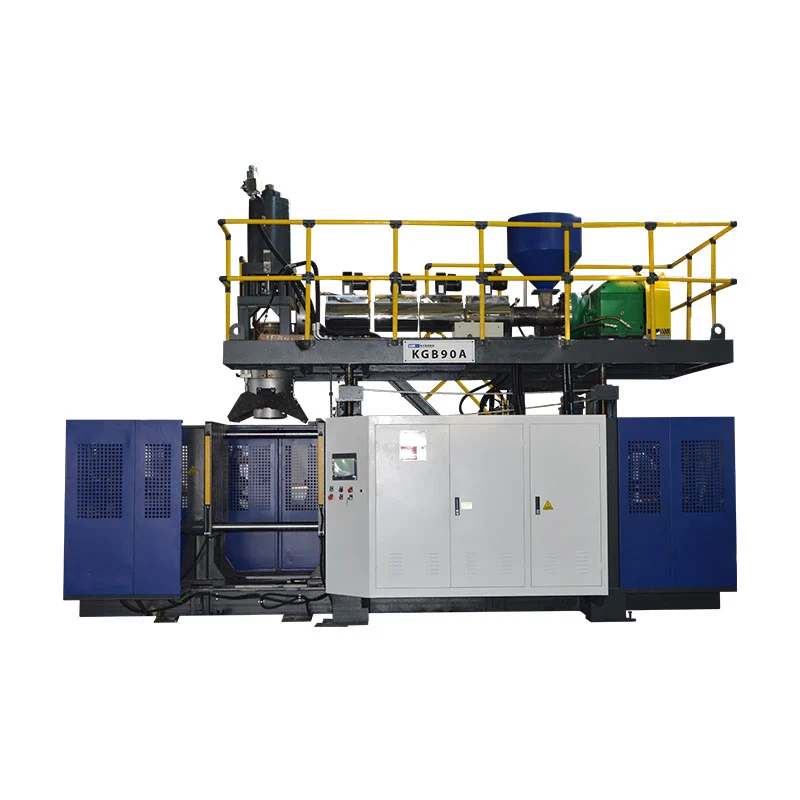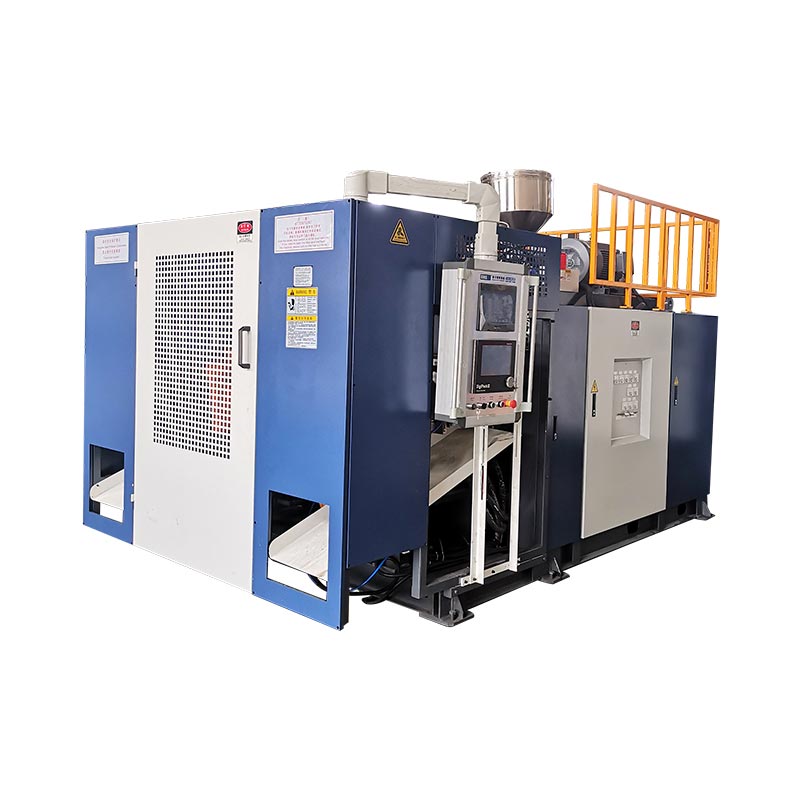
Wybierz wielowarstwową maszynę do formowania z rozdmuchem, dopasowując funkcję każdej warstwy do specyfikacji pojemnika. Sprawdź, czy podany system wytłaczania może utrzymać wymaganą recepturę, a następnie porównaj koszt zaakceptowanego pojemnika. Sprawdź konfigurację z zamierzonymi materiałami i formą; dodatkowe warstwy są uzasadnione jedynie określonym produktem lub wymogiem produkcyjnym.
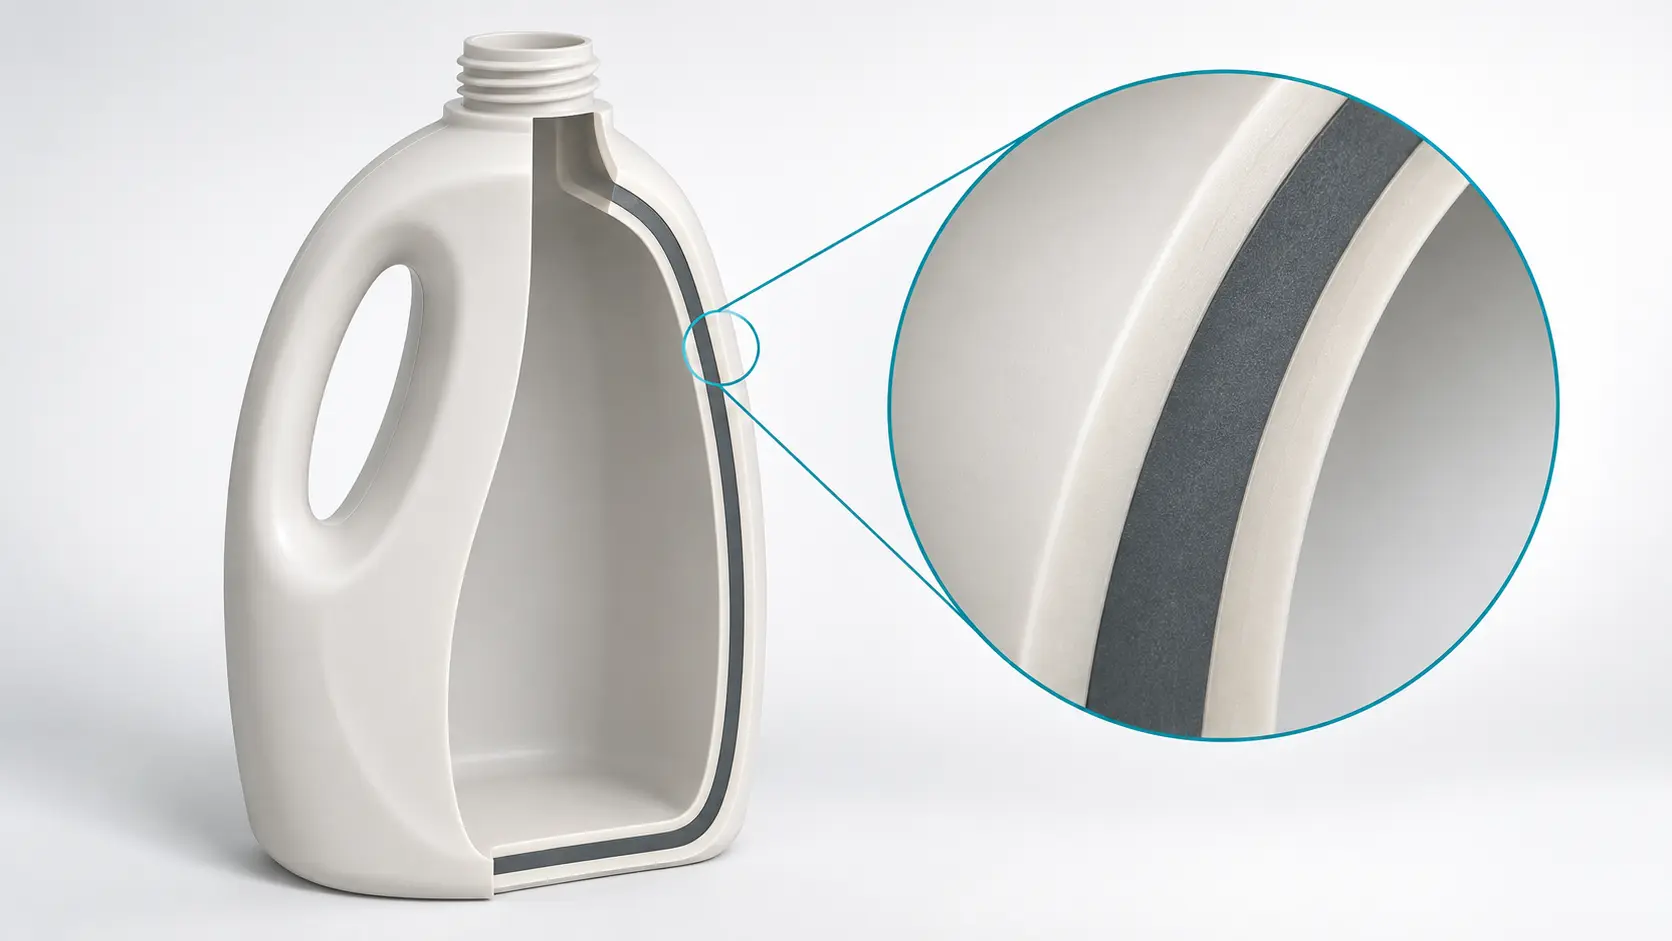
Przydatna decyzja o zakupie następuje po czterech kontrolach:
- Przed wybraniem liczby warstw napisz specyfikację pojemnika.
- Przypisz każdy strumień materiału do jego warstwy i sprawdź jego zasięg działania.
- Sprawdź rzeczywisty rozkład warstw i wydajność gotowego pojemnika.
- Uwzględnij straty produkcyjne w porównaniu kosztów i zapisie prób.
Zacznij od specyfikacji kontenera, a nie liczby warstw
Zapotrzebowanie na „trójwarstwową maszynę do butelek” pozostawia zbyt wiele decyzji otwartych. Nie określa zawartości, geometrii pojemnika, gatunku żywicy, wymaganej wydajności ani powodu podziału ściany na warstwy. Dostawca może odpowiedzieć na to żądanie, podając kategorię maszyny, podając jednocześnie niewłaściwy system materiałów.
Zacznij od gotowego pojemnika. Podaj jego rysunek, wykończenie szyjki, rozmieszczenie uchwytów, pojemność nominalną i masę gotową. Dodaj wymagany wygląd, warunki obsługi i kontrole wydajności. Jasna butelka na detergent i opakowanie wrażliwe na tlen wymagają innych dowodów, nawet jeśli ich objętość i całkowita waga są zgodne.
Zmień wymagania w elementy akceptacji
Zastąp luźne terminy, takie jak „dobra bariera” lub „wysoka wytrzymałość”, zdefiniowanym testem i limitem akceptacji. Należy określić, czy butelka musi wytrzymać określoną sekwencję manipulacji, zachować określony wygląd lub spełniać wymagania dotyczące ochrony produktu. Warunki badania przekraczają dopuszczalne wartości, włączając w to zawartość lub płyn symulujący, jeśli ma to zastosowanie.
| Wymóg | Pytanie o wybór | Dowód, o który należy poprosić |
|---|---|---|
| Spójny kolor powierzchni | Która warstwa przenosi kolor i jakie zmiany wejściowe są dozwolone? | Zatwierdzona próbka wyglądu i próbki próbne w całej serii |
| Materiał z recyklingu w rdzeniu | Jakie źródło, gatunek i udział materiału musi obsługiwać system? | Specyfikacja materiału, mapowanie paszy i wyniki gotowych części |
| Ochrona produktu | Jaką substancję musi chronić ściana wewnątrz, a jaką na zewnątrz? | Cel barierowy, warunki testowe i walidacja na poziomie pakietu |
| Obsługa i układanie | Które lokalizacje kontenerów i ładunki kontrolują wydajność? | Granice rysunku i uzgodnione badania mechaniczne |
| Produkcja | Ile zaakceptowanych kontenerów potrzeba w określonym czasie? | Zapotrzebowanie na stopiony materiał brutto, przyjęte liczniki, odrzuty i dziennik zatrzymań |
Trzymaj wymagania obowiązkowe oddzielnie od preferencji. Jeśli konstrukcja jednowarstwowa spełnia już wymagania specyfikacji, użyj jej jako opcji odniesienia. Propozycja wielowarstwowa wymaga zatem jasnego powodu: innej powierzchni, określonego materiału rdzenia, funkcji barierowej lub innego wymagania, którego odniesienie nie jest w stanie spełnić ekonomicznie.
Podaj także asortyment produktów. Linia obsługująca długie, powtarzalne zamówienia charakteryzuje się innym obciążeniem przezbrojeniowym niż linia obsługująca krótkie partie w kilku kolorach. Uwzględnij najmniejsze i największe planowane produkty, zamiast testować tylko najłatwiejszą butelkę. Daje to dyskusji na temat sprzętu użyteczną granicę.
Przed wybraniem struktury przydziel każdej warstwie zadanie
Współwytłaczanie z rozdmuchem łączy strumienie materiału w warstwową przedkładkę, zanim forma utworzy pustą część. Pytaniem dotyczącym wyboru jest to, w jaki sposób te warstwy obsługują kontener. Kinggle’aPrzegląd wielowarstwowego współwytłaczaniawyjaśnia podstawowy proces i typowe funkcje warstw.
Dwuwarstwowa maszyna do formowania z rozdmuchem może być przydatna, gdy powierzchnia wewnętrzna i zewnętrzna wymagają różnych receptur. Trójwarstwowa maszyna do formowania z rozdmuchem dodaje oddzielny rdzeń pomiędzy tymi powierzchniami. Żaden opis sam w sobie nie określa wytrzymałości, kompatybilności chemicznej ani właściwości barierowych. Właściwości te nadal wymagają wybranych materiałów, geometrii i wyników testów.
| Koncepcja struktury | Powód, aby to ocenić | Pytanie, które pozostaje |
|---|---|---|
| Pojedyncza warstwa | Jedna formuła spełnia wszystkie wymagania produktu | Czy gotowy pojemnik spełnia proponowaną wagę? |
| Dwie warstwy | Oddzielne formuły wewnętrzne i zewnętrzne | Czy powierzchnie i interfejs pozostają akceptowalne? |
| Trzy warstwy | Przypisz recepturę rdzenia niezależnie od obu skórek | Czy zamierzony udział podstawowy może działać z akceptowalnymi skórkami i wydajnością? |
| Konstrukcja barierowa z warstwami wiążącymi | Połącz wybraną żywicę barierową z materiałami konstrukcyjnymi | Czy sprawdzone są gatunki żywic, interfejsy i wydajność opakowania? |
Określ materiały jako system
W przypadku struktury naskórka/rdzenia/naskórka należy zidentyfikować pakiet żywicy i dodatków w każdej pozycji. Odróżnij zakupione surowce pochodzące z recyklingu od pozostałości produkcyjnych zwracanych przez młyn. Receptura opisana po prostu jako „nowy/stary/nowy” kryje w sobie informacje potrzebne do oceny konsystencji i postępowania z materiałem.
Nie traktuj zakopanego, poddanego recyklingowi rdzenia jako automatycznego dowodu przydatności do zawartości. Poproś o dokumentację materiałową i ocenę dotyczącą produktu wymaganą do zamierzonego zastosowania. Podobnie zawartość materiałów pochodzących z recyklingu i możliwość recyklingu to odrębne kwestie. Jedna dotyczy tego, co dostaje się do pojemnika; druga dotyczy tego, co może się później stać z całym pakietem.
Warstwa barierowa zmienia układ materiałowy
Kuraray identyfikujeEVAL EVOH jako materiał stanowiący barierę dla gazówstosowane w opakowaniach i innych zastosowaniach. Jegoprezentacja technicznailustruje również warstwy wiążące pomiędzy poliolefiną i EVOH. Te miejsca klejenia należą do przeglądu struktury i sprzętu, a nie poza liczbą warstw.
Zapytaj o kompletną kombinację żywic, w tym gatunki kleju, instrukcje obsługi i uzgodnione warunki bariery. Wartość przepuszczalności materiału nie jest wynikiem trwałości gotowej butelki. Pojemnik, zamknięcie, zawartość i warunki stosowania wymagają własnej walidacji. Dodanie żywicy barierowej bez tej specyfikacji powoduje, że decyzja o zakupie jest nierozstrzygnięta.
Sprawdź, czy cytowana maszyna może uruchomić recepturę warstw
Wielowarstwowa wytłaczarka z rozdmuchem musi być dopasowana zarówno do pojemnika, jak i strumieni materiału zasilających jego głowicę. Poproś o harmonogram sprzętu zawierający nazwę każdej wytłaczarki, podajnika, ścieżki materiału i położenia warstwy. Rysunek powinien również identyfikować wyloty matryc, stacje i wnęki formy. Liczby te opisują różne części systemu.
Maszyna wielogłowicowa wytwarza kilka kształtek na potrzeby formowania. Wielowarstwowa głowica gwinciarska tworzy warstwy w ścianie wstępnej. Cytat może łączyć te cechy, ale jedna nie przesądza o drugiej. Podobnie sama liczba warstw nie zapewnia wiarygodnej liczby wytłaczarek. Przeczytaj rzeczywiste mapowanie kanału.
Rozmiaruj strumienie materiału za pomocą pełnych jednostek
Do wymiarowania wytłoczki należy zastosować zapotrzebowanie brutto na surówkę. Sama gotowa masa butelkowa pomija materiał, który staje się przycięty. Określ masę brutto na uformowany pojemnik i liczbę pojemników formowanych na godzinę. W przypadku układu z wieloma punktami sprzedaży uwzględnij wszystkie kontenery w tym współczynniku produkcji.
Rozważmy hipotetyczną butelkę o gotowej masie 40 g i alokacji wstępnej brutto 55 g. Załóżmy, że linia formuje 1200 butelek na godzinę, zanim nastąpi odrzucenie jakościowe. W tym przykładzie różnica 15 g to przycięcie, a nie standardowy dodatek złomu. Dane wejściowe ilustrują metodę; nie są to wyniki produkcji firmy Kinggle.
Zapotrzebowanie na strumień materiału = zapotrzebowanie na stopiony materiał brutto × przypisany ułamek masowy
| Pozycja | Przypisany udział masowy | Wymagany przepływ |
|---|---|---|
| Zewnętrzna skóra | 20% | 13,2 kg/godz |
| Rdzeń | 60% | 39,6 kg/godz |
| Wewnętrzna skóra | 20% | 13,2 kg/godz |
| Całkowity | 100% | 66,0 kg/godz |
Receptura 20/60/20 jest założeniem obliczeniowym, a nie zalecanym stosunkiem zawartości surowców wtórnych. Jeśli jeden strumień materiału zasila kilka pozycji, należy połączyć te pozycje przy obliczaniu obciążenia tego strumienia. Sprawdź także najmniejszą planowaną butelkę i udział warstw. Wartość maksymalnej wydajności nie zapewnia stabilnej pracy przy niskim posuwie.
Użyj opcji produktu Kinggle jako punktu wyjścia
Kinggle’aMaszyna jednostanowiskowa KGB2L 2Lwymienia opcje jedno-, dwu- i trójwarstwowe. TheMaszyna dwustanowiskowa KGB5D 5Lwyświetla te same opcje warstw na innej platformie. Obie strony oddzielnie opisują konfiguracje z wieloma głowicami, co potwierdza, dlaczego liczba warstw i liczba wylotów wymagają oddzielnych wpisów w ofercie.

Opublikowane klasy wydajności są przydatne przy zawężaniu platformy. Nie zastępują one przeglądu konfiguracji specyficznej dla żywicy. Zapytaj, które konstrukcje ślimaków, systemy podawania i opcje głowicy odpowiadają proponowanej recepturze. Nie traktuj bazowej figury plastyfikującej HDPE jako łącznej wydajności nieokreślonego układu wielowarstwowego.
W przypadku wyceny maszyny do współwytłaczania z rozdmuchem zapisz uzgodniony zakres przepływu dla każdego strumienia materiału, wymagania dotyczące przygotowania, filtrację, jeśli to konieczne, kontrolę receptury i procedurę oczyszczania. Określ, jakie dodatki obejmuje cena. Obwód materiałowy, który działa w ramach demonstracji, może nadal wymagać wyposażenia poza podanymi granicami maszyny.
Sprawdź warstwy w uformowanym pojemniku, a nie tylko na ekranie przepisu
Kontrola proporcji warstw rozpoczyna się od dostarczenia materiału, ale akceptacja należy do gotowego pojemnika. Ekran wyświetlający prawidłowe wartości procentowe nie pokazuje grubości warstwy na poboczu lub narożniku. Całkowita waga części również jest niewystarczająca: opisuje cały pojemnik, a nie miejsce, w którym wylądował każdy materiał.
Zachowaj trzy oddzielne zapisy: recepturę masy, całkowity profil grubości ścianki i rozkład warstw zmierzony w części. Nawet w idealnym przekroju różne gęstości materiału oznaczają, że ułamek masowy nie jest automatycznie ułamkiem grubości. Lokalne formowanie i przepływ to kolejny powód, aby sprawdzić pojemnik, zamiast przekształcać procent receptury w gwarancję ścienną.
Zbuduj przykładowy plan oparty na lokalizacji
Wybierz lokalizacje pomiarowe z rzeczywistego rysunku. Uwzględnij obszary, w których geometria lub zastosowanie powoduje powstanie cienkiego przekroju, a następnie dodaj wystarczającą liczbę lokalizacji brył, aby pokazać wzór rozkładu. Zidentyfikuj stację, wylot, godzinę i wersję receptury dla każdej próbki. W przeciwnym razie pomieszana taca z butelkami może ukryć problem związany z pozycją.
Zastosuj metodę przekroju i pomiaru dostosowaną do materiałów. Zwykła kontrola wzrokowa może nie rozróżnić podobnych warstw żywicy. Jeżeli cienka warstwa funkcjonalna kontroluje wydajność, należy uzgodnić, w jaki sposób laboratorium ją zidentyfikuje i w jaki sposób zostanie przetestowana odpowiednia właściwość opakowania. Samo zdjęcie przeciętej ściany nie jest pełnym efektem bariery.
Przed zmianą receptury zdiagnozuj objawy
Jeśli kolor zewnętrzny wygląda niespójnie, najpierw porównaj zatwierdzoną partię materiału, recepturę koloru i zmierzoną dystrybucję naskórku. Natychmiastowe zwiększenie ilości barwnika może zamaskować jeden objaw, jednocześnie zmieniając koszty i warunki procesu. Aby uzyskać widoczne oddzielenie, przed wyregulowaniem każdej wytłaczarki na raz należy sprawdzić parowanie materiałów, wymagania dotyczące kleju i zapis przetwarzania.
W przypadku miejscowego cienkiego obszaru należy sprawdzić położenie przedformy i całkowity rozkład ścian wzdłuż pomiarów warstw. Kinggle’aprzewodnik po programowaniu paryskimwyjaśnia, dlaczego tak ważny jest czas profilu, wyrównanie narzędzi i stabilność wytłaczania. Zapisz linię bazową i zmieniaj jedną kontrolowaną zmienną na raz, aby następna próbka mogła wyjaśnić efekt.
Dopasuj kontrole wydajności do ich zakresu.ASTM D2463-23dotyczy odporności na upadek pojemników termoplastycznych wypełnionych wodą i formowanych z rozdmuchem.ASTM D2659-16(2023)dotyczy właściwości zgniatania kolumn. Żaden test sam w sobie nie ustala działania bariery ani zgodności z zamierzoną zawartością. Przed rozpoczęciem próby należy uzgodnić obowiązujące metody i limity produktu.
Porównaj koszt zaakceptowanego pojemnika, a nie samą cenę żywicy
Niższa cena żywicy rdzeniowej może wspierać wielowarstwową inwestycję, ale ostatecznie do porównania finansowego potrzebny jest ten sam zaakceptowany produkt. Porównaj konstrukcje dopiero wtedy, gdy obie spełniają specyfikację kontenera. W przeciwnym razie pozornie tańsza opcja może po prostu zawierać mniej materiału potrzebnego do zdania testu.
Trzymaj koszty zakupu oddzielnie od obiegu wewnętrznego. Trym przesłany przez szlifierkę i zawrócony na linię nadal wymaga obsługi, energii i kontroli. Nie jest to jednak kolejny zakup tego samego polimeru. Liczenie masy wytłoczonej brutto jako świeżo zakupionej żywicy przy każdym przejściu może zawyżać koszt materiału.
Użyj księgi partii z wyraźną granicą
Rejestruj zakupione materiały wejściowe, przyjęte produkty wyjściowe, nieodzyskany złom, materiały do oczyszczenia i zmiany w stanie zapasów w tym samym okresie. Śledź wewnętrzne zwroty osobno. Ładuj straty materiału tam, gdzie faktycznie przekraczają tę granicę, zamiast stosować uniwersalny procent złomu, który może dwukrotnie uwzględniać odzyskane ścinki.
W poniższym przykładzie wykorzystano hipotetyczne jednostki kosztów, a nie ceny rynkowe lub wycenę Kinggle. Obie opcje produkują 10 000 zaakceptowanych pojemników o wadze 40 g każdy. Załóżmy, że nie doszło do zmiany stanu zapasów. Żywica jednowarstwowa kosztuje 100 jednostek/kg. W przypadku opcji wielowarstwowej zakupiona mieszanka wejściowa składa się z 20% materiału zewnętrznego przy 100, 60% rdzenia przy 75 i 20% materiału wewnętrznego przy 100 jednostkach/kg.
= 85 jednostek kosztu/kg
| Dane wejściowe lub wynik | Pojedyncza warstwa | Założenie trójwarstwowe |
|---|---|---|
| Przyjęte kontenery | 10 000 | 10 000 |
| Masa w zaakceptowanych pojemnikach | 400 kg | 400 kg |
| Zakupiony wsad zużyty, łącznie z nieodzyskanymi stratami | 410 kg | 430 kg |
| Ważony koszt zakupu nakładów | 100 jednostek/kg | 85 jednostek/kg |
| Koszt zakupu materiałów | 41 000 jednostek | 36 550 jednostek |
| Koszt materiału na zaakceptowany kontener | 4,10 jednostek | 3,655 jednostek |
W obliczeniach przyjęto założenie, że podany koszt mieszanki dotyczy wszystkich zużytych zakupionych środków wejściowych. Celowo daje opcji wielowarstwowej więcej nieodzyskanych strat. Mimo to przewaga pod względem kosztów materiałowych wynosi 4450 sztuk w zamówieniu. Kwota ta stanowi dostępny dodatek z tytułu dodatkowych kosztów operacyjnych i kosztów własności, zanim korzyść zniknie.
Jeśli opcja wielowarstwowa dodaje do zamówienia 2000 jednostek, jej łączny koszt w tym ograniczonym porównaniu wyniesie 38 550 jednostek, czyli 3,855 za zaakceptowany kontener. Prawdziwe oferty wymagają pełniejszej granicy: robocizna, media, konserwacja i koszt posiadania dodatkowego sprzętu. Zastąp każde przyjęte dane wejściowe własną księgą fabryczną.
Sprawdź harmonogram produkcji wynikający z oszczędności
Częste zmiany receptury lub koloru mogą mieć decydujące znaczenie dla strat spowodowanych oczyszczaniem i czasu konfiguracji. Porównaj długości partii i planowaną kolejność zamówień, a nie tylko stabilną serię. Oszczędność materiału wykazana przy długim zamówieniu może nie pokryć strat kilku krótkich partii. Wypróbuj zmiany, które fabryka faktycznie zaplanuje.
Zachowaj obliczenia nawet w przypadku zmiany cen materiałów. Przydatny model kosztów pozwala kupującemu różnicować cenę podstawową, akceptowaną wydajność i wielkość partii bez zmiany wymagań produktu. Powinien raczej ujawniać, gdzie propozycja przestaje się opłacać, a nie zapewniać pojedynczy atrakcyjny procent oszczędności.
Udowodnij konfigurację w próbie maszynowej specyficznej dla materiału
Ułóż próbę wokół zamierzonego pojemnika i materiałów. Łatwa żywica demonstracyjna może ustalić, czy maszyna działa, ale nie może odpowiedzieć, czy cytowany system zawiera wymagający skład rdzenia, czy cienką warstwę funkcjonalną. Zidentyfikuj zakupioną wersję, konfigurację głowicy, urządzenia pomocnicze i dalsze operacje w planie próbnym.
Przed uruchomieniem materiału należy uzgodnić plan próbki, metody pomiaru, limity produktu i definicję wydajności. Wymagany czas trwania zależy od tego, co badanie ma wykazać. Uwzględnij stabilizację, uzupełnienie materiałów lub odpowiedni restart, jeśli te zdarzenia są częścią kwestii akceptacji. Dowolna długość przebiegu nie zastępuje zdefiniowanego testu.
- Dopasuj próbę do zatwierdzonego rysunku pojemnika, rewizji formy i dokładnych gatunków żywicy. Zapisz partie materiałów i warunki przygotowania.
- Potwierdź mapowanie wytłaczarki do warstwy, recepturę masy i dołączony sprzęt do transportu materiałów. Zapisz początkowe ustawienia sterowania.
- Ustal uzgodniony stabilny stan. Rejestruj rzeczywiste wartości procesu, interwencje i wszelkie zmiany receptury podczas testu.
- Zbieraj identyfikowalne próbki według stacji, wylotu i czasu. Zachowaj nieudane próbki w rejestrze jakości, zamiast prezentować tylko najlepsze butelki.
- Zmierz określone lokalizacje i wykonaj uzgodnione testy funkcjonalne. Połącz każdy wynik akceptacji z próbką i metodą.
- Rejestruj zaakceptowaną moc wyjściową, nieodzyskane straty i odpowiednie wyniki zmiany lub ponownego uruchomienia. Zablokuj konfigurację i przepis, który przeszedł.
Oddziel możliwości procesu od jednej atrakcyjnej próbki
Próbka może przejść, podczas gdy proces nadal dryfuje. Porównaj próbki w uzgodnionym oknie obserwacyjnym i po uwzględnionych zdarzeniach. Jeżeli partia materiału lub wkład zmienia wygląd lub rozkład warstw, należy zachować dowody i zbadać przyczynę. Same średnie mogą ukryć awarie w jednym punkcie sprzedaży lub w jednym momencie.
Do produkcji należy użyć zaakceptowanych pojemników podzielonych przez uzgodniony czas produkcji. Należy określić, w jaki sposób przystanki, odrzuty i wstrzymania na dalszym etapie łańcucha są uwzględniane w obliczeniach. Jeżeli cel dotyczy całej linii, należy uwzględnić przycięcie i kontrolę w badanej granicy. Licznik maszynowy i pudełko gotowych, zaakceptowanych pojemników mierzą różne wyniki.
Kinggle’aprzewodnik po testach akceptacji fabrycznejwyjaśnia, jak połączyć wynik z maszyną, produktem, metodą i limitem. W przypadku wyboru wielowarstwowego dodaj do tego rekordu harmonogram strumienia materiału, pomiary warstw i wersję receptury. Dokumentuj otwarte pozycje i dowody wymagane do ich zamknięcia.
Poproś o konfigurację, którą można odtworzyć w fabryce odbierającej: zaakceptowane gatunki materiałów, ścieżki dostaw, identyfikatory głowicy i narzędzi, pliki receptur, warunki użytkowe i wyniki próbek powinny zostać dostarczone wraz z maszyną.
Próba materiałowa zawęża ryzyko zakupu do warunków, które strony faktycznie sprawdziły. Nie obiecuje wydajności w przypadku każdej przyszłej żywicy lub produktu. Jakakolwiek zmiana w systemie materiałów lub specyfikacji pojemnika wymaga określonego przeglądu, a nie założenia, że ta sama liczba warstw gwarantuje ten sam wynik.
Wyślij firmie Kinggle rysunek kontenera, zawartość, gatunki żywic, zamierzone funkcje warstw i zaakceptowany cel wyjściowy. Dodaj asortyment produktów i wymagane testy, aby propozycja sprzętu mogła odpowiadać rzeczywistemu zadaniu.
Omów konfigurację maszyny wielowarstwowej
Ningbo Kinggle Machinery Co., Ltd. ·sprzedaż@kinggle.com · +86-574-87103665
Często zadawane pytania
Czy wielowarstwowa maszyna do formowania z rozdmuchem jest zawsze lepsza od maszyny jednowarstwowej?
Nie. Maszyna jednowarstwowa jest rozsądnym odniesieniem, jeśli jedna receptura spełnia specyfikację pojemnika. Sprzęt wielowarstwowy jest uzasadniony określonymi wymaganiami dotyczącymi powierzchni, rdzenia lub bariery oraz wykonalnym uzasadnieniem kosztów. Porównaj akceptowaną wydajność produktu i koszty operacyjne, zamiast traktować dodatkowe warstwy jako ocenę jakości.
Czy struktura trójwarstwowa wymaga trzech różnych materiałów?
Nie. Struktura trójwarstwowa identyfikuje trzy pozycje w ścianie, niekoniecznie trzy różne rodziny polimerów. Obie powłoki mogą wykorzystywać ten sam skład, podczas gdy rdzeń wykorzystuje inny. Poproś o aktualny harmonogram materiałów i mapowanie pasz; dokumenty te określają, w jaki sposób wybrana głowica i wytłaczarki tworzą konstrukcję.
Czy wielogłowicowa maszyna do rozdmuchu to to samo, co maszyna wielowarstwowa?
Nie. Wiele wylotów matrycy wytwarza kilka kształtek na potrzeby formowania. Sprzęt wielowarstwowy tworzy warstwy materiału w ścianie wstępnej. Maszyna może łączyć obie funkcje. Zapisz oddzielnie liczbę wylotów, strukturę warstw, stacje i wnęki, aby oferta nie pomyliła układu produkcyjnego z układem materiałowym.
Czy istniejącą maszynę jednowarstwową można zmodernizować do produkcji wielowarstwowej?
Odpowiedź zależy od istniejącego systemu wytłaczania, dostępnej przestrzeni, interfejsu głowicy, elementów sterujących, mediów i wymaganej przepustowości. Przed zaplanowaniem budżetu konwersji uzyskaj ocenę techniczną rzeczywistej wersji. Nie należy zakładać, że sama wymiana głowicy zapewnia dodatkowe obwody materiałowe lub zakres roboczy niezbędny dla proponowanej receptury.
Jakie informacje są potrzebne do wyceny wielowarstwowej maszyny do formowania z rozdmuchem?
Podaj rysunek pojemnika i stan wykończenia, zawartość, gatunki żywic, proponowane funkcje warstw, akceptowany docelowy wynik i asortyment produktów. Uwzględnij masę brutto wstępnej masy wstępnej, jeśli jest znana, wymagane testy, dostępne media i dalszy zakres. Jeśli receptura warstw nie jest ustalona, należy najpierw zdefiniować wymagania dotyczące wydajności, aby dostawca mógł ocenić odpowiednie konfiguracje.