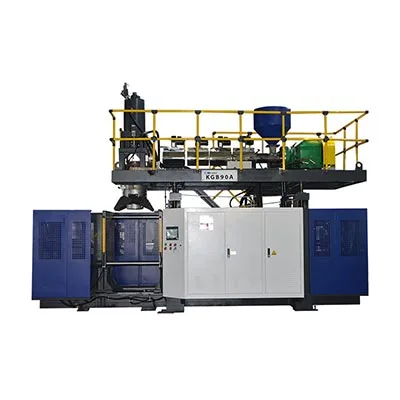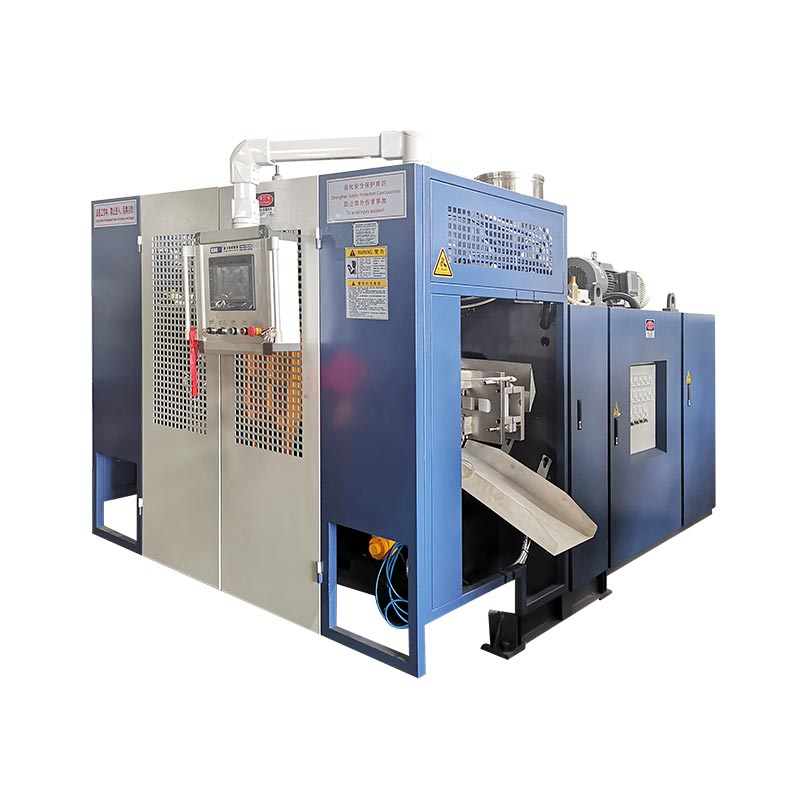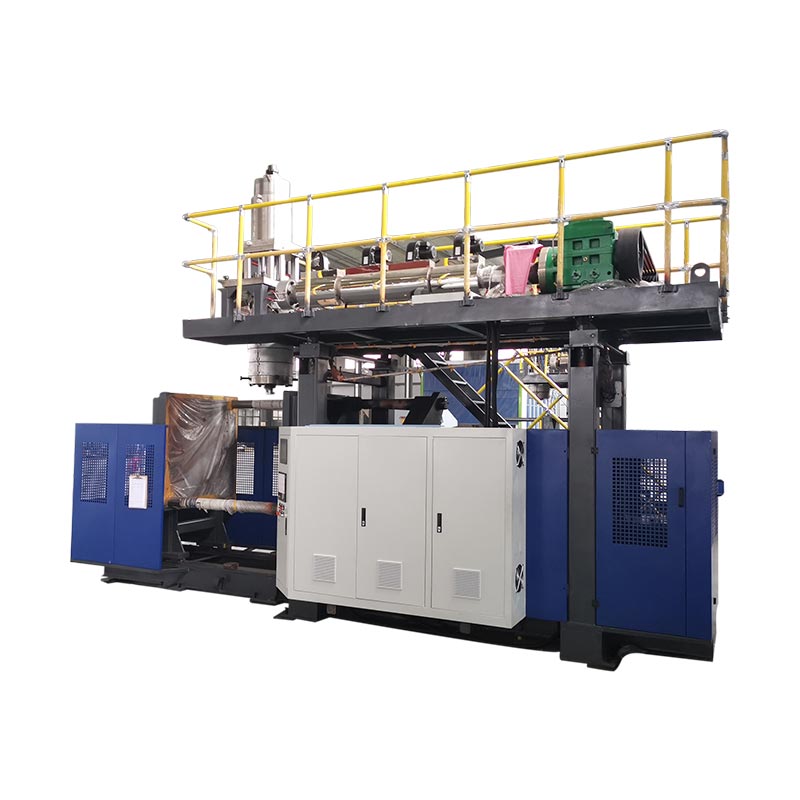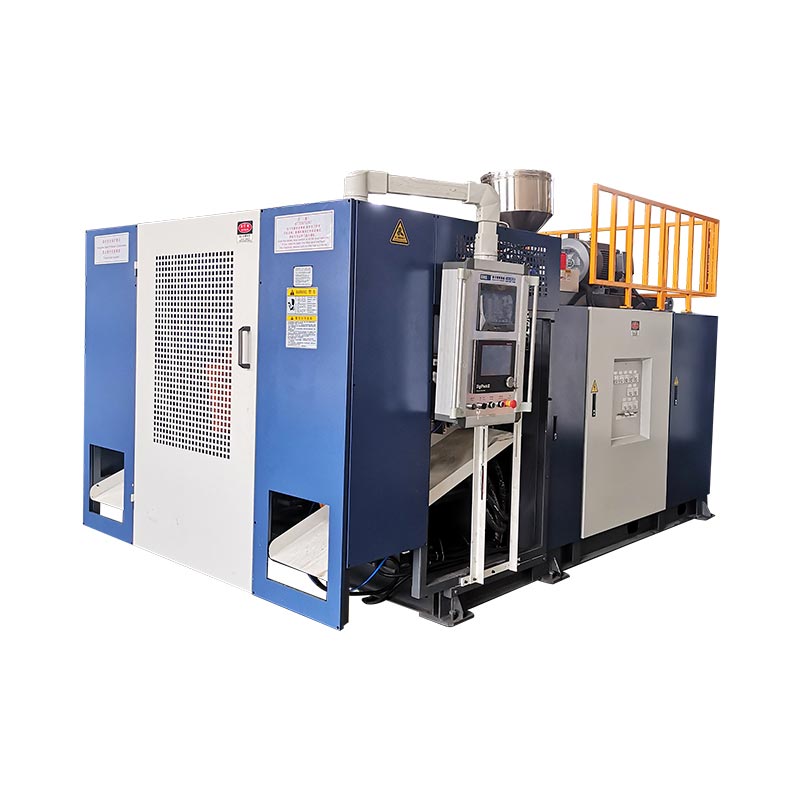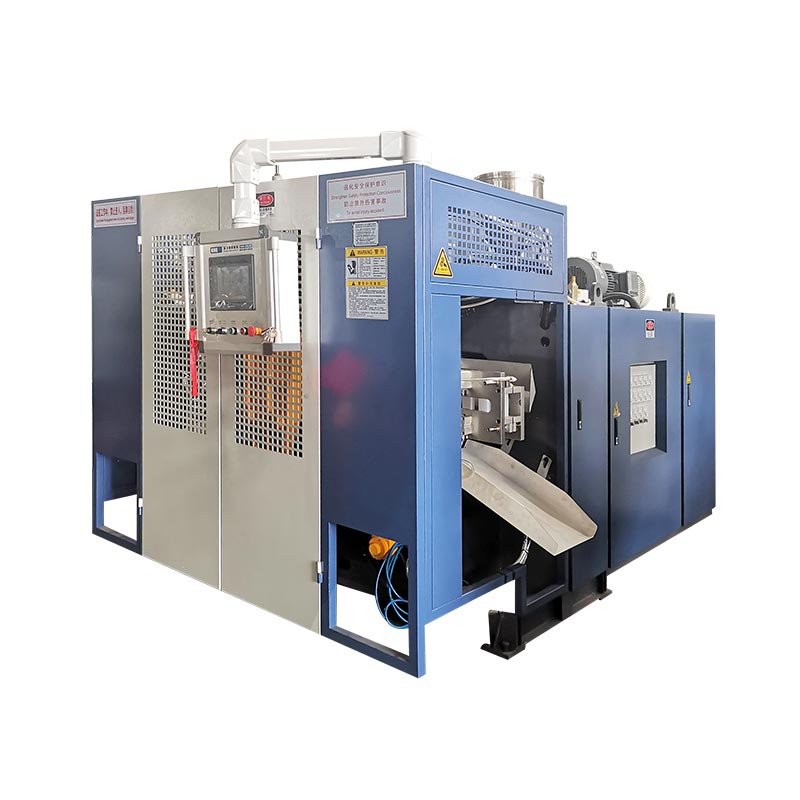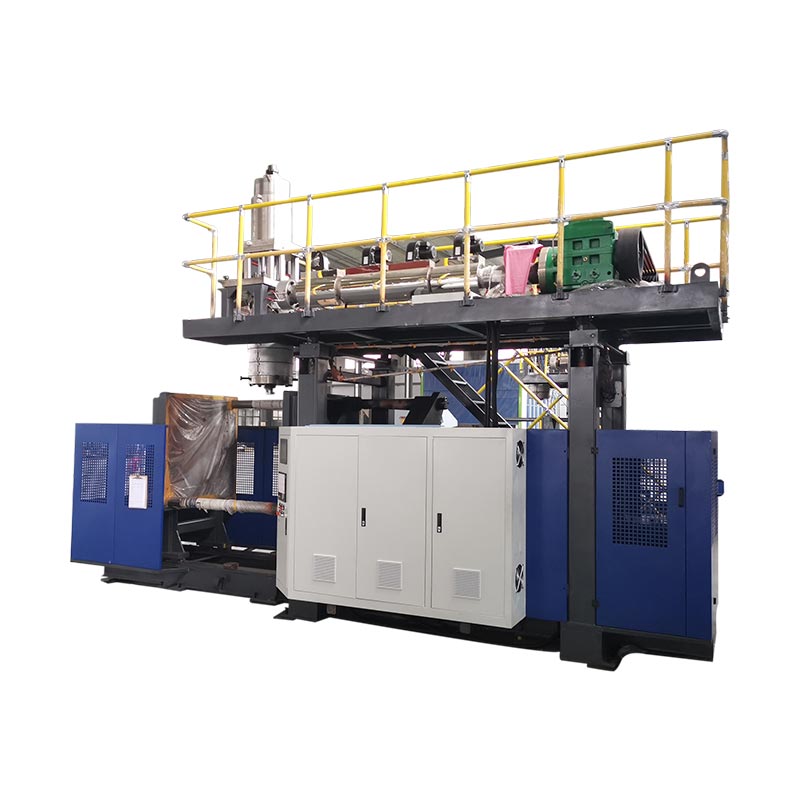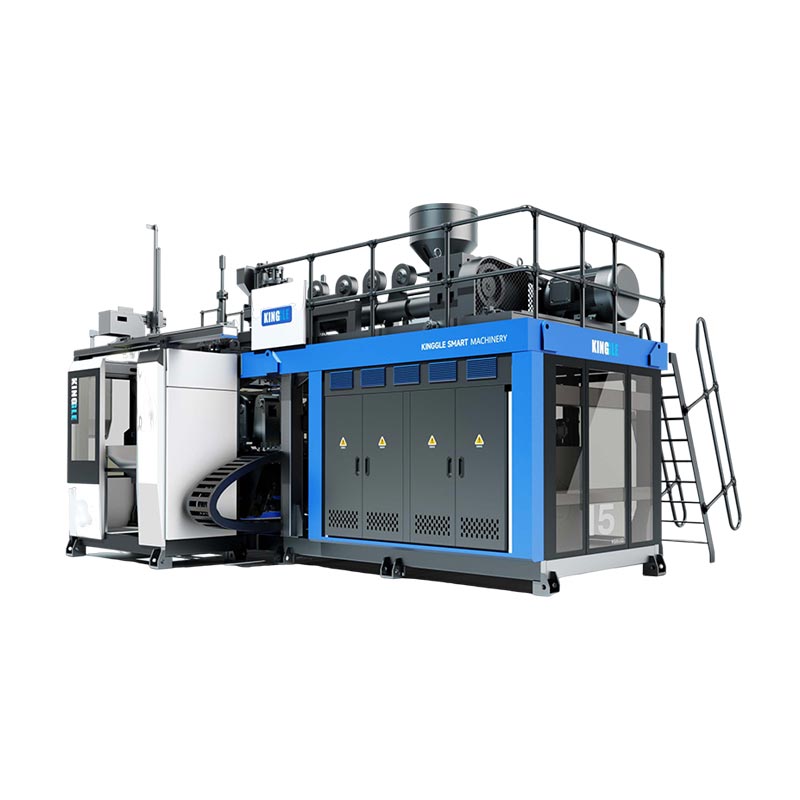
Czas cyklu formowania z rozdmuchem należy skrócić dopiero po zmierzeniu przez zespół miejsca, w którym bieżący cykl jest zużywany i potwierdzeniu, że przyjęta część w dalszym ciągu spełnia swoją specyfikację.Chłodzenie często zajmuje największy blok, ale dostarczanie kształtki wstępnej, ruch zaciskania, nadmuch, wydech, wynos i oczekiwanie na dalszy ciąg również mogą wyznaczać tempo. Zbuduj stabilną linię bazową, nazwij jedno udokumentowane ograniczenie, zmień tylko zmienną, która nim steruje, a następnie porównaj zaakceptowany wynik, rozkład ścian, wymiary, kształt po wyrzuceniu, wymagane testy funkcjonalne i defekty przed utrzymaniem krótszego cyklu, z zarejestrowanym produktem, żywicą, formą, stanem użytkowym i ostateczną wersją receptury, aby kolejna zmiana mogła powtórzyć wynik.

Terminologia stosowana przez zespoły produkcyjne:optymalizacja czasu cyklu rozdmuchu, czas cyklu wytłaczania z rozdmuchem, czas cyklu maszyny do rozdmuchiwania butelek, wydajność maszyny do rozdmuchiwania, redukcja cykli, optymalizacja czasu chłodzenia i wydajność produkcji poprzez rozdmuchiwanie. Terminy te wskazują na ten sam cel biznesowy, ale prace techniczne rozpoczynają się od zmierzonego procesu, a nie od docelowej wartości procentowej.
Sześć miejsc, w których można ograniczyć cykl
| Blokada cyklu | Pomiar na maszynie | Dowód przed skróceniem | Awaria, która może pojawić się później |
|---|---|---|---|
| Parison lub zastrzelony | Powtarzalny sygnał startu/końca, długość wstępnej obróbki, pozycja śrutu lub akumulatora | Stabilna dostawa i prawidłowy związek z zamykaniem formy | Zwis, krótki kształt, taśma, zmiana ciężaru lub profilu |
| Zamknij i zablokuj | Polecenie, informacja zwrotna o pozycji i stan ukończenia | Wyraźny ruch, pełne zamknięcie i zatwierdzony stan maszyny | Błysk, uszkodzenie spowodowane uciskiem, niepełne zamknięcie lub kolizja |
| Dmuchnij i wypuść powietrze | Czas, stan powietrza na wlocie maszyny i zachowanie ciśnienia podczas wydarzenia | Pełne nadmuchanie, szczegółowość, wentylacja i bezpieczne uwolnienie | Część niekompletna, wydmuchana, przyklejona lub przedwcześnie otwarte |
| Chłodzenie | Warunki zasilania i powrotu według obwodu, wzorca temperatury formy i stanu części przy wyrzucaniu | Stabilne wymiary, ścianka, szyjka, podstawa i kształt powyrzuciowy | Wypaczenie, owalna szyja, skurcz, rocker dolny lub przycinanie na gorąco |
| Na wynos i w dół rzeki | Sekwencja robota, przenośnika, trymera i testera | Część czyści każdy interfejs w tempie produkcyjnym | Kolizje, zacięcia, uszkodzenia trymerów lub zaległości testera |
01 / Linia bazowaZacznij od cyklu, w którym linia faktycznie pracuje
Projekt cykliczny wymaga jednego powtarzalnego punktu pomiarowego. Na ciągłej linii wytłaczania punkt ten może być sygnałem związanym z cięciem wstępnym lub początkiem kolejnej powtarzanej sekwencji maszynowej. Na maszynie akumulatorowej produkcję można lepiej zrozumieć poprzez przygotowanie śrutu, położenie akumulatora, wypychanie i sekwencję formowania. Wybierz sygnał, który pojawia się raz na całe zdarzenie formowania i udokumentuj go. Nie porównuj celu HMI z jednej maszyny z ręcznie mierzoną obserwacją z innej.
Gospodarzem KinggleInstrukcja obsługi Moog DigiPack IIIjasno opisuje to rozróżnienie. W przypadku wytłaczania ciągłego sterownik może powiązać profil kształtki wstępnej z czasem cyklu i zmierzyć odstęp między kolejnymi sygnałami startu. W przypadku maszyny akumulatorowej profil kształtki wstępnej jest powiązany z pozycją akumulatora podczas wypychania materiału. Ta różnica ma znaczenie, ponieważ ta sama edycja czasu może przesunąć profil ściany na jednym komputerze, mając inny wpływ na drugim.
Zarejestruj co najmniej wystarczającą liczbę kolejnych zdarzeń, aby zobaczyć normalne odchylenia. Zakład powinien wybrać okres próbkowania, ale musi on obejmować rzeczywisty schemat działania: obie stacje na linii składającej się z dwóch stacji, wszystkie odpowiednie wyloty lub wnęki matrycy, rutynowe usuwanie części i dalszy sprzęt regulujący uwalnianie. Odrębnie notuj alarmy, krótkie zatrzymania i interwencje ręczne. Średnia obejmująca niesklasyfikowane przestoje ukrywa cykl, podczas gdy najlepsze pojedyncze zdarzenie ukrywa powtarzalność.
Zachowaj zaakceptowaną część obok protokołu pomiaru czasu. Rejestruj wersję produktu i formy, gatunek i partię żywicy, zasadę koloru lub przemiału, wersję receptury, aktualny stan temperatury, stan powietrza na wlocie maszyny i wodę chłodzącą, masę części, krytyczne lokalizacje ścian, wymiary i wymagane testy funkcjonalne. Ten rekord to podstawa. Jeśli krótsza próba zakończy się niepowodzeniem, zespół może powrócić do znanego procesu, zamiast rekonstruować go z pamięci.
02 / DiagnozaPrześledź wydarzenie, które ogranicza następny cykl
Większość interfejsów HMI umożliwia łatwą edycję ustawień czasu. Ta wygoda może skłonić zespół do zmniejszenia największej widocznej liczby, zanim dowie się, co kontroluje. Podziel cykl na fizyczne bloki i obserwuj ich granice: przygotowanie przedformy lub śrutu, przenoszenie formy, zamykanie i blokowanie, ruch iglicy, napełnianie, chłodzenie, wydech, otwieranie, wyjmowanie i dalsza obsługa. Niektóre bloki występują szeregowo. Inne pokrywają się. Całkowity cykl jest wyznaczany przez ścieżkę, która musi się zakończyć, zanim będzie mogło rozpocząć się kolejne zdarzenie formowania.
Prosta oś czasu jest bardziej użyteczna niż lista ustawień. Zapisz sygnał rozpoczęcia i zakończenia każdego bloku i porównaj polecenie z rzeczywistym sprzężeniem zwrotnym. Jeśli chłodzenie zakończy się, ale maszyna czeka na sygnał pozwalający na usunięcie robota, skrócenie czasu chłodzenia może spowodować, że część będzie cieplejsza bez zmiany cyklu. Jeśli następna kształtka nie będzie gotowa po powrocie formy, szybsze otwarcie nie będzie w stanie zwiększyć wydajności. Jeśli trymer nie może wyczyścić części w nowym tempie, ograniczenie przesunęło się w dół.
Kinggle’aPrzewodnik po ustawieniach HMI i alarmachdlatego oddziela wartości ustawione od wartości rzeczywistych. Polecenie pokazuje, czego zażądał kontroler. Stan czujnika, informacja zwrotna o położeniu i obserwacja fizyczna pokazują, czy działanie miało miejsce. Historia alarmów maszyny może również ujawnić pierwszą blokadę lub zezwolenie, które przerwało sekwencję. Reset może usunąć najlepszą wskazówkę.
Sklasyfikuj każde opóźnienie przed edycją przepisu. Aby uformować i ustabilizować część, potrzebny jest produktywny czas. Czas warunkowy zabezpiecza ruch lub czeka na stan zweryfikowany. Oczekiwanie, którego można uniknąć, wynika ze spóźnienia robota, niestabilności sieci, zablokowanego obwodu chłodzenia, niespójnej wstępnej obróbki wstępnej, ręcznego potwierdzenia lub zatorów na dalszym odcinku. Straty w zakresie konserwacji wynikają ze zużycia, wycieków, złego smarowania, uszkodzonych czujników lub problemów z ustawieniem. Każda klasa ma innego właściciela i inną korektę.
03 / Odprowadzanie ciepłaPrzed skróceniem czasu chłodzenia sprawdź wydajność chłodzenia
LyondellaBasellaPrzewodnik po formowaniu z rozdmuchem poliolefinstwierdza, że chłodzenie zajmuje większość cyklu formowania w wielu zastosowaniach poliolefin z rozdmuchem. Przewodnik łączy krótsze cykle z warunkami wymiany ciepła, takimi jak temperatura stopu, temperatura formy, przepływ wody i turbulencje, jednocześnie wymagając pożądanej jakości części. Jest to przydatny kierunek diagnozy, a nie zbiór uniwersalnych wartości Kinggle'a.
Rozpocznij od źródła chłodzenia i postępuj zgodnie z rzeczywistym obiegiem. Rejestruj stan zasilania i powrotu chłodziwa przy stabilnej produkcji, a nie tylko wyświetlacz agregatu chłodniczego. Sprawdź, czy forma otrzymuje określony przepływ i czy obwody równoległe są zrównoważone. Poszukaj ciepłego obwodu, zatkanego węża, zanieczyszczonego kanału, nieprawidłowego połączenia, kieszeni powietrznej, nieszczelnego uszczelnienia lub obciążenia cieplnego współdzielonego z inną maszyną. ThePrzewodnik po obsłudze maszyny do formowania z rozdmuchemwyjaśnia, dlaczego należy rozróżnić stan zasilania instalacji i stan wlotu maszyny.
Zamapuj formę i wyrzuconą część. Odczyt pojedynczej powierzchni nie może reprezentować formy z wstawkami w szyjce, obszarami ucisku, grubymi uchwytami, głębokimi podstawami i oddzielnymi obwodami. Skorzystaj z metody pomiaru zatwierdzonej przez zakład i porównaj powtarzalne lokalizacje. Obserwuj, kiedy pojawia się deformacja: wewnątrz formy, podczas wyjmowania, przy przycinaniu, na przenośniku chłodzącym lub po osiągnięciu przez część stanu pokojowej. Gorąca część, która przez minutę wygląda na akceptowalną, może później wykazywać owalną szyjkę, wahaczowy dół, skurcz lub przesunięcie wymiarowe.
Tworzywa sztuczne FormosaPrzewodnik po procesie wytłaczania z rozdmuchem polietylenuwśród możliwych przyczyn zbyt gorącej części wymienia krótki cykl, wysoką temperaturę formy i zatkane kanały chłodziwa. Łączy także niewystarczające chłodzenie formy z wypaczeniem i zaleca sprawdzenie przepływu wody, temperatury formy i stanu kanału. Zależności te potwierdzają badanie chłodzenia, ale gatunek żywicy, forma i specyfikacja produktu decydują o akceptowalnym oknie operacyjnym.
Nie należy z przyzwyczajenia obniżać temperatury płynu chłodzącego. Kondensacja zależy od zależności pomiędzy temperaturą powierzchni, temperaturą otoczenia i wilgotnością. Woda na formie lub wokół niej może wpływać na część i powodować problemy ze sprzętem lub miejscem pracy. Zapisz stan pomieszczenia, gdy kondensacja znajduje się w pobliżu granicy roboczej i postępuj zgodnie z procedurami agregatu chłodniczego, pleśni i instalacji. Poprawa dystrybucji przepływu lub oczyszczenie ograniczonego obwodu może odzyskać wymianę ciepła bez zmiany docelowej temperatury.
04 / Projekt częściRozkład ścian zmienia ilość ciepła, jaką forma musi usunąć
Zapotrzebowanie na chłodzenie podąża za tworzywem sztucznym w części. Gruby obszar zawiera więcej gorącego materiału niż obszar cienki i może pozostać miękki, gdy pobliskie ściany będą gotowe do wyrzucenia. Wydłużenie całego etapu chłodzenia może chronić to jedno miejsce, ale powoduje również dłuższe utrzymanie pozostałych obszarów formy. Zanim uznasz, że długi cykl jest nieunikniony, porównaj zmierzoną mapę ściany z wymaganiami projektowymi i oczekiwanym odcinkiem od kształtki wstępnej do ubytku.
Podręcznik Moog DigiPack III udostępniany przez firmę Kinggle wyjaśnia, że programowanie wstępne kontroluje odstęp matrycy na całej długości produktu. Łączy także niepotrzebne sekcje ciężkich ścian z dłuższym chłodzeniem i wyjaśnia, że profil należy weryfikować w oparciu o zmierzoną grubość ścianki na próbnych kontenerach. Korzystaj z tej relacji ostrożnie. Usunięcie materiału nie jest skrótem w cyklu, chyba że poprawiona część nadal spełnia wymagania dotyczące masy, minimalnej grubości ścianki, uderzenia, obciążenia od góry, upadku, ciśnienia, odporności chemicznej i wymiarów, które mają zastosowanie do produktu.
Najpierw zlokalizuj gorący lub zniekształcony obszar na gotowej części. Następnie podłącz tę pozycję do programu wstępnego formowania, rozciągania formy, zaciskania i obwodu chłodzenia. Ciężka podstawa może wynikać z profilu, uchwycenia ogona lub geometrii. Gorący uchwyt może obejmować taśmę, miejscowe rozciąganie, wentylację lub chłodzenie. Ciepła szyjka może obejmować kontakt z kołkiem rozdmuchowym, chłodzenie wkładki, nadmiar materiału lub opóźnione uwalnianie. Theprzewodnik po programowaniu paryskimzapewnia opartą na pomiarach metodę przesuwania materiału profilu zamiast edytowania punktów według wyglądu.
Projekt formy określa również dostępną trasę wymiany ciepła. Umieszczenie kanałów, ścieżka przepływu, wkładki, konstrukcja szyjki, wentylacja, kontakt powierzchniowy i konstrukcja linii podziału mogą ograniczać szybkość stabilizacji części. Użyj Kinggle'aPrzewodnik projektowania form do wytłaczania z rozdmuchemgdy ten sam gorący obszar pozostanie po sprawdzeniu mediów i zatwierdzonego rozkładu ścian. Trwałe wiązanie lokalne może wymagać korekty formy, a nie kolejnej zmiany licznika czasu.

Zachowaj zatwierdzoną masę części jako wynik, a nie jedyną kontrolę. Dwie części o tej samej masie całkowitej mogą mieć różne rozmieszczenie ścian i zachowanie chłodzenia. Podziel lub zmierz lokalizacje wpływające na wydajność i sprawdź kształt po wyrzuceniu w czasie określonym w planie kontroli produktu. W ten sposób pomiar grubości ścianki staje się użytecznym dowodem procesu, a nie ogólnym twierdzeniem o oszczędnościach materiałów.
05 / Logika maszynyMaszyny ciągłe i akumulatorowe nie mają wspólnego modelu rozrządu
W maszynie do ciągłego wytłaczania z rozdmuchem wytłaczarka dostarcza przedkładkę w sposób ciągły, podczas gdy jedna lub więcej stacji formowania porusza się w swoich sekwencjach. Można zatem połączyć czas cyklu, długość kształtki, czas cięcia i program grubości ścianki. Jeśli cykl się zmieni, kontroler musi nadal umieścić zamierzony profil wzdłuż fizycznej kształtki wstępnej i wewnątrz formy. Krótsza sekwencja stacji zmieniająca profil nie jest neutralną zmianą prędkości.
Podręcznik sterownika Moog opisuje sterowanie profilami w oparciu o czas dla maszyn pracujących w trybie ciągłym oraz sterowanie w oparciu o położenie dla maszyn akumulatorowych. W konfiguracji ciągłej może określić czas cyklu na podstawie odstępu między sygnałami startowymi, takimi jak kolejne cięcia wstępne. W konfiguracji akumulatorowej profil ścienny podąża za pozycją akumulatora podczas wypychania. To opublikowane rozróżnienie wyjaśnia, dlaczego zakład powinien zidentyfikować tryb maszyny i sterownika przed wypożyczeniem metody czasu cyklu z innej linii.
Maszyna akumulatorowa musi również przygotować wymagany śrut w trakcie trwania sekwencji formowania. Zapytaj, czy uplastycznianie lub akumulacja zakończy się, zanim forma będzie gotowa do następnego ujęcia. Jeśli akumulator nadal się napełnia, skrócenie czasu od otwarcia formy może nie skrócić pełnego cyklu. Jeśli akumulacja zakończy się wcześnie, ograniczeniem może być ścieżka formowania i chłodzenia. Rejestruj faktyczne przygotowanie wtrysku, położenie poduszki lub końca, stan stopu i masę części, zamiast wnioskować o gotowości na podstawie jednej wartości docelowej.
Układ stacji zmienia także oś czasu. Dwustanowiskowa maszyna do pracy ciągłej może korzystać z jednej stacji, podczas gdy druga chłodzi lub zwalnia część, ale wytłaczarka, głowica matrycy, ruch przenoszący, układ chłodzenia i dalszy sprzęt muszą obsługiwać zakładkę. Kinggle’aporównanie pojedynczej stacji i podwójnej stacjiwyjaśnia tę decyzję dotyczącą wydajności. Układy z wieloma głowicami i wieloma gniazdami wpływają na liczbę części na zdarzenie oraz równowagę pomiędzy wylotami lub wnękami; theprowadnica wielogłowicowa a prowadnica wielownękowaoddziela te terminy.
Porównując maszyny, użyj prawidłowego mianownika. Wydarzenie formujące nie zawsze jest jedną częścią. Policz zaakceptowane części ze wszystkich odpowiednich głowic, wnęk i stacji, a następnie uwzględnij ograniczenia, które sprawiają, że te części nadają się do sprzedaży. Maszyna o szybkim ruchu na sucho może nadal produkować mniej zaakceptowanych części na godzinę, jeśli wytłaczanie, chłodzenie, przycinanie lub stabilność jakości nie nadążają.
06 / SekwencjaOdzyskaj czas oczekiwania bez nakładania się zagrożeń
Po zrozumieniu chłodzenia i dostarczania kształtki sprawdź przerwy między działaniami. Opóźnienie może mieć raczej charakter historyczny niż konieczny, ale może również zapewnić prześwit, stabilizację ciśnienia, wydech, potwierdzenie sygnału lub bezpieczne przekazanie. Określ, jaki stan chroni każde opóźnienie. Następnie sprawdź, czy sterownik ma już wiarygodne informacje zwrotne dotyczące tego warunku. Zastąpienie stałego oczekiwania zweryfikowanym sygnałem zakończenia może poprawić powtarzalność, ale tylko wtedy, gdy wspiera to konstrukcja maszyny i zatwierdzona logika sterowania.
Gospodarzem Kinggle'ainstrukcja obsługi automatycznej maszyny do formowania z rozdmuchemoddziela kategorie czasowe, takie jak zamykanie formy, czas rozdmuchu, działania związane z wydechem, mikrootwieranie formy, ruch iglicy rozdmuchowej i opóźnienia robota. W instrukcji wielokrotnie powiązano wartości z rzeczywistym produktem lub warunkami produkcji. Jego interfejs dotyczy udokumentowanej rodziny maszyn i może różnić się w zależności od modelu, opcji czy wersji oprogramowania, dlatego nie należy go przekształcać w ogólną listę zalecanych sekund.
Obserwuj sekwencję fizyczną w ograniczonych i kontrolowanych warunkach dozwolonych przez procedurę maszyny. Upewnij się, że węże, kable, kołki rozdmuchowe, rdzenie, urządzenia wyjmowane i część pozostają drożne na całej długości. Przeczytaj razem polecenie i informację zwrotną. Jeśli ruch osiągnie pozycję wcześniej, ale sekwencja nadal czeka, znajdź dokładną opcję zezwalającą. Jeśli informacja zwrotna dociera z opóźnieniem lub sporadycznie, napraw czujnik, mechanizm lub przyczynę instalacji, zanim zmniejszysz licznik czasu, który ją maskował.
Dalsze prace mieszczą się w tej samej osi czasu. Robot może szybko oczyścić formę, ale umieścić części na przenośniku, który jest już pełny. Trymer może wymagać stabilnej temperatury części. Tester szczelności może stać się wąskim gardłem, gdy wydajność maszyny wzrośnie. Rejestruj długość kolejki i przyczyny zatrzymania podczas pierwszego ciągłego uruchomienia, a nie tylko podczas kilku cykli na maszynie. Najszybszy bezpieczny cykl maszyny nie jest przydatny, jeśli powoduje odsunięcie defektów lub zatorów o jedną stację.
07 / EksperymentPrzeprowadź kontrolowaną próbę czasową cyklu, którą może powtórzyć inna zmiana
Przydatna próba rozpoczyna się od pytania typu: „Czy obwód formy B ogranicza bezpieczne wyrzucanie?” lub „Czy po zweryfikowaniu czujnika utrzymuje się opóźnienie w oczyszczeniu robota?” Nie zaczyna się od „Przyspiesz cykl”. Podaj podejrzane ograniczenie, zmianę, oczekiwaną reakcję i kontrole części, które mogą odrzucić próbę. Przypisz jedną osobę do kontrolowania edycji receptury i jedną osobę do rejestrowania wyników, tak aby między próbkami nie występowało kilka poprawek.
-
Zamroź zatwierdzony poziom bazowy.Zapisz lub wydrukuj zatwierdzone ustawienia, zidentyfikuj opakowanie produktu i zachowaj zaakceptowane próbki. Rejestruj rzeczywistą zmienność cyklu i akceptowaną moc wyjściową w stabilnych warunkach.
-
Nazwij jedno ograniczenie.Skorzystaj z osi czasu sekwencji, mapy chłodzenia, odczytów mediów, historii alarmów i dalszych obserwacji. Zapisz dowody wskazujące na to ograniczenie.
-
Zdefiniuj dozwoloną zmianę.Skorzystaj z dokumentacji maszyny, formy i żywicy. Ustaw kontrolowany limit regulacji i punkt powrotu. Nie zmieniaj innej zmiennej w trakcie okna obserwacyjnego.
-
Ustaw wyzwalacze odrzucenia.Uwzględnij odpowiednie znaki, takie jak niestabilna kształtka, niepełny ruch, gorące lub zakleszczone części, wypaczenie, ruch wymiarowy, ciężar lub awaria ściany, błysk, wydmuch, alarmy, zacięcia lub niebezpieczne zachowanie.
-
Przebiegnij przez stabilizację.Oznacz części według czasu, stacji, głowicy lub wnęki. Nie oceniaj nowego stanu na podstawie pierwszego fragmentu, jeśli zmieniona zmienna potrzebuje czasu, aby osiągnąć nowy stan ustalony.
-
Zmierz przyjęte okno produkcyjne.Zastosuj kontrolowane kontrole wizualne, wagowe, ścienne, wymiarowe i funkcjonalne. Uwzględnij dalsze przycinanie, testowanie i pakowanie, gdy definiują część nadającą się do sprzedaży.
-
Zachowaj, odrzuć lub zbadaj.Zachowaj zmianę tylko wtedy, gdy zdefiniowane okno minie, a zaakceptowane dane wyjściowe poprawią się. Przywróć linię bazową, jeśli jakość lub kontrola ulegnie pogorszeniu. Otwórz akcję dotyczącą oprzyrządowania, narzędzia lub konserwacji, gdy wersja próbna wykryje przyczynę fizyczną.
Przykładowy plan powinien pasować do linii. Na maszynie dwustanowiskowej uwzględnij obie strony. W konfiguracji z wieloma głowicami zachowaj tożsamość głowicy. W przypadku formy wielogniazdowej, jeśli jest to możliwe, należy zachować tożsamość gniazda. Średnio można ukryć jeden gorący obwód lub jedno cienkie wyjście. Theprzewodnik po defektach formowania rozdmuchowegopokazuje, jak stałe i losowe wzorce prowadzą do różnych kontroli.
Zapisy prób powinny zawierać starą wartość, nową wartość, czas zmiany, osobę odpowiedzialną, rzeczywisty rozkład cykli, partię materiału, stan użyteczności, identyfikatory próbek, wyniki pomiarów, odrzucenia i ostateczną decyzję. Zdjęcia są przydatne do określenia kształtu i lokalizacji wad, ale nie zastępują pomiarów. Jeśli proces powróci do stanu bazowego, zapisz to również. Nieudana próba może w dalszym ciągu uniemożliwić kolejnej zmianie powtórzenie tego samego pomysłu.
08 / PojemnośćOblicz moc wyjściową na podstawie zaakceptowanych części, a nie ruchu w cyklu suchym
Wynik cyklu suchego opisuje ruch maszyny bez całkowitego obciążenia materiałem, chłodzeniem i akceptacją części. Jest to przydatne do sprawdzenia możliwości ruchu, ale nie gwarantuje produkcji nadającej się do sprzedaży. Obliczenia produkcyjne muszą uwzględniać rzeczywistą część, żywicę, formę, liczbę głowic lub wnęk, system chłodzenia, dalszy sprzęt i metodę akceptacji. Dlatego Kinggle'sproces informacyjny projektuprzed zarekomendowaniem maszyny pyta o rozmiar, wagę, materiał, grubość i wymagania dotyczące wydajności produktu.
Zmierz zaakceptowaną produkcję bezpośrednio w reprezentatywnym oknie produkcyjnym. Licz tylko części, które spełniają zdefiniowane kryteria wydania i rejestruj osobno planowane zatrzymania, nieplanowane zatrzymania, utratę konfiguracji i odrzuty. Nie ukrywaj ich w jednym niewyjaśnionym współczynniku efektywności. Jeśli linia wytwarza kilka części na zdarzenie, należy uzgodnić liczbę według stacji, głowicy lub wnęki, tak aby wyłączone wyjście nie zniknęło w sumie.
| Metryczny | Obliczenie lub obserwacja | Używać | Typowy błąd raportowania |
|---|---|---|---|
| Cykl sekund | Czas pomiędzy tym samym zdarzeniem w powtarzających się stabilnych cyklach | Pokazuje tempo i zmienność zdarzeń maszynowych | Zgłaszanie najkrótszego pojedynczego zdarzenia |
| Części na wydarzenie | Akceptowane części fizyczne wydane w wyniku jednego pełnego zdarzenia formującego | Łączy głowice, wnęki i stacje z objętością | Zakładając, że każdy outlet produkuje |
| Teoretyczna wydajność godzinowa | (3600 / sekundy cyklu) × części na zdarzenie | Porównanie planowania w warunkach nieprzerwanych | Nazywanie wyniku gwarantowaną produkcją |
| Akceptowana wydajność godzinowa | Akceptowane części/obserwowane godziny produkcji | Pokazuje użyteczne dane wyjściowe z testowanego pakietu produktów | Liczenie części oczyszczonych, konfiguracyjnych lub odrzuconych |
| Zmień wynik | Zaakceptowane wyjście po minus zaakceptowane wyjście wcześniej, w dopasowanych warunkach | Testuje, czy edycja poprawiła prawdziwy cel | Porównywanie różnych produktów, zmian lub narzędzi |
Zgłaszaj jakość obok szybkości. Uwzględnij wyniki masy i ścian, wymiary krytyczne, wynik testu funkcjonalnego, liczbę złomów lub przetrzymań, stan użyteczności i rewizję receptury. Dwusekundowa redukcja nie ma samodzielnego znaczenia bez pierwotnego cyklu, liczby części, zaakceptowanej wydajności i warunków testowych. Dlatego też w artykule tym nie opublikowano docelowej wartości procentowej poprawy. Wynik musi pochodzić z danych linii kupującego.
W przypadku nowej maszyny lub formy określ metodę wyjściową przed próbą. Kinggle’aprzewodnik po testach akceptacji fabrycznejwyjaśnia, jak powiązać zmierzony przebieg z konkretnym produktem, materiałem, formą i warunkami użytkowymi. Skorzystaj zlista kontrolna uruchomieniaw celu ustalenia stabilnego stanu przed upływem terminu orazprzewodnik po zmianachaby oddzielić utratę konfiguracji od stałej produkcji.
09 / OgraniczeniaZatrzymaj proces, gdy proces utraci kontrolę
Zatrzymaj i przywróć zatwierdzony stan, jeśli osłona, blokada, wyłącznik awaryjny lub sterowanie energią niebezpieczną nie działają zgodnie z przeznaczeniem. Zatrzymaj się w przypadku nieoczekiwanego ruchu maszyny, ryzyka kolizji, nietypowego zachowania układu hydraulicznego lub pneumatycznego, uszkodzonych elementów ciśnieniowych, przegrzania elektrycznego, nieszczelności lub niezgodności między wyświetlanym komunikatem zwrotnym a pozycją fizyczną. Praca cykliczna nigdy nie upoważnia do pracy w przypadku wystąpienia usterki.
Częściowy dowód może również przerwać proces. Uważaj na kształtkę, która nie dociera już do prawidłowego położenia, niepełne zamknięcie formy, wznoszący się wypływ, niestabilną wagę, cienkie ścianki krytyczne, wydmuchy, niekompletne detale, przywieranie, uszkodzenia wykończenia, wypaczenia, owalne szyjki, wahacze, skurcz lub niepowodzenie testu funkcjonalnego. Przewodnik po procesie Formosa łączy kilka z tych objawów z nadmiernym ciepłem, niewystarczającym chłodzeniem, krótkim cyklem lub stanem kanału chłodzącego. Wykorzystaj objaw, aby ponownie postawić właściwą diagnozę, zamiast dodawać długi czas chłodzenia bez znalezienia przyczyny.
Eskaluj, gdy ograniczenie wymaga zmiany kanału formy, modyfikacji matrycy lub sworznia rozdmuchowego, zmiany programu sterującego, zmiany blokady, pracy z systemem ciśnieniowym lub operacji poza kwalifikowaną żywicą i oknem maszyny. Skorzystaj zprzewodnik konserwacji zapobiegawczejdla powtarzalnych wyników pomiarów sprzętu. Zużyty mechanizm może spowolnić cykl, ale szybsze polecenie go nie naprawi.
Zakończ projekt z udostępnioną linią bazową. Aktualizuj recepturę wyłącznie poprzez proces zatwierdzania w zakładzie, dołącz próbkę i zapis pomiarów oraz określ, jakiego produktu, formy, żywicy i konfiguracji maszyny dotyczy wynik. Zachowaj odrzucone próby w dzienniku zmian. Kiedy następna zmiana będzie w stanie odtworzyć przyjęty cykl i wyjaśnić jego ograniczenia, ulepszenie jest gotowe do normalnej produkcji.
10 / OdpowiedziCzęsto zadawane pytania dotyczące czasu cyklu formowania z rozdmuchem
Od czego zależy czas cyklu wytłaczania z rozdmuchem?
Czas cyklu jest określony przez najwolniejszą wymaganą ścieżkę przez przygotowanie przedformy lub śrutu, ruch formy, napełnianie, chłodzenie, wydech, otwieranie, wyjmowanie i dalszą obróbkę. Geometria produktu, rozkład ścianek, zachowanie żywicy, chłodzenie formy, architektura maszyny i kryteria akceptowanych części – wszystko to wpływa na tę ścieżkę. Przed podjęciem decyzji, który zegar jest odpowiedzialny, należy zmierzyć rzeczywistą sekwencję i sygnały zwrotne.
Czy chłodzenie jest zawsze najdłuższą częścią cyklu formowania z rozdmuchem?
Według przewodnika LyondellBasell dotyczącego formowania z rozdmuchem, w wielu zastosowaniach poliolefin, chłodzenie zajmuje większość cyklu formowania, ale nie jest to automatycznie aktywne ograniczenie w każdej linii. Dostawa do fabryki, napełnienie akumulatora, przeniesienie formy, czyszczenie robota, przycinanie lub testowanie mogą mieć wpływ na następny start. Oś czasu pokazuje, czy ograniczenie chłodzenia zmieniłoby cały cykl, czy tylko wyrzuciło cieplejszą część.
Jak można skrócić czas chłodzenia bez powodowania wypaczeń?
Najpierw sprawdź warunki dopływu i powrotu chłodziwa, równowagę obwodu, czystość kanału, rozkład temperatury formy i gorące miejsce na części. Porównaj rozkład ścian z rysunkiem i zatwierdzonym procesem. Zmień jeden udokumentowany stan, poczekaj, aż proces się ustabilizuje i sprawdź wymiary i kształt po wymaganym czasie po wyrzuceniu. Jeśli pozostanie ten sam lokalny gorący obszar, rozmieszczenie formy lub ścian może wymagać przeglądu technicznego.
Czy krótszy cykl zawsze zwiększa wydajność formowania z rozdmuchem?
Nie. Wydajność wzrasta tylko wtedy, gdy zmieniony cykl jest ograniczeniem linii i zaakceptowane są dodatkowe części. Szybsze zdarzenie w maszynie może skutkować cieplejszymi częściami, większą liczbą odrzutów, zacięciami robotów, uszkodzeniami przy przycinaniu lub zaległościami testerów. Porównuj zaakceptowane części w ciągu obserwowanej godziny w ramach dopasowanych warunków produktu, materiału, formy, użyteczności i jakości. Zachowaj ruch w cyklu suchym, wydajność teoretyczną i zaakceptowaną produkcję jako osobne liczby.
Jak programowanie wstępne wpływa na czas cyklu?
Programowanie paryskie zmienia się tam, gdzie materiał znajduje się wzdłuż produktu. Niepotrzebnie ciężkie obszary mogą wymagać większego chłodzenia, natomiast zbyt cienkie obszary mogą nie przejść testów produktu. Na maszynach pracujących w trybie ciągłym profil ściany można również zsynchronizować z czasem cyklu, więc zmiana czasu może zmienić położenie profilu. Po zmianie cyklu sprawdzaj położenie ścian, ciężar części i wyrównanie profilu, zamiast zakładać, że zapisana krzywa pozostaje prawidłowa.
Jakie dane należy przesłać do Kinggle w przypadku problemu z czasem cyklu?
Wyślij model maszyny i wersję sterownika, rysunek produktu, identyfikatory form i narzędzi, gatunek i partię żywicy, wersję receptury, wideo cyklu nagrane z bezpiecznego miejsca, oś czasu zdarzeń, historię alarmów, masę części i mapę ścian, wymiary krytyczne, zdjęcia defektów, obserwacje powietrza na wlocie do maszyny i wody chłodzącej, przyczyny zatrzymania na dalszym etapie i zaakceptowaną moc wyjściową w określonym okresie. Dowody te pomagają oddzielić przyczyny chłodzenia, oprzyrządowania, kontroli, mediów, materiałów i równowagi linii.

Omów produkt i cykl jako jeden system
Wyślij rzeczywisty rysunek części, żywicę, formę, konfigurację maszyny, harmonogram bieżącego cyklu, obserwacje użytkowe i zmierzone wyniki jakości. Kinggle może przeglądać dowody dotyczące maszyny, oprzyrządowania, kontroli i celu produkcyjnego.
Wyślij swoje dane produkcyjneŹródła wykorzystane w tym przewodniku
Instrukcje udostępniane przez firmę Kinggle zawierają stwierdzenia dotyczące udokumentowanych elementów sterujących i sekwencji maszyn. Przewodniki polimer-producent wspierają relacje chłodzenia i defektów. Źródła OSHA są uwzględnione w granicy bezpieczeństwa Stanów Zjednoczonych. Żadne z tych źródeł nie zapewnia uniwersalnego docelowego cyklu dla każdego produktu lub maszyny.
- Instrukcja obsługi automatycznej maszyny do formowania z rozdmuchem prowadzona przez firmę Kinggle, dostęp: 8 września 2026 r.
- Instrukcja kontrolera grubości ścianki Moog DigiPack III Parison, MRJ06301, prowadzony przez Kinggle, dostęp: 8 września 2026 r.
- LyondellBasell, Przewodnik po formowaniu z rozdmuchem poliolefin, dostęp: 8 września 2026 r.
- Formosa Plastics, Przewodnik po procesie wytłaczania z rozdmuchem polietylenu, dostęp: 8 września 2026 r.
- OSHA 29 CFR 1910.147, Kontrola niebezpiecznej energii, dostęp: 8 września 2026 r.
- OSHA 29 CFR 1910.212, Ogólne wymagania dotyczące wszystkich maszyn, dostęp: 8 września 2026 r.