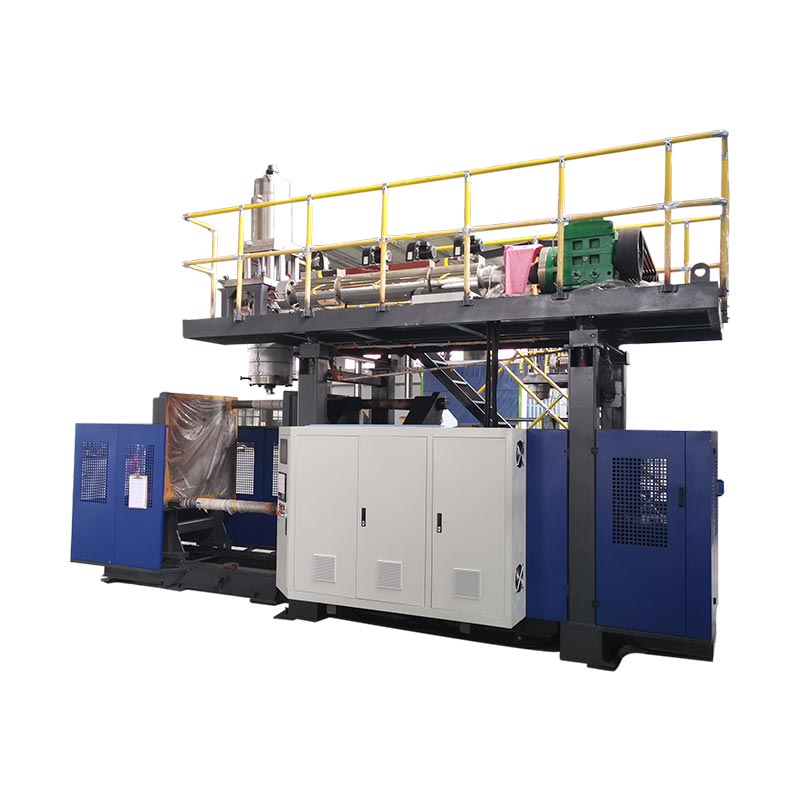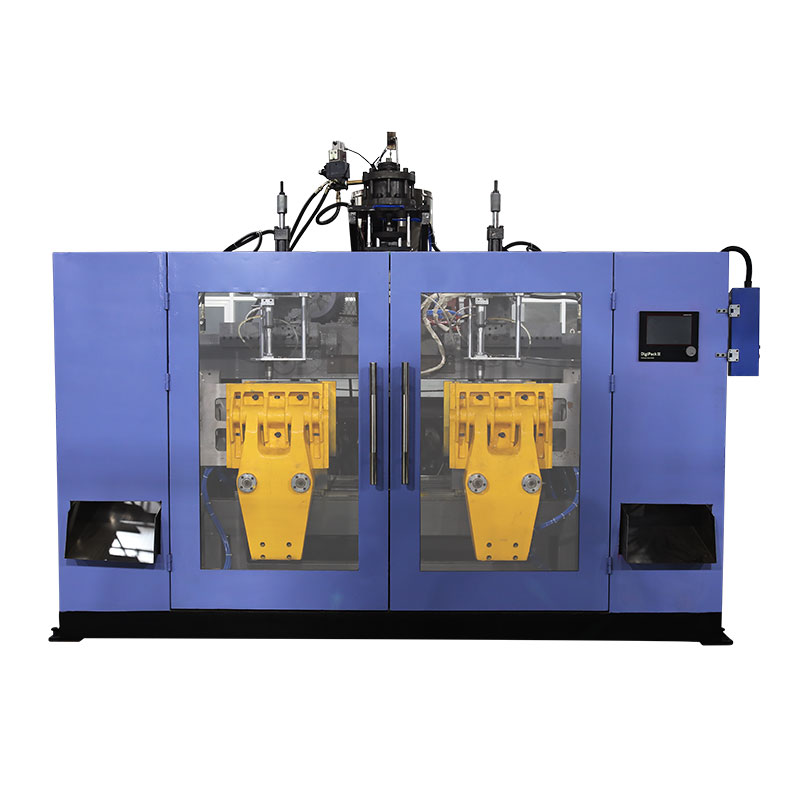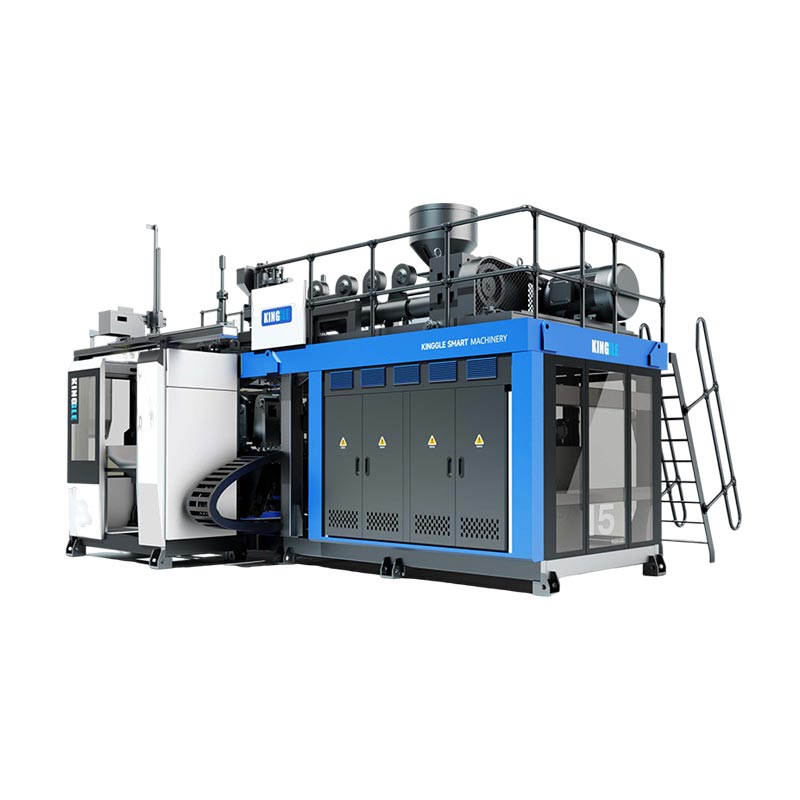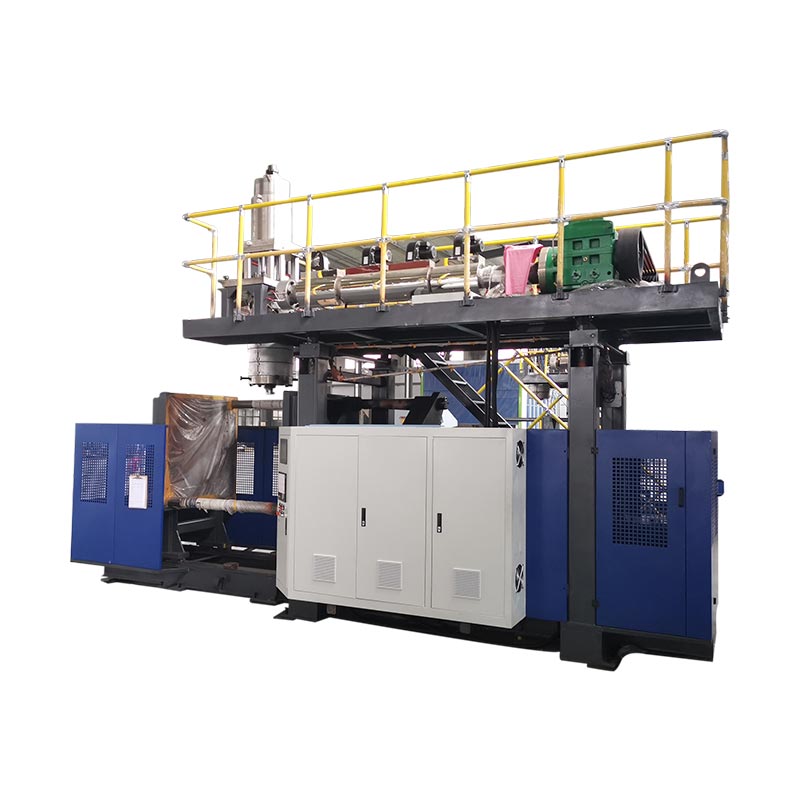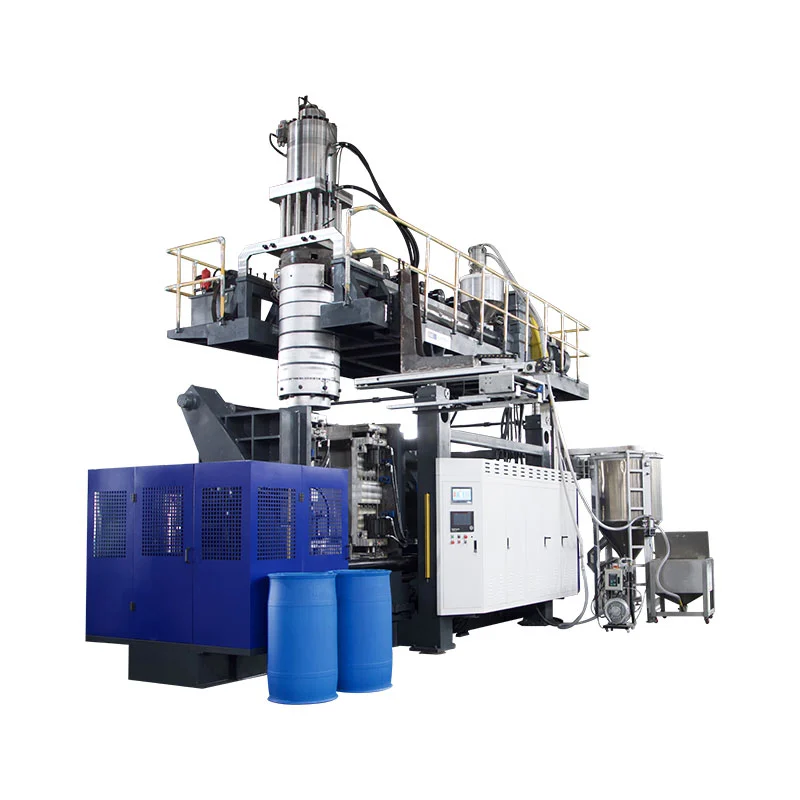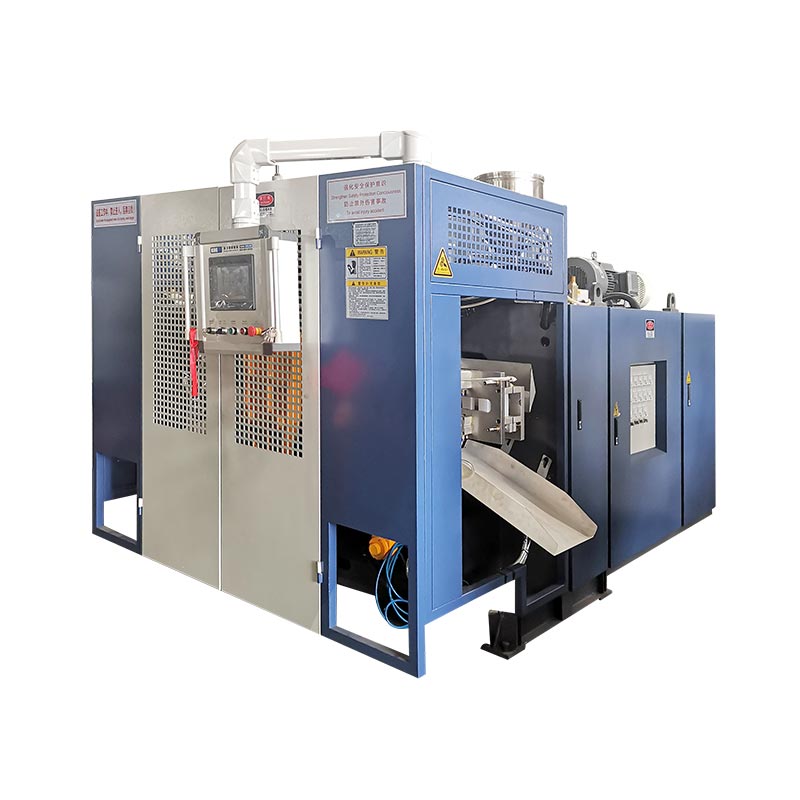
Formowanie z rozdmuchem w samochodach może wytwarzać puste części, takie jak kanały powietrzne i zbiorniki płynu. Wybór sprzętu rozpoczyna się od rysunku części, określonej żywicy i wymagań akceptacyjnych. Sama reklamowana objętość pojemnika maszyny nie może ustalić, czy utworzy ona określony kanał, pomieści formę lub zapewni wymaganą gotową wydajność.
Przydatny przegląd zakupu śledzi część przez cały proces: formowanie, usuwanie, przycinanie, montaż i kontrola. Rozwiąż obowiązkowe wymagania dotyczące produktów i narzędzi przed porównaniem nominalnej wydajności lub ceny. W przeciwnym razie szybki cykl formowania może ukryć gniazdo produkcyjne, które nadal nie osiąga celu dostawy.

Części samochodowe formowane z rozdmuchem: zastosowania i przydatność procesu
Grupuj części samochodowe według tego, co muszą robić, a nie według faktu, że są puste. Kanał powietrza w kabinie, element wlotu powietrza do silnika i zbiornik cieczy wymagają różnych przeglądów. Ich warunki pracy i interfejsy determinują pytania, na które musi odpowiedzieć propozycja maszyny.
| Część rodziny | Dane wejściowe do ustalenia | Pytania dotyczące sprzętu i narzędzi |
|---|---|---|
| Kanały HVAC kabiny | Ścieżka powietrza, geometria połączeń, przestrzeń montażowa i określone kontrole funkcjonalne | Czy proponowana trasa może utworzyć korpus i pozostawić dostępne miejsca przycinania i inspekcji? |
| Części wlotu powietrza do silnika | Określone warunki temperatury, ciśnienia lub próżni, narażenie na media i wymagania dotyczące połączeń | Czy żywica, droga formowania i całe ogniwo odpowiadają tym konkretnym warunkom? |
| Zbiorniki płynu | Płyn, warunki pracy, porty, cechy montażowe i kryteria akceptacji | W jaki sposób będzie produkowana i weryfikowana nadwozie, interfejsy i wszelkie późniejsze zespoły? |
| Inne puste części techniczne | Przypadki obciążeń, wymiary, cechy montażowe i przeznaczenie | Czy odpowiednie jest formowanie z rozdmuchem, czy też należy porównać inną metodę formowania lub łączenia? |
Trzymaj projekty układu paliwowego na osobnej ścieżce zatwierdzania. Na przykład,RISE opisuje testy ogniowe plastikowych zbiorników paliwazgodnie z Regulaminem ONZ nr 34, załącznik 5, klauzula 5. Jest to konkretny zakres testów, a nie pełna lista kontrolna homologacji. Ustalić mający zastosowanie rynek, wymagania i obowiązki w zakresie zatwierdzania dla rzeczywistego projektu układu paliwowego; katalog maszyn wymieniający „zbiorniki samochodowe” nie ustanawia zgodności produkcji zbiorników paliwa.
Formowane rozdmuchowo kanały HVAC: geometria, interfejsy i wymagania maszynowe
W przypadku formowanych rozdmuchowo kanałów HVAC należy sprawdzić wspólnie ścieżkę powietrza i wszystkie połączenia. Nadwozie, które można uformować, nadal wymaga otworów, które można przyciąć, zlokalizować i sprawdzić. Dlatego też niestandardowe przewody z tworzyw sztucznych powinny przejść do etapu wyceny ze zdefiniowaną zarówno geometrią formowaną, jak i zamierzoną geometrią gotową.
Oddziel wentylację kabiny od wymagań dotyczących wlotu powietrza do silnika
Nie należy przenosić materiału z wlotu powietrza do silnika ani warunków testowych do przewodu w kabinie tylko dlatego, że oba przenoszą powietrze. Zapisz środowisko instalacji, zatwierdzony materiał i wymagane kontrole dla konkretnej części. Jeśli ciśnienie, próżnia, cykliczne zmiany temperatury lub narażenie na płyn mają znaczenie, należy określić odpowiednie warunki w specyfikacji projektu.
Przejrzyj gotowe połączenie, a nie tylko uformowany otwór
Zaznacz na rysunku końce połączeń, punkty odniesienia montażowe, zmiany przekroju i proponowane miejsca przycięcia. Następnie sprawdź, jak część będzie osadzona w uchwycie wykańczającym lub kontrolnym. Przydatnym pytaniem przeglądowym jest to, czy ten sam system odniesienia może konsekwentnie zlokalizować część podczas przycinania, pomiaru i montażu.
Przed zdefiniowaniem komórki określ wymagany przepływ, przejście, dopasowanie lub kontrolę szczelności. Kontrole te mogą wymagać dedykowanych urządzeń lub oddzielnych stacji. Powinni mieć przypisanego dostawcę i metodę akceptacji, a nie zakładać, że pochodzą z maszyny do formowania z rozdmuchem.
Wybierz trasę procesu przed wyborem rozmiaru maszyny
Przed wybraniem większej maszyny omów, w jaki sposób kształtka dotrze do gniazda formy. Przednia część to gorąca, pusta rura, którą tworzy się i nadmuchuje w procesie. Jego obsługa i umiejscowienie muszą odpowiadać geometrii.
Konwencjonalne wytłaczanie kontra formowanie z rozdmuchem 3D
Techniczne wyjaśnienie Toraya dotyczące formowania ssącego z rozdmuchem 3Dopisuje zasysanie wprowadzające kształtkę wstępną do wnęki formy w przypadku długich, złożonych, pustych kształtów. Jest to odrębny układ procesu. Konwencjonalnej maszyny do wytłaczania z rozdmuchem i robota do usuwania części nie należy traktować jako równoważnego dowodu tej zdolności.
W przypadku niewygodnej ścieżki poproś o sprawdzenie trasy formowania przy użyciu rzeczywistej geometrii i żywicy. Porównaj konwencjonalne formowanie przez wytłaczanie z rozdmuchem, specjalistyczne umieszczanie lub drogę ssania i łączenie formowanych sekcji, jeśli to konieczne. Porównanie powinno dotyczyć wykonalności formowania, interfejsów i dalszych prac, a nie zakładać, że jedna trasa pasuje do każdego kanału samochodowego.
Oddzielne dostarczanie stopu i konfigurację napędu
Ciągłe wytłaczanie i praca głowicy akumulatora opisują dostarczanie stopu. Umieszczenie w Paryżu opisuje inną część procesu. Napędy hydrauliczne, serwohydrauliczne i elektryczne opisują uruchamianie. Porównanie ich na oddzielnych osiach ułatwia interpretację ofert i zapobiega sytuacji, w której etykieta automatyzacji zastępuje możliwości formowania.
Wybierz żywice do formowania z rozdmuchem do rzeczywistych zastosowań motoryzacyjnych
Określ gatunek, a nie tylko rodzinę polimerów. „PA” lub „PP” pozostawia otwarte pytania dotyczące wzmocnienia, modyfikacji, zachowania podczas przetwarzania i przydatności do zamierzonej części. EnvalioraPortfolio Durethan PA6na przykład rozróżnia gatunki do formowania z rozdmuchem i gatunki wzmocnione do rur i kanałów powietrznych. Nazwisko rodziny nie identyfikuje wymiennego przepisu.
Dopasuj przygotowanie materiału i uplastycznienie do gatunku
Uzyskaj aktualne instrukcje przetwarzania dla danego gatunku. Sprawdź proponowany układ suszenia i podawania, pomiar wilgoci, jeśli jest to wymagane, przydatność ślimaka i łba, kontrolę temperatury i wszelkie specyfikacje odporności na zużycie potrzebne dla mieszanki. Są to elementy do potwierdzenia technicznego, a nie powody do publikowania jednej temperatury suszenia dla wszystkich tworzyw konstrukcyjnych.
Toray identyfikuje lepkość stopu i stabilność zachowania kształtu jako istotne dla przydatności żywicy do formowania z rozdmuchem. Zapisz stan materiału i ustawienia procesu podczas próby, aby można było zbadać problem formowania w oparciu o znaną recepturę. Nie należy akceptować opublikowanego współczynnika wytłaczania HDPE dla maszyny jako dowodu szybkości dostarczania w przypadku innej żywicy.
Przemiał należy przechowywać zgodnie z zatwierdzoną recepturą
Zapisz źródło, historię przetwarzania i proponowaną proporcję przemiału, wraz z pozwoleniem klienta i kontrolami niezbędnymi do zakwalifikowania receptury. Przetestuj zamierzony miks produkcyjny. Próba z użyciem wyłącznie żywicy pierwotnej nie pozwala na ustalenie wydajności przy późniejszym dodaniu przemiału.
Przetłumacz rysunek części na wymagania dotyczące sprzętu do formowania z rozdmuchem
Aby dokonać przeglądu sprzętu do formowania z rozdmuchem, należy skorzystać z tabeli powiązań wymagań z dowodami. Każde obowiązkowe wymaganie wymaga odpowiedniej specyfikacji, rysunku lub protokołu prób. Nierozwiązane kwestie powinny pozostać widoczne do czasu ich zamknięcia przez osobę odpowiedzialną.
| Wymóg | Sprawdź we wniosku | Dowody i zamknięcie |
|---|---|---|
| Zapotrzebowanie materiałowe i brutto na śrut | Plastyfikacja specyficzna dla danego gatunku, strzał użytkowy i dostawa; uwzględniać złom poprodukcyjny, a nie samą masę gotową | Dokumentacja materiałowa i próba formowania przedstawiciela |
| Montaż formy | Koperta, montaż, grubość i masa formy, media i dostęp serwisowy | Rysunek interfejsu formy i maszyny |
| Otwieranie i usuwanie | Otwór, wymagane ruchy formy, droga chwytaka i prześwit dla gorącej części | Przegląd ruchu i sekwencja usuwania w obecności świadków |
| Krytyczne obszary ścian | Oprzyrządowanie głowicy, kontrola wstępnej obróbki i proponowane miejsca inspekcji | Zmapowane pomiary względem limitów rysunkowych |
| Gotowe interfejsy | Przycinanie, łączenie, montaż i pozycjonowanie osprzętu | Kontrola wymiarów i funkcjonalności gotowych części |
| Zaakceptowane dane wyjściowe | Kompletna komórka, punkt zliczania, zasady przerywania i obsługa odrzutów | Próba czasowa z zaakceptowanymi ilościami i zapisami zatrzymania |
Jak oceniłbym projekt formowania z rozdmuchem w branży motoryzacyjnej
W przypadku projektu formowania z rozdmuchem w branży motoryzacyjnej przed omówieniem wydajności maszyny przejrzałbym rysunek części. Moje początkowe pytania dotyczyłyby gatunku materiału, środowiska operacyjnego, punktów połączeń i wymagań akceptacyjnych. Nominalna objętość zbiornika maszyny pozostanie punktem odniesienia podczas kontroli, a nie podstawą zatwierdzenia kanału lub zbiornika o nieregularnym kształcie.
Jeśli część próbna osiągnęła docelową wagę, ale nie przeszła lokalnej kontroli grubości ścianki, przed zwiększeniem całkowitej masy części zbadałbym rozkład materiału. Porównałbym określone miejsca inspekcji z profilem wstępnej obróbki, przygotowaniem materiału, oprzyrządowaniem i zarejestrowanymi ustawieniami procesu. Dodanie materiału wszędzie pozostanie proponowaną zmianą, dopóki kontrole odpowiednich części nie wykażą, że rozwiązało to problem.
Przegląd oprzyrządowania obejmowałby więcej niż tylko to, czy forma mieści się pomiędzy płytami. Sprawdziłbym montaż, grubość formy, przestrzeń otwarcia, wymagane ruchy i całą ścieżkę usuwania części. Porty i elementy montażowe również wymagają jasnego planu przycinania, pozycjonowania i kontroli po formowaniu.
W przypadku określonego gatunku inżynieryjno-plastycznego poprosiłbym o wytyczne dotyczące przetwarzania i zweryfikował proponowany układ suszenia, podawania, ślimaka i głowicy. Nie używałbym danych dotyczących przepustowości HDPE jako dowodu wydajności w przypadku innej żywicy. Każda proponowana receptura przemiału będzie podlegać obowiązującym materiałom i wymaganiom klienta.
Przed zatwierdzeniem gniazda produkcyjnego uwzględniłbym dalsze prace w planie prób. Uformowany kanał nadal musi przejść uzgodnione etapy przycinania, montażu i kontroli. Rejestrowałem zaakceptowane wyniki, przerwy i ręczne korekty, a następnie oddzielałem spełnione wymagania od elementów wymagających korekty lub dalszych dowodów.
Moje zalecenie będzie zależeć od tych ustaleń. Większa maszyna nie byłaby moją automatyczną reakcją na niedobór produkcji; Najpierw ustaliłbym, czy ograniczenie wynika z formowania, obsługi, wykańczania lub kontroli.
Projekt formy rozdmuchowej, rozkład ścian i krytyczne interfejsy
Masa gotowej części to jeden pomiar całego obiektu. Nie jest w stanie określić grubości w miejscu zgięcia, połączenia lub odcięcia. Ustal miejsca kontroli na podstawie rysunku i funkcji, a następnie porównaj pomiary wykonane w określonym stanie części.
Oddzielne sterowanie wzdłużne i obwodowe
Przejrzyj programowanie kształtki wzdłużnej oddzielnie od rozkładu ścian na obwodzie części. Toray opisuje kontrolę grubości ścianki promienia w omówieniu procesu ssania 3D. Potwierdzić rzeczywiste funkcje sterujące proponowanego systemu; sama duża liczba punktów programowych nie oznacza, że każda krytyczna lokalizacja osiągnie swój limit.
W przypadku awarii lokalnej przyporządkuj pomiar do jego położenia na części i sprawdź odpowiednie zmienne procesu i oprzyrządowania. Zapewnij możliwość śledzenia zmian, aby można było sprawdzić ich skutki. Istniejącyprzewodnik po programowaniu paryskimwyjaśnia bardziej szczegółowo temat sterowania.
Przeprowadź punkty odniesienia podczas wykańczania i montażu
Zdefiniuj, w jaki sposób porty, przycięte krawędzie i elementy montażowe będą mierzone w stosunku do określonych punktów odniesienia. Uzgodnij warunki podparcia części i pomiaru. Przejrzyj te interfejsy z dostawcami form i osprzętu, korzystając zprojektowanie form i kontrole interfejsu maszyny, zamiast traktować wykończenie jako oddzielną kwestię po zatwierdzeniu formy.
Zdefiniuj kompletną komórkę do formowania z rozdmuchem w branży motoryzacyjnej
Narysuj trasę od przygotowania żywicy do punktu zliczania zaakceptowanych części. Uwzględnij usuwanie, przycinanie, otwieranie, łączenie, montaż i kontrolę tylko tam, gdzie część tego wymaga. Dla każdej operacji podaj nazwę dostawcy, dowód odbioru i odpowiedzialność za integrację.
Sprawdź interfejsy stacji: jak część jest transportowana, jak jest zlokalizowana, co się dzieje, gdy stacja znajdująca się dalej zatrzymuje się i jak oddzielane są odrzucone części. Oferta powinna odróżniać sprzęt dostarczony przez producenta maszyny od sprzętu dostarczonego przez innych. Theprzewodnik konfiguracji linii automatycznejobejmuje te granice dostaw.
Wybierz inspekcje na podstawie funkcji i specyfikacji części. Próba szczelności, jeśli jest wymagana, nie zastępuje dowodów dotyczących wymiarów, przejścia, montażu lub trwałości. Unikaj jednej ogólnej listy testów dla każdego zastosowania motoryzacyjnego.
Udowodnij osobno część i proces produkcyjny
Zaplanuj reprezentatywną próbę dotyczącą rewizji rysunku, zatwierdzonego materiału i zamierzonej receptury. Zapisz formę, konfigurację, partię materiału i plan pomiarów. Przechowuj zaakceptowane ilości, przyczyny odrzucenia, przestoje i interwencje ręczne wraz z zapisem cyklu.
Test maszynowy dostawcy i zatwierdzenie części produkcyjnej przez klienta służą różnym celom.Przegląd publicznego PPAP AIAGłączy zatwierdzenie części produkcyjnej z konsekwentną zgodnością z zapisami projektowymi i specyfikacjami podczas rzeczywistej produkcji przy ustalonym tempie produkcji. Zakres ten jest szerszy niż pokazanie ruchu maszyny czy wyprodukowanie jednej akceptowalnej próbki.
| Działalność | Pytanie, które porusza | Dowód do zdefiniowania | Samo w sobie nie ustanawia |
|---|---|---|---|
| FAT maszynowy lub komórkowy | Czy dostarczony sprzęt spełnia uzgodniony zakres odbioru? | Kontrole umowne, konfiguracja, warunki próbne i zapis pozycji otwartej | Wszystkie funkcje gotowych części lub zatwierdzenie produkcji przez klienta |
| Walidacja funkcjonalności części | Czy gotowa część spełnia określone wymagania użytkowe? | Obowiązujące zapisy wymiarowe, montażowe, funkcjonalne i trwałościowe | Trwała wydajność produkcji poza ocenianymi warunkami |
| Zatwierdzenie części produkcyjnej klienta | Czy zamierzony proces produkcyjny spełnia obowiązujące wymagania klienta dotyczące zatwierdzenia? | Zdefiniowane przez klienta zgłoszenia i dowody produkcyjne, w tym PPAP, jeśli jest to wymagane | Zatwierdzenie zmienionego materiału, rysunku lub procesu bez wymaganego przeglądu |
Ustaw ilości próbek, czas trwania próby, metody pomiaru i ewentualne kryteria statystyczne w planie odbioru projektu. Nie pożyczaj uniwersalnego celu Cpk ani czasu trwania działania z ogólnego artykułu maszynowego. W części dotyczącej wyposażenia użyjPrzewodnik planowania FATw celu ustalenia uzgodnionych kontroli.
Zamknij każde wymaganie jako spełnione, wymagające pracy naprawczej i ponownego przetestowania lub jeszcze niezweryfikowane. Przypisz właściciela i dowód zamknięcia do dwóch ostatnich kategorii. Trzymanie tych statusów oddzielnie zapobiega sytuacji, w której niekompletna wersja próbna staje się widoczną wersją produkcyjną.
Porównaj wydajność i koszt na granicy akceptowanej części
Policz gotowe części samochodowe, które przeszły uzgodnione kontrole. Określ, czy cel obejmuje przełączenia, przerwy i dalsze operacje, i użyj tej samej podstawy czasu dla każdej stacji. Zobaczprzewodnik obliczania wydajności produkcjidla rozróżnienia między cyklami nominalnymi a akceptowaną mocą wyjściową.
Ocena ogniwa kanałowego HVAC po zakończeniu cyklu formowania
W przypadku hipotetycznego projektu kanałów HVAC w branży motoryzacyjnej zacząłbym od zapotrzebowania na 95 zaakceptowanych części na zaplanowaną godzinę. Załóżmy, że forma jest jednogniazdowa, cykl formowania trwa 32 sekundy, dostępność na etapie formowania wynosi 90%, a ostateczna akceptowalna wydajność w całym procesie wynosi 96%.
Nominalna szybkość formowania wynosiłaby 3600 ÷ 32, czyli 112,5 części na godzinę. Zastosowanie zakładanej dostępności serii pozostawi wydajność na etapie formowania wynoszącą 101,25 części na zaplanowaną godzinę.
Liczba ta nie określałaby gotowej produkcji. Porównałbym także możliwości przycinania, obsługi i kontroli. Poniższa tabela przedstawia dwa scenariusze planowania, zakładające brak dodatkowych strat przesyłowych lub interakcji pomiędzy przestojami stacji. Obydwa dane dotyczące przepustowości stacji bazowej wykorzystują rozkładowe godziny i uwzględniają już zakładane przerwy na stacji; wydajność 96% jest stosowana raz na końcu.
| Środek planistyczny | Wstępny scenariusz dalszego rozwoju | Zmieniony scenariusz dalszego rozwoju |
|---|---|---|
| Wydajność na etapie formowania | 101,25 części na godzinę | 101,25 części na godzinę |
| Dalsza zdolność przetwarzania | 90 części/godz | 105 części/godz |
| Zakładana ostateczna akceptowana wydajność | 96% | 96% |
| Przewidywany zaakceptowany wynik | 86,4 części/godz | 97,2 części/godz |
| Wymagane zaakceptowane dane wyjściowe | 95 części/godz | 95 części/godz |
W początkowym scenariuszu wydajność ogniwa na dalszym etapie ograniczałaby wydajność ogniwa do 90 części na godzinę przed ostatecznym naddatkiem wydajności. Przewidywana akceptowana produkcja wyniosłaby zatem 90 × 0,96 = 86,4 części na godzinę, czyli poniżej wymagań.
Następnie oceniłbym dalszy układ zdolny do przetwarzania 105 części na godzinę. Ponieważ etap formowania ogranicza wówczas podaż, przewidywana akceptowana produkcja wyniesie 101,25 × 0,96 = 97,2 części na godzinę.
Poprawione obliczenia przekraczałyby cel jedynie o 2,2 części na godzinę. Traktowałbym to jako ograniczoną swobodę planowania, a nie dowód zatwierdzonej wielkości produkcji. Reprezentatywne badanie ogniwa nadal wymagałoby ustalenia rzeczywistego cyklu, przerw, dalszej wydajności i akceptowanej wydajności.
Porównanie to skierowałoby przegląd techniczny w stronę ustaleń dotyczących wykańczania i kontroli, zanim zamówisz większą maszynę do formowania z rozdmuchem.
Porównaj ten sam zakres produkcji
W każdej propozycji oddziel koszty maszyny, formy, przygotowania materiału, osprzętu wykończeniowego, kontroli, integracji i prób. Ceny samego urządzenia nie można bezpośrednio porównać z ceną całego ogniwa. Ocenić dodatkową wydajność w stosunku do zaakceptowanej produkcji i zapotrzebowania projektu; nie zakładaj, że większa maszyna usunie wąskie gardło na dalszym etapie procesu.
Przygotuj zapytanie ofertowe dotyczące części samochodowych dla firmy Kinggle
Opublikowane platformy akumulatorów firmy Kinggle zawierają odniesienia do specyfikacji do wstępnej dyskusji. Nie są to automatyczne wybory dla przykładu hipotetycznego kanału lub każdej części samochodowej. Proponowany materiał, forma i pełny zakres produkcji wymagają jeszcze przeglądu technicznego.
| Pole referencyjne | KGB80A | KGB100B |
|---|---|---|
| Reklamowana maksymalna pojemność kontenera | 30 litrów | 120 litrów |
| Siła zaciskania | 215 kN | 440 kN |
| Rozmiar płyty formy, szer. × wys | 750 × 860 mm | 1200 × 1200 mm |
| Maksymalny rozmiar formy, szer. × wys | 520 × 860 mm | 920 × 1200 mm |
| Grubość formy | 360 do 420 mm | 510 do 600 mm |
| Wymienione połączenie aplikacji | Rurociągi części samochodowych | Części samochodowe i cysterny samochodowe |
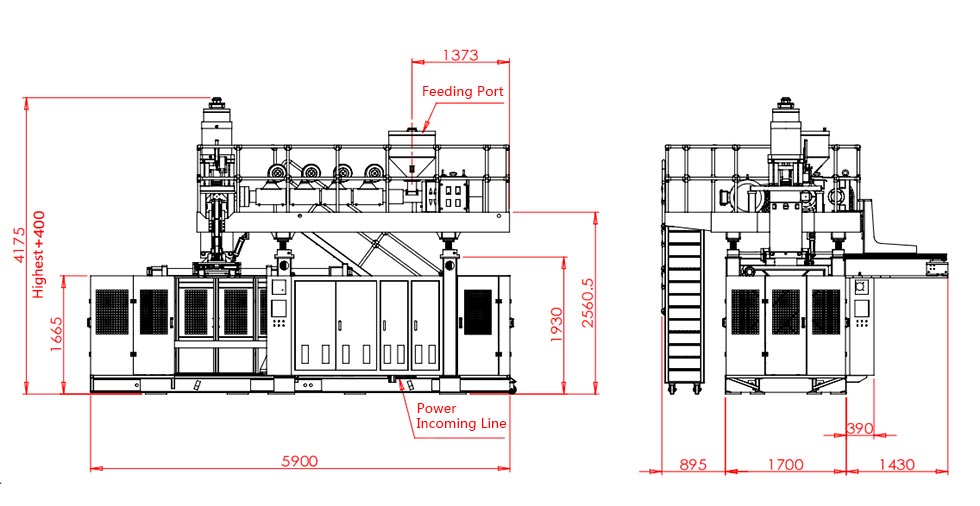
Tabela odtwarza wybrane pola z powiązanych stron produktów Kinggle. Rozmiar płyty i maksymalny rozmiar formy to różne pola. Żadne z nich nie potwierdza pełnej obwiedni ruchu, wydajności specyficznej dla danej klasy, specjalistycznego procesu ssania ani zatwierdzenia układu paliwowego. Poproś o rysunek interfejsu i konfigurację dla proponowanej wersji.

Wyślij pakiet recenzji, a nie tylko żądaną ilość maszyny
- Rysunki części 3D i 2D z wersjami, gotową geometrią, punktami odniesienia i krytycznymi wymaganiami dotyczącymi ścian lub interfejsów.
- Określony gatunek żywicy, zatwierdzona receptura produkcji i odpowiednie instrukcje przetwarzania.
- Masa części, planowany układ formy, informacje o istniejących narzędziach i proponowana sekwencja wykańczania.
- Wymagana akceptowana produkcja z jej podstawą czasową, rocznym popytem, asortymentem produktów i wymogami inspekcji.
- Warunki na miejscu i przejrzysta lista dostawców form, materiałów pomocniczych, wykańczania, kontroli i integracji.
Dane wejściowe umożliwiają dopasowanie adresu przeglądu technicznego, nierozwiązanych wymagań i warunków próbnych przed sfinalizowaniem konfiguracji maszyny.
Często zadawane pytania
Czy każdy samochodowy kanał powietrzny można wykonać na konwencjonalnej maszynie do formowania z rozdmuchem?
Nie. Sprawdź geometrię, określoną żywicę, interfejsy i dostęp do narzędzi. Niektóre kształty wymagają oceny specjalistycznego umieszczenia przedformy, formowania z rozdmuchem ssącym lub połączonych sekcji. Konwencjonalna maszyna z robotem odbierającym sama w sobie nie zapewnia takich możliwości formowania.
Czy pojemność akumulatora jest wystarczająca, aby wybrać maszynę na część samochodową?
Nie. Należy sprawdzić zapotrzebowanie na śrut użytkowy, dostawę dostosowaną do materiału, instalację formy, przestrzeń otwarcia, wymagane ruchy, usuwanie części i dalsze prace. Reklamowana objętość kontenera stanowi odniesienie do kontroli, a nie pełną metodę selekcji nieregularnej części technicznej.
Czy maszyna HDPE może przetwarzać określony gatunek tworzywa konstrukcyjnego?
Wymaga to specyficznego dla gatunku przeglądu przygotowania materiału, plastyfikacji, obróbki głowicy, kontroli i proponowanego procesu. Opublikowana szybkość wytłaczania HDPE nie potwierdza wydajności w przypadku innej żywicy. Potwierdź konfigurację i przeprowadź reprezentatywną próbę z zamierzonym materiałem.
Dlaczego część może osiągnąć docelową wagę, ale nie przechodzi kontroli grubości ścianki?
Waga opisuje całą część, podczas gdy kontrola grubości mierzy lokalizację. Materiał może być różnie rozłożony pomiędzy regionami, bez odpowiedniej zmiany masy całkowitej. Zmapuj nieprawidłową lokalizację i zbadaj odpowiednie warunki materiału, narzędzi i procesu, zanim podejmiesz decyzję, jak to naprawić.
Czy przejście FAT maszyny oznacza zatwierdzenie części produkcyjnej przez klienta?
Nie. FAT obejmuje uzgodniony zakres odbioru sprzętu. Walidacja gotowych części i zatwierdzenie produkcji przez klienta wymagają własnych, odpowiednich dowodów. Tam, gdzie wymagany jest PPAP, potwierdź wymagania klienta dotyczące złożenia zamówienia i uruchomienia produkcji, zamiast traktować dostawę sprzętu jako zatwierdzenie.
Czy zakup samochodowej maszyny do formowania z rozdmuchem jest tym samym, co pozyskiwanie niestandardowych części formowanych z rozdmuchem?
Nie. Zakup sprzętu dotyczy maszyn, interfejsów narzędziowych, zakresu integracji i akceptacji procesu produkcyjnego. Pozyskiwanie gotowych części wiąże się z odpowiedzialnością producenta za wyprodukowanie i dostawę tych części. Przed porównaniem dostawców wyjaśnij, jaki zakres jest wymagany.
Aby dokonać przeglądu wyposażenia części samochodowych, prześlij rysunki i wymagania materiałoweStrona kontaktowa Kingglelub e-mailsprzedaż@kinggle.com. Telefon:+86-574-87103665. Informacje o firmie dostępne są na stronieStrona Kinggle Informacje.
Zatwierdź ścieżkę produkcyjną przed przystąpieniem do pracy na maszynie
Zacznij od części i materiału, ustal trasę formowania i przekształć rysunek w wyraźne wymagania dotyczące sprzętu i walidacji. Następnie porównaj kompletne propozycje na granicy zaakceptowanej części. Obowiązkowy problem dopasowania wymaga rozwiązania; szybszy cykl lub niższa cena zakupu nie mogą go zamknąć.