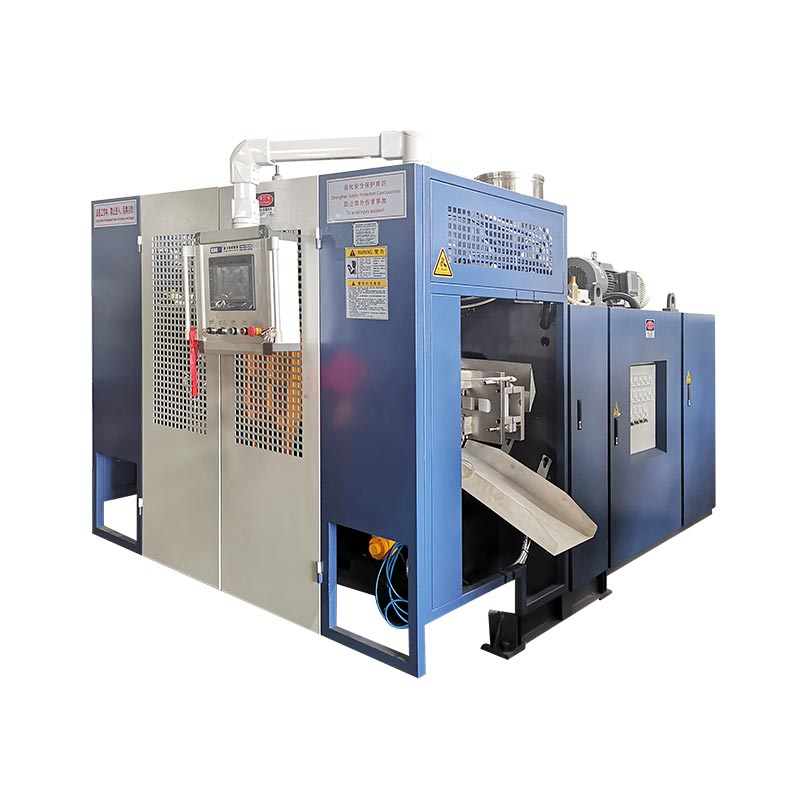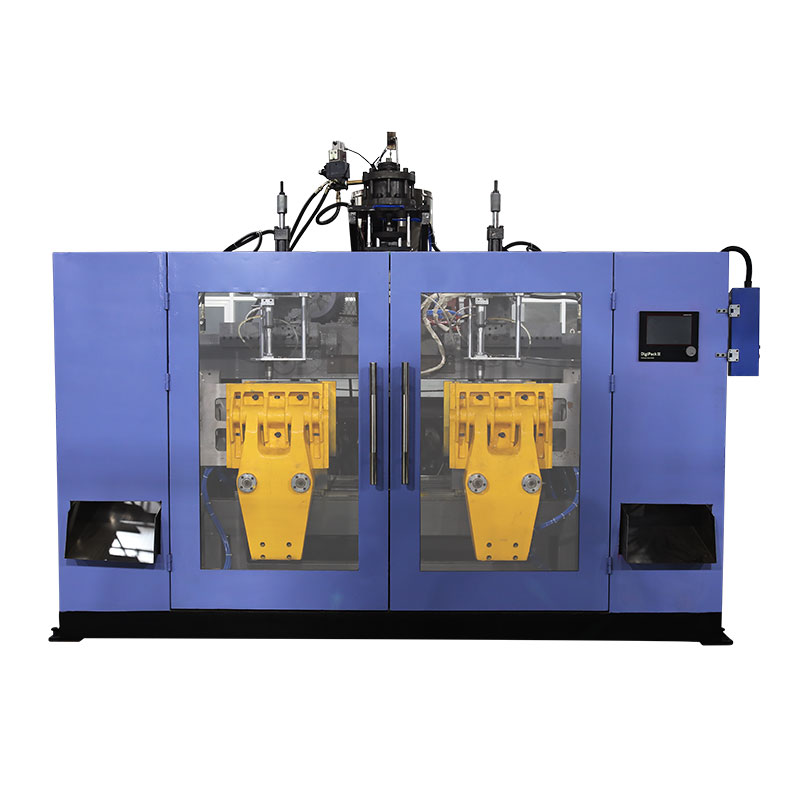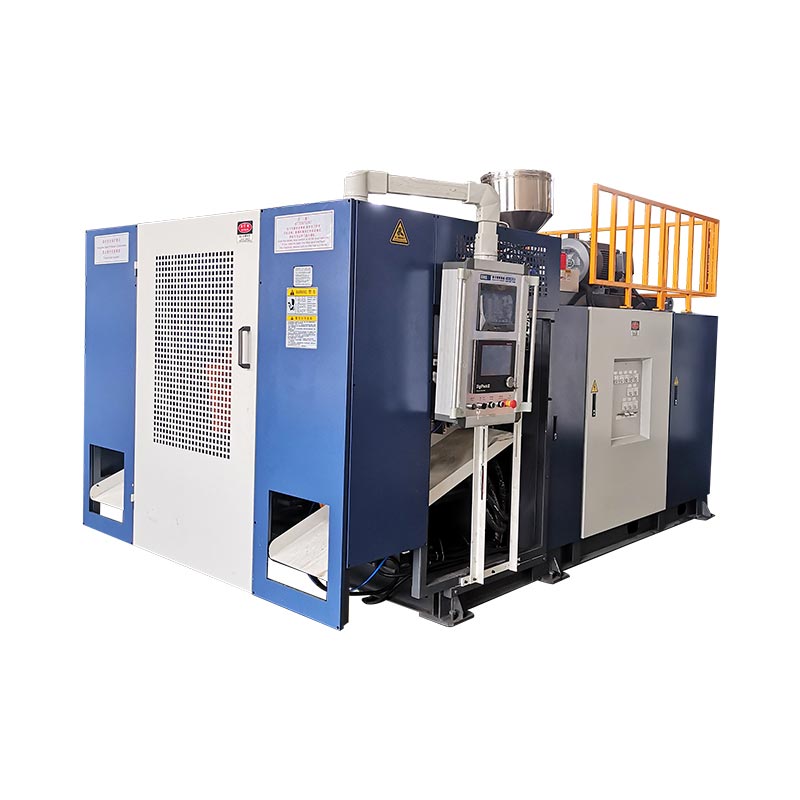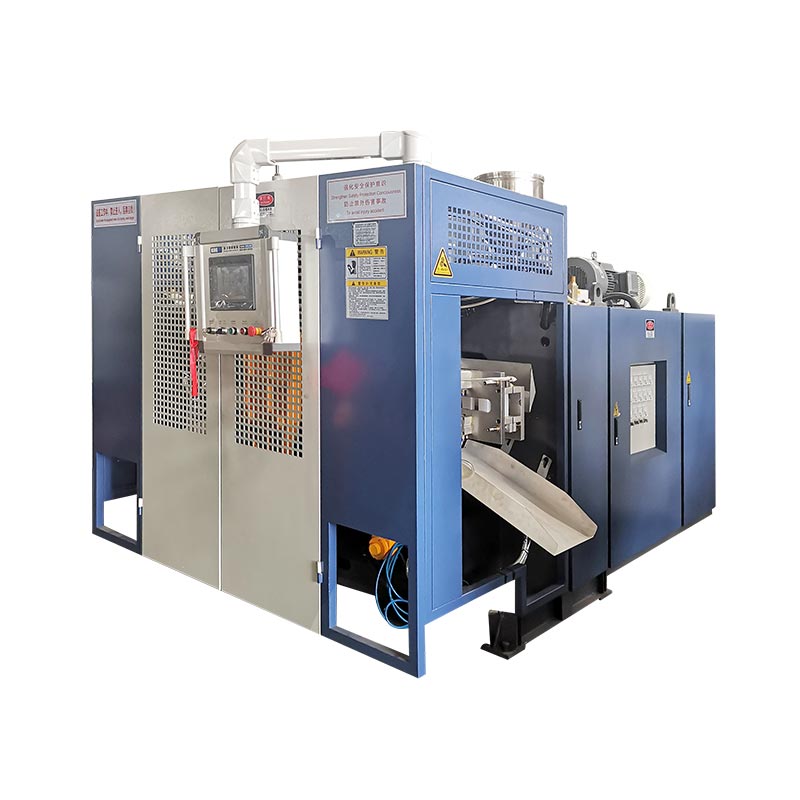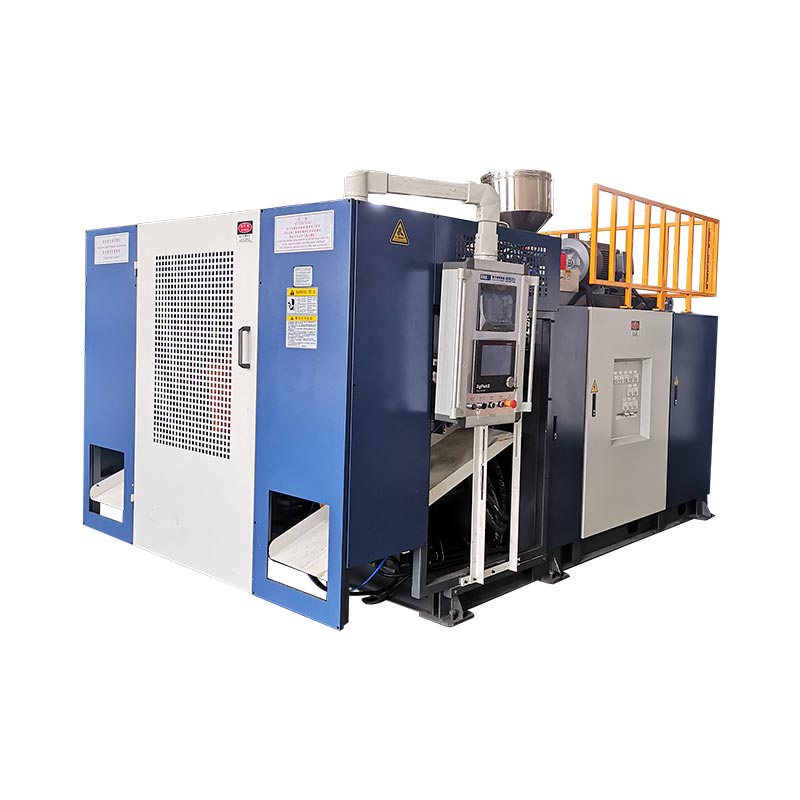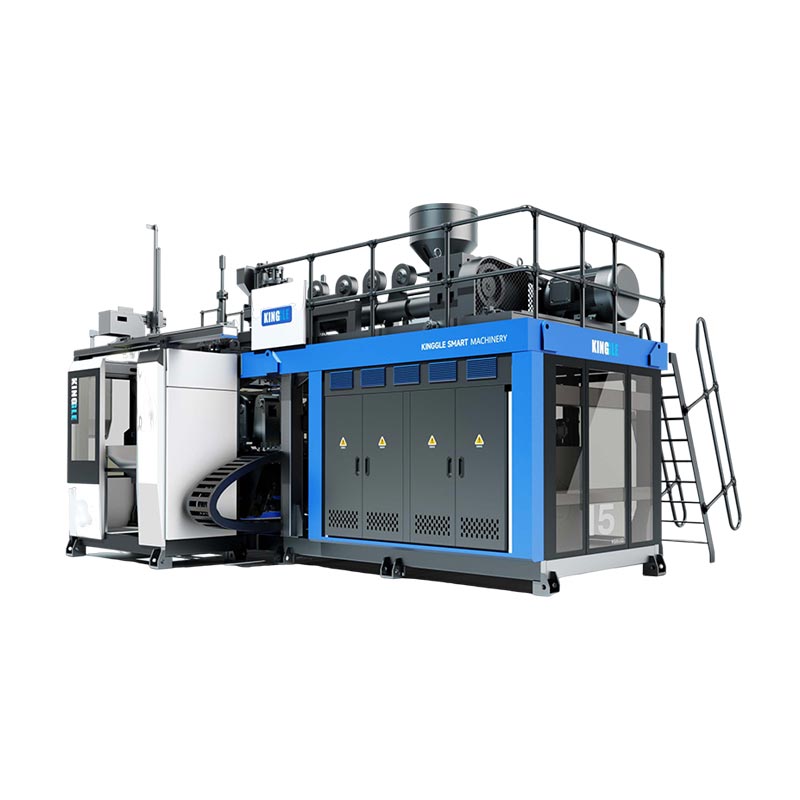
Wymiana maszyny do formowania z rozdmuchem jest zakończona dopiero wtedy, gdy nowa forma, ścieżka materiału, oprzyrządowanie, receptura i dalsze ustawienia zostaną prawidłowo zidentyfikowane, a nowa część przejdzie określone kontrole.Rozpoczęcie cykli automatycznych jest kamieniem milowym pośrednim, a nie dowodem ukończenia. Najbezpieczniejszą i najszybszą praktyczną metodą jest przygotowanie wszystkiego, co możliwe przed zatrzymaniem, odizolowanie niebezpiecznej energii od odsłoniętych prac, przywrócenie funkcji w kontrolowanej kolejności i zmierzenie czasu do pierwszego zaakceptowanego okna produkcyjnego, z definicją akceptacji, utratą przejścia, odpowiedzialną osobą zatwierdzającą i wymaganymi dowodami zarejestrowanymi przed rozpoczęciem przez zespół kolejnej kampanii produkcyjnej na podstawie kontrolowanej i identyfikowalnej linii bazowej produkcji.

Uwaga terminologiczna:Zespoły produkcyjne mogą opisać tę pracę jako zmianę maszyny do wytłaczania z rozdmuchem, zmianę formy do rozdmuchiwania, wymianę formy, zmianę narzędzi, zmianę linii butelek, zmianę koloru rozdmuchu, zmianę żywicy do rozdmuchu lub zmianę receptury rozdmuchiwania. Etykiety te nakładają się na siebie, ale nie zawsze opisują ten sam zakres. Pakiet zadań powinien dokładnie określać, które elementy fizyczne, materialne, cyfrowe i dalsze ulegną zmianie.
Pięć decyzji kontrolujących przejście na euro
- Zdefiniuj punkt wykończenia jako zaakceptowaną część i stabilne okno produkcyjne.
- Zidentyfikuj każdy zmieniony element: formę, oprzyrządowanie matrycy, iglicę, żywicę, kolor, recepturę i dalszy sprzęt.
- Przenieś weryfikację, przemieszczanie i dokumentację poza okno zatrzymanej maszyny, gdzie jest to bezpieczne.
- Zanim ktokolwiek wejdzie do narażonej strefy niebezpiecznej, należy zastosować autoryzowaną w danym miejscu procedurę dotyczącą energii niebezpiecznej.
- Zapisz zatwierdzoną konfigurację i dowody, aby następna seria rozpoczęła się od kontrolowanej linii bazowej.
| Zmień domenę | Co musi pasować do nowej pracy | Uruchom ponownie dowód | Typowa ukryta zależność |
|---|---|---|---|
| Forma i interfejsy | Prawidłowa rewizja, montaż, chłodzenie, powiązanie kołka rozdmuchowego/rdzenia i wyjmowania | Kontrolowany ruch ręczny i szczelne połączenia | Prowadzenie węża, położenie czujnika lub prześwit za zaworem |
| Narzędzia matrycowe i wstępne | Zatwierdzona identyfikacja oprzyrządowania, pozycja mechaniczna i kalibracja | Prosta, stabilna przednia część umieszczona w formie | Plik narzędzi nie pasuje do zainstalowanego sprzętu |
| Materiał i kolor | Prawidłowy gatunek żywicy, partia, przedmieszka i zatwierdzona zasada przemiału | Czysty, jednorodny stop i identyfikowalne przejście materiału | Na ścieżkach obsługi i topienia pozostaje stara żywica lub kolor |
| Przepis i kontrola | Wydano wersję receptury dla zainstalowanego pakietu produktów | Polecenie i stan rzeczywisty zgadzają się w kontrolowanym cyklu | Poza zapisaną recepturą zachowana została stara wartość produktu |
| Akceptacja części i linii | Rysunek, granica wizualna, waga, ściana, wymiary i badania funkcjonalne | Zdefiniowane okno akceptacji kolejne lub czasowe | Trymer, tester szczelności, przenośnik lub pakowacz nadal korzystają ze starego SKU |
Wymiana jest zakończona dopiero po zatwierdzeniu nowej butelki
Rośliny często używają tego słowazmianana kilka różnych wydarzeń. Jeden przełożony może zatrzymać zegar po zaciśnięciu nowej formy. Inny może go zatrzymać, gdy rozpocznie się pierwszy cykl automatyczny. Jakość może definiować ukończenie jako pierwszą część, która przechodzi kontrolę, podczas gdy produkcja może wymagać ciągłej serii zaakceptowanych części. Definicje te dają różne liczby, więc porównanie czasu przezbrojenia nie ma sensu, dopóki punkt początkowy i punkt końcowy nie zostaną ustalone.
W przypadku linii do wytłaczania z rozdmuchem przydatnym punktem wyjścia jest ostatnia zaakceptowana część z wychodzącego zadania. Przydatnym punktem końcowym jest pierwsze zaakceptowane okno produkcyjne dla przychodzącego zadania. Roślina musi zdefiniować to okno. Może to być ustalona liczba kolejnych części, określony czas w stabilnych warunkach lub zasada pobierania próbek ze stanowisk, wnęk lub wylotów matrycy. Wymaganie znajduje się w kontrolowanej specyfikacji produktu lub procesu, a nie w pamięci operatora.
Ta definicja ujawnia pracę, którą ukrywa metryka dotycząca tylko formy. Przychodzący produkt może wymagać innej matrycy lub trzpienia, kołka rozdmuchowego, oprzyrządowania do szyjki, ruchu rdzenia, profilu wstępnego, żywicy, koloru, reguły przemielenia, programu testu szczelności, urządzenia do przycinania, etykiety, prowadnicy przenośnika lub wzoru pakowania. Nawet jeśli fizyczna forma pozostanie zainstalowana, zmiana materiału i receptury może w dalszym ciągu oznaczać pełną zmianę produkcji plastikowych butelek.
Podziel wynik na cztery miary: czas zatrzymania maszyny, czas do pierwszej uformowanej części, czas do pierwszej zaakceptowanej części i czas do zaakceptowanego okna produkcyjnego. Konfiguracja rejestruje liczbę odrzuceń i oczyszczania poza podanymi czasami. Nie obiecuje to, że każda liczba spadnie. Uwidocznia to stratę i zapobiega raportowaniu szybkiego ponownego uruchomienia jako udanej zmiany maszyny do wytłaczania z rozdmuchem, gdy linia końcowa lub bramka jakości nadal odrzucają części.
Zaplanuj nowe opakowanie produktu zanim maszyna się zatrzyma
Przełączenie powinno rozpocząć się od sprawdzenia informacji, gdy zadanie wychodzące jest jeszcze uruchomione. Zbuduj jeden wydany pakiet zadań, który określi rysunek i wersję części, gatunek żywicy, przedmieszkę, dozwolony przemiał, docelową masę części, wymiary krytyczne, lokalizacje grubości ścianek, kryteria wizualne, testy funkcjonalne i oczekiwane pakowanie. Dodaj tożsamość formy, oprzyrządowania matrycy, kołka rozdmuchowego, wkładki, wyjmowania i dalszego mocowania. Jeśli dwa przedmioty mają wspólną nazwę, użyj trwałych identyfikatorów lub zdjęć poddanych kontroli wersji, aby zespół instalacyjny nie dokonywał wyboru na podstawie wyglądu.
Publikacja Kinggle’aproces sprzedażyprosi kupujących o dostarczenie zdjęć lub rysunków produktów, wagi, rozmiaru, materiału, grubości, wydajności i wymagań dotyczących odporności chemicznej przed wyborem rozwiązania maszynowego. Te same kategorie danych wejściowych są cenne podczas późniejszych przezbrojeń, ponieważ łączą konfigurację maszyny z częścią, która ma zostać wyprodukowana. Pakiet produkcyjny powinien być bardziej szczegółowy niż pierwotne zapytanie i powinien zawierać wyłącznie zatwierdzone wartości dla rzeczywistej kombinacji maszyny, formy i materiału.
Przygotuj następną formę i sprawdzone elementy pomocnicze w wyznaczonym obszarze, nie utrudniając wyjść, osłon ani przepływu materiału. Sprawdź punkty podnoszenia i plan podnoszenia instalacji, ale nie wnioskuj o udźwigu na podstawie nominalnego rozmiaru formy. Sprawdź, czy połączenia układu chłodzenia, przyłącza powietrza, czujniki, kable i elementy złączne są obecne i prawidłowo zidentyfikowane. Przygotuj czysty sprzęt do transportu materiałów i oddzielne pojemniki na wychodzącą żywicę, materiał przejściowy i odrzucone części. Jeśli linia obejmuje trymer, tester szczelności, etykietarkę lub przenośnik, uwzględnij jej recepturę i wymień części w tym samym przeglądzie gotowości.
Podejmij krótką decyzję o gotowości przed ostatnią starą częścią. Osoba ustawiająca formy potwierdza gotowość narzędzi i podnoszenia, obsługa materiałów potwierdza prawidłowe partie i czystą trasę, operator potwierdza dostęp do receptury, konserwacja potwierdza wszelkie zaplanowane prace, a jakość potwierdza plan próbki. Jeśli brakuje wymaganego elementu, w miarę możliwości pozostaw zadanie wychodzące uruchomione. Wykrycie problemu przed planowanym zatrzymaniem zamienia przestój w czas przygotowania bez konieczności korzystania ze skrótów bezpieczeństwa.
Kontroluj niebezpieczną energię przed rozpoczęciem pracy z formami lub narzędziami
Zmiana formy do formowania z rozdmuchem może narazić ludzi na ruch zacisku, ruchome płyty dociskowe, kołki rozdmuchowe, obcinaki, roboty, ciśnienie hydrauliczne, ciśnienie pneumatyczne, energię elektryczną, gorący polimer i podgrzewane narzędzia. Naciśnięcie normalnego przycisku stop nie stwarza warunków bezpiecznych do pracy w strefie niebezpiecznej. Pracodawca musi określić, które zadania obejmują serwisowanie lub konserwację, zidentyfikować wszystkie źródła energii i zastosować procedurę kontroli energii specyficzną dla danej maszyny, za pośrednictwem przeszkolonego i upoważnionego personelu.
W przypadku miejsc pracy w Stanach ZjednoczonychOSHA 29 CFR 1910.147dotyczy serwisowania i konserwacji, w przypadku których nieoczekiwane włączenie zasilania, uruchomienie lub uwolnienie zmagazynowanej energii może spowodować obrażenia pracownika. Wymaga programu kontroli energii, udokumentowanych procedur, jeśli ma to zastosowanie, szkoleń i okresowych inspekcji.OSHA 29 CFR 1910.212zawiera ogólne wymagania dotyczące ochrony maszyn. Zakłady znajdujące się poza Stanami Zjednoczonymi muszą przestrzegać przepisów, standardów i procedur pracodawców obowiązujących w ich lokalizacji.
Plan zmian musi również uwzględniać zadania wymagające tymczasowej energii do testowania lub pozycjonowania. To nie jest pozwolenie na improwizację. Odpowiedzialny pracodawca musi określić zgodną kolejność czyszczenia narzędzi i ludzi, przywracania jedynie niezbędnej energii, przeprowadzania testu, ponownego odłączania zasilania w razie potrzeby i ponownego stosowania środków kontroli przed wznowieniem prac narażonych. Kurtyna świetlna, drzwi blokowane lub wyłącznik awaryjny mogą chronić normalne działanie, ale nie należy ich traktować jako substytutu obowiązującej procedury dotyczącej energii niebezpiecznej.
Chroń sprzęt równie ostrożnie, jak ludzi. Gospodarzem Kinggle'ainstrukcja obsługi automatycznej maszyny do formowania z rozdmuchemostrzega, że ruch iglicy musi być skoordynowany z warunkami otwarcia formy i opisuje funkcje pozycjonowania platformy i głowicy gwinciarskiej. Dokładny interfejs i logika bezpiecznego ruchu różnią się w zależności od modelu, opcji i wersji oprogramowania. Dlatego zespół instalacyjny powinien zidentyfikować dozwolone ruchy specyficzne dla maszyny przed zatrzymaniem, zamiast odkrywać je, gdy obecna jest zawieszona forma lub odsłonięte narzędzie.
Przeprowadź jedną kontrolowaną sekwencję dla formy, materiału i kontroli
Poniższa ośmioetapowa sekwencja została celowo zapisana jako przepływ sterowania, a nie uniwersalna procedura mechaniczna. Szczegółowe etapy usuwania formy, wartości elementów złącznych, metoda węża, limity temperatur oprzyrządowania i ruchy testowe muszą pochodzić z rzeczywistych instrukcji maszyny, formy i instalacji. Wartość wspólnej sekwencji polega na tym, że zapewnia ona operacjom, narzędziom, konserwacji, materiałom i jakości te same punkty przekazania.
-
Zwolnij wychodzące zadanie.Zidentyfikuj ostatnią zaakceptowaną starą część, zapisz wymagany zapis procesu i uzgodnij wychodzącą żywicę, etykiety i produkcję w toku. Zachowaj zatwierdzoną próbkę, jeśli wymaga tego plan kontroli zakładu.
-
Zatrzymaj się w zatwierdzonym stanie.Postępuj zgodnie z instrukcjami wyłączania maszyny i żywicy. Zamiast zakładać, że normalna przerwa jest odpowiednia do wymiany żywicy, należy wziąć pod uwagę obecność gorącej substancji i materiału pozostałego w leju zasypowym, wytłaczarce, głowicy lub akumulatorze.
-
Izoluj w przypadku prac odsłoniętych.Autoryzowany personel stosuje obowiązujące w obiekcie procedury dotyczące energii niebezpiecznej i podnoszenia. Sprawdź izolację i zaadresuj zmagazynowaną energię hydrauliczną, pneumatyczną, grawitacyjną i cieplną, zanim ktokolwiek wejdzie do określonej strefy niebezpiecznej.
-
Usuń i chroń wychodzące komponenty.Odłącz, podnieś i przechowuj formę oraz powiązane oprzyrządowanie, postępując zgodnie z kontrolowanymi instrukcjami. Zakryj lub chroń czyste połączenia i rejestruj uszkodzenia, wycieki lub nietypowe zużycie zamiast przekazywać je do następnego uruchomienia.
-
Sprawdź wspólne interfejsy.Sprawdź powierzchnie montażowe, elementy wyrównania, przyłącza chłodzenia i powietrza, czujniki, kable i dostępny obszar strzeżony. Ukryty problem z interfejsem może wynikać z nowej formy i wyglądać jak błąd przepisu.
-
Zainstaluj zweryfikowany pakiet przychodzący.Dopasuj identyfikatory fizyczne do zwolnionego pakietu zadań. Poprowadź połączenia tak, aby uniknąć ryzyka przytrzaśnięcia, przegrzania i ruchu, a następnie wykonaj określone kontrole montażu i połączeń.
-
Przywróć funkcje poprzez autoryzację.Usuń personel i narzędzia, zainstaluj ponownie osłony, postępuj zgodnie z zatwierdzonym procesem ponownego zasilania i udowodnij, że ruchy ręczne są dozwolone w kontrolowanych warunkach. Potwierdź, że polecenie, informacja zwrotna i ruch fizyczny są zgodne.
-
Wprowadź materiał i zakwalifikuj produkt.Ukończ zatwierdzoną zmianę żywicy lub koloru, załaduj zwolnioną recepturę, uformuj części diagnostyczne, napraw jedną udowodnioną przyczynę na raz i zwolnij produkcję dopiero po upływie określonego okna akceptacji.
Właściciel sceny powinien podpisać lub potwierdzić cyfrowo każde przekazanie. Ta niewielka kontrola zapobiega dwuznacznym stwierdzeniom typu „forma jest gotowa”, gdy chłodzenie nie jest podłączone, lub „przepis został załadowany”, gdy jedno urządzenie pomocnicze nadal posiada poprzedni SKU. Pokazuje także, gdzie faktycznie stracono czas: oczekiwanie na autoryzację, lokalizowanie sprzętu, poprawianie interfejsu, usuwanie starego koloru, stabilizacja kształtu lub powtarzanie testu jakości.
Aby uzyskać więcej informacji na temat relacji narzędzi, skorzystaj z Kinggle'sPrzewodnik projektowania form do wytłaczania z rozdmuchem. W celu kontrolowanego powrotu z zatrzymanej maszyny do produkcji należy zastosować metodęLista kontrolna uruchomienia maszyny do formowania z rozdmuchem. Artykuły te rozwijają poszczególne etapy; ta strona zmiany zawiera międzyfunkcyjne przekazywanie z jednego zatwierdzonego zadania do następnego.
Traktuj zmianę żywicy i koloru jako decyzję dotyczącą ścieżki materiału
Wymiana materiału rozdmuchowego nie jest zakończona, gdy następny worek dociera do leja zasypowego. Wychodząca żywica lub barwnik może pozostać w liniach transportowych, ładowarkach, lejach zasypowych, mieszalnikach, gardzielach zasilających, ślimaku i cylindrze, adapterach, głowicy wytłaczającej, ścieżkach przepływu akumulatora i oprzyrządowaniu matrycy. Plan przejścia powinien określać, których z tych objętości dotyczy i gdzie będzie zbierany materiał mieszany lub o innym zabarwieniu. Powinno także określać, czy materiał przejściowy może zostać odzyskany, musi zostać poddany kwarantannie lub musi zostać usunięty zgodnie z przepisami materiałowymi zakładu.
Postępuj zgodnie z zatwierdzonymi przez dostawcę żywicy wytycznymi dotyczącymi wyłączania, uruchamiania i czyszczenia, a także instrukcjami maszyny. Nie zakładaj, że uniwersalny materiał czyszczący, temperatura lub ilość będą działać dla każdego polimeru, barwnika i systemu wytłaczania. Zmiana materiału z naturalnego na ciemny powoduje inny problem widoczności z ciemnego na naturalny. Zmiana gatunku tego samego polimeru może nadal zmieniać wytrzymałość stopu, pęcznienie, chłodzenie i zachowanie kształtki wstępnej. Zmiana pomiędzy rodzinami polimerów może wymagać bardziej szczegółowego przeglądu zgodności i degradacji. Kinggle’aPrzewodnik po formowaniu z rozdmuchem HDPE i PPwyjaśnia, dlaczego należy ponownie rozważyć część, proces i pakiet walidacyjny, zamiast traktować nazwę materiału jako zwykłe zastąpienie.
LyondellaBasellaprzewodnik rozwiązywania problemów z formowaniem rozdmuchowymidentyfikuje zanieczyszczenia zewnętrzne i zdegradowaną żywicę jako źródła linii matrycy, smug, cząstek i dziur o zmienionym kolorze. Wskazuje w szczególności na sprzątanie związane z transportem materiałów, zanieczyszczony przemiał, słabe oczyszczanie żywic i złe praktyki zatrzymywania lub uruchamiania jako możliwe przyczyny. Są to zależności diagnostyczne, a nie nastawy operacyjne firmy Kinggle.
Wbuduj pozytywną identyfikację materiału w przekazanie. Rejestruj dostawcę żywicy, gatunek, partię, przedmieszkę, proporcje, źródło przemiału i czas, w którym nowa mieszanka znalazła się w systemie zasilania. W razie potrzeby przechowuj etykiety lub zapisy kodów kreskowych z zatrzymanymi próbkami. Jeśli na pierwszych nowych częściach widoczne są czarne plamki, smugi lub przeniesione kolory, sygnatura czasowa i zapis ścieżki materiału pomagają odróżnić przewidywalne przejście od zanieczyszczenia lub degradacji. Theprzewodnik po defektach wytłaczania z rozdmuchemzapewnia szerszą matrycę symptomów do dowodów.
Przywróć recepturę bez importowania założeń starego produktu
Zapisany przepis jest użyteczny tylko wtedy, gdy jego tożsamość i zakres są jasne. Dokument przychodzący powinien zawierać informację o wersji produktu, kombinacji formy i oprzyrządowania, gatunku żywicy, odpowiedniej dokumentacji kontrolnej, statusie zatwierdzenia i dacie ostatniej weryfikacji. Prawa dostępu powinny odróżniać udostępnione receptury produkcyjne od prób rozwojowych. Przed załadowaniem pliku operator powinien potwierdzić, że stan fizycznej maszyny odpowiada plikowi, zamiast używać nazwy receptury jako dowodu, że sprzęt jest prawidłowy.
Zakres receptury można podzielić pomiędzy systemy. Główny interfejs HMI może zawierać pozycje otwarcia i zamknięcia formy, prędkości ruchu, opóźnienia, czas rozdmuchu, czas chłodzenia, logikę wyjmowania i wybrane funkcje. Oddzielny kontroler grubości ścianki może przechowywać informacje o wtrysku lub cyklu, wartości odstępu matrycy i profil kształtki wstępnej. Dalszy sprzęt może zachować ustawienia przycinania, sprawdzania szczelności lub przenośnika. Gospodarzem Kinggle'aInstrukcja obsługi Moog DigiPack IIIwyjaśnia, że przechowywane pliki kontenerów mogą zawierać zaprogramowany profil kształtki i informacje o kalibracji oprzyrządowania. Stwierdza również, że dokładna kalibracja oprzyrządowania do szczeliny matrycy jest ważna przy zmianie jednego pojemnika na drugi.
Dowody te potwierdzają istotną zasadę: nie odłączaj pliku oprogramowania od narzędzia, do obsługi którego zostało skalibrowane. W tej samej instrukcji sterownika zauważono, że zmiana formy może również wymagać zmiany oprzyrządowania szczeliny matrycy. Plik, w którym wytworzono zaakceptowany pojemnik z jedną matrycą, trzpieniem i kalibracją, nie jest automatycznie ważny po zmianie tych elementów. Jeżeli zakład zatwierdził ustawienia główne, porównaj załadowaną wersję z wydanym zapisem i udokumentuj wszelkie zamierzone różnice. Nie nadpisuj mastera podczas strojenia pierwszych części.
Użyj trybu ręcznego lub trybu konfiguracji, aby sprawdzić tylko ruchy dozwolone w procedurze specyficznej dla maszyny. Przed automatycznym cyklem sprawdź luz formy, powiązanie między kołkiem rozdmuchowym a rdzeniem, położenie głowicy gwinciarskiej i płyty dociskowej, ścieżkę wyjmowania, osłony i sprzężenie zwrotne. Instrukcja obsługi firmy Kinggle opisuje funkcje ręczne i ostrzega, że ruch iglicy musi być skoordynowany z otwartą formą. Ponieważ interfejsy i funkcje opcjonalne są różne, plikPrzewodnik po ustawieniach HMI i alarmachnależy czytać razem z dokładną instrukcją obsługi maszyny, a nie stosować ją jako substytut.
Kiedy rozpoczyna się strojenie, zmień jedną kontrolowaną zmienną z określonego powodu, zapisz stare i nowe wartości i poczekaj na reakcję procesu przed jej oceną. Rozkład pary, ciężar części, zachowanie przy wytłaczaniu, chłodzenie i położenie formy oddziałują na siebie. Theprzewodnik po programowaniu paryskimwyjaśnia, jak połączyć profil z zmierzonymi lokalizacjami ścian, zamiast wygładzać punkty samym wyglądem.
Zweryfikuj pierwsze części przed zmierzeniem powodzenia zmiany
Pierwsza zamknięta część odpowiada tylko na jedno pytanie: linia może coś tworzyć. Nie stanowi dowodu, że część spełnia wymagania rysunkowe, funkcjonalne lub procesowe. Traktuj wczesne fragmenty jako próbki diagnostyczne. Oznacz je odpowiednio według sekwencji, czasu, stacji, wnęki lub wylotu matrycy. Utrzymuj je w porządku wystarczająco długo, aby zobaczyć, czy proces jest zbieżny, dryfuje lub powtarza defekt specyficzny dla strony.
Zacznij od tożsamości i ogólnego stanu. Potwierdź prawidłową część i wersję, żywicę i kolor, geometrię szyjki lub interfejsu, pełne uformowanie, trasę przycięcia i oczywiste uszkodzenia. Następnie zastosuj kontrolowany plan dotyczący ciężaru części, rozkładu ścian, wymiarów krytycznych, wyglądu i wymaganych testów funkcjonalnych. Testy szczelności, upadku, ciśnienia, obciążenia, odporności chemicznej lub dopasowania są specyficzne dla produktu; zawierać tylko te wymagane przez rysunek kupującego, normę lub plan walidacji. Nie wymyślaj uniwersalnej tolerancji ani liczby próbek.
Próbka akceptacyjna powinna odzwierciedlać rzeczywisty układ produkcyjny. Na maszynie dwustanowiskowej pobierz próbkę z obu stron. W przypadku konfiguracji z wieloma głowicami lub wieloma gniazdami należy zachować tożsamość głowicy lub wnęki, aby średnia nie mogła ukryć jednego wadliwego wyjścia. Jeśli trymer lub tester szczelności na późniejszym etapie procesu stanowią część procesu sprzedaży części, należy zakwalifikować również ten sprzęt. Butelka, która przechodzi przez formę, ale ulega uszkodzeniu po przycięciu, nie jest akceptowanym wynikiem produkcji. Theprzewodnik po testach akceptacji fabrycznejpokazuje, jak można powiązać dowody produktu, procesu i testów przed wysyłką; ta sama zasada identyfikowalności ma zastosowanie podczas zmian w produkcji.
Osłony, informacje zwrotne, media, ruchy ręczne i przepływ materiałów są zgodne z zatwierdzoną konfiguracją.
Zidentyfikowane próbki spełniają obowiązujące wymagania rysunkowe, wizualne, wymiarowe, ścienne i funkcjonalne.
Zdefiniowane w zakładzie kolejne lub czasowe okno produkcyjne obejmuje wszystkie istotne produkty.
Zwolnij linię wyłącznie za pośrednictwem wyznaczonego organu zakładu. Zapisz przyjęte próbki i wersję receptury, która je wyprodukowała. Jeśli proces nie może osiągnąć zatwierdzonego okna bez opuszczenia kwalifikowanego zakresu, przestań eskalować ustawienia i sprawdź oprzyrządowanie, narzędzia, materiał, stan maszyny lub oryginalny projekt procesu. Kinggle’aprzewodnik po wymaganiach użytkowychpomaga oddzielić problem z ustawieniem maszyny od niestabilnego zasilania powietrzem, wodą lub prądem.
Skróć czas przezbrajania, przesuwając przygotowanie poza przystanek
Najbezpieczniejszą okazją zwykle nie jest szybsza praca kluczem. Eliminuje to pracę, która nie powinna znajdować się w zatrzymanym oknie. Przejrzyj zarejestrowane przezbrojenia i sklasyfikowaj każde opóźnienie: oczekiwanie na formę, potwierdzenie rewizji, znalezienie węża, czyszczenie pojemnika z materiałem, pobranie pliku, zlokalizowanie urządzenia testowego, oczekiwanie na jakość lub naprawienie uszkodzonego połączenia. Wiele z tych zadań można wykonać lub zweryfikować przed przyjęciem ostatniej starej części, pod warunkiem, że przygotowanie nie koliduje z produkcją lub ochroną.
Utwórz gotowy do użycia zestaw dla każdej powtarzającej się rodziny produktów. Może zawierać zweryfikowane mapy połączeń, zabezpieczone elementy złączne, oznakowane węże, wsporniki czujników, zatwierdzone odniesienia do receptur, plany próbek i dalsze części zamienne. Stosuj identyfikację wizualną, która przetrwa otoczenie sklepu. Formy i narzędzia należy przechowywać w taki sposób, aby punkty podnoszenia i powierzchnie połączeń były dostępne i chronione. Zestaw powinien ograniczać wyszukiwanie i interpretację; nigdy nie powinno zachęcać do zastąpienia, gdy brakuje kontrolowanego elementu.
Standaryzuj interfejsy dopiero po przeglądzie technicznym. Spójne rozmieszczenie węży, identyfikacja złączy, odniesienia do montażu i nazewnictwo receptur mogą skrócić czas podejmowania decyzji, ale muszą odpowiadać wymogom ciśnienia, temperatury, przepływu, ruchu i bezpieczeństwa. Jeśli rozważana jest funkcja szybkiej wymiany, należy ocenić cały system, łącznie z blokowaniem dodatnim, sprzężeniem zwrotnym, wyciekami, konserwacją, zabezpieczeniem przed błędami i oceną ryzyka obiektu. Nie zamieniaj szybkiego projektu w nieudokumentowaną modyfikację sprzętu.
Użyj rekordu zmian, aby wybrać jedno ulepszenie na raz. Jeśli dominuje usuwanie kolorów, sprawdź sposób rozmieszczenia materiałów i zatwierdzoną strategię oczyszczania. Jeśli dominuje wyrównanie, sprawdź przechowywanie, funkcje lokalizacyjne i stan formy. Jeśli dominuje dostrajanie pierwszej części, skontroluj zarządzanie recepturami, kalibrację narzędzi i dowody procesu. Jeśli dominuje oczekiwanie na jakość, należy wstępnie skalibrować wskaźniki i określić, kto może zwolnić zadanie. Celem jest powtarzalne pierwsze zaakceptowane okno produkcyjne, a nie rekordowa sucha wymiana, po której następuje złom.
Należy również wyraźnie zaplanować prace konserwacyjne. Zmiana może zapewnić dostęp do inspekcji, ale połączenie zadań zmienia zakres, ludzi i potrzeby w zakresie kontroli energii. Skorzystaj zlista kontrolna konserwacji zapobiegawczejzdecydować, co należy uwzględnić w planowanej interwencji. Należy oddzielić ustalenia dotyczące konserwacji od zmian w konfiguracji produktu, aby powtarzające się problemy ze sprzętem pozostały widoczne.
Zbuduj rekord zmian, który ułatwi następny przejazd
Przydatny zapis jest wystarczająco krótki, aby go uzupełnić i wystarczająco szczegółowy, aby zrekonstruować przebieg. Zacznij od tożsamości: data i godzina, maszyna, wersje produktów wychodzących i przychodzących, identyfikatory form i narzędzi, gatunki i partie materiałów, wersje receptur, członkowie zespołu i uprawnienia do wydania. Dodaj cztery zdefiniowane wcześniej punkty czasowe oraz ilość lub wagę materiału usuwanego, odrzutów z instalacji i zatrzymanego produktu. Jeśli roślina nie może wiarygodnie zmierzyć jednego pola, oznacz je jako niedostępne, zamiast je oceniać.
Rejestruj wyjątki w języku obserwowalnym. „Powrót chłodzenia z obwodu formy B nie wykazał przepływu” jest bardziej przydatny niż „problem z wodą”. „Załadowano plik receptury 14; dalszy tester pozostał w SKU X” oznacza błąd przekazania. Sfotografuj nieoczekiwane zużycie, wycieki, uszkodzone złącza lub powtarzające się defekty części, używając odpowiedniego znacznika identyfikacyjnego. Połącz prace naprawcze z systemem konserwacji lub systemem niezgodności, zamiast zakopywać je w komentarzu operatora.
| Blok rekordów | Minimalne przydatne pola | Pytanie, na które odpowiedzi znajdziesz następnym razem |
|---|---|---|
| Tożsamość zawodowa | Rewizje maszyn, produktów, form, narzędzi, materiałów i receptur | Czy opakowanie fizyczne i cyfrowe pasowały do siebie? |
| Czas | Ostatnia zaakceptowana stara część, pierwsza utworzona nowa część, pierwsza zaakceptowana część, wydanie stabilnego okna | W którym miejscu zatrzymany interwał stał się czasem kwalifikacyjnym? |
| Strata | Usuń ilość, odrzuty z instalacji, wstrzymany produkt i robociznę według roli | Czy krótszy stop po prostu przesunął stratę gdzie indziej? |
| Kod opóźnienia | Oczekiwanie, wyszukiwanie, naprawa, czyszczenie, strojenie, testowanie lub autoryzacja | Które przygotowanie lub problem z systemem należy poprawić? |
| Przyjęcie | Identyfikatory próbek, pomiary, testy, zatwierdzenie i ostateczna weryfikacja receptury | Jakie dowody świadczą o tym, że linia została wypuszczona? |
| Wyjątek | Zaobserwowany problem, właściciel, zabezpieczenie i powiązane działanie | Co należy poprawić, zanim wróci ta sama praca? |
Przeglądaj powtarzające się zmiany według rodziny produktów, zamiast polegać na jednym najlepszym wyniku. Poszukaj mediany i rozkładu każdego etapu czasowego, powtarzających się wyjątków i powtarzających się trybów złomowania. Pojedyncze niezwykle szybkie zdarzenie mogło pominąć kontrolę, skorzystać z idealnych warunków lub zastosować inną definicję akceptacji. Celem danych jest poprawa standardu i przygotowania, a nie wywieranie presji na operatorach, aby omijali zabezpieczenia.

Zamknij rekord z aktualnie zatwierdzonym punktem odniesienia i następną akcją. Jeśli zmiana spowodowała lepszą konfigurację, przed aktualizacją wzorca przekaż skorygowane wartości przez proces zatwierdzania w zakładzie. Jeśli ujawniło to problem projektowy, utrzymuj widoczną tymczasową osłonę do czasu zamknięcia jej przez inżynierów. Ta dyscyplina sprawia, że każda zmiana maszyny do formowania rozdmuchowego staje się użytecznym dowodem, a nie kolejnym odosobnionym zdarzeniem zmianowym.
Często zadawane pytania dotyczące zmian w procesie formowania z rozdmuchem
Co obejmuje zmiana maszyny rozdmuchowej?
Kompletna zmiana może obejmować formę, matrycę i trzpień, kołek rozdmuchowy, rdzeń lub wkładki, żywicę, przedmieszkę, regułę przemiału, recepturę HMI, profil grubości ścianki, wyjmowanie, przycinanie, tester szczelności, prowadnice przenośników, etykiety i pakowanie. Dokładny zakres zależy od różnic pomiędzy pakietami produktów wychodzących i przychodzących. Zdefiniuj te różnice przed zatrzymaniem. Jeśli na liście znajduje się tylko forma, zespół może wznowić prace ze starą trasą materiału, plikiem kontrolnym lub dalszymi ustawieniami.
Kiedy powinien rozpoczynać się i kończyć czas przezbrojenia?
Praktyczna definicja zaczyna się od ostatniej zaakceptowanej części ze zlecenia wychodzącego i kończy się na pierwszym zaakceptowanym oknie produkcyjnym dla przychodzącego zlecenia. Zapisz także czasy pośrednie dla pierwszej uformowanej części i pierwszej zaakceptowanej części. Zakład musi zdefiniować okno produkcyjne, na przykład określoną liczbę kolejnych części lub próbkę opartą na czasie na wszystkich odpowiednich stacjach, gniazdach lub głowicach. Stosowanie tej samej definicji sprawia, że przyszłe porównania mają sens.
W jaki sposób zakład może bezpiecznie skrócić czas wymiany formy rozdmuchowej?
Przenieś identyfikację, etapowanie, czyszczenie, weryfikację receptury, przygotowanie przyrządów pomiarowych i planowanie jakości poza przerwami, w których można wykonać te czynności bez zakłócania produkcji. Etykietuj interfejsy, chroń pamięć masową, przygotowuj zestawy do konkretnego zadania i przypisuj właścicieli do każdego przekazania. Analizuj czas oczekiwania i korekty oddzielnie od fizycznej pracy nad formą. Nie skracaj czasu poprzez omijanie osłon, pomijanie kontroli związanych z niebezpieczną energią, używanie nieodpowiedniego sprzętu do podnoszenia lub przyjmowanie części przed przejściem wymaganych kontroli.
Czy wczytanie zapisanego przepisu kończy konfigurację?
Nie. Zapisana receptura musi pasować do zainstalowanej formy, oprzyrządowania matrycy, iglicy rozdmuchowej, wersji materiału i produktu. Niektóre ustawienia mogą również znajdować się w oddzielnym kontrolerze wstępnym lub maszynie znajdującej się poniżej. Potwierdź kompletny zestaw plików, udowodnij dozwolone ruchy ręczne i porównaj rzeczywiste zachowanie maszyny z udostępnioną linią bazową. Podręcznik Mooga DigiPack III łączy przechowywane pliki kontenerów z informacjami o kalibracji profili kształtek i oprzyrządowania z odstępem matrycowym, dlatego też tożsamość sprzętu i tożsamość pliku muszą pozostać połączone.
Dlaczego po zmianie materiału pojawiają się czarne plamki lub kolorowe smugi?
Możliwe przyczyny obejmują stary materiał pozostający na ścieżce obsługi lub topienia, zanieczyszczoną żywicę lub przemiał, zdegradowaną żywicę uwolnioną z obszaru zastoju, nierówne mieszanie kolorów, awarie grzejnika lub nieodpowiednie wyłączenie i oczyszczenie. Zachowaj zapis żywicy i przejścia przed zmianą ustawień. Postępuj zgodnie z zatwierdzoną procedurą dotyczącą maszyny i dostawcy żywicy, sprawdź drogę materiału i oceń, czy wada jest przypadkowa, czy też naprawiona w okolicy kształtki. Nie należy zakładać, że jedna uniwersalna metoda płukania jest bezpieczna dla każdej żywicy i głowicy.
Jakie informacje należy przesłać do Kinggle w przypadku trudnej wymiany walut?
Wysyłaj dane identyfikacyjne maszyny i sterownika, rysunki produktów wychodzących i przychodzących, identyfikatory form i oprzyrządowania, gatunki i partie żywic, szczegóły przedmieszki i przemiału, wersje receptur, historię alarmów, odczyty mediów, harmonogram zmian, zaznaczone przykładowe zdjęcia i zmierzone dane o awariach. Dołącz film tylko wtedy, gdy można go nagrać bez wchodzenia do strefy zagrożenia. Konkretne dowody pozwalają na skuteczniejszą dyskusję na temat ścieżki materiału, narzędzi, kontroli, użyteczności lub projektu części.
Zaplanuj maszynę wokół opakowania produktu
W przypadku nowej formy, nowego materiału lub problemu z powtarzającą się zmianą, prześlij rzeczywisty rysunek części, żywicę, testy docelowe, szczegóły formy i oprzyrządowania, aktualne informacje o maszynie i zaobserwowany zapis zmian. Kinggle może omówić maszyny, oprzyrządowanie, sterowanie i wymagania produkcyjne na podstawie tego samego zestawu dowodów.
Wyślij informacje o projekcieSprawdzone źródła i metoda dowodowa
Własne strony Kinggle i podręczniki hostowane przez Kinggle zostały użyte do oświadczeń dotyczących interfejsu maszynowego, danych wejściowych projektu i zakresu szkolenia. Do powiązań przechowywanych plików i narzędzi-kalibracji wykorzystano podręcznik producenta sterownika. W przypadku skażenia materiału i ścieżek degradacji wykorzystano oficjalny przewodnik dla producentów żywicy. Przepisy OSHA zostały użyte jedynie do opisania granicy bezpieczeństwa w Stanach Zjednoczonych. Żadne poniższe źródło nie jest przedstawione jako uniwersalny przepis.
- Instrukcja obsługi automatycznej maszyny do formowania z rozdmuchem prowadzona przez firmę Kinggle, dostęp: 8 września 2026 r.
- Instrukcja kontrolera grubości ścianki Moog DigiPack III Parison, MRJ06301, prowadzony przez Kinggle, dostęp: 8 września 2026 r.
- Proces sprzedaży KinggleIObsługa posprzedażna, dostęp: 8 września 2026 r.
- LyondellBasell, Jak rozwiązywać problemy związane z formowaniem rozdmuchowym, dostęp: 8 września 2026 r.
- OSHA 29 CFR 1910.147, Kontrola niebezpiecznej energii, dostęp: 8 września 2026 r.
- OSHA 29 CFR 1910.212, Ogólne wymagania dotyczące wszystkich maszyn, dostęp: 8 września 2026 r.