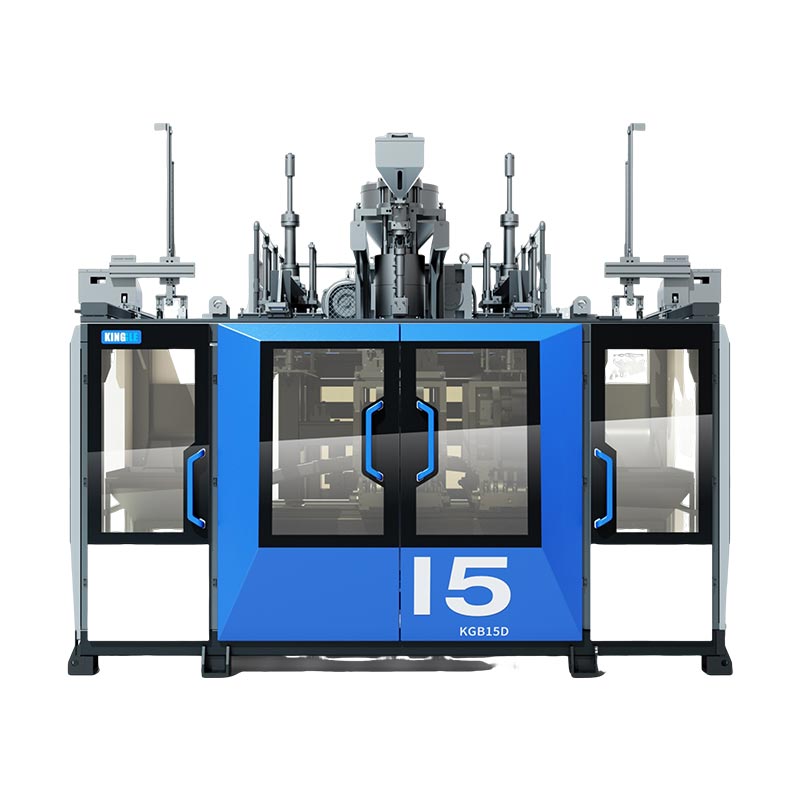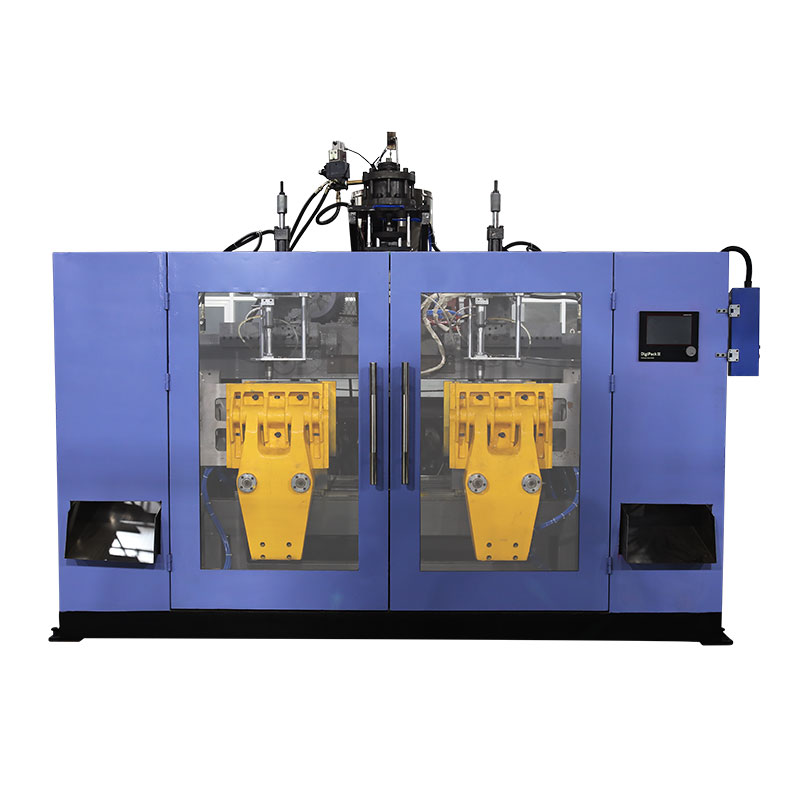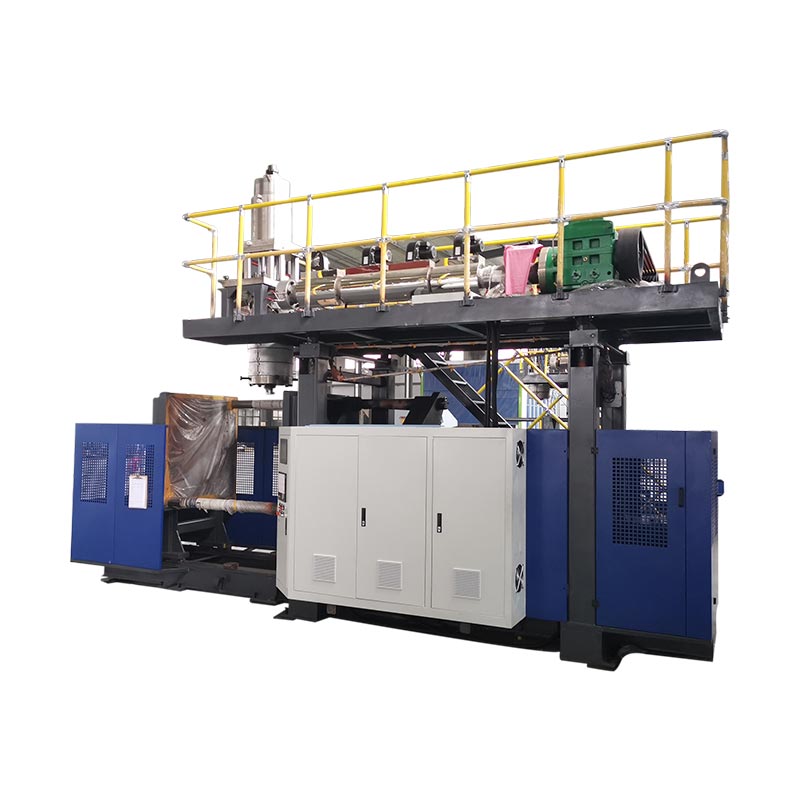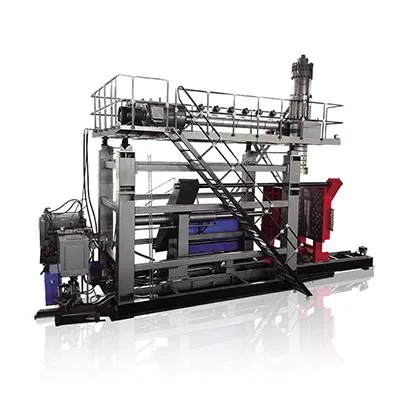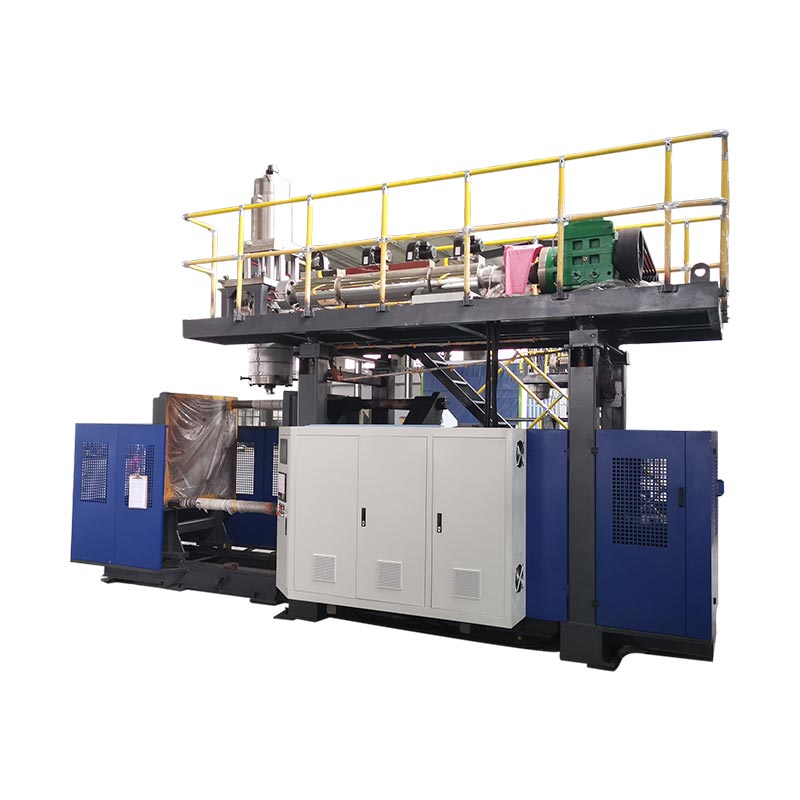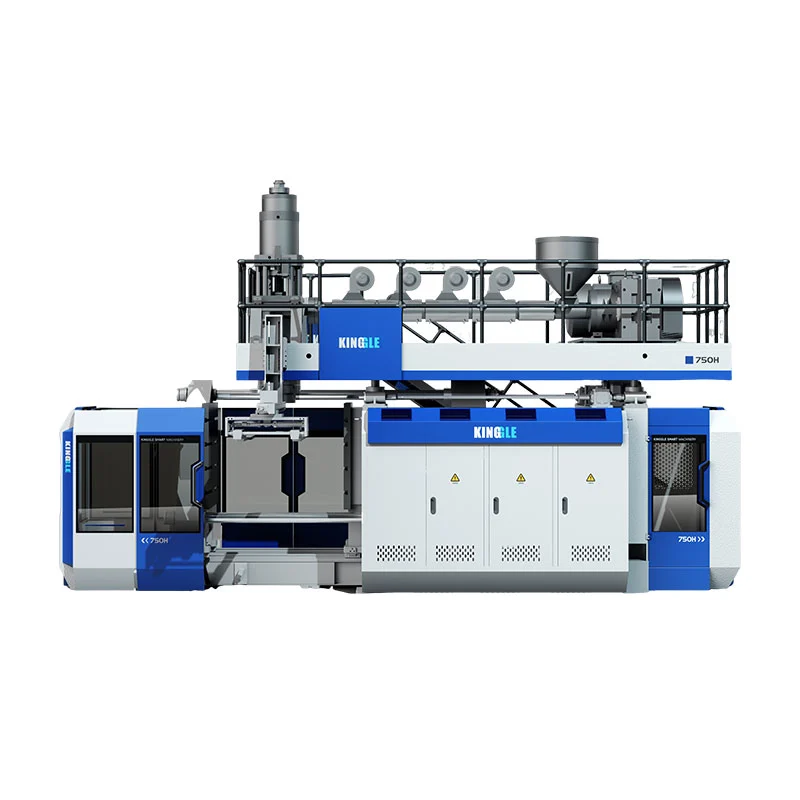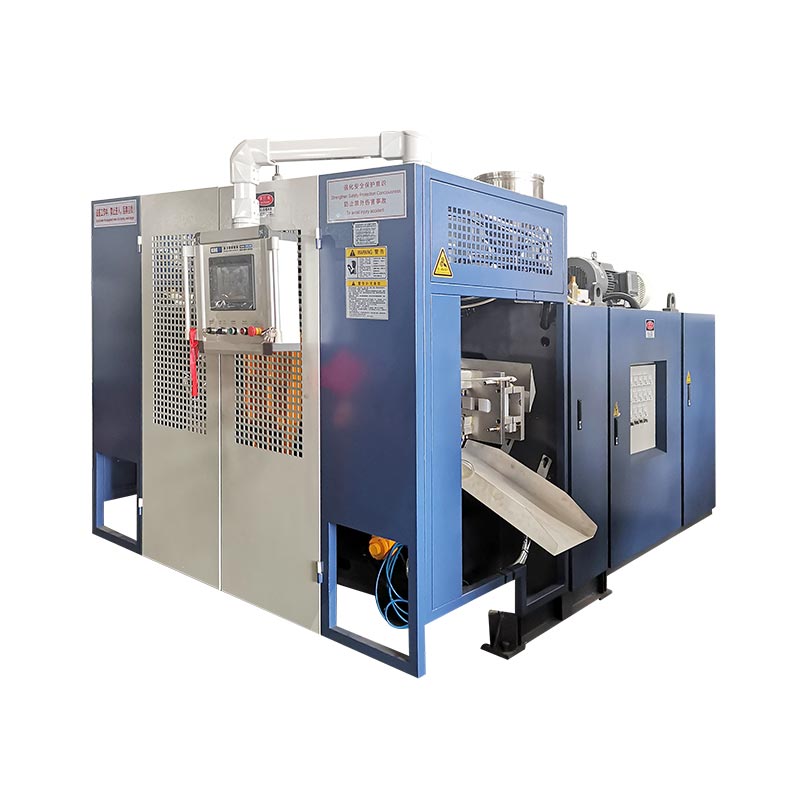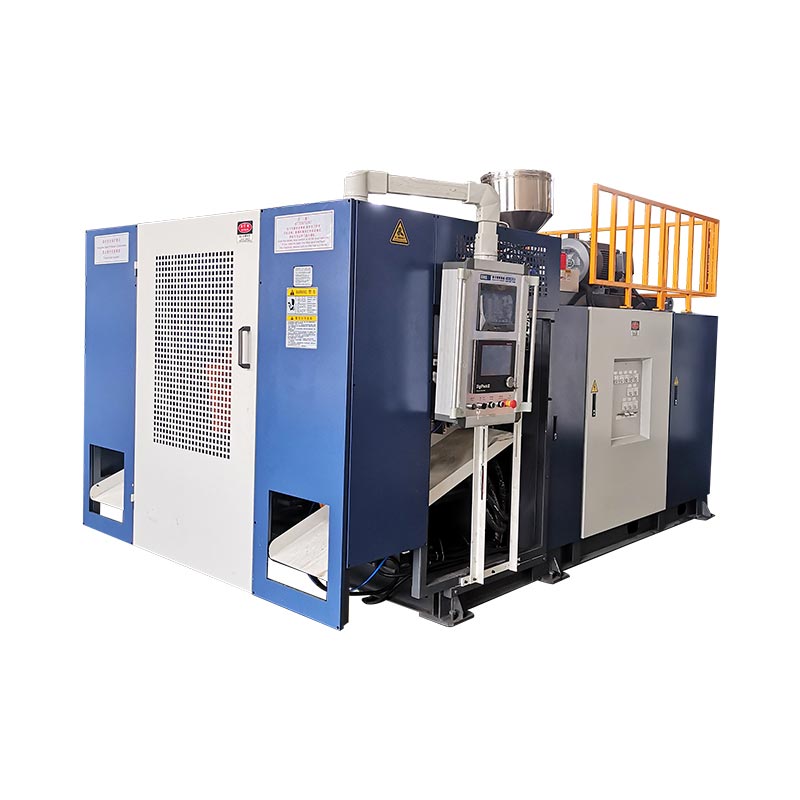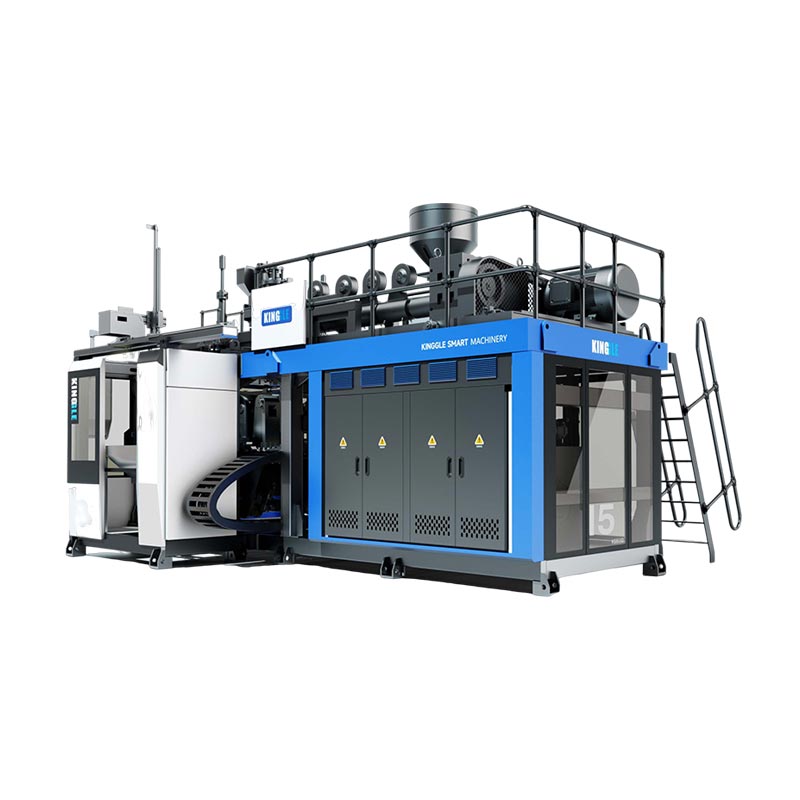
Głównymi częściami maszyny do formowania z rozdmuchem są układ podawania i wytłaczania, głowica matrycy, forma i zacisk, układ rozdmuchu, obwody chłodzenia, napędy i sterowanie oraz sprzęt do usuwania części. Ich rozmieszczenie zależy od procesu formowania i konfiguracji maszyny. W przypadku wytłaczania z rozdmuchem, przed rozważeniem wymiany, należy zidentyfikować każdy komponent według jego funkcji i montażu.
Aby zidentyfikować komponent, zlokalizować jego montaż, potwierdzić jego funkcję i zebrać odpowiednie informacje techniczne. Zdjęcie lub znajoma nazwa rzadko pozwalają ustalić, czy dwie części zamienne będą działać w tej samej maszynie.
Cztery rozróżnienia zapobiegają kosztownym pomyłkom
- Głowica gwinciarska tworzy plastikową rurkę; forma rozdmuchowa tworzy zewnętrzną część pojemnika.
- Trzpień lub trzpień matrycy kształtuje kanał stopu. Trzpień rozdmuchowy dostarcza powietrze i może pełnić funkcje związane z szyją.
- Polecenie sterownika, położenie siłownika i zmierzona ścianka butelki to różne dowody.
- Dopasowanie nazwy komponentu to dopiero początek identyfikacji części zamiennej.
Zidentyfikuj typ maszyny przed nazwaniem jej części
Potwierdź proces na podstawie identyfikacji maszyny i dokumentów technicznych. Formowanie przez wytłaczanie z rozdmuchem, formowanie wtryskowe z rozdmuchem i formowanie z rozdmuchem przez rozciąganie wytwarzają puste produkty za pomocą różnych układów oprzyrządowania. Lista komponentów łącząca wszystkie trzy może sprawić, że kupujący będzie szukał sprzętu, z którego nie korzysta zainstalowana maszyna.
W procesie wytłaczania z rozdmuchem (EBM) wytłaczarka dostarcza stopiony polimer do głowicy matrycy. Głowa tworzy pustą rurkę zwaną kształtką, którą pleśń wychwytuje i nadmuchuje. Kinggle’aprzewodnik po maszynie do formowania z rozdmuchemwyjaśnia kategorie procesów i identyfikuje wytłaczanie z rozdmuchem jako główny sprzęt.
Zamiast tego wtryskarka z rozdmuchem formuje preformę wokół rdzenia przed przeniesieniem go do etapu rozdmuchiwania. System rozdmuchiwania i rozciągania PET wykorzystuje preformę i operację rozciągania. Te rozróżnienia mają znaczenie przy identyfikacji oprzyrządowania: zespół rdzeń-pręt IBM i pręt rozciągany PET nie powinny pojawiać się na ogólnej liście części zamiennych EBM.
Trzymaj zespoły, części i materiały procesowe oddzielnie
Termin „części formowane z rozdmuchem” może oznaczać elementy maszyn lub produkty z tworzyw sztucznych wytwarzane w tym procesie. Podaj, które znaczenie ma zastosowanie. Przednia część to tworzywo sztuczne, które jest przetwarzane, a nie wymienna część maszyny. Wnęka jest cechą formy. Głowica gwinciarska to zespół składający się z kilku komponentów o własnych tożsamościach.
Prosząc o pomoc, korzystaj z hierarchii złożenia: maszyna, system, zespół, a następnie pojedyncza część. Na przykład „głowica wytłaczająca, zespół oprzyrządowania, trzpień” jest bardziej przydatny niż „trzpień z łbem”. Dodaj odnośnik do rysunku lub numer oryginalnej części, jeśli jest ona dostępna. Daje to dostawcy punkt wyjścia bez polegania na lokalnym pseudonimie.
| Grupa komponentów | Funkcjonować | Przydatny dowód identyfikacyjny |
|---|---|---|
| Karmienie i wytłaczanie | Dostarczanie, transportowanie, topienie i mieszanie żywicy | Rysunek wytłaczarki, specyfikacja ślimaka/beczki, płyta silnika |
| Głowica gwinciarska i oprzyrządowanie wstępne | Rozprowadzić stopiony materiał i uformować rurkę | Model głowicy, rysunek oprzyrządowania, wersja złożenia |
| Kontrola Paryża | Polecenie zmienia otwór narzędziowy | Wersja sterownika, identyfikacja siłownika i sprzężenia zwrotnego |
| Forma i zacisk | Uchwyć kształtkę, przytrzymaj narzędzie i zdefiniuj kształt zewnętrzny | Identyfikator formy, rysunek interfejsu, odniesienie do zespołu zacisku |
| Nadmuch i chłodzenie | Napompuj kształtkę i usuń ciepło | Rysunek narzędzia rozdmuchowego, schemat obiegu powietrza i układu chłodzenia |
| Jedź i kontroluj | Funkcje zasilania, sekwencji i monitorowania | Schematy, tabliczki urządzeń, wersje oprogramowania i parametrów |
| Na wynos i wykończenie | Usuń i, jeśli jest obecny, wykończ produkt | Rysunek chwytaka/osprzętu i zatwierdzona konfiguracja linii |
Podaj i stop żywicę: lejek, ślimak, beczka i napęd
Ścieżka podawania rozpoczyna się przed ślimakiem
Zbiornik dostarcza materiał do sekcji zasilania wytłaczarki. Projekt może obejmować także ładowarki, mieszalniki, urządzenia dozujące czy zwrot przemiału. Traktuj je jako możliwy do zidentyfikowania sprzęt z oddzielnymi interfejsami. Obecność leja zasypowego nie świadczy o tym, że w zakres dostawy maszyny wchodzi automatyczne przenoszenie, suszenie lub mieszanie.
Kiedy wydruk staje się nieregularny, zapisz gatunek żywicy, partię, mieszankę i sposób podawania, zanim zrzucisz winę na śrubę. Ograniczenie lub przerwa w dostawie materiału może mieć wpływ na to, co dociera do głowy. Zespół konserwacyjny potrzebuje obserwacji związanych z rzeczywistym przebiegiem, a nie tylko prośby o większą wytłaczarkę.
Śruba, lufa i system temperatury wykonują różne zadania
Obracająca się śruba transportuje i przetwarza żywicę wewnątrz beczki. Strefy grzewcze dodają ciepło pod kontrolą temperatury, podczas gdy w procesie tym ciepło wytwarza się również poprzez pracę mechaniczną. Czujniki temperatury dostarczają informacji zwrotnych w miejscach, w których są zainstalowane. Wyświetlana temperatura w strefie beczki nie jest zatem bezpośrednim pomiarem każdej części płynącego stopu.
Zachowaj oddzielne identyfikatory grzejnika i czujnika. Alarm niskiej temperatury może dotyczyć obwodu zasilania, grzejnika, urządzenia zwrotnego, okablowania lub konfiguracji sterowania. Wymiana grzejnika bez potwierdzenia usterki może pozostawić pierwotny problem nierozwiązany. Zamiast uniwersalnego limitu rezystancji lub temperatury, należy skorzystać z rzeczywistego schematu okablowania i wykwalifikowanej diagnostyki elektrycznej.
Napęd musi odpowiadać większej mocy niż znamionowa
Silnik, przekładnia i sprzęgło przenoszą ruch na śrubę. Ich połączenia mechaniczne i wymagania eksploatacyjne należą do zainstalowanego zespołu. Silnik o tej samej mocy znamionowej nie jest automatycznie odpowiednim zamiennikiem, a śruba o tej samej średnicy nominalnej może mieć inną geometrię lub szczegóły połączeń.
W przypadku zapytania o śrubę lub beczkę należy podać oryginalny rysunek, numer seryjny maszyny i zastosowanie materiału. Do zapytania dotyczącego napędu należy dołączyć kompletne płyty silnika i skrzyni biegów oraz odpowiedni numer montażowy. Zachowaj oryginalną orientację i informacje o połączeniach na zdjęciach zrobionych z bezpiecznego miejsca. Te rekordy pomagają odróżnić uszkodzony element od większego złożenia wokół niego.
Uformuj kształtkę: głowica gwinciarska, oprzyrządowanie matrycowe i kontrola grubości ścianki
Głowica matrycy odbiera stop z wytłaczarki i rozprowadza go w kierunku oprzyrządowania wylotowego. Matryca i trzpień, czasami określane jako sworzeń matrycy lub oprzyrządowanie rdzenia, wyznaczają pierścieniowy kanał tworzący rurę. Terminologia różni się w zależności od projektu głowicy, dlatego nazwany komponent powinien zawsze łączyć się z rysunkiem.
Forma rozdmuchowa pełni inną funkcję. Zamyka się wokół gorącej kształtki i wyznacza zewnętrzną część pojemnika, gdy powietrze rozszerza tworzywo sztuczne w kierunku wnęki. Zamawianie „nowej głowicy formy” bez określenia, czy problem dotyczy głowicy wytłaczającej, oprzyrządowania wylotowego czy formy rozdmuchowej, stwarza niejednoznaczność, której można uniknąć.
Głowice ciągłe i akumulatorowe mają różne ścieżki materiału
Układ ciągłego wytłaczania tworzy kształtkę z ciągłego dostarczania stopu. Głowica akumulatora gromadzi pewną ilość stopionego materiału i rozładowuje go podczas cyklu. Dodatkowe funkcje przechowywania i rozładowywania zmieniają zespół głowicy i jej elementy sterujące. Akumulator stopiony różni się także od akumulatora hydraulicznego, który magazynuje energię w obwodzie zasilania płynem.
Zidentyfikuj architekturę głowicy przed porównaniem uszczelek, oprzyrządowania, grzejników lub siłowników. Samo dopasowanie średnicy wylotu nie gwarantuje kompatybilności otaczającego zespołu, mechanizmu ruchu lub interfejsu sterującego.
Sterownik jest tylko jednym z elementów kontroli grubości ścianki
System kontroli wstępnej łączy zaprogramowany profil z ruchem narzędzia za pośrednictwem sterownika, siłownika i układu sprzężenia zwrotnego. Moogaprzegląd komponentów do formowania z rozdmuchemopisuje sterowniki, siłowniki i komponenty serwo jako osobne elementy swoich rozwiązań. Te rodziny komponentów mają różne zadania w systemie sterowania i ruchu.
Praktyczne implikacje są proste: nie można wybrać zamiennego ekranu lub sterownika niezależnie od siłownika, sprzężenia zwrotnego i interfejsu maszyny. Przegląd Mooga opisuje rodziny komponentów; nie identyfikuje, które urządzenie jest zainstalowane na konkretnej maszynie Kinggle.
Pozycja oprzyrządowania i ostateczna grubość ścianki również muszą pozostać oddzielne. Ściana butelki nadal zależy od zachowania materiału, geometrii części i warunków procesu. Zamiast traktować wyświetlony profil jako raport z pomiarów ściany, należy zweryfikować formowaną część. Theprzewodnik po programowaniu paryskimłączy zmiany profilu ze zmierzonymi lokalizacjami produktów.
Uformuj i zwolnij część: formę, zacisk, system rozdmuchu i wyjmij
Formę rozdmuchową i jednostkę zamykającą należy oznaczyć oddzielnie. Forma jest narzędziem specyficznym dla produktu. Zespół zaciskowy podtrzymuje i przesuwa to narzędzie oraz utrzymuje je zamknięte podczas wymaganych etapów. Płyty, prowadnice, cylindry i wszelkie mechanizmy wózka należą do konfiguracji maszyny, a nie automatycznie do zakupu formy.
W przypadku zapytań o wymianę zdjęcie wnęki może zidentyfikować produkt, ale niewiele ujawnia na temat interfejsu montażowego. Dołącz identyfikator narzędzia i odpowiedni rysunek maszyny lub formy. ThePrzewodnik projektowania form do wytłaczania z rozdmuchemwyjaśnia, dlaczego ubytek, zaciskanie, chłodzenie, interfejs przedmuchowy i metoda usuwania muszą ze sobą współdziałać.
Trzpień rozdmuchowy nie jest kołkiem do matrycy
Trzpień lub trzpień matrycy należy do oprzyrządowania do formowania stopu. Trzpień rozdmuchowy należy do układu doprowadzającego powietrze i, w niektórych konfiguracjach, do układu formującego szyjkę lub kalibrującego. Obydwa można nazwać „szpilkami” w warsztacie, ale wykonują różne zadania i mają różne interfejsy.
W niektórych produktach stosuje się inny układ nadmuchu, w tym nadmuch od dołu. Nie zamawiaj iglicy na podstawie samej objętości butelki. Wykończenie produktu, geometria narzędzia, montaż, ruch i przyłącze powietrza muszą odpowiadać zatwierdzonemu projektowi. Dokładne funkcje sworznia lub zespołu nadmuchowego zależą od konstrukcji.
Usuwanie części wykracza poza otwarcie formy
System usuwania musi wyjąć uformowany produkt bez niedopuszczalnych uszkodzeń i zakłóceń. W zależności od projektu usuwanie może obejmować chwytak, robota, inny mechanizm manipulacyjny lub określoną operację ręczną. Usuwanie wypływki, wykrawanie uchwytów, badanie szczelności i transport mogą stanowić oddzielne urządzenia.
Ta granica ma znaczenie, gdy część nieprawidłowo dociera do następnej maszyny. Po otwarciu formy mogą wystąpić oznaki lub odkształcenia. Zanotuj, gdzie pojawił się po raz pierwszy, na którym stanowisku lub wnęce powstał i czy był obecny przed manipulacją. Nie diagnozuj zużycia formy na podstawie wady, która została skontrolowana dopiero po przycięciu i transporcie.
Potwierdź zamówiony zakres wyjmowania i wykańczania przed zażądaniem wymiany palców, osprzętu lub czujników. Theautomatyczna maszyna i kompletny przewodnik po liniioddziela funkcje maszyny od dalszego zasilania. Automatykę należy identyfikować na podstawie faktycznej konfiguracji, a nie wywnioskować ze słowa „automatyczny”.
Wspieraj cykl: hydraulikę, chłodzenie, czujniki i elementy sterujące
Obwody mocy i cieczy
W maszynie hydraulicznej silnik i pompa dostarczają moc hydrauliczną. Zawory kierują lub regulują przepływ, a siłowniki wytwarzają ruch. Pompa olejowa napędzana serwomechanizmem pozostaje częścią układu hydraulicznego. Nazywanie go silnikiem elektrycznym nie oznacza, że cała maszyna jest całkowicie elektryczna.
System pneumatyczny obsługuje określone funkcje pneumatyczne i nadmuchowe. Regulatory, zawory, filtry, przewody i narzędzie do przedmuchu spełniają różne role. Połączenie, które wygląda poprawnie, nadal musi spełniać wymagania obwodu. Zidentyfikuj komponenty hydrauliczne i pneumatyczne na podstawie schematu i uzupełnij kod urządzenia, a nie tylko rozmiar korpusu lub wygląd portu.
Chłodzenie ma kilka oddzielnych obciążeń
Forma wymaga odprowadzania ciepła, a maszyna może mieć dodatkowe obciążenia chłodzące, takie jak olej hydrauliczny lub inne określone obwody. Agregat chłodniczy, wieża lub system wodny instalacji mogą znajdować się poza zasilaniem maszyny. Wyznacz granicę odpowiedzialności przed potraktowaniem brakującego wyposażenia zakładu jako brakującego elementu maszyny.
Normalny odczyt na głównym wodociągu nie dowodzi, że każda gałąź pleśni ma odpowiednią cyrkulację. Tożsamość obwodu i rzeczywiste obserwacje operacyjne są bardziej przydatne niż założenie dotyczące pojedynczej linii. Theprzewodnik po wymaganiach użytkowychwyjaśnia, jak zachować odrębność wymagań dotyczących maszyn, form i urządzeń pomocniczych.
HMI, PLC i urządzenia sprzężenia zwrotnego nie są zamienne
HMI to interfejs operatora. PLC realizuje logikę sterowania maszyną, natomiast urządzenia polowe dostarczają sygnały i wykonują polecenia. Komunikat na HMI identyfikuje zgłoszony stan; samo w sobie nie stwierdza, że ekran jest uszkodzony lub że wyświetlane urządzenie uległo awarii.
Zachowaj alarm, etap cyklu i odpowiednie obserwacje przed usunięciem lub zmianą czegokolwiek. Skorzystaj zPrzewodnik po ustawieniach HMI i alarmachuporządkować ten zapis. Wymiana sterownika, napędu lub sprzężenia zwrotnego może również wymagać prawidłowego programu, parametrów i kalibracji.
Urządzenia związane z bezpieczeństwem wymagają określonej wymiany i procesu walidacji. W Stanach ZjednoczonychWytyczne OSHA dotyczące energii niebezpiecznejeliminuje ryzyko serwisowe wynikające z nieoczekiwanego zasilenia lub zmagazynowania energii. Postępuj zgodnie z procedurą właściwą dla danej maszyny w zakładzie, za pośrednictwem upoważnionego personelu. Ani przystanek HMI, ani ogólny przewodnik po częściach nie zapewniają bezpiecznego dostępu.
Zobacz, jak różnią się części w maszynach ciągłych i akumulatorowych Kinggle
Prawdziwe przykłady platform sprawiają, że mapa komponentów jest bardziej użyteczna. Kinggle’aStrona produktu KGB5Lopisuje jednostanowiskową maszynę o działaniu ciągłym z translacyjnym mechanizmem przesuwania formy. W tabeli znajduje się lista śrub 60 mm, a nazwa Mitsubishi PLC znajduje się w opisie funkcji.

TheStrona KGB100B 120Lzamiast tego opisuje platformę głowicy akumulatora. Wymienia śrubę 100 mm i opisuje działanie serwomechanizmu hydraulicznego, blokowanie formy pod bezpośrednim ciśnieniem i kontrolę grubości ścianki. Układ przechowywania i rozładowywania nadaje dyskusji na temat komponentów inną strukturę.

| Przedmiot | KGB5L | KGB100B | Co zmienia to rozróżnienie |
|---|---|---|---|
| Opublikowana architektura | Wytłaczanie ciągłe jednostanowiskowe | Wytłaczanie głowicy akumulatora | Montaż głowicy i relacje cykli |
| Opublikowana średnica śruby | 60 mm | 100 mm | Różne referencje wytłaczarek; średnica nie jest pełną specyfikacją części |
| Opublikowany układ form | Translacyjne przesunięcie formy | Naprawiono układ otwierania/zamykania opisany na stronie | Zidentyfikuj właściwy zespół zacisku i ruchu |
| Tożsamość zastępcza | Skorzystaj z dokumentacji powykonawczej tej maszyny | Skorzystaj z dokumentacji powykonawczej tej maszyny | Ze wspólnej nazwy komponentu nie wynika żadna wymienność |
Źródła: dwie połączone strony produktów Kinggle. Opisy konfiguracji i średnice śrub są informacjami katalogowymi, a nie pomiarami z maszyny zainstalowanej przez klienta.
Te przykłady pokazują, dlaczego „śruba Kinggle”, „zawór hydrauliczny” czy „sterownik naścienny” to zbyt szeroki opis zamówienia. Nawet w obrębie jednej rodziny maszyn ważny jest numer seryjny, zatwierdzone zmiany i bieżąca rewizja montażu. Dane na stronie produktu mogą zlokalizować platformę, ale nie mogą zastąpić zestawienia materiałów powykonawczych.
Przy zakupie należy oddzielić trzy zapisy: co opisuje katalog, co obejmowało zamówienie i co jest obecnie zainstalowane. Późniejsza modyfikacja mogła spowodować zmianę napędu, czujnika lub narzędzia. Uzgodnij te zapisy przed wyborem zamiennika, zwłaszcza gdy stary komponent nie pasuje już do oryginalnego rysunku.
Podczas zgłoszenia serwisowego zaznacz podsystem, którego dotyczy problem, na zdjęciu poglądowym i oddzielnie dołącz czytelną etykietę komponentu. Połącz oba obrazy z numerem seryjnym urządzenia. Zbliżenie bez kontekstu instalacyjnego może ukryć, czy przedmiot należy do napędu wytłaczarki, pakietu hydraulicznego czy urządzenia pomocniczego.
Przed złożeniem zamówienia określ właściwy zamiennik
Zacznij od zaobserwowanego problemu i tożsamości części, a nie od wniosku, że komponent uległ awarii. Nierówne ściany, powolny ruch lub alarm temperatury mogą mieć kilka przyczyn. Przed zakupem zamiennika zapisz warunki i potwierdź usterkę w ramach zatwierdzonego procesu diagnostycznego.
Theprzewodnik po defektach formowania rozdmuchowegojest przydatny do organizowania objawów produktu. Aby określić okresy międzyobsługowe, użyjlista kontrolna konserwacji zapobiegawczejwraz z instrukcją zainstalowanej maszyny. Przegląd podzespołów nie powinien określać jednego wieku wymiany dla każdej żywicy, cyklu pracy i środowiska pracy.
| Nagrywać | Włączać | Dlaczego to ma znaczenie |
|---|---|---|
| Tożsamość maszyny | Model, numer seryjny i zdjęcie tabliczki znamionowej | Lokalizuje kompilację i jej dokumentację |
| Tożsamość zgromadzenia | System, rysunek montażowy, numer oryginalnej części i wersja | Odróżnia jeden element od podobnych elementów |
| Informacje o urządzeniu | Kompletny kod producenta i czytelne oceny | Częściowy kod może pominąć różnicę w konfiguracji |
| Znajomości | Odpowiednie interfejsy montażowe, wałowe, płynowe, elektryczne lub sygnałowe | Potwierdza więcej niż tylko podobieństwo wizualne |
| Zmień historię | Zatwierdzone zamienniki, modyfikacje i zmiany oprogramowania | Uzgadnia oryginalny rysunek z bieżącą maszyną |
| Dowody winy | Alarm, etap cyklu, pomiary, oznaczone próbki i bezpieczne zdjęcia | Pomaga oddzielić zgłoszony objaw od uszkodzonego elementu |
Stosuj krótką, kontrolowaną sekwencję identyfikacyjną
- Znajdź element na rysunku maszyny lub liście części i zapisz jego odniesienie do zespołu.
- Uchwyć całą etykietę i otaczającą ją instalację z bezpiecznego, dozwolonego miejsca.
- Dopasuj odpowiednie interfejsy mechaniczne, elektryczne i płynowe do specyfikacji dostawcy.
- Przed montażem dokumentuj zamienniki lub poprawki i uzyskaj wymaganą aprobatę techniczną.
- Po autoryzowanej wymianie sprawdź wymaganą konfigurację, informacje zwrotne, funkcje bezpieczeństwa i działanie produktu przed zwolnieniem do produkcji.
Różne klasy komponentów wymagają różnych dowodów. Grzejnik wymaga określonych szczegółów elektrycznych i instalacyjnych. Zawór wymaga prawidłowego działania obwodu i konfiguracji urządzenia. Narzędzie mechaniczne wymaga rysunku i interfejsów. Wymiana sterowania wymaga sprawdzenia wersji i parametrów. Zdjęcie może potwierdzać te zapisy, ale nie może ustalić wszystkich ukrytych wymagań.
Poproś o pisemne potwierdzenie dokładnie dostarczonego elementu i każdego zatwierdzonego zamiennika. Zachowaj starą i nową tożsamość w historii usług. Ten zapis jest bardziej przydatny przy kolejnej awarii niż opis zakupu, który mówi tylko „jedna część zamienna do maszyn do formowania z rozdmuchem”.
Nieczytelna etykieta wymaga więcej dowodów, a nie odgadniętego numeru części. Użyj pozycji rysunku, zdjęć instalacji i zapisów maszyny, aby ustalić tożsamość. Nie kopiuj kodu z pobliskiej maszyny tylko dlatego, że jej komponent wygląda podobnie.
Często zadawane pytania dotyczące części maszyn do formowania z rozdmuchem
Jakie są główne części maszyny do formowania z rozdmuchem?
W przypadku maszyny do wytłaczania główne grupy to podawanie i wytłaczanie, głowica matrycy i oprzyrządowanie, kontrola wstępnej obróbki, forma i zacisk, rozdmuchiwanie, chłodzenie, napędy i sterowanie oraz usuwanie produktu. Dokładny układ zależy od platformy i projektu. Najpierw zidentyfikuj proces, a następnie użyj dokumentów montażowych, aby rozróżnić wyposażenie standardowe, wybrane opcje i oddzielne urządzenia pomocnicze.
Jaka jest różnica między głowicą gwinciarską a formą rozdmuchową?
Głowica tłocznika obsługuje stopiony polimer i tworzy kształtkę za pomocą oprzyrządowania wylotowego. Forma rozdmuchowa zamyka się wokół tej kształtki i wyznacza wygląd zewnętrzny produktu podczas napełniania. Wnęka formy, matryca lub kompletny zespół głowicy stanowią zatem inną pozycję zamówienia. Podaj odniesienie do zespołu, zamiast polegać wyłącznie na słowie „forma”.
Czy kołek rozdmuchowy to to samo, co kołek matrycowy lub trzpień?
Nie. Trzpień lub trzpień matrycy należy do oprzyrządowania do formowania stopu i pomaga zdefiniować wylot pierścieniowy. Trzpień rozdmuchowy wprowadza powietrze i w konkretnym projekcie może pełnić funkcję formowania szyjki lub kalibracji. Wspólne słowo „pin” nie powoduje, że komponenty są wymienne. Użyj rzeczywistego rysunku oprzyrządowania, aby zidentyfikować którykolwiek element.
Czy części są wymienne w różnych maszynach do formowania z rozdmuchem?
Nie zakładaj wymienności w przypadku popularnej nazwy, podobnego wyglądu lub pasującej oceny w nagłówku. Kompletny kod urządzenia, wersja montażu, montaż, połączenia i funkcja obsługi muszą być zgodne. Sterowanie może również zależeć od oprogramowania, zgodności parametrów i sprzężenia zwrotnego. Każda alternatywa powinna zostać zatwierdzona dla zainstalowanej konfiguracji, a nie wynikać z fotografii katalogowej.
Jakie informacje są potrzebne do zidentyfikowania części zamiennej?
Wyślij model maszyny i numer seryjny, numer oryginalnej części, odnośnik do rysunku montażowego, wersję i zdjęcia wyraźnych etykiet. Uwzględnij odpowiednie interfejsy, zatwierdzone modyfikacje i zaobserwowaną usterkę. W przypadku urządzeń sterujących należy zachować także zapisy dotyczące wersji i konfiguracji. Dzięki temu w dochodzeniu można zidentyfikować konkretny element, a nie szeroką kategorię komponentów.
Przygotuj zapytanie dotyczące konkretnych części
W przypadku maszyny Kinggle zacznij od tabliczki znamionowej maszyny, oznaczenia zespołu i czytelnej etykiety komponentu. Dodaj opis problemu i odpowiednie rysunki, a następnie wyślij paczkę za pośrednictwemStrona kontaktowa Kinggle. Identyfikacja zainstalowanej części jest pierwszym krokiem w kierunku potwierdzenia prawidłowej wymiany.