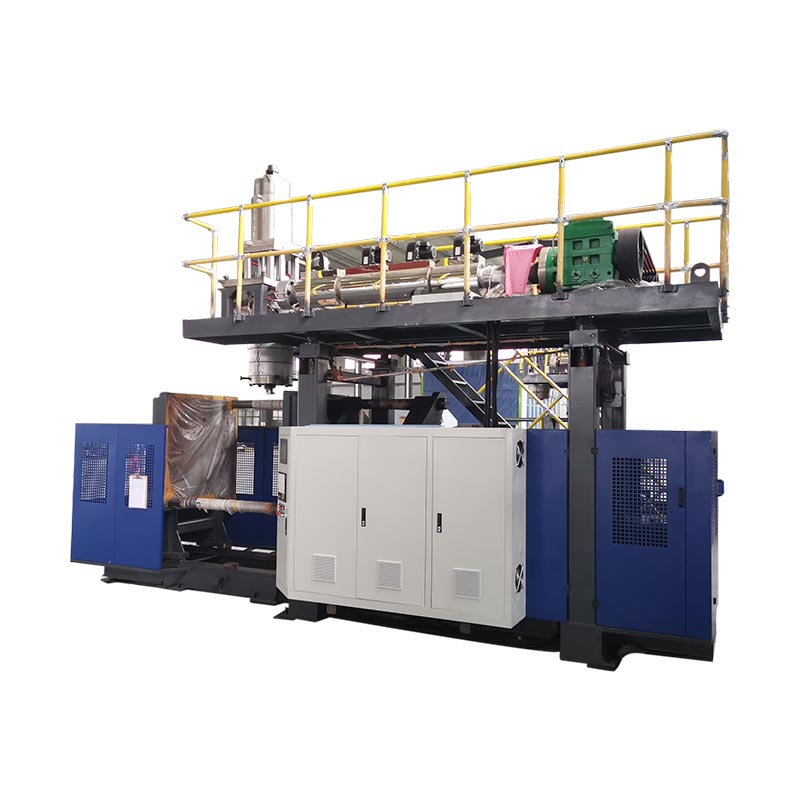
Trzpień rozdmuchowy dostarcza powietrze do kształtki wstępnej i, w niektórych konstrukcjach metodą wytłaczania z rozdmuchem, pomaga skalibrować lub wykończyć szyjkę pojemnika. Diagnozuj wady szyjki, lokalizując awarię, sprawdzając całe oprzyrządowanie i system zamykania, a następnie weryfikując korektę pod kątem wymagań produktu.
Przed wymianą kołka rozdmuchowego
- Zidentyfikuj, gdzie szyjka po raz pierwszy ulega uszkodzeniu lub wykracza poza specyfikację.
- Zachowaj identyfikowalność próbek względem stanowiska, gniazda i wersji oprzyrządowania.
- Oddziel wyrównanie i zużycie od kwestii dostarczania powietrza, rozrządu i chłodzenia.
- Potwierdź wynik za pomocą określonej butelki, zamknięcia i warunków testowych.
Do czego służy kołek rozdmuchowy podczas formowania przez wytłaczanie z rozdmuchem?
Trzpień rozdmuchowy należy do układu nadmuchowego. Dostarcza powietrze, które rozpręża wychwyconą preformę przed pleśnią. W systemach zaprojektowanych do kalibrowanego wykończenia zespół kołka rozdmuchowego współpracuje również z oprzyrządowaniem szyjki. Pierścień zacinający, kanał chłodzący lub inny element wykończenia zależy od rzeczywistego projektu; sama nazwa nie identyfikuje dostarczonych funkcji.
Eastman opisuje metody rozdmuchowe do kalibracji wykończenia gwintu i przycinania w swoich maszynachPrzewodnik po formowaniu z rozdmuchem dla kopoliestrów. To użyteczny przykład relacji narzędzi. Wartości konfiguracji specyficzne dla żywicy powinny pozostać zgodne z układem materiałów i sprzętu opisanym w tym przewodniku.
Zidentyfikuj cechę przed przypisaniem przyczyny
Wykończenie butelki obejmuje funkcje o różnych zadaniach. Otwór szyjki, gwint zewnętrzny i powierzchnia styku uszczelnienia wymagają własnych odnośników rysunkowych. Zamknięcie może uszczelniać wyściółkę lub inną zaprojektowaną powierzchnię kontaktową. Przed opisaniem znaku jako przyczyny wycieku należy zapisać faktyczny układ uszczelnień.
Wykończenie zewnętrzne pochodzi z pełnej sekwencji oprzyrządowania i formowania. Przypisanie tego wszystkiego do kołka rozdmuchowego powoduje pominięcie narzędzi współpracujących. Reklamacja wymiarowa powinna zatem określać cechę, metodę pomiaru i narzędzia, które na nią wpływają.
Trzpień matrycowy i pręt rdzeniowy IBM to różne odniesienia
Trzpień lub trzpień matrycy należy do oprzyrządowania do formowania stopu w głowicy matrycy. Pomylenie tego elementu z kołkiem rozdmuchowym może spowodować, że żądanie konserwacji zostanie skierowane do niewłaściwego zespołu. Użyj rysunku części i identyfikacji zespołu, a nie nazwy warsztatu.
Formowanie wtryskowe z rozdmuchem wykorzystuje inny układ preformy i rdzenia. W tym przewodniku omówiono kontrolę szyjki formy wytłaczanej z rozdmuchem. W przypadku cech pleśni poza szyją,przewodnik projektowania form do wytłaczania z rozdmuchemwyjaśnia szerszy związek pomiędzy formowaniem, chłodzeniem i odpowietrzaniem.
Przed wymianą kołka rozdmuchowego zlokalizuj wadę szyjki
Zachowaj nieudaną butelkę przed dostosowaniem przepisu. Zaznacz defekt i jego orientację. Zidentyfikuj stację i wnękę, a następnie zachowaj porównywalną akceptowalną próbkę. Raport mówiący jedynie o „problemach z szyją” pozostawia otwartymi kilka bardzo różnych badań.
Oddzielić wyciek przez ściankę szyjki od wycieku na styku butelki i zamknięcia. Sprawdź także, czy element do badania szczelności styka się lub uszczelnia z tą samą cechą, co ostateczne zamknięcie. Problem z mocowaniem i wyciek z opakowania mogą wymagać różnych prac naprawczych.
Porównaj część na kolejnych etapach
Jeżeli procedura jakości pozwala na bezpieczne pobieranie próbek, należy porównać szyjkę po uformowaniu, po przycięciu i dalszym postępowaniu. Zamknięte opakowanie dodać gdy po zakręceniu pojawi się awaria. Pobierać w zatwierdzonych punktach pobierania próbek; dostęp do ruchomych narzędzi nie jest metodą pobierania próbek.
Jeśli po przycięciu po raz pierwszy pojawi się znak kontaktowy, przed zmianą ustawienia kołka rozdmuchowego sprawdź układ cięcia i podparcia. Jeżeli szyja zmieni kształt w określonym okresie kondycjonowania, należy uwzględnić w przeglądzie historię termiczną. Te obserwacje są podstawą następnej kontroli; same z siebie nie ustalają przyczyny.
Wykorzystaj wzór, nie zamieniając go w diagnozę
Jedna stacja, której dotyczy problem, zasługuje na dokładne przyjrzenie się jej ścieżce oprzyrządowania i obsługi. Problem występujący w kilku jamach uzasadnia również przegląd wspólnych warunków. Żaden wzór nie wyklucza przyczyny związanej z narzędziem: wiele zespołów może mieć ten sam projekt, instrukcję konfiguracji lub niedawną wymianę.
Zapisz, co się zmieniło przed pierwszą odrzuconą próbką. Przydatne wpisy obejmują instalację formy, partię materiału lub zamknięcia, prace konserwacyjne i weryfikację receptury. Zachowaj pierwotny stan widoczny w zapisie, aby późniejsza zmiana mogła odróżnić obserwację od podejrzanego wyjaśnienia.
Jeżeli awaria faktycznie dotyczy korpusu lub dolnej spoiny, należy zastosowaćszerszy przewodnik dotyczący rozwiązywania problemów z formowaniem przez wytłaczanie z rozdmuchem. Kontrola szyjki nie powinna uwzględniać każdej wady pojemnika w naprawie za pomocą rozdmuchu.
Cztery wzorce wad szyi i dowody do zebrania
Przydatna tabela rozwiązywania problemów informuje technika, co należy sprawdzić przed wyborem regulacji. Podobnie wyglądające wady mogą obejmować różne etapy. Trzymaj podejrzany komponent oddzielnie od obserwowanej cechy, dopóki pomiary lub kontrolowane porównanie nie potwierdzą połączenia.
Formozyprzewodnik dotyczący formowania z rozdmuchem polietylenu i polipropylenu, poprawiony w kwietniu 2025 r, identyfikuje kilka możliwych przyczyn nieszczelności zamknięcia. Traktuje także separację górnego błysku i owalność szyjki jako odrębne tematy rozwiązywania problemów. To rozróżnienie jest bardziej przydatne niż ogólna instrukcja wymiany kołka rozdmuchowego.
| Zaobserwowana wada | Najpierw należy zebrać dowody | Pytania do oddzielenia | Sprawdź po korekcie |
|---|---|---|---|
| Szyja owalna lub zniekształcona | Wymiary rysunku, orientacja pomiaru i stan próbki na każdym etapie | Geometria formowania, zmiany termiczne, uwalnianie i obsługa | Te same wymiary w uzgodnionym czasie kondycjonowania |
| Zarysowania lub uszkodzenia obszaru uszczelnienia | Zaznacz pozycję, wzór styku i pierwszy stopień pokazujący uszkodzenie | Kontakt narzędzia, cięcie, podpory i kontakt z tyłu | Stan powierzchni i odpowiednia funkcja opakowania |
| Górna lampa błyskowa pozostaje przyczepiona lub rozdarta | Krawędź cięcia, tożsamość narzędzia i stan rzeczywistej pary tnącej | Zużycie, geometria współpracująca i zatwierdzona kolejność cięcia | Czysta separacja i nieuszkodzone wykończenie |
| Opakowanie przecieka po zamknięciu | Lokalizacja wycieku, identyfikacja butelki i zamknięcia, warunki montażu i badania | Geometria szyjki, kontakt uszczelniający, kompatybilność zamknięcia i konfiguracja testowa | Określony zamknięty pakiet w ramach uzgodnionego testu |
Owalność wymaga warunku pomiaru
Zmierz zdefiniowaną cechę w orientacjach wymaganych na jej rysunku lub planie kontroli. Zachowaj czas pomiaru i stan próbki. Porównanie ciepłej butelki bezpośrednio z maszyny z kondycjonowanym odniesieniem może zaciemnić to, czy różnica powstała podczas formowania, czy późniejszego chłodzenia.
Szyja, która wygląda na owalną, jest powodem do zbadania. Nie ma wystarczających dowodów, aby zalecić nową pozycję zawleczki. Przed wybraniem działań naprawczych sprawdź odpowiednie warunki termiczne i warunki obsługi wraz z odniesieniami do narzędzi.
Ślady powierzchniowe i dołączona lampa błyskowa wymagają różnych zapisów
Sfotografuj partyturę z widocznym kierunkiem i lokalizacją. W przypadku uszkodzonego obszaru uszczelniającego określ zamierzoną powierzchnię styku, korzystając z rysunków butelki i zamknięcia. W przypadku dołączonej wypływki zachowaj krawędź cięcia i zapisz elementy tworzące parę tnącą. To różne pytania nawet wtedy, gdy obie wady pojawiają się w okolicach ust.
Przed ostrzeniem lub wymianą elementu tnącego należy sprawdzić, czy montaż pozwala na tę pracę i czy sparowane narzędzie jest odpowiednie. Naprawa jednej krawędzi bez sprawdzenia współpracującego elementu może sprawić, że badanie będzie niekompletne.
Wyciek z korka należy do kompletnego pakietu
Sprawdź, jakie zamknięcie zostało zamontowane i w jaki sposób zostało zastosowane. Szyjka może przejść jednowymiarową kontrolę, podczas gdy całe opakowanie nadal nie spełnia określonej funkcji. I odwrotnie, niedopuszczalny wynik testu może wynikać z samego układu testowego. Powtórz kontrolę z zatwierdzoną konfiguracją, zanim potraktuj wynik jako dowód usterki oprzyrządowania.
W przypadku zamknięć z gwintem ciągłym,ASTM D2063/D2063M-24sprawdza utrzymanie momentu obrotowego przy użyciu ręcznego sprzętu testującego. Opublikowany zakres dotyczy momentu obrotowego usuwania w określonych warunkach. Jako wynik należy zapisać wynik momentu obrotowego; nie zastępuje on testu szczelności określonego dla opakowania.
Sprawdź oddzielnie ustawienie, zużycie, dostarczanie powietrza i rozrząd
Wyrażenie „sprawdź iglicę” wymaga planu kontroli. Błąd położenia, uszkodzona powierzchnia styku i ograniczony dopływ powietrza to różne ustalenia. Połączenie ich w jedną instrukcję konserwacji utrudnia wyjaśnienie, dlaczego zdecydowano się na konkretną naprawę lub zmianę ustawień.
Dopasowanie rozpoczyna się od zatwierdzonych referencji
Potwierdź montaż sworznia rozdmuchowego, oprzyrządowanie szyjki i odniesienia do montażu z ich rysunkami. Określ, która cecha dostarcza odniesienia i która pozycja jest mierzona. Linia narysowana na fotografii nie może ustalić związku pomiędzy ukrytymi powierzchniami.
Stosować metodę kontroli producenta maszyny i procedurę bezpiecznego dostępu. Porównaj odpowiednie pomiary z zatwierdzonymi wartościami granicznymi dla tego zespołu. W przypadku zmiany narzędzia montażowego lub dopasowującego przejrzyj cały stos komponentów, zanim założysz, że poprzednia pozycja nadal ma zastosowanie.
Oddziel widoczne ślady od zmierzonego zużycia
Należy zarejestrować widoczny znak, ale jego znaczenie zależy od miejsca kontaktu elementu z produktem lub współpracującym narzędziem. Porównaj znak z lokalizacją wady i obowiązującymi wymaganiami dotyczącymi rysunku. Sam wygląd powierzchni nie stanowi uniwersalnego progu wymiany.
Sprawdź tożsamość wkładek, pierścieni i innych sparowanych komponentów, jeśli stanowią one część projektu. Dwie części, które fizycznie pasują do siebie, mogą nadal należeć do różnych wersji. Zgłoszenie wymiany powinno zawierać relację montażu, a nie tylko zdjęcie wymontowanego sworznia.
Przejrzyj pełną ścieżkę powietrza
Skorzystaj z zatwierdzonej diagnostyki, aby rozróżnić warunki zasilania, ograniczenia, działanie zaworu i wycieki w pobliżu narzędzia. Wskaźnik ciśnienia przed zaworem jest jednym z dowodów. W badaniu należy jeszcze ustalić, czy wymagane powietrze dociera do procesu zamierzoną ścieżką i sekwencją.
Odczyty powinny identyfikować miejsce pomiaru i stan cyklu. Nie odłączaj przewodu pod ciśnieniem ani nie improwizuj dostępu w celu uzyskania odczytu. Szersze kwestie związane z zaopatrzeniem roślin należą dowymagania użytkowe maszyny; lokalna kontrola narzędzia powinna pozostać powiązana z rzeczywistą maszyną.
Czas i chłodzenie wymagają własnego porównania
Przejrzyj odpowiednie zdarzenia związane z wstawianiem, nadmuchem, cięciem, wydmuchem i wycofywaniem. Niektóre z tych funkcji mogą wykorzystywać inny mechanizm lub w ogóle nie należeć do iglicy. Przed zaproponowaniem korekty dopasuj nazwy zdarzeń na HMI do rzeczywistych dokumentów sprzętu.
Zachowaj przepis i odróżnij polecenie od potwierdzenia wykonania czynności. TheUstawienia HMI i przewodnik po alarmachwyjaśnia sens rejestrowania rzeczywistych warunków wraz z sekwencją zdarzeń. Uwzględnij chłodzenie szyi i stan próbki, jeśli zaobserwowane odkształcenie czyni je istotnymi.
Należy stosować zatwierdzone limity dla maszyny i oprzyrządowania. Artykuł ogólny nie może ustalić bezpiecznego skoku, luzu, ciśnienia, siły skrawania ani przyrostu rozrządu dla niezidentyfikowanego zespołu.
Kontrolowany proces rozwiązywania problemów i weryfikacji
Zapisz oddzielnie obserwację i proponowany test. „Widoczne zadziory po przycięciu” to obserwacja. „Pierścień zacinający wymaga wymiany” to hipoteza, dopóki kontrola jej nie potwierdzi. Zapisanie tego rozróżnienia w protokole sprawia, że przekazanie staje się bardziej przydatne i zapobiega sytuacji, w której wczesne domysły stają się akceptowanym wyjaśnieniem.
- Zdefiniuj nieudane wymaganie.Zaznacz lokalizację, zachowaj próbkę i potwierdź metodę kontroli lub badania. Określ, czy reklamacja dotyczy wymiarów, stanu powierzchni, przycięcia czy zamkniętego opakowania.
- Zablokuj tożsamość próbki w konfiguracji.Rejestruj maszynę, stację, wnękę, wersję oprzyrządowania i partię materiału. Zachowaj recepturę i tożsamość zamknięcia, jeśli awaria wiąże się z zakorkowaniem.
- Sprawdź w określonych bezpiecznych warunkach.Przed konserwacją lub kontaktem z narzędziami należy stosować zatwierdzone procedury dostępu i izolacji. Kontrolowana diagnostyka wymaga własnej, autoryzowanej procedury.
- Przetestuj najsilniejszą wspieraną hipotezę.Wybierz autoryzowaną zmianę w zatwierdzonych limitach. Utrzymuj inne kontrolowalne warunki na tyle stabilne, aby zinterpretować porównanie i dokumentuj wszelkie warunki, których nie można utrzymać.
- Powtórz odpowiednie kontrole.Sprawdź tę samą cechę i powtórz określony test funkcjonalny. Zastosuj te same warunki pomiaru, aby porównanie pozostało miarodajne.
- Zapisz decyzję o zwolnieniu.Zachowaj wyniki dzięki poprawionej konfiguracji. Postępuj zgodnie z planem jakości w celu ciągłej weryfikacji i określ, kto zatwierdził zwolnienie produkcyjne.
Serwisowanie stwarza zagrożenia wykraczające poza problem jakości.Wytyczne OSHA dotyczące energii niebezpiecznejidentyfikuje nieoczekiwane uruchomienie i uwolnienie zmagazynowanej energii jako poważne ryzyko związane z konserwacją. Izolacja specyficzna dla maszyny musi uwzględniać odpowiednie źródła energii. Samo polecenie zatrzymania HMI nie powinno być traktowane jako substytut wymaganej procedury izolacji.
Zachowaj krótki zapis potwierdzający wnioski
Porównanie wymaga określonego okna kontrolnego. Zapisz liczbę zbadaną i liczbę, która nie spełniła tego samego podanego kryterium. Powtarzające się kontrole należy oznaczyć osobno na tej samej próbce, aby w zapisie nie były liczone jako dodatkowe butelki.
| Nagrywać | Co do niego należy |
|---|---|
| Tożsamość | Maszyna, stacja/wnęka, forma, montaż kołka rozdmuchowego i poprawki rysunków |
| Linia bazowa | Lokalizacja wady, najwcześniejszy etap, którego dotyczy problem, receptura i stan próbki |
| Dowód kontroli | Zdjęcia, zmierzone cechy, metoda i obowiązujące granice akceptacji |
| Kontrolowana zmiana | Zatwierdzone działanie, osoba odpowiedzialna i warunki utrzymane lub zmienione |
| Weryfikacja | Sprawdzona ilość, awarie, warunki testowe, ciągłe kontrole i zatwierdzenie wydania |
Jeżeli zgłaszany jest współczynnik, zdefiniuj go jako nieudane sprawdzenie butelek podzielone przez wszystkie sprawdzone butelki w tym oknie. Zachowaj spójność kryterium i podstawy próbkowania pomiędzy porównaniami. Mała próbka, w której nie zaobserwowano żadnych usterek, jest próbnym wynikiem, a nie obietnicą, że przyszła produkcja będzie wolna od wycieków.
Przekaż dalej nierozstrzygnięty wynik, zachowując nienaruszone oryginalne dowody. Wysyłanie nieudanych i akceptowalnych próbek z identyfikacją oprzyrządowania jest bardziej przydatne niż przesyłanie tylko ostatecznej receptury. Dostawca lub zespół ds. jakości może następnie sprawdzić, co faktycznie zaobserwowano i co zmieniła każda próba korekty.
Konserwować i wymieniać prawidłowy zespół sworznia rozdmuchowego
Przed zamówieniem zamiennika należy zidentyfikować zespół. Zachowaj numer seryjny maszyny, oznaczenie formy i wersję rysunku kołka rozdmuchowego razem. W stosownych przypadkach należy dołączyć pasującą wkładkę do szyjki i elementy tnące. Wspólna nazwa komponentu lub podobna średnica zewnętrzna nie gwarantuje wymienności.
Czyszczenie, przeróbka i wymiana wymagają różnych decyzji. Stosuj zatwierdzone instrukcje konserwacji i limity akceptacji. Renowacja powierzchni, ostrzenie lub powlekanie mogą zmienić interfejs funkcjonalny, dlatego należy uzyskać odpowiednią zgodę producenta, a nie traktować każdy widoczny znak jako instrukcję naprawy.
Po instalacji powtórz kontrole wymagane w przypadku rzeczywistego zadania. Potwierdź odpowiednie wymiary szyjki i obszar uszczelnienia, a następnie sprawdź określone zamknięcie i test funkcjonalny. Zachowaj wynikową wersję konfiguracji w protokole kontroli. Thelista kontrolna konserwacji zapobiegawczejumieszcza te zapisy w szerszym planie specyficznym dla maszyny.
Dwie referencje do maszyn do butelek Kinggle
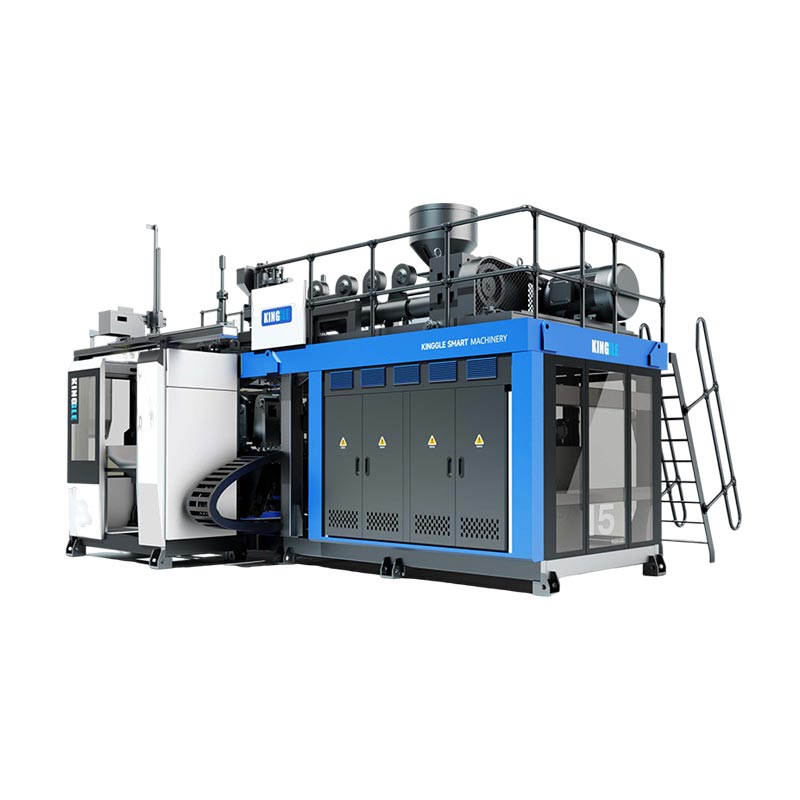
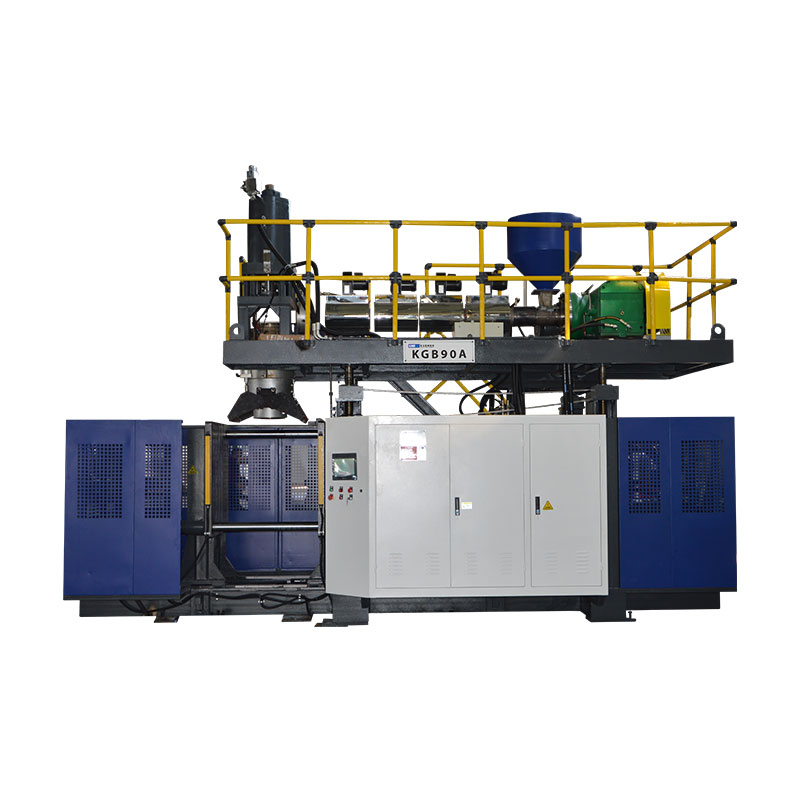
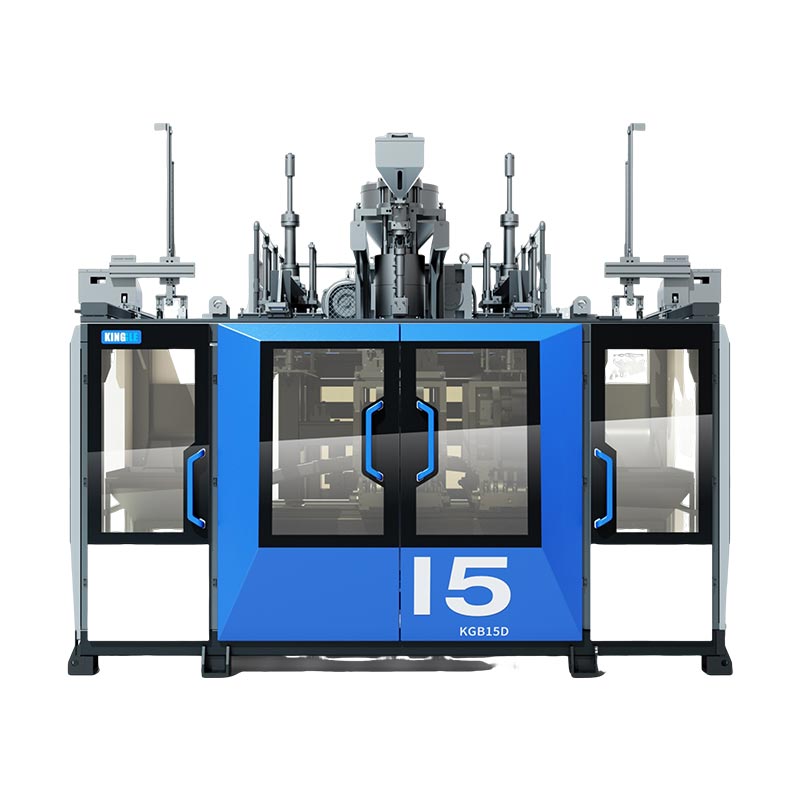
KGB5L i KGB5D dostarczają odpowiednich przykładów maszyn do ciągłego wytłaczania butelek. Opublikowane przez nich układy stacji pomagają organizować zapisy inspekcji: zachować tożsamość stacji oraz, w stosownych przypadkach, tożsamość głowicy i jamy. W katalogu nie jest wskazana uniwersalna igła rozdmuchowa do każdej butelki wyprodukowanej na którejkolwiek platformie.


| Opublikowane pole | KGB5L | KGB5D |
|---|---|---|
| Układ stacji | Pojedynczy | Podwójnie |
| Maksymalna pojemność kontenera | 5 litrów | 5 litrów |
| Średnica śruby | 60 mm | 70 mm |
| Wydajność topienia HDPE | 55 kg/godz | 80 kg/godz |
Źródła: powiązane strony produktów KGB5L i KGB5D. Wydajność topienia jest opublikowanym polem przepustowości materiału, a nie akceptowaną szybkością butelki lub wynikiem jakości szyjki.
Użyj tych liczb, aby zidentyfikować platformę i przygotować dyskusję na temat produkcji. Wybór trzpienia rozdmuchowego nadal zależy od wykończenia butelki, formy, montażu i rzeczywistego układu nadmuchu. Średnica trzpienia gwinciarskiego podana w specyfikacji głowicy gwinciarskiej nie zastępuje rysunku trzpienia rozdmuchowego.
W przypadku nowego projektu maszyny należy dostarczyć rysunki butelki i zamknięcia przed zatwierdzeniem zakresu oprzyrządowania. W przypadku istniejącej instalacji dodaj aktualną identyfikację zespołu i dowód kontroli. ThePoradnik wyboru maszyny do butelek HDPEobejmuje szerszą specyfikację produkcji.
Często zadawane pytania dotyczące szpilek rozdmuchowych i wad szyjki
Czy szpilka rozdmuchowa to to samo co szpilka matrycowa?
Nie. Trzpień lub trzpień matrycy jest częścią oprzyrządowania do formowania w stanie stopionym. Trzpień rozdmuchowy dostarcza nadmuch powietrza i w konkretnym projekcie może mieć zadania związane z szyją. Zidentyfikuj dowolny komponent na podstawie rysunku złożeniowego. Wspólne słowo „pin” nie czyni ich interfejsów ani wymiarów wymiennymi.
Czy każda maszyna do formowania z rozdmuchem ma tę samą konstrukcję iglicy?
Nie. Sposób rozdmuchiwania i wykańczania zależy od produktu i oprzyrządowania. Funkcje kalibracji, chłodzenia i cięcia zależą od konfiguracji. Potwierdź faktyczny montaż i ruch przed wyborem zamiennika lub zastosowaniem instrukcji konfiguracji z innej maszyny. Sama objętość pojemnika nie pozwala zidentyfikować prawidłowego komponentu.
Czy butelka może wyciekać, gdy zawleczka jest w dobrym stanie?
Tak. Sprawdź pełny interfejs butelki i zamknięcia, w tym określoną zakrętkę, styk uszczelniający i układ testowy. Określ, czy uszkodzenie pojawiło się podczas formowania lub późniejszej obsługi. Wynik wycieku oznacza nieudaną kontrolę; samo w sobie nie identyfikuje, które narzędzie, komponent lub stan procesu spowodował awarię.
Jakie informacje są potrzebne do sprawdzenia zamiennego sworznia rozdmuchowego?
Podaj model maszyny i numer seryjny, identyfikację formy, rysunek zespołu iglicy rozdmuchowej oraz wersję. Dodaj pasujące oprzyrządowanie do szyjki i odpowiednie rysunki butelek i zamknięć. W celu zbadania wady należy uwzględnić tożsamość próbki, zdjęcia, pomiary i kolejność, w której problem pojawia się po raz pierwszy. Skorzystaj z zatwierdzonego kanału kontaktowego w przypadku dokumentów technicznych.
Co należy sprawdzić po naprawie lub wymianie iglicy?
Potwierdź tożsamość zespołu i konfigurację zgodnie z zatwierdzonymi dokumentami, a następnie sprawdź dotknięte elementy szyjki w uzgodnionych warunkach pomiaru. Powtórz odpowiedni test opakowania z określonym zamknięciem. Rejestruj ilości i awarie, zachowaj poprawioną konfigurację i postępuj zgodnie z planem jakości w celu ciągłych kontroli i dopuszczenia do produkcji.
Wyślij szczegółowe informacje o maszynie, oprzyrządowaniu i defektach szyjki
Zacznij od modelu i numeru seryjnego, identyfikacji narzędzia i fotografii oznaczonej wady. Uwzględnij wymagania dotyczące butelki i zamknięcia, pierwszy etap produkcji, którego to dotyczy, oraz wszelkie zmierzone wyniki. Szczegóły te nadają dyskusji technicznej określony punkt wyjścia.
Omów wymagania dotyczące narzędzi i produkcjiNingbo Kinggle Machinery Co., Ltd. ·Informacje o firmie