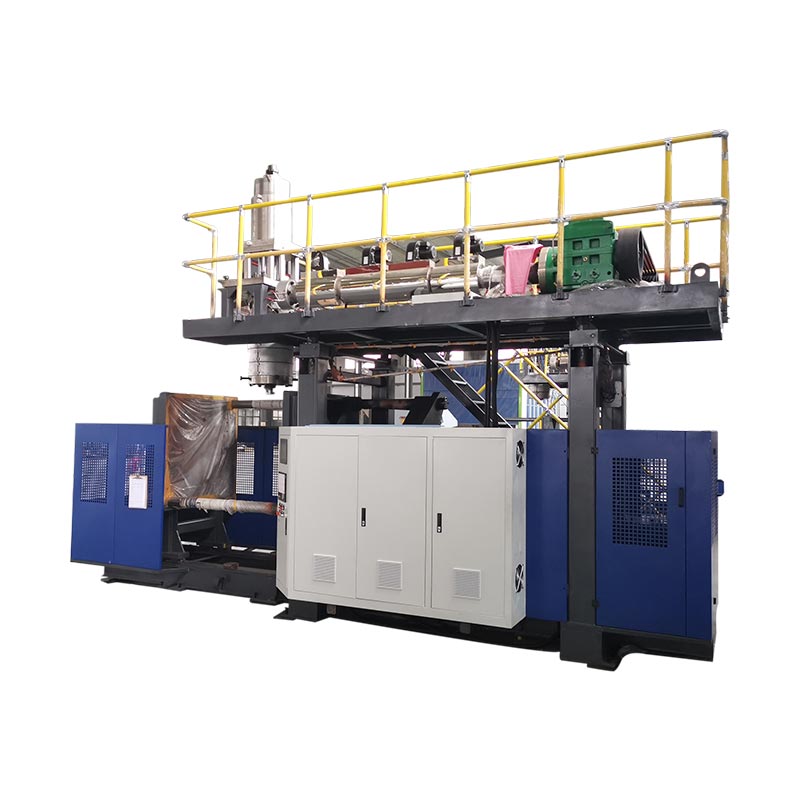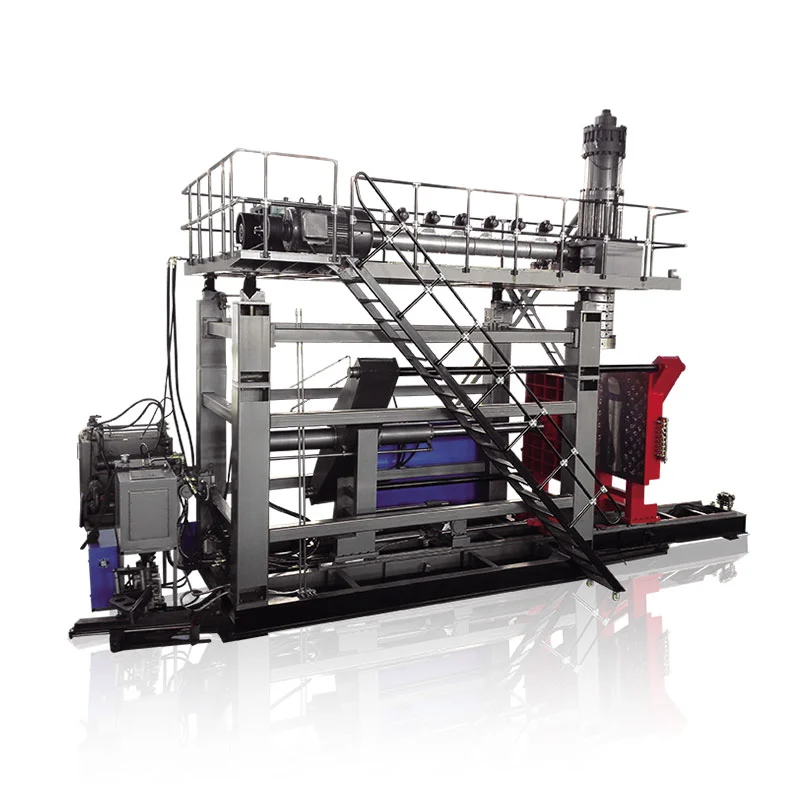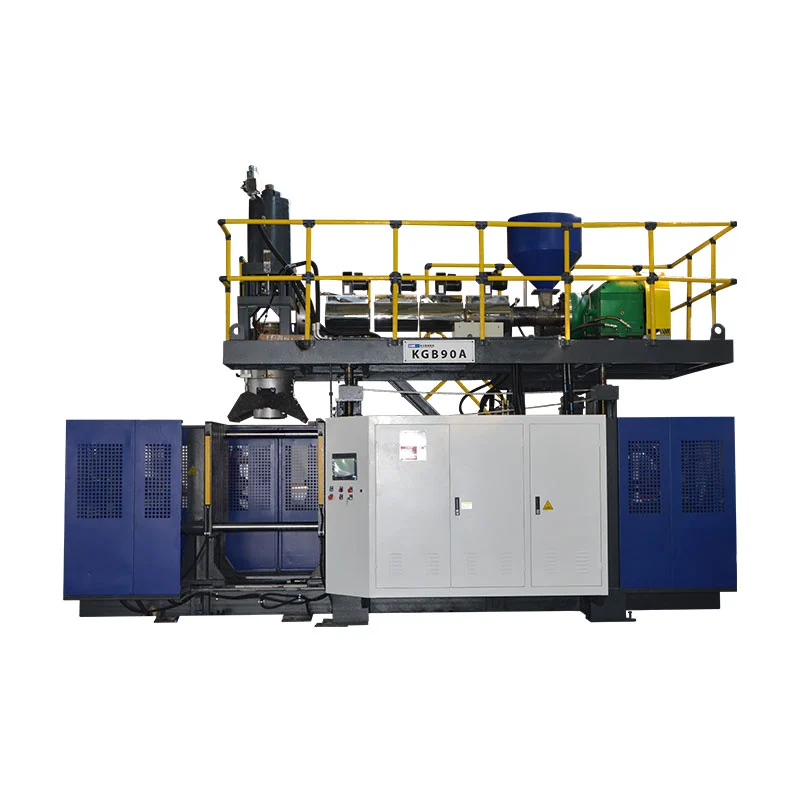
Oblicz tempo produkcji maszyny do formowania z rozdmuchem, dzieląc 3600 przez odstęp między zdarzeniami wyjściowymi w sekundach, a następnie mnożąc przez części wyprodukowane podczas każdego zdarzenia. Aby oszacować dobre części na zmianę, zastosuj zmierzoną wydajność jakościową i rzeczywiste godziny pracy oraz sprawdź, czy wytłaczarka i urządzenia końcowe mogą potwierdzić wyniki. Sama specyfikacja cyklu suchego nie określa wydajności gotowej butelki.
Podejmij decyzję dotyczącą wydajności na podstawie zaakceptowanych części w planowanym okresie produkcyjnym, a nie na najszybszym cyklu na karcie specyfikacji. W przypadku wytłaczania z rozdmuchem obliczenia wydajności muszą uwzględniać zapotrzebowanie na butelkę, oprzyrządowanie i materiał. Oceny PET na rozciąganie i rozdmuch nie zastępują tych kontroli.
Jak obliczyć wydajność formowania z rozdmuchem na godzinę?
Zacznij od zdarzenia liczącego, które obserwator może zidentyfikować. W tym przewodniku zdarzeniem wyjściowym jest zwolnienie formowanych części z jednej działającej formy. Zapisz średni odstęp pomiędzy tymi zdarzeniami w całej maszynie, wraz z liczbą zwolnionych za każdym razem części.
Jeżeli dwie części opuszczają maszynę co 16 sekund, obliczenie wynosi 3600 ÷ 16 × 2 = 450 części na godzinę pracy. To są przykładowe obliczenia, a nie ocena maszyny Kinggle. Liczy wypraski przed odjęciem odrzutów i zakłada, że podany odstęp czasu może zostać dotrzymany.
Użyj odpowiedniego wzoru na czas cyklu
Czas cyklu produkcyjnego jednego stanowiska nie zawsze jest odstępem pomiędzy wyjściami z całej maszyny. Podobnie, sekundy na część to nie ta sama ilość, co sekundy na proces formowania dwuczęściowego. Zapisz jednostkę obok każdego wpisu przed wprowadzeniem jej do arkusza kalkulacyjnego.
Dla mierzonego okresu równoważne równanie czasu cyklu to upływające sekundy podzielone przez liczbę zdarzeń wyjściowych. Jeśli w wyniku zdarzeń powstają różne ilości, użyj zamiast tego metody liczenia bezpośredniego: całkowita liczba wyprasek podzielona przez godziny pracy.Glosariusz OEE firmy Vornepodobnie definiuje rzeczywistą szybkość pracy na podstawie całkowitej liczby i czasu pracy.
Aby obliczyć czas cyklu na podstawie nagrania, zmierz pomiędzy pasującymi punktami. Dziesięć kolejnych znaczników czasu zawiera dziewięć interwałów, a nie dziesięć. W przypadku nierównych cykli należy podzielić całkowity czas, który upłynął, przez rzeczywistą liczbę interwałów, zamiast uśredniać wybrane szybkie cykle.
Podstawowy wpis w programie Excel to=3600/A2*B2, gdzie A2 zawiera sekundy na zdarzenie, a B2 zawiera części na zdarzenie. Jeśli formuła obliczania czasu cyklu już zwraca sekundy na pojedynczą część, użyj=3600/A2. Pomnożenie tego wyniku przez liczbę ubytków spowoduje policzenie tych ubytków dwukrotnie.
Nazwij wynik zgodnie z jego danymi wejściowymi. Idealny interwał daje idealną szybkość. Reprezentatywny zmierzony interwał daje zaobserwowane tempo biegu. Żadne z nich nie uwzględnia automatycznie przesiadek ani zatrzymań całej zmiany. Zachowaj widoczność rozróżnienia podczas przenoszenia wyniku do oferty lub harmonogramu produkcji.
Zliczaj stacje, głowice i wgłębienia bez podwójnego liczenia
Stacja, wylot matrycy i wnęka formy opisują różne części układu produkcyjnego. Kinggle’aprowadnica wielogłowicowa a prowadnica wielownękowaoddziela je: wyloty tworzą kształtki, wnęki tworzą części, a stacje są pozycjami formy i zacisku. Ich liczby nie są wymiennymi mnożnikami.
Wyobraź sobie dwie stacje, z których każda produkuje dwie części na wydanie. Stacja A wyzwala w 0 i 32 sekundzie; stacja B wypuszcza sygnał w 16 i 48 sekundzie. Każda stacja powtarza się co 32 sekundy, ale cała maszyna wypuszcza parę co 16 sekund. Poniższy czas został wymyślony wyłącznie w celu wyjaśnienia obliczeń.
| Podstawa liczenia | Obliczenie | Produkcja brutto |
|---|---|---|
| Kompletna maszyna | 3600 ÷ 16 sekund × 2 części | 450 części/godz |
| Oddzielne sumy stacji | 3600 ÷ 32 sekund × 2 części × 2 stacje | 450 części/godz |
| Nieprawidłowe podwójne liczenie | 3600 ÷ 16 sekund × 2 części × 2 stacje | 900 części/h, błędnie |
W ostatnim obliczeniu druga stacja jest liczona dwukrotnie. Jego udział jest już uwzględniony w 16-sekundowym interwale całej maszyny. W prawdziwym zapisie czasu opisz każde wydarzenie jego stacją, aby inna osoba mogła zrekonstruować obliczenia.
Nie zakładaj, że dodanie drugiej stacji zachowuje ten sam czas pod obciążeniem. Proponowany układ nadal wymaga wystarczającej wydajności w zakresie dostarczania materiału, chłodzenia i obsługi. Porównaj rzeczywisty harmonogram działania, a nie tylko liczbę stacji. Kinggle’aporównanie jedno- i dwustanowiskowezapewnia powiązany kontekst konfiguracyjny.
Licz także aktywne pozycje. Jeśli jedno wgłębienie jest celowo wyłączone z użytku, jego nominalna obecność w formie nie powoduje wytworzenia wydajności. Jeśli wyprodukuje wadliwą butelkę, butelka ta zostanie uwzględniona w zestawieniu brutto i odrzuceniu. Zmniejszenie wkładu do komory i ponowne odjęcie tej samej odrzuconej butelki spowodowałoby zaniżenie wydajności.
W przypadku układu mieszanego oblicz każdy strumień osobno i dodaj wyniki. Średnia wspólna jest użyteczna tylko wtedy, gdy liczba zdarzeń i liczba części reprezentują ten sam okres obserwacji. Ma to znaczenie, gdy jedna stacja się zatrzymuje, a druga pracuje dalej, lub gdy dwie formy wytwarzają różne części.
Zamień wydajność w godzinach pracy na dobre części na zmianę
Kupujący planujący dostawy potrzebuje innego numeru niż operator sprawdzający prędkość maszyny. Zacznij od całej zmiany, określ czas, w którym produkcja nie jest zaplanowana, a następnie zarejestruj przerwy w pozostałym zaplanowanym okresie produkcji. Podaj tę granicę czasu przed podaniem całkowitej kwoty zmiany.
Zakres publicznyISO 22400-2:2014opisuje KPI produkcji poprzez ich formuły, elementy składowe, zachowanie w czasie i jednostki. Jest to przydatne odniesienie dla zdyscyplinowanych pomiarów. W tym artykule wykorzystano poniższe praktyczne definicje; nie twierdzi, że maszyna lub próba jest certyfikowana zgodnie z tą normą.
PodRamy OEE firmy Vorneprzezbrojenia w ramach zaplanowanej produkcji oznaczają utratę dostępności. Nie znikają tylko dlatego, że zostały zaplanowane. Czas bez zamiaru produkowania, np. wykluczona przerwa na posiłek, odgrywa inną rolę. Zdefiniuj leczenie przed badaniem, zamiast je zmieniać w celu poprawy ostatecznego odsetka.
Wydajność jakościowa oznacza tutaj zaakceptowane części podzielone przez całkowitą liczbę uformowanych części, przy czym oba obliczenia obejmują ten sam okres i granicę procesu. Jeśli akceptacja nastąpi po badaniu szczelności, niedokończona praca oczekująca na ten test nie jest jeszcze potwierdzona jako dobra wydajność. Dokumentuj wszelkie prace rozpoczynające i kończące w toku.
Kiedy stosować obliczenia OEE
Rozpoczynając od idealnej stawki, należy wziąć pod uwagę dostępność, utratę prędkości i jakość.Przewodnik obliczeniowy Vorne'apodaje następujące zależności. Idealna stawka musi opisywać ten sam produkt i aktywną konfigurację, co zliczona moc wyjściowa.
| Czynnik | Obliczenie |
|---|---|
| Dostępność | Czas realizacji ÷ planowany czas produkcji |
| Wydajność | Obserwowane tempo pracy brutto ÷ idealne tempo pracy brutto |
| Jakość | Liczba dobrych wyników pierwszego przejścia ÷ liczba całkowita |
| OEE | Dostępność × wydajność × jakość |
Dobrą produkcję można zatem obliczyć jako wskaźnik idealny × planowane godziny produkcji × OEE. W mnożeniu używaj ułamków, a nie całych procentów. OEE wynoszące 78,4% wchodzi do wzoru jako 0,784.
Wybierz trasę z idealną stawką lub trasę z obserwowaną stawką. Zaobserwowane tempo biegu odzwierciedla już prędkość osiągniętą w tym okresie biegu. Pomnożenie go przez inny współczynnik wydajności dla tej samej utraty prędkości spowodowałoby dwukrotne odjęcie straty. Podobnie zmierzona liczba dobrych części na zmianę uwzględnia już przystanki i odrzuty w ramach tej zmiany; nie stosuj drugiej ogólnej zniżki za efektywność w celu opisania tej samej zmiany.
Sprawdź, czy wytłaczarka może obsługiwać docelową wydajność
Oszacowanie produkcji stwarza również zapotrzebowanie materiałowe. Należy stosować masę brutto przetworzoną dla każdej wypraski, a nie tylko masę gotowego pojemnika. Na potrzeby tego obliczenia masa brutto obejmuje materiał, z którego powstaje pojemnik, i powiązane z nim wykończenie, konsekwentnie rozłożone na wyprodukowane części.
Załóżmy, że hipotetyczny układ 450 części/h przetwarza 90 g na uformowaną część. Jego zapotrzebowanie robocze wynosi 450 × 90 ÷ 1000 = 40,5 kg/h. Jeżeli gotowa butelka waży 70 g, zastosowanie wyłącznie jej masy netto dałoby niższą wartość wynoszącą 31,5 kg/h. Obie liczby pochodzą z ilustracyjnych założeń, a nie z zmierzonego projektu butelki.
Przyjętym materiałem związanym z przycinaniem jest różnica 9 kg/h. Ewentualne odzyskanie nie usuwa pierwotnego wymogu przetwarzania. Prowadź oddzielne obliczenia dla zakupionej żywicy, materiału odzyskanego i utylizacji; obliczenia obciążenia wytłaczarki dotyczą materiału przechodzącego przez proces.
Kinggle’aprzewodnik po układzie głowyłączy także masę eventową z dostępnymi możliwościami wytłaczania. Dodanie wnęk może zwiększyć liczbę części na zdarzenie, ale zwiększa również masę wymaganą dla tego zdarzenia. Większa nominalna liczba wnęk nie może sama w sobie rozwiązać limitu dostaw materiału.
Porównaj bieżące zapotrzebowanie z referencyjną przepustowością mającą zastosowanie do materiału i proponowanej konfiguracji. Nie rozrzedzaj popytu poprzez uśrednianie go podczas przerwy na lunch lub przestoju. Maszyna musi utrzymywać ilość materiału podczas produkcji, nawet jeśli średnia szybkość zmiany jest niższa.
Dostępny jest wstępny pułap materiału w kg/h podzielony przez kg brutto na część. To tylko kalkulacja przesiewowa. Nie określa czasu chłodzenia, dopuszczalnego rozkładu ścianek, stabilności wymiarowej ani wydajności sprzętu do przycinania i kontroli. Wymagają one własnych kontroli.
W celu wstępnej oceny porównaj możliwości formowania, wytłaczania i dalszych etapów produkcji w kompatybilnych jednostkach i porównaj je. Najmniejsza obsługiwana stawka identyfikuje potencjalne ograniczenie, a nie automatyczną gwarancję produkcji. Planując kompletną linię, uwzględnij bufory pośrednie i przerwy, a następnie zweryfikuj proponowany układ z zamierzonym produktem.
Przykład praktyczny: od czasu cyklu do planu produkcji zmianowej
W poniższym praktycznym przykładzie wykorzystano hipotetyczne dane wejściowe dla układu wytłaczania z rozdmuchem. To nie jest ocena wydajności KGB2L. W trakcie obliczeń należy zachować te same założenia dotyczące czasu, liczby części i jakości, aby można było porównać wydajność roboczą, całkowitą liczbę zmian i zapotrzebowanie na materiały.
Załóżmy, że ośmiogodzinna zmiana obejmuje 30-minutową przerwę, gdy produkcja nie jest zaplanowana. Kolejne 30-minutowe przestoje mają miejsce podczas zaplanowanej produkcji. Pozostały czas pracy wynosi siedem godzin. W tym czasie dwie części opuszczają maszynę średnio co 16 sekund, a 96% przechodzi kontrolę bez poprawek.
| Krok | Obliczenie | Wynik |
|---|---|---|
| Planowana produkcja | 8 godzin minus 0,5 godziny bez przerwy | 7,5 godz |
| Czas pracy | 7,5 godz. minus 0,5 godz. zarejestrowanych przystanków | 7 godz |
| Stawka bieżąca brutto | 3600 ÷ 16 × 2 | 450 części/godz |
| Całość formowanych części | 450 × 7 | 3150 części |
| Dobre części za pierwszym razem | 3150 × 0,96 | 3024 części na zmianę |
| Dobra wydajność na planowaną godzinę | 3024 ÷ 7,5 | 403,2 części/godz |
| Dobra wydajność na godzinę zegarową | 3024 ÷ 8 | 378 części/godz |
| Bieżące zapotrzebowanie na materiały | 450 × 90 g ÷ 1000 | 40,5 kg/godz |
Zauważ, że wszystkie 450, 403.2 i 378 mogą opisywać ten sam scenariusz. Odpowiadają na różne pytania. Pierwsza dotyczy produkcji brutto w czasie pracy. Drugie rozkłada zaakceptowaną produkcję na planowany czas produkcji. Trzeci rozkłada go na całą zmianę. Raport pomijający mianownik pozostawia miejsce na wprowadzające w błąd porównanie.
Sprawdź wynik krzyżowo z OEE
Tylko na potrzeby tego przykładu załóż idealny odstęp między zdarzeniami wynoszący 14 sekund z dwiema częściami na zdarzenie. Jest to idealna wydajność wynosząca około 514,286 części/h. Dostępność wynosi 7 ÷ 7,5; wydajność wynosi 450 ÷ 514,286; jakość wynosi 0,96. Ich produkt to 0,784, czyli 78,4% OEE.
StosowanieMetoda obliczania OEE firmy Vorne, 514,286 × 7,5 × 0,784 zwraca około 3024 dobrych części. Małe wyświetlane zaokrąglenie nie zmienia wyniku bazowego. Idealny odstęp 14 sekund jest założeniem przykładowym, a nie katalogową wartością cyklu suchego.
Dla przykładowego zamówienia 12 000 przyjętych części 12 000 ÷ 3024 daje około 3,97 takich przesunięć. Przy tych założeniach cztery zmiany zapewniają obliczone 12 096 części, przed dodatkowymi stratami specyficznymi dla zamówienia. Jest to scenariusz planowania, a nie zobowiązanie do dostawy lub powód do pominięcia walidacji startupu.
Jeżeli rejestrowane przystanki wydłużą się z 30 do 60 minut, czas przejazdu spadnie do 6,5 godziny. Przy niezmienionych innych założeniach wynik wynosi 450 × 6,5 × 0,96 = 2808 dobrych części. Kolejność przekracza wtedy cztery zmiany. Porównanie to pokazuje, dlaczego niewielka zmiana dostępnego czasu pracy może wpłynąć na planowanie bez żadnych zmian w cyklu formowania.
Wypróbuj własne obliczenia współczynnika produkcji
Wartości domyślne odtwarzają hipotetyczny przykład. Wprowadź obserwowany średni odstęp czasu pracy, a nie ocenę cyklu suchego. Nie mnożymy ponownie przez stacje, jeśli przedział obejmuje już całą maszynę. Dane pozostają na tej stronie.
- Części brutto na godzinę pracy
- 450
- Szacunkowa liczba dobrych części na zmianę
- 3024
- Dobre części na planowaną godzinę
- 403.2
- Zapotrzebowanie materiałowe podczas pracy
- 40,5 kg/godz
Wyniki są szacunkowe, a nie gwarantowane. Liczby części dziesiętnych wyrażają oczekiwaną średnią. Kalkulator ten nie modeluje przechowywania buforów, uruchamiania zamówień, zmiennej liczby wnęk ani oddzielnego trybu OEE idealnego współczynnika. Jeśli skrypty są wyłączone, wyświetlane wyniki pozostają przykładem domyślnym.
Co specyfikacje KGB2L firmy Kinggle mówią o pojemności
TheJednostanowiskowa maszyna rozdmuchowa KGB2L 2Lzawiera konkretny przykład czytania arkusza specyfikacji. Opublikowane wartości opisują kilka różnych limitów. Objętość pojemnika, wydajność cyklu suchego, przepustowość materiału i wymiary formy odpowiadają na inne pytanie dotyczące wyboru.

| Opublikowany parametr | Wartość | Pytanie, na które pomaga odpowiedzieć |
|---|---|---|
| Maksymalna pojemność kontenera | 2 l | Czy proponowany produkt mieści się w podanej kategorii objętościowej? |
| Wyjście (cykl suchy) | 600 szt./godz | Jakie odniesienie do cyklu suchego podaje katalog? |
| Wydajność topienia HDPE | 30 kg/godz | Jakie odniesienie dotyczące stawki materiału jest dostępne do wstępnej kontroli? |
| Średnica śruby | 50 mm | Która platforma do wytłaczania jest omawiana? |
| Maksymalny rozmiar formy, szer. × wys | 360 × 380 mm | Jaką opublikowaną kopertę formy należy wziąć pod uwagę podczas przeglądu oprzyrządowania? |
| Odległość od środka podwójnej głowicy | 130 mm | Jakie odniesienie do rozstawu wymaga porównania z proponowanym układem? |
Pole dotyczące cyklu suchego nie jest raportem próbnym dla konkretnej butelki 2 l. Nie należy ponownie oznaczać 600 PC/HR jako 600 zaakceptowanych pojemników na godzinę. Należy jeszcze ustalić żywicę produktu, wagę, układ wnęk, wymagania dotyczące chłodzenia i kryteria akceptacji.
Do oddzielnej kontroli masy należy użyć odniesienia HDPE 30 kg/h. W praktycznym przykładzie założono masę brutto na część wynoszącą 90 g, podzielenie 30 przez 0,09 daje około 333,3 uformowanych części/h jako sufit ekranujący składający się wyłącznie z materiału. Przykładowe 450 części/h wymagałoby 40,5 kg/h więcej niż opublikowane odniesienie.
Obliczenia te nie obiecują 333,3 części/h z KGB2L. Zaznacza, że przykładowa masa i docelowa dawka nie mogą być uzasadnione przy użyciu podanej wartości odniesienia 30 kg/h. Przegląd projektu wymagałby innej obsługiwanej konfiguracji, zmienionych założeń produktu lub innego docelowego wyniku wyjściowego.
Rozstaw podwójnych głowic nie dowodzi również, że zmieszczą się dowolne dwie butelki. Sprawdź rzeczywisty rysunek formy z opublikowaną kopertą i kompletnym rozmieszczeniem oprzyrządowania. W przypadku większych lub szerszych produktów liczba użytecznych wnęk musi być zgodna z rysunkiem, a nie preferowanym mnożnikiem wydajności.
Prosząc o rekomendację, należy przesłać rysunek, gatunek materiału, szacunkową masę netto i brutto, wymaganą zaakceptowaną produkcję i planowany schemat zmian. Dzięki temu dostawca może sprawdzić założenia dotyczące wydajności w porównaniu z proponowanym sprzętem, zamiast odpowiadać na pojedyncze pytanie dotyczące butelek na godzinę.
Sprawdź dane wyjściowe przed zatwierdzeniem maszyny
Uczyń zaakceptowaną produkcję podstawą umowy mocowej. Butelki opuszczające formę i butelki dopuszczone do pakowania to różne liczby. Przed badaniem określ punkt kontroli i wymagania, jakie musi spełnić butelka, aby wprowadzić zaakceptowaną sumę. W przeciwnym razie próba może osiągnąć swój cel w zakresie formowania, pozostawiając nierozwiązane wymagania dotyczące dostawy.
W przypadku KGB2L opublikowaną liczbę 600 PC/HR w cyklu suchym należy oddzielić od zobowiązania dotyczącego wydajności butelek. Przed uzgodnieniem zdolności produkcyjnej potwierdź materiał, wagę butelki, aktywne wnęki i wymagania akceptacyjne. Sama liczba suchego cyklu jest niewystarczająca dla harmonogramu dostaw butelek.
Kiedy próba nie osiąga celu, zdiagnozuj niedobór przed zwiększeniem prędkości. Rejestruj oddzielnie interwały wyjściowe, zatrzymania i odrzucone części. Sprawdź czas oczekiwania na dostawę kształtki, czas chłodzenia wewnątrz formy i kolejki przed przycięciem lub testem szczelności. Obserwacje te odróżniają ograniczenie formowania od ograniczenia dalszego.
Oceniaj pojedynczą korektę na raz i zachowaj zapisy przed i po. Oceniaj zmianę na podstawie zaakceptowanych wyników w porównywalnych okresach obserwacji, a nie wyłącznie na podstawie krótszego wyświetlanego cyklu. Zapisz warunki materiału i narzędzia obok wyniku. Jeśli liczba wzrasta, ale więcej butelek nie przechodzi kontroli, regulacja niekoniecznie poprawiła użyteczną pojemność.
Prowadź rejestr, który może sprawdzić inna osoba
- Określ wersję rysunku, gatunek żywicy, mieszankę materiałów, wagę docelową i układ wnęki.
- Uzgodnij kontrole odbiorcze i miejsce, w którym będą liczone dobre części.
- Rejestruj godziny rozpoczęcia i zakończenia, zaplanowane wyłączenia, zatrzymania produkcji i ich przyczyny.
- Rejestruj całkowitą liczbę części uformowanych, części zaakceptowanych w pierwszym przejściu i odrzutów bez dwukrotnego liczenia części przerobionych.
- Porównaj zaobserwowaną stawkę, zapotrzebowanie masy brutto i produkcję na dalszych etapach w odpowiadających okresach.
- Zachowaj uzgodnione ustawienia, obserwacje i nierozwiązane ograniczenia w raporcie z próby.
Zdefiniuj, co dzieje się na początku i na końcu okna pomiarowego. Krótka obserwacja po rozgrzewce daje odpowiedź na inne pytanie niż całe zamówienie obejmujące uruchomienie i zmianę formy. Obydwa mogą być przydatne, ale tylko wtedy, gdy w raporcie wskazano, co zostało wykluczone.
Skorzystaj zPrzewodnik po testach odbioru fabrycznego maszyny do formowania z rozdmuchemopracowanie szerszego rejestru inspekcji. Obliczenie wyniku potwierdza akceptację; nie zastępuje kontroli produktu, kontroli sprzętu ani umowy zakupu.
| Pole rekordu | Co wpisać |
|---|---|
| Produkt i konfiguracja | Rewizja rysunku, materiał, waga, aktywne wnęki i stacje |
| Granica pomiaru | Początek/koniec zegara, planowany czas, czas działania i miejsce zliczania |
| Liczy się | Łącznie uformowane części, dobre po pierwszym przejściu, odrzucone i niedokończone części |
| Warunki | Zarejestrowane ustawienia, warunki chłodzenia i powietrza, personel i pomocnicy |
| Wynik | Dobre części na określoną godzinę lub zmianę, ograniczenia i uzgodnione działania następcze |
Omów z firmą Kinggle szacunkową pojemność dla konkretnego produktu
Wymagaj oszacowania wydajności powiązanego z rysunkiem produktu i proponowaną konfiguracją maszyny. Pisemna oferta powinna określać, gdzie liczone są zaakceptowane części, jak długo trwa pomiar i jakie mają zastosowanie warunki produkcji. Bez tych szczegółów liczba butelek na godzinę nie stanowi solidnej podstawy do porównywania ofert sprzętu.
Prześlij rysunek butelki lub szczegóły próbki, gatunek materiału, wymaganą dobrą wydajność i harmonogram zmianOficjalna strona kontaktowa Kinggle. Jeśli wartość jest nadal wartością szacunkową, oznacz ją etykietą, aby można było ją rozstrzygnąć podczas następnej oceny.
Ningbo Kinggle Machinery Co., Ltd.
E-mail:sprzedaż@kinggle.com
Telefon:+86-574-87103665
Miasto Yuyao, Ningbo, Zhejiang, Chiny. Dane kontaktowe sprawdzone na oficjalnej stronie kontaktowej.
Często zadawane pytania
Ile butelek może wyprodukować maszyna do formowania z rozdmuchem na godzinę?
Nie ma jednej wartości wyjściowej dla każdej maszyny i butelki. Podziel liczbę 3600 przez interwał wyjściowy całej maszyny w sekundach, a następnie pomnóż przez liczbę uformowanych części na zdarzenie. Zastosuj wydajność jakości pierwszego przejścia, aby uzyskać dobrą wydajność w czasie pracy. W przypadku planowania zmian uwzględnij również zarejestrowane przystanki i potwierdź materiał oraz wydajność dalszej części procesu.
Czy maszyna dwustanowiskowa zawsze podwaja produkcję?
Nie. Dwie stacje nie ustalają wielkości produkcji bez ich rzeczywistego czasu i konfiguracji. Jeżeli zmierzony odstęp całej maszyny uwzględnia już naprzemienne zwolnienia z obu stanowisk, nie mnoży się ponownie przez dwa. Przed oszacowaniem łącznej wydajności, porównaj czas pracy każdej stacji, aktywne wnęki i zapotrzebowanie na materiał.
Czy produkcja w cyklu suchym jest taka sama jak produkcja produktu gotowego?
Nie. Pole katalogu oznaczone jako wynik cyklu suchego nie określa akceptowanej produkcji określonego kontenera. Strona Kinggle'a KGB2L pod tą etykietą podaje 600 PC/HR. Deklaracja wydajności dotycząca konkretnej butelki wymaga materiału, oprzyrządowania, wagi, warunków pracy i kryteriów kontroli, a także określonego okresu pomiaru.
Jak waga kontenera wpływa na zdolność produkcyjną?
Waga wpływa na ilość materiału potrzebnego przy danej szybkości produkcji. W przypadku kontroli wytłaczania należy stosować masę przetworzoną brutto na formowaną część, łącznie z przydzielonym jej wykończeniem, a nie tylko masę gotowej butelki. Aby uzyskać wstępny sufit, podziel dostępną przepustowość materiału przez tę masę brutto. Samo to obliczenie nie określa osiągalnego cyklu formowania ani akceptowanej wydajności.
Jakie informacje są potrzebne do dokładnego oszacowania produkcji?
Podaj rysunek produktu, gatunek materiału, masę netto i brutto, rozmieszczenie wnęki i stacji, akceptowaną docelową wydajność i harmonogram zmian. Uwzględnij kontrole odbiorcze i sprzęt końcowy. Jeśli istnieją zapisy z prób, należy podać całkowitą liczbę, dobrą liczbę, czas i powody zatrzymania. Trzymaj zakładane wartości oddzielnie od zmierzonych wyników, aby dostawca mógł zidentyfikować pozostałe luki w dowodach.
Przed złożeniem zamówienia należy pisemnie uzgodnić zaakceptowaną produkcję, warunki prób i sposób liczenia. Użyj powstałego zapisu produkcji jako podstawy harmonogramu dostaw.