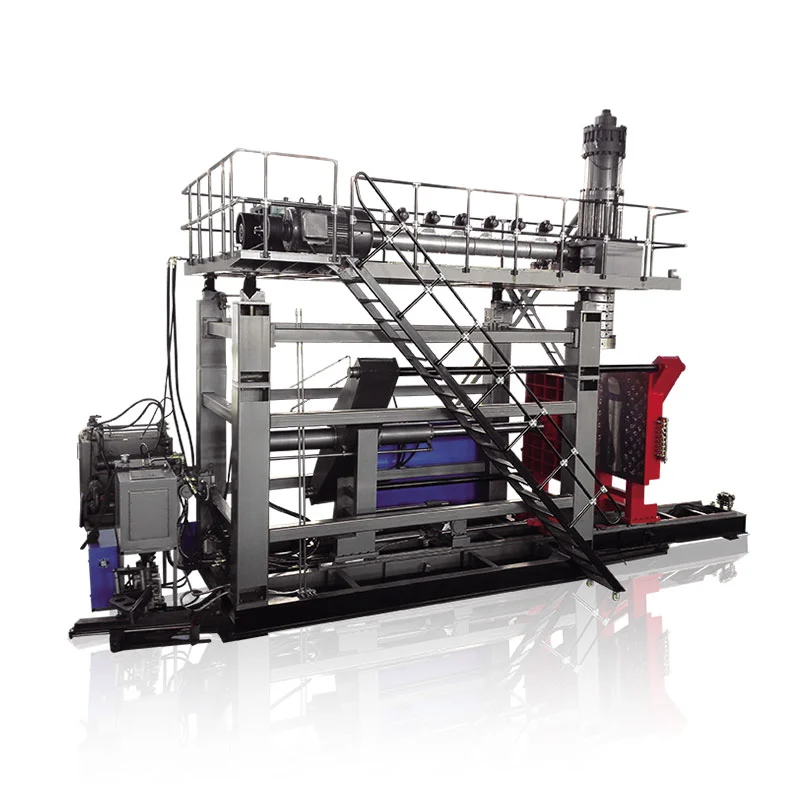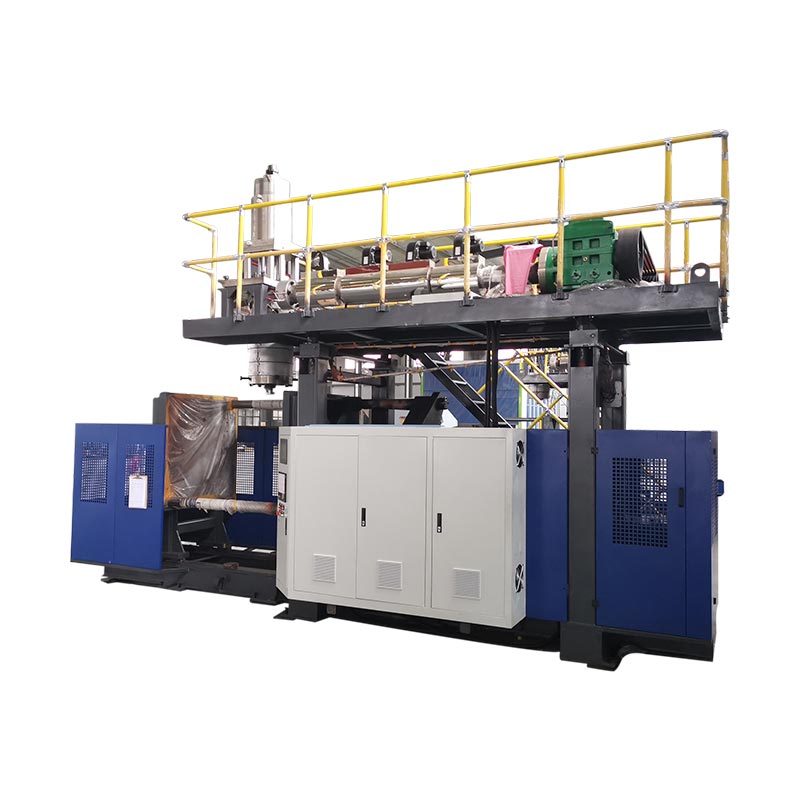
Wybierz Kinggle KGB90A, jeśli zatwierdzony produkt może wykorzystywać opublikowany układ pojedynczej wytłaczarki i nie wymaga dwóch strumieni stopu KGB90AP, po zdefiniowaniu jego materiału, wydajności i testów produktu.Wybierz KGB90AP, jeśli specyfikacja produktu rzeczywiście wymaga wytłaczania dwuwarstwowego lub dwukolorowego, ponieważ aktualna strona produktu zawiera listę dwóch śrub 70 mm, a oba strumienie materiału należy sprawdzić oddzielnie. Przed dokonaniem wyboru należy sprawdzić kopertę formy, masę kształtki brutto, żywicę, konstrukcję ścian, akceptowaną wydajność i media fabryczne w odniesieniu do gotowej części, zamiast polegać wyłącznie na etykiecie pojemności 60 litrów.

Pięć decyzji, które należy podjąć przed zapytaniem o wycenę
- Jeden lub dwa strumienie stopu
- Maksymalna masa kształtki brutto
- Gotowy rozmiar formy i interfejsy
- Zaakceptowane wyjście z prawdziwym produktem
- Zakres maszynowy i pełen zakres użytkowy
KGB90A
Opublikowano z jedną śrubą 90 mm i silnikiem wytłaczarki o mocy 45 kW. Rozpocznij tutaj, aby uzyskać koncepcję produktu z jednym strumieniem, pod warunkiem potwierdzenia projektu.
KGB90AP
Opublikowano z dwoma ślimakami 70 mm i dwoma silnikami wytłaczarki o mocy 22 kW. Jego deklarowanym celem jest produkcja dwuwarstwowa lub dwukolorowa.
| Opublikowany element | KGB90A | KGB90AP | Znaczenie wyboru |
|---|---|---|---|
| Maksymalna pojemność kontenera | 60 l | 60 l | Nośność nominalna nie oznacza, że dana część pasuje. |
| Układ wytłaczarki | Jedna śruba 90 mm | Dwie śruby 70 mm | Jest to główna różnica w modelu dotycząca struktury ściany i koloru. |
| Moc silnika wytłaczarki | 45 kW | 2x22 kW | Parametry znamionowe zainstalowanego silnika nie są wynikami energetycznymi produktu. |
| Opublikowana wydajność topienia HDPE | 130 do 160 kg/h | 130 do 160 kg/h | Potwierdź wydajność przy rzeczywistym zapotrzebowaniu na żywicę i surówkę brutto. |
| Pojemność akumulatora | 6,6 l | 6,6 l | Sprawdź objętość i masę śrutu w stosunku do całej wstępnej części. |
| Opublikowana masa akumulatora PE | 4,95 kg | 4,95 kg | Sama masa części nie obejmuje wypływki, ogonów i naddatków procesowych. |
| Siła zaciskania | 280 kN | 280 kN | Przewidywany obszar i zapotrzebowanie na proces nadal wymagają przeglądu. |
| Maksymalny rozmiar formy, szer. x wys | 700 x 980 mm | 700 x 980 mm | Gotowy zespół formy musi pasować do obu wymiarów. |
| Zakres grubości formy | 460 do 550 mm | 460 do 550 mm | Dołącz wkładki, płyty tylne i szczegóły montażu. |
| Rozmiar maszyny, dł. x szer. x wys | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | To jest obudowa maszyny, a nie pełna komora produkcyjna. |
| Masa maszyny | 14 t | 15 t | Użyj ostatecznego ogólnego układu fundamentowania i obsługi. |
Źródło: aktualne KinggleStrona produktu KGB90AIStrona produktu KGB90AP, sprawdzone 9 września 2026 r. Dane są opublikowanymi odniesieniami i nie stanowią gwarancji dla każdej konfiguracji.
Pierwszą decyzją jest konstrukcja ściany, a nie etykieta 60L
Obydwa modele mają tę samą nominalną pojemność 60 litrów. Ta wspólna etykieta nie czyni ich wymiennymi. Tabela produktów KGB90A zawiera jedną śrubę 90 mm. Tabela KGB90AP zawiera listę dwóch śrub 70 mm. Kinggle twierdzi, że system podwójnego wytłaczania jest przeznaczony do produkcji dwuwarstwowej lub dwukolorowej.
Zacznij od rysunku produktu. Zaznacz każdą wymaganą warstwę ściany, obszar koloru i strumień materiału. Podaj, dlaczego każdy z nich istnieje. Druga wytłaczarka jest uzasadniona wymaganiami produktu. Nie należy go dodawać tylko dlatego, że bardziej złożona maszyna brzmi bardziej wydajnie.
W przypadku produktu jednostrumieniowego KGB90A jest prostszą opublikowaną architekturą. Ostateczna propozycja nadal wymaga przeglądu materiałów i narzędzi. Na stronie wymieniono PE, PP i ABS jako rodziny materiałów, ale lista ta nie dowodzi, że każdy gatunek będzie przetwarzany z tą samą wydajnością. Zachowanie w stanie stopionym, geometria produktu i testy akceptacyjne pozostają danymi wejściowymi projektu.
W przypadku określonego produktu dwuwarstwowego lub dwukolorowego KGB90AP udostępnia dwa opublikowane strumienie wytłaczania. Cytat musi iść dalej. Powinien identyfikować, która żywica lub kolor zasila każdy strumień. Powinien także określać powiązanie warstwy docelowej, metodę rozruchu i plan inspekcji. Dwie wytłaczarki zapewniają możliwości. Nie definiują samodzielnie specyfikacji gotowej ściany.
Unikaj mylenia warstw z wylotami matrycy lub wnękami formy. Warstwa przebiega przez ściankę produktu. Wylot matrycy tworzy jedną kształtkę. Wnęka tworzy jedną część. Kinggle’agłowica, wgłębienie i prowadnica warstwoddziela te liczby. Umieść każdą liczbę w osobnej linii zapytania ofertowego.
Co dwie opublikowane tabele mówią o wspólnej platformie
Aktualne tabele modeli pokazują wspólną obwiednię formującą. Obydwa mają siłę zwarcia 280 kN i płytę formy o wymiarach 960 x 980 mm. Obydwa wykazują maksymalny rozmiar formy 700 x 980 mm. Opublikowany zakres grubości form wynosi od 460 do 550 mm. Podana pojemność akumulatora wynosi 6,6 l, a masa akumulatora PE to 4,95 kg.
Podobieństwa te sprawiają, że układ wytłaczarek jest bardziej widoczny. KGB90A wykorzystuje jedną śrubę 90 mm z wymienionym silnikiem wytłaczarki o mocy 45 kW. KGB90AP wykorzystuje dwie śruby 70 mm z dwoma silnikami o mocy 22 kW. Obie strony publikują zakres wydajności topienia HDPE od 130 do 160 kg/h.
Nie dodawaj dwóch wartości wydajności KGB90AP, chyba że tabela wyraźnie przedstawia oddzielne wyjścia. Tak nie jest. Opublikowany asortyment opisuje już ten model. Układ podwójnej wytłaczarki może dzielić stopiony materiał pomiędzy strumienie, ale zatwierdzony stosunek warstw decyduje o rzeczywistym zapotrzebowaniu każdego strumienia. Fabryka potrzebuje tego stosunku przed doborem żywicy i przeprowadzeniem próby.
Wymiary maszyny są również publikowane jako równe i wynoszą 5,45 x 3,5 x 4,2 m. Podana masa zmienia się z 14 t dla KGB90A na 15 t dla KGB90AP. Ta jedna tona różnicy jest przydatna przy wczesnym planowaniu. Nie wystarczy na ostateczny plan fundamentów, podnoszenia czy wysyłki.
Obydwa stoły mają również tę samą etykietę dotyczącą cyklu suchego. Traktuj to wyłącznie jako odniesienie do ruchu maszyny. Nie identyfikuje pojemnika testowego, żywicy, masy części, czasu chłodzenia ani reguły odrzucenia. Artykuł dotyczący produktu powinien jasno określać to ograniczenie, zamiast zmieniać linię katalogu w obietnicę produkcji.
Gdzie KGB90A jest bardziej bezpośrednim punktem wyjścia
W tym porównaniu KGB90A jest modelem z pojedynczą wytłaczarką. Na opublikowanej stronie wymieniono jedną śrubę 90 mm, stosunek L/D 24 i silnik wytłaczarki o mocy 45 kW. Firma Kinggle wymienia również kontroler grubości MOOG 100, ramię robota i system wdmuchu od dołu w ramach standardowego opisu modelu.
Układ ten stanowi praktyczny punkt wyjścia, gdy zatwierdzony produkt wykorzystuje jeden strumień stopu. Możliwe zastosowania wymienione przez firmę Kinggle obejmują beczki do pakowania środków chemicznych, wiadra do układania w stosy, zewnętrzne zbiorniki na wodę, zbiorniki samochodowe, zabawki, części samochodowe, skrzynki narzędziowe i bariery drogowe. Lista pokazuje szerokość produktu. Nie gwarantuje, że każdy produkt w tych grupach pasuje do jednej formy lub jednego przepisu.
Wyślij rzeczywistą część przed założeniem, że pasuje. Wąski zbiornik o pojemności 60 litrów i skrzynka narzędziowa o szerokości 60 litrów mogą mieć bardzo różne powierzchnie projektowane. Ich formy mogą różnić się także szerokością, wysokością i grubością. Uchwyty, głębokie tłoczenia, wkładki i linie podziału wpływają na wymagane obciążenie wstępne i zaciskowe. Maksymalna objętość produktu to tylko jedna wartość przesiewowa.
Układ z pojedynczą wytłaczarką ułatwia również zdefiniowanie ścieżki materiału. Istnieje jeden główny strumień żywicy do suszenia, zasilania, barwienia i oczyszczania. Nie eliminuje to pracy procesowej. Zmiany żywicy, zmiany koloru i zasady przemiału w dalszym ciągu wpływają na rozruch i przezbrajanie. ThePrzewodnik HDPE i PPwyjaśnia, dlaczego same nazwy materiałów nie wyznaczają receptury.
Wybierz KGB90A dopiero wtedy, gdy spełnia to wymagania produktu. Jeśli kupujący później doda drugą warstwę lub oddzielny widoczny strumień kolorów, zmiana ta może mieć wpływ na cały pakiet wytłaczania i głowicy gwinciarskiej. Taniej jest osadzić konstrukcję ściany przed zamrożeniem projektu maszyny.
Co dodaje KGB90AP i czego jeszcze potrzebuje od kupującego
Kinggle opisuje KGB90AP jako model z podwójnym wytłaczaniem do pracy dwuwarstwowej lub dwukolorowej. Aktualna tabela zawiera dwa ślimaki 70 mm i dwa silniki wytłaczarek o mocy 22 kW. Opublikowana maksymalna pojemność pojemnika, dane dotyczące mocowania, dane dotyczące powłoki formy i akumulatora odpowiadają tabeli KGB90A.
Dodatkowy strumień wytłaczania stanowi zdecydowaną różnicę. Umożliwia projektowi podawanie dwóch określonych strumieni stopu do układu głowicy tłoczącej. Strumienie te mogą reprezentować dwa kolory lub zaprojektowaną strukturę warstwową. Kupujący musi podać parę materiałów i wymaganą relację między nimi. Nie należy zakładać kompatybilności na podstawie słów „podwójna warstwa”.
Kontrola warstw również wymaga metody inspekcji. Zdecyduj, czy fabryka sprawdzi całkowitą grubość ścianki, rozkład poszczególnych warstw, granicę kolorów, wygląd, czy też przeprowadzi test wydajności specyficzny dla produktu. Określ, gdzie część zostanie podzielona lub zmierzona. Aby uzyskać pozytywny wynik, potrzebny jest rysunek lub plan kontroli, a nie wizualna opinia na maszynie.
Na opublikowanej stronie KGB90AP jako aplikacje wymienia się także skrzynki narzędziowe, opakowania na chemikalia i zabawki. Każdy z nich może stawiać inne wymagania dotyczące kształtu ściany i rozmieszczenia kolorów. Skrzynka narzędziowa może mieć głębokie funkcje i szeroki rzutowany obszar. Opakowania chemiczne mogą wymagać określonej specyfikacji materiału i wydajności. Części zabawek mogą spełniać wymagania dotyczące wyglądu i koloru. Propozycja maszyny musi odpowiadać rzeczywistej części.
Gospodarzem KinggleInstrukcja MOOG DigiPack IIIwyjaśnia, że profile ścianek akumulator-maszyna są powiązane z pozycją akumulatora podczas wypychania. Wspiera to umieszczanie profili wzdłuż kształtki. Nie kontroluje automatycznie proporcji warstw kupującego. Konstrukcja wytłaczarki i głowicy gwinciarskiej musi uwzględniać ten odrębny wymóg.
Produkt o pojemności 60 litrów nadal musi pasować do formy i akumulatora
Objętość nominalna jest słabym testem końcowego dopasowania. Dwa puste produkty mogą pomieścić tę samą objętość, wymagając jednocześnie bardzo różnych form. Zacznij od maksymalnej szerokości, wysokości i głębokości części. Dodaj linię podziału, zaciskanie, kieszenie flash, interfejs szyjkowy lub z nadmuchem od dołu, wkładki, przyłącza chłodzące i płyty montażowe.
Porównaj gotowy zespół formy z opublikowanym oknem maszyny. Na obu stronach 60L podano maksymalny rozmiar formy 700 x 980 mm i zakres grubości od 460 do 550 mm. Płyta dociskowa ma wymiary 960 x 980 mm. Liczby te umożliwiają wczesną diagnostykę. Zatwierdzone rysunki maszyn i form muszą potwierdzać ostateczny interfejs.
Następnie sprawdź dzielnicę. Masa przedformy brutto obejmuje gotowy produkt, wypływkę, pozostałości i wszelki materiał procesowy wychwycony podczas formowania. Na obu stronach produktów podana jest masa akumulatora PE wynosząca 4,95 kg. Nie porównuj tej liczby z samą masą gotowej części. Użyj pełnego strzału brutto i potwierdź rzeczywistą żywicę.
Kształtka musi również osiągnąć wymaganą długość i kształt, zanim grawitacja lub chłodzenie ją zniekształci. Programowanie ścienne rozprowadza materiał na tej długości. Głębokie narożniki, uchwyty i szerokie sekcje mogą różnie rozciągać kształtkę. Kinggle’aprzewodnik po programowaniu paryskimpokazuje, jak należy sprawdzić profil w stosunku do zmierzonych lokalizacji ścian.
Na koniec sprawdź zapotrzebowanie na zaciski i otwarcie formy. Przewidywany obszar, ciśnienie rozdmuchu i geometria części wpływają na obciążenie formujące. Wkładki i usuwanie części wpływają na przestrzeń otwarcia. Theprzewodnik projektowania form do wytłaczania z rozdmuchemzapewnia pełniejszą listę kontrolną interfejsu.
Nie sprzedawaj wyników cyklu suchego jako produktu gotowego
Obie aktualne strony produktów podają „500 szt./godz.” jako wydajność w cyklu suchym. Etykieta ma znaczenie. Cykl suchy nie dowodzi, że którykolwiek model może wyprodukować 500 zaakceptowanych produktów o pojemności 60 litrów na godzinę. Nie obejmuje zidentyfikowanej części, masy brutto kształtki wstępnej, materiału, grubości ścianki, zapotrzebowania na chłodzenie ani dalszego procesu.
Rzeczywista produkcja zaczyna się od pełnego cyklu produkcyjnego. Akumulacja i wypychanie kształtki muszą odpowiadać zamknięciu formy. Należy zakończyć nadmuch, chłodzenie, odsysanie, otwieranie i usuwanie części. Przycinanie i obsługa dalszych części również muszą dotrzymywać kroku. Odrzucona część nie należy do zaakceptowanych wyników.
Kolejną granicą jest opublikowany zakres wydajności topienia HDPE. Na obu stronach podano wartości od 130 do 160 kg/h. Porównaj ten zakres z zapotrzebowaniem na materiał brutto, a nie samą masą gotowej części. Zapotrzebowanie godzinowe brutto obejmuje każdy składnik hali i planowaną liczbę zdarzeń. Rzeczywisty stan żywicy i procesu może zmienić wynik.
Użyj Kinggle'aprzewodnik po czasie cykluzidentyfikować zdarzenie ograniczające. Następnie policz zaakceptowane części w stabilnym przebiegu. Zapisz masę części, rozmieszczenie ścian, wymiary i wymagane testy funkcjonalne. Szybki ruch maszyny ma niewielką wartość, gdy produkt wymaga większego chłodzenia lub linia odrzuca części.
Energia powinna wykorzystywać ten sam przyjęty mianownik mocy wyjściowej. W dwóch ogólnodostępnych tabelach jako średnie zużycie energii podano zakres od 35 do 45 kW. Kilowaty opisują średnią moc, a nie energię na część. Theprzewodnik pomiaru energiiwyjaśnia, jak mierzyć kWh na zaakceptowany produkt. Powiąż ten wynik z rzeczywistym procesem.
Cela produkcyjna jest większa niż opublikowana koperta maszyny
Dwie strony 60L publikują te same wymiary maszyny: 5,45 m długości, 3,5 m szerokości i 4,2 m wysokości. To przydatna pierwsza kontrola. Nie pokazano korytarzy serwisowych, systemów materiałów, stanowisk operatorów, obsługi form, wyładunku części ani wyposażenia znajdującego się dalej.
Zbuduj komórkę wokół przepływu produktu. Zaznacz, gdzie wchodzi żywica i gdzie opuszczają gotowe części. Zapewnij miejsce dla robota, przycinania, kontroli i odrzuconego materiału. Pokaż drogę zmiany formy. Zachowaj dostęp do grzejników, hydrauliki, głowicy gwinciarskiej i szafy sterowniczej. Ostateczny układ ogólny powinien identyfikować te interfejsy.

Narzędzia również należą do wybranej konfiguracji. Zapytaj o końcowe podłączone obciążenie, napięcie zasilania, zapotrzebowanie na powietrze wlotowe maszyny i zapotrzebowanie na wodę chłodzącą. Uwzględnij każdego lokalnego pomocnika. Nie projektuj instalacji na podstawie tabeli podobnego modelu. Opcje i lokalny projekt elektryczny mogą zmienić ostateczny pakiet.
Kinggle’aprzewodnik po wymaganiach użytkowychoddziela podłączone obciążenie od zapotrzebowania operacyjnego. Obejmuje również przepływ sprężonego powietrza, chłodzenie i układ. Użyj go z arkuszem narzędzi projektu i końcowym rysunkiem maszyny. Plan lokalizacji powinien zostać zatwierdzony przed wysyłką maszyny.
Sprawdź trasę pionową równie dokładnie, jak podłogę. Opublikowana wysokość nie obejmuje wszystkich czynności podnoszenia ani przeszkód na miejscu. Sprawdź drzwi, konstrukcję dachu, dostęp do dźwigu i ścieżkę używaną do przenoszenia form. Pokaż na planie platformy konserwacyjne i otwarte osłony. Maszyna może zmieścić się wewnątrz budynku, a mimo to jej instalacja i serwisowanie będą trudne.
Uzupełnij przegląd linią dolną. Duża część potrzebuje miejsca, aby ustabilizować, przyciąć i przesuwać się bez uszkodzeń. Potwierdź punkt zrzutu robota, szerokość przenośnika i pozycję inspekcji. Jeśli proces zwróci flash do młynka, zaznacz także tę trasę. Te szczegóły często decydują o tym, gdzie maszyna może stać.
Zbuduj zapytanie ofertowe wokół ośmiu dowodów produktu
Zapytanie o model bez pakietu części pozostawia największe decyzje otwarte. Kinggle’aproces sprzedażyprosi o zdjęcia lub rysunki produktów, wagę, rozmiar, materiał, grubość, wydajność i wymagania dotyczące odporności chemicznej. W przypadku decyzji KGB90A i KGB90AP uporządkuj te informacje w tej kolejności.
- Wyślij kontrolowany rysunek części.Uwzględnij wymiary całkowite, szczegóły szyjki lub interfejsu, granice linii podziału i najnowszą wersję.
- Podaj masę brutto i gotową.Oddziel masę gotowego produktu od wypływki, ogonów i innych materiałów procesowych.
- Zdefiniuj każdy strumień materiału.Podaj gatunek żywicy, dostawcę, kolor, zasadę przemiału i wszelkie wymagane relacje między strumieniami.
- Opisz konstrukcję ściany.Zaznacz jeden strumień, podwójną warstwę lub podwójny kolor. Dodaj metodę kontroli i limity akceptacji.
- Dostarcz pakiet formy.Prześlij ostateczną szerokość, wysokość, grubość, wagę, układ chłodzenia, punkty mocowania, wkładki i interfejs nadmuchowy.
- Ustaw zaakceptowane wyjście.Zdefiniuj części nadające się do sprzedaży na godzinę, planowane zmiany, obróbkę odrzutów i dalszy proces, który musi dotrzymać kroku.
- Podaj warunki fabryczne.Uwzględnij napięcie, częstotliwość, sprężone powietrze, wodę chłodzącą, wysokość sufitu, dostęp do windy i dostępną powierzchnię podłogi.
- Zgadzam się na rozprawę.Podaj nazwę żywicy, formy, czas trwania testu, kontrolę jakości, liczbę wyników, granicę energii i dokumenty wymagane przed akceptacją.
Poproś o odpowiedź oddzielającą dane modelu standardowego od danych specyficznych dla projektu. Standardowa tabela pomaga porównać platformę. Umowa techniczna powinna opisywać zamawianą konfigurację. Zachowaj numery wersji na rysunku produktu, rysunku formy, karcie użytkowej i planie akceptacji.
Skorzystaj zprzewodnik po testach akceptacji fabrycznejzdefiniować bieg. Jeśli częścią decyzji jest energia związana z produktem, EUROMAP 46.2 zapewnia metodę pomiaru dla danej maszyny, formy i określonego produktu. Metoda wymaga również, aby produkt spełniał wymagania klienta.
Kinggle’astrona pobieraniaudostępnia tabele parametrów i dokumenty sterownika do przeglądu. Potwierdź, że każdy dokument odpowiada ostatecznemu modelowi i pakietowi kontrolnemu. Instrukcja do podobnej maszyny jest przydatnym uzupełnieniem, jednak nie zastępuje zamówionej dokumentacji technicznej.
Poproś obie strony o podpisanie tego samego zestawu danych przed rozpoczęciem produkcji. Zmieniona konstrukcja ścianki może zmienić wybór wytłaczarki. Cięższa broń może zmienić ocenę strzału. Większa forma może zmienić dopasowanie maszyny. Kontrola rewizji zapobiega przypadkowemu przekształceniu się wcześniejszej wyceny w ostateczną podstawę akceptacji.
Zapytanie ofertowe powinno również określać, które pozycje pozostają otwarte. Typowe przykłady obejmują końcowy gatunek żywicy, połączenia chłodzenia formy lub dalszą automatyzację. Nadaj każdemu punktowi otwartemu właściciela i termin. Fabryka może następnie oddzielić potwierdzone dane wejściowe dotyczące projektu maszyny od informacji, które nadal wymagają zatwierdzenia przez kupującego.
Wybierz model pasujący do zatwierdzonego produktu
KGB90A i KGB90AP mają wiele wspólnych opublikowanych ograniczeń formowania. Dlatego wybór modelu rozpoczyna się od architektury wytłaczanej. Użyj KGB90A jako punktu wyjścia dla zatwierdzonej koncepcji jednego strumienia. Użyj KGB90AP, gdy dla określonej warstwy lub struktury kolorów potrzebne są dwa strumienie wytłaczania.
Nie używaj złożoności modelu jako substytutu definicji produktu. Maszyna do podwójnego wytłaczania wymaga dwóch ścieżek przenoszenia materiału, określonej metody rozruchu oraz planu kontroli warstwy lub koloru. Jeśli produkt nie potrzebuje tych funkcji, dodają pracę bez tworzenia akceptowanej korzyści z produktu.
Do not choose KGB90A only because the listed machine weight is lower. Większe znaczenie ma dopasowanie formy, zapotrzebowanie brutto na kształtkę i akceptowana produkcja. Produkt jednostrumieniowy może nadal wymagać starannego programowania ścian, chłodzenia i obsługi części. Próba produktu musi wykazać pełny wynik.
Jeśli kupujący spodziewa się produktów w przyszłości, wystaw je teraz. Sprawdź największą pleśń i najcięższą kształtkę brutto. Zaznacz wszelkie przyszłe wymagania dotyczące podwójnej warstwy lub podwójnego koloru. Następnie zdecyduj, czy dodatkowa architektura należy do pierwszego zakupu, czy do późniejszej linii. Trzymaj niepotwierdzone przyszłe pomysły oddzielnie od bieżącego testu akceptacyjnego.
Przed wysyłką należy uruchomić uzgodnioną część z uzgodnionym materiałem. Zapisz recepturę, wyniki jakościowe, przyjęte warunki wyjściowe i użytkowe. Skorzystaj zlista kontrolna uruchomieniado uruchomienia iprzewodnik po zmianachgdy rodzina produktów obejmuje kilka form lub kolorów.
Często zadawane pytania
Jaka jest główna różnica między KGB90A i KGB90AP?
Aktualna tabela KGB90A zawiera jedną śrubę 90 mm i silnik wytłaczarki o mocy 45 kW. Tabela KGB90AP zawiera dwie śruby 70 mm i dwa silniki o mocy 22 kW. Kinggle opisuje KGB90AP jako opcję podwójnego wytłaczania dla produktów dwuwarstwowych lub dwukolorowych. Wiele opublikowanych wymiarów formowania jest poza tym takich samych.
Czy pojemność 60 l oznacza, że zmieści się każdy produkt o pojemności 60 l?
Nie. Objętość to tylko wczesna wartość przesiewowa. Gotowa forma musi pasować do płyty dociskowej, maksymalnych wymiarów formy, zakresu grubości i układu otworów. The gross parison must fit the accumulator requirement. Projected area, clamp demand, inserts, cooling and part removal also need review.
Czy opublikowane 500 sztuk na godzinę można wykorzystać jako wynik produkcyjny?
Nie. Obie strony określają tę liczbę jako wynik cyklu suchego. Nie identyfikuje uformowanego produktu, żywicy, wagi, czasu chłodzenia, reguły odrzucenia ani dalszej konfiguracji. Wydajność produkcji należy mierzyć jako przyjęte części podczas uzgodnionej próby z rzeczywistym produktem i materiałem.
Kiedy kupujący powinien wybrać model z podwójną wytłaczarką KGB90AP?
Wybierz KGB90AP, jeśli zatwierdzony produkt wymaga dwóch strumieni stopu dla określonej struktury dwuwarstwowej lub dwukolorowej. Zdefiniuj oba materiały, zamierzony związek między strumieniami i metodę kontroli. Nie dodawaj drugiej wytłaczarki tylko w ramach ogólnego ulepszenia.
Jakich informacji o produkcie potrzebuje firma Kinggle, aby przygotować propozycję maszyny o pojemności 60 litrów?
Wyślij rysunek lub zdjęcia produktu, wymiary, masę gotową i brutto, gatunek żywicy, konstrukcję ściany, wymagania dotyczące grubości, cel wyjściowy i testy funkcjonalne. Dodaj szczegóły formy i narzędzia fabryczne, jeśli są dostępne. Dzięki tym informacjom maszyna, głowica gwinciarska, forma i plan prób wykorzystują tę samą bazę produktu.
Jak należy porównać zużycie energii pomiędzy tymi dwoma modelami?
Zmierz każdy model, wytwarzając ten sam zaakceptowany produkt w równoważnych warunkach. Rejestruj kWh maszyny, zaakceptowaną moc wyjściową, wytłoczoną masę i uwzględnione urządzenia pomocnicze z tego samego okna czasowego. Nie porównuj parametrów znamionowych podłączonego silnika ani cyklu suchego, jakby to były wyniki zużycia energii przez produkt.
Wyślij produkt przed wyborem modelu
Udostępnij rysunek, żywicę, masę kształtki brutto, konstrukcję ściany, informacje o formie, zaakceptowaną produkcję i media fabryczne. Kinggle może następnie potwierdzić, czy KGB90A, KGB90AP lub inna platforma pasuje do projektu.
Poproś o propozycję opartą na produkcieSprawdzono źródła tego przewodnika
- Maszyna do formowania z rozdmuchem Kinggle KGB90A 60L, aktualny opis produktu i opublikowana tabela, sprawdzono 9 września 2026 r.
- Maszyna do formowania z rozdmuchem akumulatorowym Kinggle KGB90AP 60L, opis podwójnego wytłaczania i opublikowana tabela, sprawdzone 9 września 2026 r.
- Instrukcja obsługi Moog DigiPack III, metoda kontroli profilu pozycji akumulatora, dostępna za pośrednictwem Kinggle.
- EUROMAP 46.2, wersja 1.0, styczeń 2014, pomiar energii związany z produktem dla określonego produktu i formy.
- Proces sprzedaży Kinggle, informacje o produkcie wymagane w przypadku propozycji maszyn, sprawdzone 9 września 2026 r.