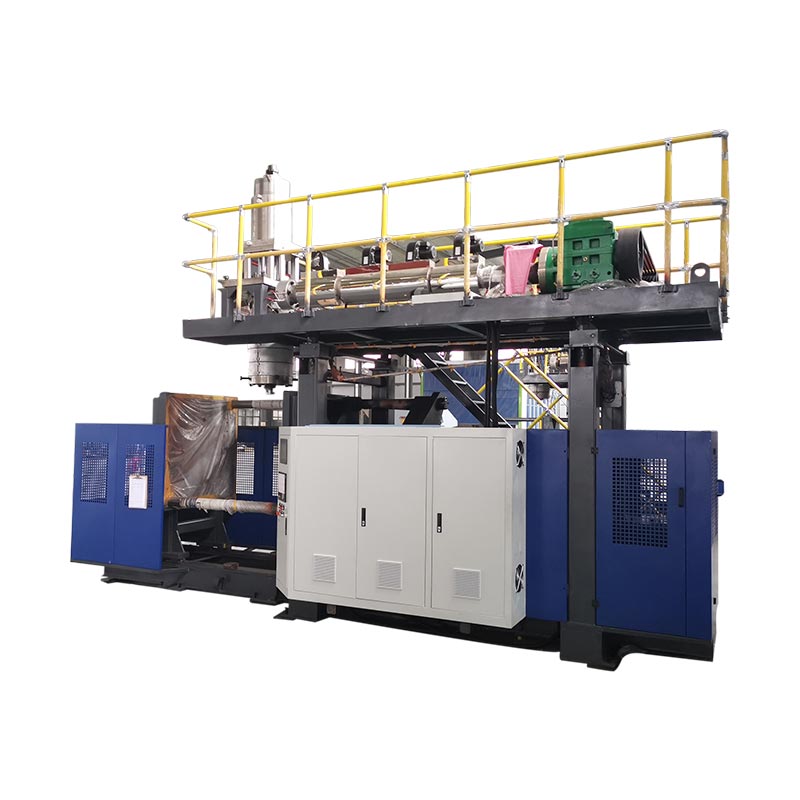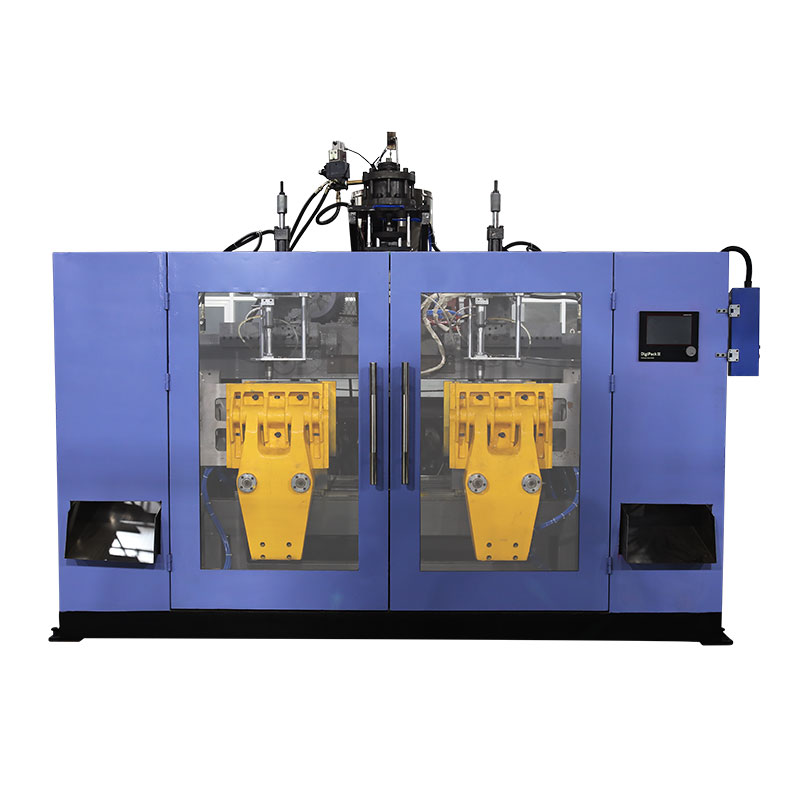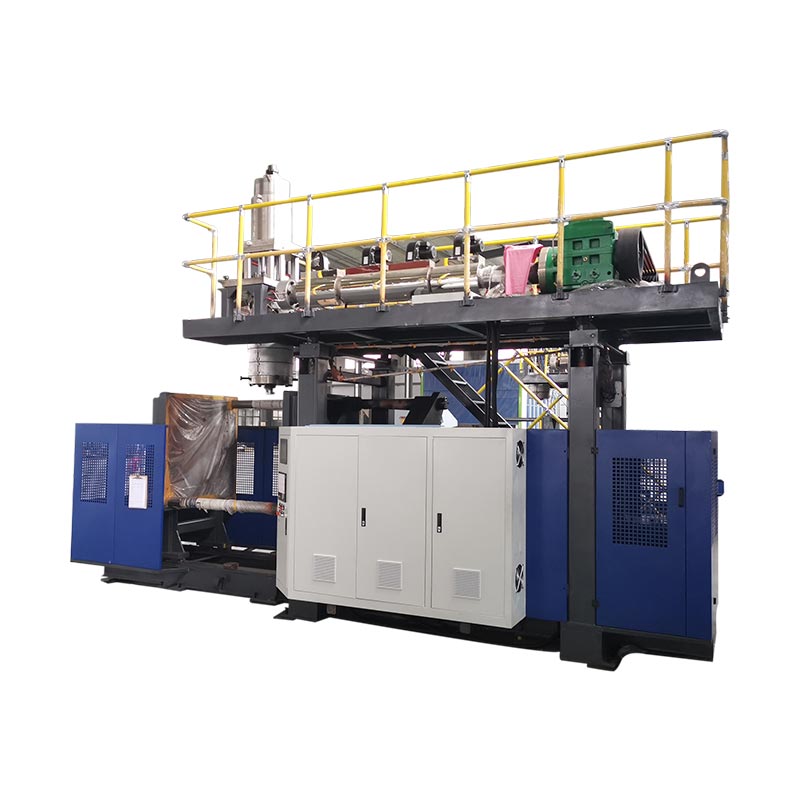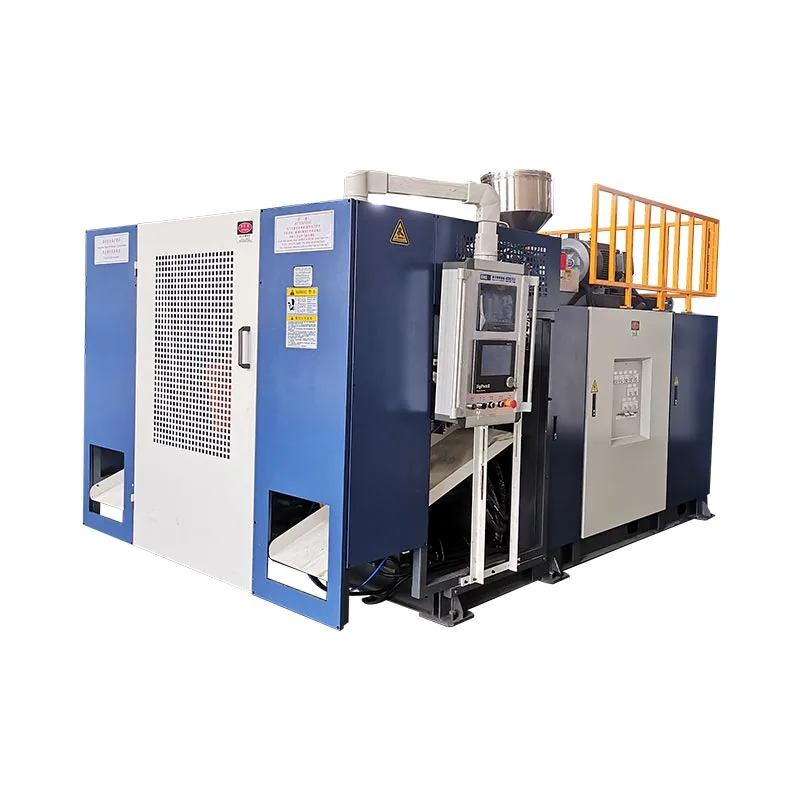
Najbardziej użytecznym miernikiem energii formowania z rozdmuchem nie jest moc zainstalowana ani jeden chwilowy odczyt kW, ponieważ żaden z nich nie pokazuje, jaka część nadającej się do sprzedaży produkcji pochodzi z energii zużytej w stabilnych, określonych warunkach produkcji.Wykorzystaj energię elektryczną zmierzoną w stabilnym oknie produkcyjnym, podziel ją przez zaakceptowaną moc wyjściową z tego samego okna czasowego i zapisz granice, pozycje liczników, produkt, formę, żywicę, cykl i zasady jakości. Aby uzyskać pełny obraz kosztów operacyjnych, należy najpierw zmierzyć maszynę do formowania z rozdmuchem, a następnie dodać przydzielone obciążenia sprężonego powietrza, chłodzenia, transportu materiałów, transportu złomu i dalszych części, gdy znajdują się one poza głównym licznikiem maszyny, bez dwukrotnego liczenia tej samej energii.

Pięć liczb, które warto umieścić w jednym raporcie
- Energia elektryczna maszyny podczas testu, w kWh
- Średnia moc czynna w tym samym oknie, w kW
- Masa wytłaczana i masa akceptowanego produktu
- Akceptowane części wykonane podczas testu
- Przydzielona energia powietrza, chłodzenia i energii końcowej
| Widok pomiarowy | Typowa granica | Najlepszy mianownik | Pytanie, na które odpowiada |
|---|---|---|---|
| Podłączone obciążenie | Zamontowane silniki, nagrzewnice, sterowanie i wybrane urządzenia pomocnicze | Nic | Jak należy dobrać wielkość infrastruktury elektrycznej? |
| Energia maszyny głównej | Zasilanie przychodzące do maszyny do formowania z rozdmuchem | kg wytłoczonych, zaakceptowanych kg lub zaakceptowanych części | Co zużywa ta maszyna w ramach określonego przebiegu? |
| Energia związana z produktem | Zdefiniowane granice maszyny, forma i określony produkt | kg zmierzonej produkcji | Jak można porównać dwie próby produktów? |
| Pełna linia energii | Maszyna wraz z przydzieloną sprężarką, agregatem chłodniczym i wyposażeniem liniowym | zaakceptowane kg lub zaakceptowane części | Jaka energia elektryczna należy do modelu kosztu produktu? |
Zacznij od narysowania granicy energii
„Ile mocy zużywa maszyna do formowania z rozdmuchem?” brzmi prosto. To nie jest jeden pomiar. Odpowiedź zmienia się wraz z linią narysowaną wokół sprzętu. Główny licznik wejściowy może obejmować wytłaczarkę, grzejniki, układ hydrauliczny, zaciski, elementy sterujące i dołączonego robota. Może to wykluczać centralną sprężarkę powietrza i agregat chłodniczy. Inny zakład może umieścić lokalny sprzęt chłodzący wewnątrz panelu maszyny. Odczytów tych nie można porównywać, dopóki nie zostanie określona granica.
UrzędnikLista rekomendacji EUROMAP-urozdziela ten problem na dwa dokumenty dotyczące maszyn do formowania z rozdmuchem. EUROMAP 46.1 dotyczy efektywności energetycznej związanej z maszynami. EUROMAP 46.2 uwzględnia energię zużytą do wytworzenia określonego produktu za pomocą danej formy. Obydwa dokumenty mają wersję 1.0 ze stycznia 2014. Pozostają one wymienione na aktualnej stronie EUROMAP-u z zaleceniami technicznymi.
To rozróżnienie jest przydatne w fabryce. Standaryzowany test maszyny może opisać zachowanie maszyny w określonych warunkach. Test produktu odpowiada na inne pytanie komercyjne. Pokazuje energię zużytą podczas produkcji określonego pojemnika, części lub zbiornika. Żaden odczyt nie obejmuje automatycznie całej instalacji. Pomieszczenie sprężarki, instalacja chłodząca, układ żywicy, szlifierka, przenośnik, trymer i tester szczelności mogą znajdować się poza licznikiem maszyny.
Przed zainstalowaniem liczników narysuj prosty schemat jednokreskowy. Oznacz przychodzące zasilanie maszyny. Oznacz każde zasilanie pomocnicze. Następnie wypisz usługi centralne, które przekraczają granicę. Rejestruj obciążenie współdzielone przez inne linie. Wspólna sprężarka nie może być w całości przypisana do jednej formy rozdmuchowej. Agregat chłodniczy obsługujący pięć maszyn również wymaga metody alokacji.
Zużyj energię na kilogram i energię na zaakceptowaną część
Średnia moc i energia są ze sobą powiązane, ale nie są wymienne. Kilowaty opisują stopień wykorzystania. Kilowatogodziny opisują energię zużywaną w czasie. EUROMAP 46.1 definiuje całkowitą energię maszyny jako średnią moc czynną pomnożoną przez przedział pomiarowy. Definiuje jednostkowe zużycie energii jako energię podzieloną przez wytłoczoną masę w tym samym przedziale czasu.
Wartość kWh/kg jest cenna dla porównania procesu i maszyny. Normalizuje różne długości przebiegów. Obsługuje również części o różnej wielkości lepiej niż kWh na cykl. Mimo to masa wytłaczana zawiera materiał, który może nie zostać zaakceptowanym produktem. Błyski, pozostałości, czyszczenie przy uruchomieniu, odrzucone pojemniki i elementy testowe mogą zmienić wynik biznesowy.
Dodaj drugą metrykę do wyceny fabryki. Podziel odpowiednią energię linii przez przyjęte części lub zaakceptowaną masę. Użyj jednostki odpowiadającej sposobowi sprzedaży i kontroli produktu. Producent butelek może preferować kWh na 1000 zaakceptowanych butelek. Duży producent części przemysłowych może preferować kWh na zaakceptowaną część. Zespół skupiony na materiałach może wybrać kWh na zaakceptowany kilogram.
Zachowaj oba mianowniki. Szczelina pomiędzy wytłoczoną masą a zaakceptowaną masą naraża na utratę wydajności. Proces może wykazywać dobry wynik w kWh/kg maszyny, a mimo to marnować energię w wyniku odrzutów. Inny proces może zużywać nieco więcej energii, ale wytwarzać więcej zaakceptowanych części w tym samym okresie. Sam jeden odczyt nie może wykazać takiego kompromisu.
Nie używaj podłączonego obciążenia jako wyniku zużycia. Podłączone obciążenie pomaga w doborze transformatorów, kabli i urządzeń ochronnych. Rzeczywista energia robocza zależy od cyklu, żywicy, formy, strategii kontroli i stanu produkcji. Kinggle’aprzewodnik planowania użyteczności publicznejwyjaśnia tę różnicę w zakresie przygotowania fabrycznego.
Pomiar dopiero po ustabilizowaniu się procesu
Krótki odczyt licznika wykonany podczas rozgrzewki nie opisuje produkcji. Grzejniki beczkowe mogą działać inaczej niż w ustalonym trybie. Temperatura oleju hydraulicznego może nadal zmieniać się. Operatorzy mogą korygować długość kształtki lub usuwać części startowe. Mianownik też jest słaby, bo policzono kilka zaakceptowanych produktów.
EUROMAP 46.2podaje konkretną metodę testowania produktu. Produkt musi spełniać wymagania klienta. Maszyna musi pracować automatycznie, bez ręcznej interwencji, przez co najmniej 15 minut. Beczka musi pozostawać w zadanej temperaturze przez co najmniej 15 minut. Maszyna hydrauliczna musi również osiągnąć stabilną temperaturę oleju i utrzymywać ją przez co najmniej 15 minut.
Formalny pomiar trwa wówczas co najmniej 10 minut i obejmuje co najmniej 15 cykli. Zebraną masę produktu waży się. EUROMAP wymaga również oprzyrządowania certyfikowanego zgodnie z wymienionymi klasami liczników IEC 62053-22:2003. Warunki te należą do tego zalecenia. Zakład może wybrać dłuższe okno, gdy normalne zmiany, wiele stacji lub zdarzenia w dalszej części łańcucha wymagają większego zasięgu.
| Przed oknem czasowym | Podczas okna | Po oknie |
|---|---|---|
| Potwierdź zatwierdzony produkt, formę, materiał i recepturę | Utrzymuj zgodne znaczniki czasu licznika i wyjścia | Zważ określoną masę produkcyjną |
| Osiągnij stabilną produkcję automatyczną | Rejestruj alarmy, zatrzymania i działania ręczne | Licz zaakceptowane części i odrzucone |
| Sprawdź warunki termiczne i użytkowe | Nie zmieniaj ustawień procesu | Przeprowadź wymagane kontrole jakości |
| Wyzeruj lub zapisz każdy odpowiedni licznik | Obserwuj wszystkie stacje, głowice i zagłębienia | Zapisuj receptury, liczniki i zapisy z kontroli |
EUROMAP 46.2 identyfikuje również dokumentację potrzebną do porównań. Obejmuje dane identyfikacyjne maszyny, moc zainstalowaną, szczegóły śrub, izolację cylindra, masę części, grubość ścianki, materiał i dostawcę. Dane dotyczące cykli, informacje o mocowaniu, temperatury, czas pomiaru, liczba cykli i średni współczynnik mocy również znajdują się w rejestrze. Ten poziom szczegółowości sprawia, że wynik jest powiązany z przebiegiem, który go wygenerował.
W przypadku rutynowych prac w fabryce utwórz powtarzalny arkusz testowy na podstawie tych pomysłów. Zaznacz wszelkie odstępstwa od metody EUROMAP. Nie nazywaj nieformalnej kontroli testem EUROMAP, jeśli warunki i instrumenty były inne. Nadal mogą to być przydatne dane wewnętrzne, jeśli ich metoda jest jasna.
Dowiedz się, które obciążenia maszyny zużywają energię elektryczną
Miernik całej maszyny pozwala określić wielkość problemu. Nie identyfikuje przyczyny. Główni odbiorcy zwykle należą do kilku systemów fizycznych. Napęd wytłaczarki przesuwa i uplastycznia materiał. Podgrzewacze beczki i głowicy kontrolują stan termiczny. System formowania napędza ruch zacisku i stacji. Sterowanie, wentylatory, pompy i lokalne urządzenia chłodzące zwiększają mniejsze lub sporadyczne obciążenia.
Z tego powodu EUROMAP 46.1 zapewnia opcjonalne pomiary podsystemów. Oddziela silnik i napęd wytłaczarki od termoregulacji bębna i głowicy. Definiuje także energię układu formującego. Zalecenie obejmuje dodatki dotyczące chłodzenia cieczą i energii głowicy akumulatora, jeśli te systemy mają zastosowanie. Kategorie te oferują użyteczną mapę diagnostyczną, nawet jeśli zakład nie przeprowadza formalnego testu klasyfikacyjnego.
Zacznij od wykresu czasu, a nie jednej średniej liczby. Dopasuj zmiany mocy do rzeczywistych zdarzeń maszynowych. Stałe obciążenie wytłaczarki ma inną przyczynę niż ostry szczyt ruchu zaciskowego. Pracę grzejnika należy rozpatrywać obok temperatur strefowych. Układ hydrauliczny może pobierać energię, gdy maszyna czeka. Dołączony młynek może zostać uruchomiony dopiero po dotarciu do niego wsadu błyskawicznego.
Następny krok zależy od wzoru. Rosnące obciążenie wytłaczania może uzasadniać sprawdzenie stanu materiału, stanu śruby lub wytrzymałości mechanicznej. Nadmierna aktywność grzejnika może wskazywać na straty ciepła, zachowanie sterowania lub niestabilność procesu. Ciągłe zapotrzebowanie na pompę podczas oczekiwania wymaga innego badania. Thelista kontrolna konserwacji zapobiegawczejpomaga oddzielić objawy energetyczne od zużycia, wycieków, ograniczeń chłodzenia i złego stanu.
Nie reguluj kilku systemów jednocześnie. Najpierw zapisz stabilną linię bazową. Zmień jedną udowodnioną przyczynę. Następnie powtórz ten sam test produktu. Chroni to związek między działaniem a rezultatem. Pokazuje również, czy niższa moc maszyny spowodowała kolejną stratę, taką jak dłuższy czas cyklu lub gorsza stabilność stopu.
Dodaj sprężone powietrze i chłodzenie na granicy zakładu
Miernik elektryczny maszyny może pominąć dwa ważne obciążenia fabryczne. Powietrze nadmuchowe jest wytwarzane gdzie indziej w wielu zakładach. Woda chłodząca może pochodzić z centralnego agregatu chłodniczego i zestawu pompowego. Żadne narzędzie nie jest bezpłatne. Obydwa muszą zostać zmierzone lub przydzielone, zanim fabryka będzie mogła oszacować energię elektryczną dla całej linii na zaakceptowaną część.
W przypadku sprężonego powietrza należy zarejestrować ciśnienie i przepływ w maszynie podczas produkcji. Samo ciśnienie nie jest ilością powietrza. Sam przepływ nie ujawnia stanu dostawy. Zwróć uwagę na okres pracy, zachowanie odbiornika, rozmieszczenie suszarki i innych użytkowników na głowicy. Wycieki i niewłaściwe użytkowanie mogą również zniekształcić całą instalację.
Departament Energii Stanów Zjednoczonych utrzymuje, żezasoby systemów sprężonego powietrzaze wskazówkami dotyczącymi analizy, kontroli, przechowywania, ciśnienia, wycieków i kosztów systemu. JegoPlatforma MEASURzawiera także kalkulatory dla sprężonego powietrza, silników, pomp i innych systemów instalacji. Narzędzia te mogą pomóc w ocenie. Rzeczywista wydajność sprężarki i zmierzone dane systemu muszą nadal mieć wpływ na przydział.
W przypadku chłodzenia należy określić, co obejmuje licznik. Lokalny agregat chłodniczy może być dozowany bezpośrednio za pomocą jego pomp. Instalacja centralna potrzebuje przejrzystej metody opartej na zmierzonej energii elektrycznej i przypisanym obciążeniu linii. Temperatury zasilania i powrotu, przepływ, warunki otoczenia i jednocześni użytkownicy mogą mieć znaczenie. Nie należy przekształcać przepływu wody chłodzącej w energię elektryczną za pomocą współczynnika ogólnego.
Kinggle’aprzewodnik po formowaniu z rozdmuchemzaleca oddzielne pomiary w celu uzyskania wiarygodnych danych o kosztach produktu. Zauważono również, że licznik całej linii może obejmować sprężarkę, agregat chłodniczy, młynek, przenośnik i urządzenia końcowe. Zastosuj to podejście, jeśli pozwala na to układ zakładu. W przeciwnym razie zachowaj widoczność każdej formuły alokacji.
Połącz energię z czasem cyklu, masą części i odrzutami
Efektywność energetyczna jest wynikiem produkcji. Najniższy chwilowy kW nie zawsze tworzy najniższą kWh na zaakceptowaną część. Maszyna może pobierać więcej mocy podczas ruchu, a mimo to wykończyć bardziej akceptowalne produkty w ciągu godziny. Inne ustawienie może zmniejszyć średnią moc, ale wydłużyć cykl. Mianownik decyduje, który wynik ma znaczenie.
Czas cyklu to pierwsze połączenie, które należy sprawdzić. Użyj metody w Kinggle'sprzewodnik optymalizacji czasu cyklu. Zmierz krok ograniczający, a następnie porównaj zaakceptowane dane wyjściowe. Krótszy zegar nie zapewnia oszczędności, jeśli powoduje cieplejsze części, dryft wymiarowy lub zatory w dalszej części procesu. Rejestruj zarówno średnią moc, jak i zmierzoną energię w tym samym oknie produkcyjnym.
Masa części i rozkład ścian również wpływają na wynik energetyczny. Więcej materiału wymaga plastyfikacji i usuwania ciepła. Jednak niższa masa całkowita nie jest automatycznie akceptowalna. Ściany krytyczne muszą nadal spełniać wymagania produktu. Skorzystaj zprzewodnik po programowaniu paryskimdo powiązania zmian profili ze zmierzonymi lokalizacjami ścian. Skorzystaj zprzewodnik projektowania formgdy lokalne ograniczenie chłodzenia wynika z narzędzia.
Odrzuty zasługują na oddzielną pozycję na karcie energetycznej. Energia elektryczna zużyta na odrzuconą część została już zużyta. Część materiału można odzyskać, ale czas pracy maszyny, powietrze i chłodzenie nie są odzyskiwane. Śledź oddzielnie czyszczenie przy uruchomieniu, flashowanie, ogony, odrzucenia wizualne i odrzucenia z testów funkcjonalnych. Kinggle’aprzewodnik rozwiązywania problemówpomaga powiązać typowe błędy z przetwarzaniem dowodów.
Przezbrojenia i starty mogą dominować w krótkich zamówieniach. Ogrzewanie, oczyszczanie, zmiana koloru i wstępne zatwierdzanie zużywają energię przed rozpoczęciem produkcji nadającej się do sprzedaży. Skorzystaj zlista kontrolna uruchomieniaIprzewodnik po zmianachodnotować tę stratę. Zgłaszaj oddzielnie energię w stanie ustalonym i energię na poziomie zamówienia. Każdy odpowiada na ważne, ale inne pytanie.
Porównaj rzetelnie serwohydrauliczne i inne układy napędowe
Etykiety dysków mogą pomóc kupującemu zrozumieć architekturę. Nie mogą zastąpić testu produktu. Maszyna serwohydrauliczna, konwencjonalna maszyna hydrauliczna i konstrukcja z napędem elektrycznym mogą inaczej zarządzać okresami przestojów. Ich wyniki zależą również od ruchu zacisku, obciążenia wytłaczarki, działania akumulatora, doboru pompy, sterowania i wymaganego tempa produkcji.
Zacznij od tego samego produktu. Zapewnij porównywalność formy, materiału, masy części, wymagań dotyczących ścian i testów akceptacyjnych. Uwzględnij tę samą obwiednię pomocniczą. Następnie uruchom każdą maszynę w stabilnym, zatwierdzonym procesie. Porównanie jednej maszyny pracującej w cyklu suchym i drugiej wykonującej gotowe części ma niewielką wartość handlową.
Spójrz na ślad mocy, a także na końcową kWh. Obciążenia dynamiczne mogą wzrosnąć podczas ruchu formy lub wypychania akumulatora. Zapotrzebowanie na bezczynność może mieć znaczenie, jeśli sekwencja zawiera oczekiwanie. Wytłaczanie i ogrzewanie mogą zdominować inne zadanie. Na maszynie wielogłowicowej użyteczna moc wyjściowa na zdarzenie zmienia się ponownie. Theprowadnica wielogłowicowa i wielogniazdowawyjaśnia, dlaczego należy zdefiniować części na cykl.
Układ maszyny może również zmienić mianownik. Alinia jednostanowiskowa lub dwustanowiskowamogą nakładać się na wytłaczanie, chłodzenie i obsługę części w inny sposób. To nie gwarantuje jednego wyniku energetycznego. Produkt, bilans cyklu, wydajność chłodzenia i linia wylotowa określają akceptowaną moc wyjściową.
Poproś dostawców o określenie granicy i warunków testu. Poproś o energię maszyny, zaakceptowaną moc wyjściową, wytłoczoną masę i dowody jakości z tego samego przedziału czasu. Jeśli zaoferowana zostanie roszczenie dotyczące oszczędności procentowych, poproś o oba oryginalne pomiary. Zapytaj także jaki sprzęt stał poza każdym licznikiem. Dzięki temu twierdzenie dotyczące układu napędowego staje się porównaniem, które mogą sprawdzić inżynierowie i dział zakupów.
Przeprowadź ośmioetapowy test energetyczny rośliny
Aby rozpocząć, zakład nie potrzebuje skomplikowanego pulpitu nawigacyjnego. Potrzebuje kontrolowanego testu, odpowiednich mierników i jasnego licznika wyjściowego. Wykwalifikowany personel elektryczny powinien instalować lub podłączać przyrządy zgodnie z zakładowymi procedurami bezpieczeństwa. Pracownicy produkcji i jakości powinni zatwierdzić warunki produktu przed biegiem czasowym.
- Zdefiniuj produkt i regułę akceptacji.Zapisz rysunek, rewizję części, formę, żywicę, kolor, zasadę przemiału, wagę docelową i wymagane kontrole. Określ, które części uznaje się za zaakceptowane.
- Narysuj granicę metra.Oznacz maszynę główną, lokalne urządzenia pomocnicze, przydział sprężarek, przydział chłodzenia i obciążenia końcowe. Nadaj każdemu licznikowi nazwę.
- Sprawdź instrumenty i znaczniki czasu.Należy używać mierników odpowiednich do pomiaru. Dopasuj zegary używane do pomiaru energii elektrycznej, cykli maszyn i zliczeń produkcji.
- Osiągnij stabilną produkcję automatyczną.Potwierdź stan cieplny, media i jakość. W przypadku testu EUROMAP 46.2 należy przestrzegać podanych w nim wymagań dotyczących stabilności i oprzyrządowania.
- Odmierzaj bez zmiany przepisu.Zapisz wartości początkowe, końcowe i okno produkcyjne. Notuj alarmy, zatrzymania, interwencje ręczne i nietypowe zdarzenia w sieci.
- Zlicz masę i zaakceptowaną moc wyjściową.Zważ określoną masę produkcyjną. Licz zaakceptowane części, odrzuty, wypływki, ogony i inne wykluczone materiały, korzystając z przejrzystych kategorii.
- Oblicz sparowane metryki.Zgłoś maszynę kWh/kg i energię na zaakceptowaną część lub zaakceptowany kilogram. Dodawaj media roślinne tylko poprzez udokumentowaną alokację.
- Powtórz jedną kontrolowaną zmianę.Napraw udokumentowaną stratę, przywróć stabilne warunki i powtórz ten sam test. Zachowaj nowe ustawienie tylko wtedy, gdy jakość i bezpieczeństwo zostaną zatwierdzone.
Zapisz surowe dane. Ostateczny stosunek nie wystarczy do późniejszego rozwiązywania problemów. Przechowuj odczyty liczników, liczniki cykli, masy części, wyniki kontroli, rewizję receptur i zdjęcia lokalizacji liczników. Jeśli dostępny jest ślad zasilania, zachowaj go w dzienniku zdarzeń komputera.
Przejrzyj wynik w więcej niż jednym dziale. Konserwacja może wyjaśnić zachowanie pompy, grzejnika i chłodzenia. Produkcja może wyjaśnić oczekiwanie i krótkie postoje. Jakość definiuje przyjęty mianownik. Zakup wymaga wyniku, który można umieścić w modelu kosztów. Wspólny raport uniemożliwia jednemu zespołowi poprawę swojej liczebności podczas przenoszenia straty gdzie indziej.
Skorzystaj zHMI i przewodnik po alarmachaby oddzielić polecenia od rzeczywistych stanów maszyny. Skorzystaj zprzewodnik po testach akceptacji fabrycznejgdy test wspiera zakup maszyny. Dowody energetyczne powinny znajdować się obok dowodów dotyczących jakości produktu i wyników, a nie je zastępować.
Zaplanuj powtórną kontrolę po powrocie procesu do normalnej produkcji. Na wynik jednodniowy mogą mieć wpływ warunki konserwacji, temperatura otoczenia lub tymczasowy problem z siecią. Trendowanie tego samego produktu i granicy pokazuje, czy zysk pozostaje realny. Daje także fabryce wczesny sygnał, gdy energia przypadająca na zaakceptowaną część zaczyna spadać.
Zamień zużycie energii w kwestię zakupową
Przydatny cytat zaczyna się od produktu, a nie od ogólnego przymiotnika dotyczącego wydajności. Prąd Kinggle'aproces sprzedażyprosi kupujących o zdjęcia lub rysunki produktów, wagę, rozmiar, materiał, grubość, wydajność i wymagania dotyczące odporności chemicznej. Dane wejściowe definiują również znaczącą dyskusję na temat energii.
Zapytaj osobno o podłączone obciążenie i oczekiwane dane eksploatacyjne. Podłączone obciążenie wspiera projekt elektryczny. Test dotyczący produktu wspiera oszacowanie kosztów produkcji. Poproś o granicę licznika, czas trwania testu, stan maszyny, formę, żywicę, masę wytłoczoną brutto, akceptowaną moc wyjściową i kontrolę jakości. Należy określić, czy uwzględniono sprężone powietrze i chłodzenie.
W przypadku nowego projektu należy uzgodnić test przed próbą maszyny. Wybierz produkt i materiał. Zamroź kryteria akceptacji. Określ, kto dostarcza licznik i kto weryfikuje liczniki. Zdecyduj, w jaki sposób będą traktowane start-upy, odrzuty, flashowanie i materiały pochodzące z recyklingu. Jeżeli uzgodnioną metodą jest EUROMAP 46.2, nazwij ją w planie testów i postępuj zgodnie z jej warunkami.
Użyj wyniku jako jednej części całkowitego kosztu. Energia elektryczna ma znaczenie, ale maszyna nadal musi wytwarzać wymagany produkt. Sprawdź stabilność wyjściową, wydajność, straty związane z przezbrojeniem, dostęp do konserwacji, części zamienne, siłę roboczą i kompatybilność z dalszymi procesami. Jedno słabe założenie może przeważyć nad niewielką różnicą w kWh w stanie ustalonym.
Kinggle dostarcza jedno i drugiemaszyny do ciągłego wytłaczania z rozdmuchemIakumulatorowe maszyny do formowania z rozdmuchem. Odpowiedni plan pomiarów zależy od wybranej konfiguracji i produktu. Przed złożeniem wniosku o wycenę projektu wyślij rysunek produktu i informacje o narzędziach fabrycznych.
Często zadawane pytania
Ile energii elektrycznej zużywa maszyna do wytłaczania z rozdmuchem?
Nie ma niezawodnej uniwersalnej postaci. Zużycie zmienia się w zależności od konfiguracji maszyny, rozmiaru wytłaczarki, układu napędowego, grzejników, produktu, formy, żywicy, cyklu i dołączonych urządzeń pomocniczych. Zmierz kWh podczas stabilnego okna produkcyjnego. Podziel ją przez wytłoczoną masę i zaakceptowaną moc wyjściową. Podłączone obciążenie należy trzymać oddzielnie, ponieważ służy ono do wymiarowania systemu elektrycznego, a nie do kalkulacji kosztów energii produktu.
Jaki jest najlepszy wskaźnik efektywności energetycznej w przypadku formowania z rozdmuchem?
Użyj co najmniej dwóch wskaźników. kWh maszyny na kilogram wytłoczonej masy pozwala na porównanie techniczne. Pełna linia kWh na zaakceptowaną część lub zaakceptowany kilogram wspiera kalkulację kosztów produktu. Podaj średnią kW i całkowitą kWh jako dane pomocnicze. Każdy wynik powinien identyfikować produkt, formę, materiał, zasady jakości i granicę licznika.
Czy zainstalowana moc pokazuje normalne zużycie przez maszynę?
Nie. Zainstalowana lub podłączona moc pomaga inżynierom w doborze transformatorów, kabli, wyłączników i sprzętu izolacyjnego. Nie każde obciążenie działa z pełną wydajnością przez cały okres produkcji. Rzeczywista energia zależy od czasu i stanu pracy. Podczas stabilnej produkcji należy używać odpowiedniego licznika energii, zamiast szacować energię elektryczną na podstawie samej tabliczki znamionowej.
Czy należy uwzględnić zasilanie sprężarki i agregatu chłodniczego?
Uwzględnij je przy obliczaniu pełnego kosztu energii lub produktu. Trzymaj je oddzielnie podczas raportowania pomiaru maszyny głównej. Systemy centralne wymagają udokumentowanej alokacji, ponieważ mogą obsługiwać kilka linii. Najpierw sprawdź mapę licznika, aby lokalne sprężarki, agregaty chłodnicze lub pompy nie były liczone dwukrotnie.
Czy serwohydrauliczna maszyna do formowania z rozdmuchem zawsze zużywa mniej energii?
Nie decyduj na podstawie samej etykiety napędu. Porównaj maszyny, wytwarzając ten sam akceptowany produkt w równoważnych warunkach. Uwzględnij te same środki pomocnicze i zmierz to samo okno czasowe. Zapotrzebowanie na biegu jałowym, ruch zacisku, wytłaczanie, ogrzewanie, obciążenie akumulatora i równowaga cyklu mogą zmienić wynik dla każdego zastosowania.
W jaki sposób fabryka może zmniejszyć zużycie energii na zaakceptowaną część?
Zmierz stratę prądu przed zmianą ustawień. Typowe obszary badań obejmują zapotrzebowanie na biegu jałowym, wycieki powietrza, ograniczenia chłodzenia, stan grzejnika, zachowanie układu hydraulicznego, długie etapy cyklu, odrzuty i odpady związane z przezbrojeniem. Popraw jedną udowodnioną przyczynę, a następnie powtórz ten sam test produktu. Zatrzymaj zmianę tylko wtedy, gdy wydajność, jakość, bezpieczeństwo i stan maszyny pozostaną akceptowalne.
Potrzebujesz planu testów energetycznych dla swojego produktu?
Udostępnij rysunek produktu, materiał, wagę docelową, wydajność, informacje o formie i dostępne narzędzia fabryczne. Kinggle może wykorzystać te szczegóły do zdefiniowania konfiguracji maszyny i mierzalnej granicy akceptacji.
Wyślij swoje wymagania dotyczące produktuSprawdzono źródła tego przewodnika
- Zalecenia Techniczne EUROMAP, aktualna lista przedstawiająca EUROMAP 46.1 i 46.2 w sekcji Formowanie z rozdmuchem, sprawdzona 9 września 2026 r.
- EUROMAP 46.1, wersja 1.0, styczeń 2014, definicje energii związane z maszynami i pomiary podsystemów.
- EUROMAP 46.2, wersja 1.0, styczeń 2014, metoda energetyczna związana z produktem, warunki stabilnej pracy i dokumentacja.
- Departament Energii Stanów Zjednoczonych, Systemy Sprężonego Powietrza, ocena systemu i zasoby techniczne, sprawdzone 9 września 2026 r.
- Departament Energii Stanów Zjednoczonych, MEASUR, narzędzia do analizy systemów instalacji, sprawdzone 9 września 2026 r.
- Kinggle, Wymagania użytkowe maszyny do formowania z rozdmuchem, granica maszyny i pełnej linii mediów, sprawdzona 9 września 2026 r.
- Proces sprzedaży Kinggle, informacje o produkcie wymagane do zdefiniowania projektu, sprawdzone 9 września 2026 r.