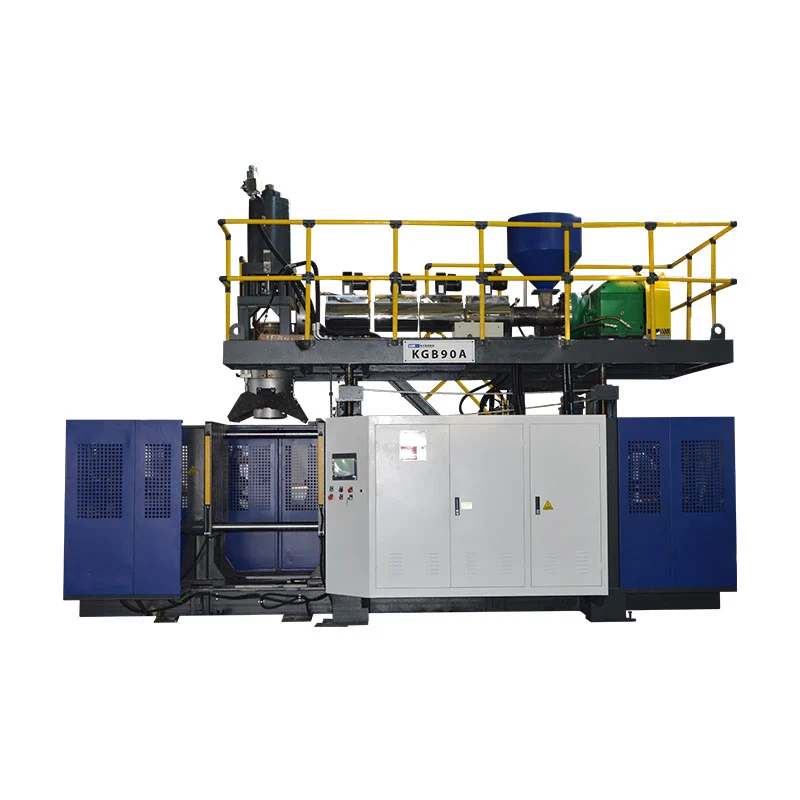
Dwie głowy, dwie kształtki i dwie wgłębienia często mieszczą się w tej samej koncepcji produkcji, ale nie są to pojęcia zamienne. Prawidłowy układ zaczyna się od butelki, skoku wylotu, przestrzeni formy i całkowitego zapotrzebowania na stop, a nie od docelowej liczby osób.
Kupujący proszący o „czterokomorową maszynę do rozdmuchiwania butelek” może otrzymać czterowylotową głowicę tłoczącą, czterogniazdową formę i jedną lub dwie stacje formujące. Inny kupujący pytający o „rozdmucharkę z podwójną głowicą” może mieć na myśli tylko dwie kształtki. O ile w ofercie nie jest wymieniony każdy element, obie strony mogą omówić tę samą liczbę, wyobrażając sobie inny sprzęt.
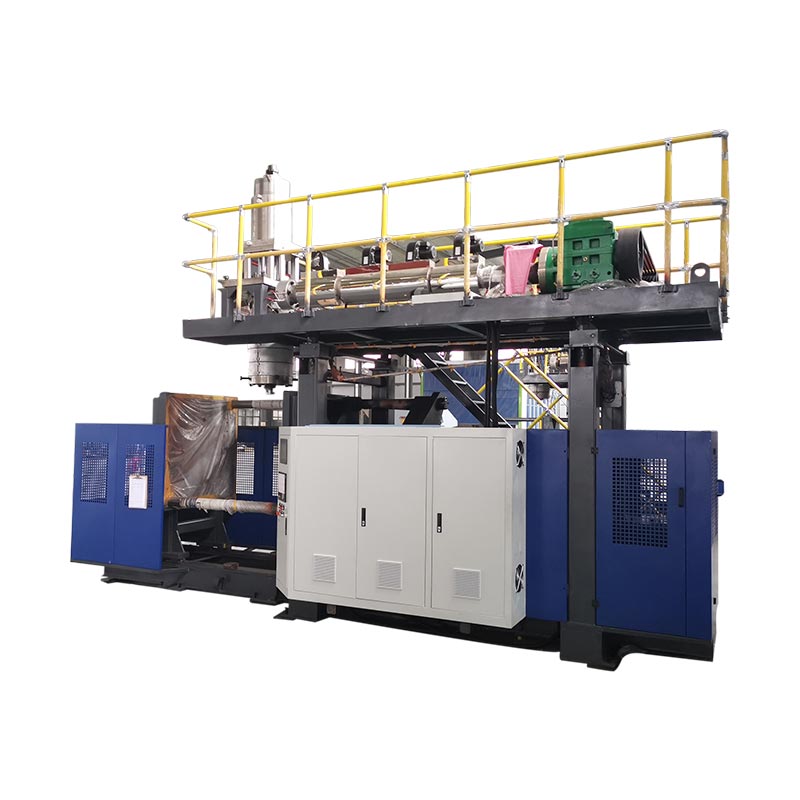
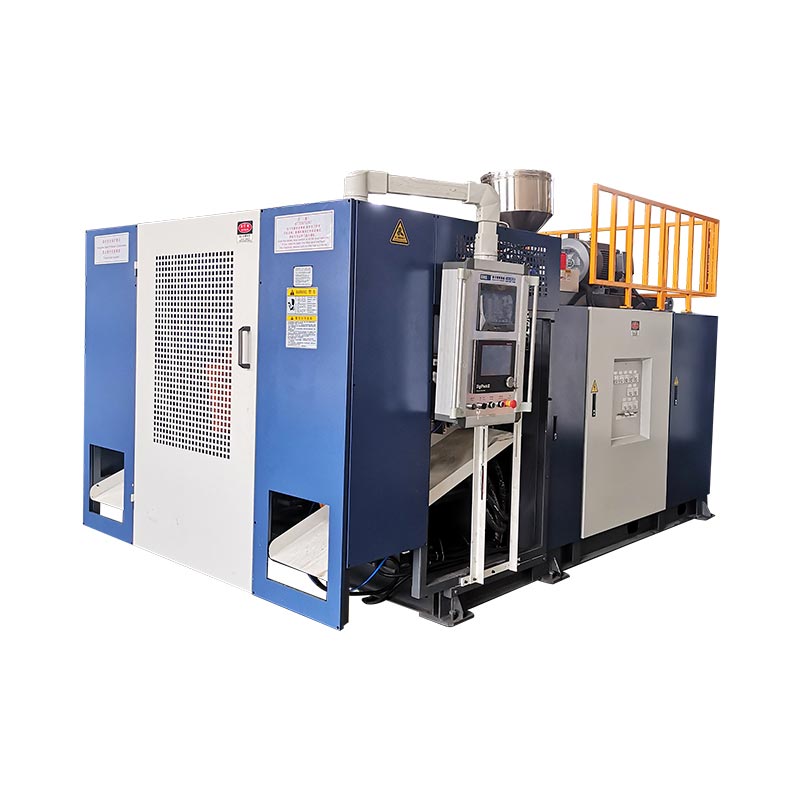
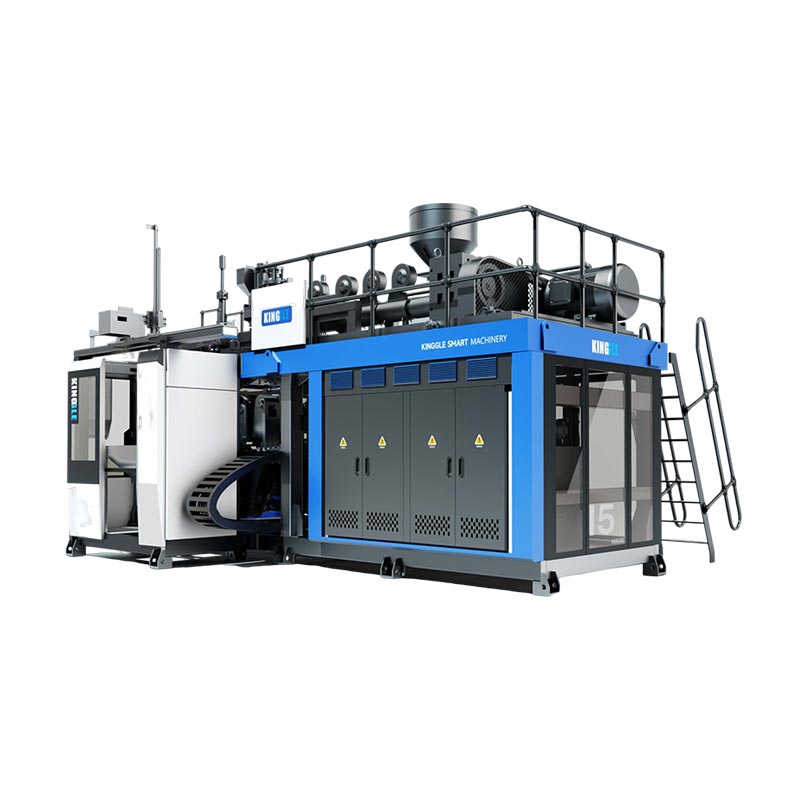
W tym przewodniku oddzielono te terminy, wykorzystano aktualne specyfikacje Kinggle 2L, 5L i 15L, aby pokazać ograniczenia wymiarowe stojące za wyborem głowicy, a także przedstawiono metodę bilansu masowego do porównywania koncepcji jedno-, dwu-, trzy- i czterogłowicowych bez wymyślania wydajności produkcyjnej.
Najpierw nazwij cztery różne liczby
Słowogłowajest używany luźno na rynku. Głowica do wytłaczania z rozdmuchem rozprowadza stopiony materiał i tworzy kształtkę rurową. Głowica gwinciarska z wieloma matrycami ma kilka wylotów. Forma następnie zamyka się wokół tych kształtek, a każde wgłębienie formy tworzy część. Stacja to kompletne stanowisko formowania i zaciskania, w którym są one odbierane. Warstwa to warstwa materiału utworzona przez system wytłaczania i głowicy tłoczącej.
| Liczyć | Znaczenie fizyczne | Przykładowe pytanie kupującego | Nie zakładaj |
|---|---|---|---|
| Wyloty z głowicą | Otwory, z których wychodzą kształtki podczas jednego formowania | Czy propozycja jest pojedyncza, podwójna, potrójna czy czterogłowa? | Liczba punktów sprzedaży gwarantuje taką samą liczbę przyjętych butelek |
| Paryżany | Długości rurowego stopu przechwycone przez formę | W jaki sposób waga i czas zostaną zrównoważone pomiędzy zawodnikami? | Aby równomiernie rozmieszczone wyloty zawsze dostarczały równe pary |
| Wnęki pleśniowe | Kształty części uformowane w jednej formie blisko | Czy forma wytwarza jedną, dwie lub cztery części na wydarzenie? | Liczba wnęk opisuje liczbę stanowisk formy |
| Stacje | Kompletne pozycje formy i zacisku używane przez maszynę | Czy maszyna jest pojedyncza czy podwójna? | Że druga stacja to druga głowica gwinciarska |
| Warstwy | Warstwy materiału w całej konstrukcji ściany | Czy dana część jest jednowarstwowa czy wielowarstwowa? | Ta „podwójna warstwa” oznacza podwójną głowicę lub podwójną wnękę |
Niezależna literatura dotycząca sprzętu dokonuje tego samego rozróżnienia. TheArkusz danych technicznych wahadłowca do ciągłego wytłaczania R&Bzawiera listę konfiguracji zacisków z jedną lub dwiema stacjami oddzielnie od konfiguracji głowicy gwinciarskiej z wieloma wylotami. To rozdzielenie jest przydatne w każdym zapytaniu ofertowym: określ stacje, wyloty matryc, wnęki form i warstwy na różnych liniach.
Co się zmienia, gdy głowica gwinciarska zyskuje rynki zbytu?
Wielogłowicowa, wielomatrycowa lub wieloformatowa maszyna do formowania z rozdmuchem tworzy równolegle kilka kształtek. Jeśli forma i proces są zaprojektowane tak, aby uchwycić każdą przedformę i uformować jedną butelkę, liczba części przypadająca na jedno zdarzenie formowania może wzrosnąć. Zysk jest warunkowy. Każdy wylot wymaga przestrzeni, przepływu stopionego materiału, kontroli temperatury i odpowiedniego położenia wnęki.
Ten diagram ma charakter koncepcyjny, a nie rysunek oprzyrządowania firmy Kinggle. Rzeczywiste średnice wylotu, skok, kanały przepływowe i układ wnęk zależą od butelki i maszyny. „Dwie głowy”, „trzy głowy” i „cztery głowy” są zatem opisami początkowymi, a nie pełnymi specyfikacjami.
Większa liczba głowic dzieli dostępną szerokość listwy
Pojedyncza duża kształtka może wykorzystać większą szerokość formy dostępnej w maszynie. Kiedy kilka wylotów dzieli tę przestrzeń, szerokość butelki, rozstaw wgłębień, pozycja szyjki, kieszeń na lampę błyskową i przyłącza chłodzące muszą mieścić się obok siebie. Forma potrzebuje również wystarczającej ilości stali pomiędzy wnękami i wystarczającej ilości miejsca do przycinania i usuwania części.
Więcej głowic zwiększa całkowity stop wymagany na wydarzenie
Jeśli jedna przedforma brutto waży 0,10 kg, cztery równoważne kształtki wymagają 0,40 kg na jedno wydarzenie formowania przed uwzględnieniem jakiejkolwiek różnicy w ich rzeczywistej masie. Przykład wyjaśnia jedynie arytmetykę; nie jest to specyfikacja butelki Kinggle. Skrócenie odstępu między zdarzeniami jeszcze bardziej zwiększa godzinowe zapotrzebowanie na stopiony materiał.
Więcej głów tworzy więcej pozycji do kontrolowania
Cztery butelki widoczne po otwarciu formy nie dowodzą czterech równoważnych procesów. Jeden wylot może być cieplejszy, jedna kształtka może zwisać w inny sposób, wnęka może schładzać się wolniej, a jedna pozycja przycinania może pozostawić dodatkowy błysk. Dlatego też wydruki z wielu wnęk należy policzyć i sprawdzić według pozycji, a nie tylko jako sumę łączną.
Oryginalne porównanie: opublikowane limity głowicy Kinggle według platformy maszyny
Aktualne strony firmy Kinggle dotyczące ciągłego wytłaczania z rozdmuchem opisują opcjonalne konfiguracje z dwiema, trzema i czterema głowicami w kilku modelach. Tabele specyfikacji publikują dokładne wymiary dla referencji jedno- i dwugłowicowych. Nie publikują rozstawu trzech lub czterech stron dla tych stron, więc te układy wymagają inżynierii projektu, a nie ekstrapolacji.
| Model Kingle’a | Stacja | Maksymalna pojemność produktu | Maksymalny rozmiar formy (szer. x wys.) | Wydajność topienia HDPE | Maksymalna średnica sworznia matrycowego z pojedynczą głowicą | Opublikowana odległość od środka podwójnej głowicy | Maksymalna średnica sworznia matrycowego z podwójną głowicą |
|---|---|---|---|---|---|---|---|
| KGB2L | Pojedynczy | 2 l | 360 × 380 mm | 30 kg/godz | 90 mm | 130 mm | 60 mm |
| KGB2D | Podwójnie | 2 l | 360 × 380 mm | 55 kg/godz | 90 mm | 130 mm | 60 mm |
| KGB5L | Pojedynczy | 5 litrów | 410 × 450 mm | 55 kg/godz | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Podwójnie | 5 litrów | 410 × 450 mm | 80 kg/godz | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Pojedynczy | 15 litrów | 580 × 500 mm | 100 kg/godz | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Podwójnie | 15 litrów | 580 × 550 mm | 120 kg/godz | 220 mm | 240–280 mm | 150 mm |
Na stronach Kinggle 2L opisano również zastosowania od 50 ml do 2 L. Ten zakres określa rodzinę produktów; nie oznacza to, że każdy pojemnik w tym asortymencie pasuje do każdej liczby osób. Szeroka butelka o pojemności 2 l może wymagać jednego wylotu, podczas gdy kilka wąskich butelek może zmieścić się w koncepcji z wieloma wgłębieniami. Sama maksymalna głośność nie może decydować o układzie.


Co dane Kinggle ujawniają na temat doboru głów
1. Liczba stacji i geometria głowicy to niezależne wybory
W parze 2L zarówno modele jedno-, jak i dwustanowiskowe mają ten sam limit dla pojedynczej głowicy 90 mm, odległość od środka podwójnej głowicy 130 mm i limit 60 mm dla podwójnej głowicy. Pary 5L i 15L mają ten sam wzór w ramach odpowiednich platform. Druga stacja zmienia sposób naprzemienności form; nie zmienia automatycznie liczby wylotów ani rozstawu wylotów.
2. Układ z podwójną głowicą ma mniejszą średnicę dostępną na wylot
Każda platforma publikuje mniejszą maksymalną średnicę tłocznika dla odniesienia z podwójną głowicą niż dla odniesienia z pojedynczą głowicą: 60 w porównaniu z 90 mm przy 2L, 80 w porównaniu do 150 mm przy 5L i 150 w porównaniu do 220 mm przy 15L. Nie pozwala to przewidzieć średnicy gotowej butelki, ale pokazuje, dlaczego „dodaj kolejną głowicę” nie jest jedynie ustawieniem wyjściowym. Geometria matrycy, kształtki wstępnej i butelki zmienia się razem.
3. Większe platformy publikują szersze odniesienia do form i odstępów między wylotami
Maksymalny wymiar formy wzrasta z 360 × 380 mm w przypadku pary 2L do 410 × 450 mm w przypadku pary 5L i do 580 mm szerokości w przypadku pary 15L. Opublikowany rozstaw osi podwójnej głowicy rośnie ze 130 mm do 150–180 mm, a następnie 240–280 mm. Liczby te łączą wybór platformy z rozstawem butelek, a nie tylko z nominalnymi litrami.
4. Modele z podwójną stacją parową charakteryzują się większą wydajnością topienia
Przykłady z dwiema stacjami charakteryzują się wyższą wydajnością topienia HDPE niż ich partnerzy z pojedynczą stacją: 55 w porównaniu z 30 kg/h przy 2 l, 80 w porównaniu z 55 kg/h przy 5 l i 120 w porównaniu do 100 kg/h przy 15 l. Różnice nie mają jednego współczynnika i nie stanowią mnożnika wyjściowego. Pokazują, dlaczego system wytłaczania należy do tych samych obliczeń, co stacje i głowice.
5. Zastrzeżenia trzy- i czterogłowicowe wymagają rysunku specyficznego dla produktu
Opisy produktów umożliwiają elastyczne konfiguracje z wieloma głowicami gwinciarskimi 2/3/4, ale w ich tabelach nie podana jest uniwersalna odległość między środkami trzech lub czterech głowic. Wymyślenie tych wymiarów z rzędu z podwójną głowicą zignorowałoby szerokość butelki, stal formy, podziałkę, położenie szyjki i dostęp serwisowy. Poprawnym następnym dokumentem jest proponowany układ głowicy i formy oparty na rysunku części kupującego.
Wybierz liczbę głów z butelki, a nie z pożądanego mnożnika
Oferta fabryczna staje się bardziej wiarygodna, gdy kupujący przekazuje dostawcy pełną definicję produktu. Rozpocznij od najszerszego i najcięższego SKU przeznaczonego dla proponowanej rodziny narzędzi. Następnie sprawdź, czy mniejsze produkty mogą dzielić tę samą maszynę bez wymuszania niepraktycznych kompromisów.
Szerokość butelki i odległość od środka
Odległość centralna jest mierzona pomiędzy sąsiadującymi liniami środkowymi wylotów. Musi być wystarczająco dokładnie dopasowany do układu wnęki, aby każda kształtka mogła wejść we właściwe położenie formy. Szerokość korpusu butelki to tylko jedna część wymagań. Wykończenie szyi, uchwyt, kieszeń na lampę błyskową, obszar zaciskania i ścianka formy pomiędzy wgłębieniami również zajmują miejsce.
Masa części i masa kształtki brutto
Masa gotowej butelki nie jest masą, którą wytłaczarka musi dostarczyć w każdym przypadku. Przednia część brutto obejmuje materiał wychwycony na butelkę oraz wypływkę górną i dolną oraz każdy inny przycięty materiał. Pomnóż masę brutto jednej pozycji przez wszystkie aktywne pozycje, a następnie porównaj całość z systemem wytłaczania przy planowanej częstotliwości zdarzeń.
Chłodzenie i usuwanie
Więcej wnęk może wytworzyć więcej ciepła do usunięcia przy każdym zamknięciu formy. Nierówne ścieżki wody mogą sprawić, że jedna wnęka będzie powolna. Po otwarciu formy komórka musi oddzielić, przyciąć, przetestować i przenieść każdą część bez kolizji i nadmiernego gromadzenia się. Maszyna formierska może dokończyć swój ruch, podczas gdy urządzenia znajdujące się za nią stanowią już wąskie gardło w produkcji.
Strategia SKU
Forma o dużej wnęce może pasować do rodziny stabilnych, wąskich butelek. Może być mniej atrakcyjny, gdy zamówienia są krótkie, projekty często się zmieniają lub duża część SKU nie może wykorzystywać tego samego skoku. Porównaj roczny popyt na części dobre i czas przezbrajania według SKU. Nie dopasowuj wielkości każdej formy do jednego szczytu sezonowego, chyba że reszta fabryki będzie w stanie wykorzystać tę pojemność.
Oblicz realistyczne wyniki na podstawie zdarzeń, części i bilansu masy
Katalogowy cykl suszenia i liczba osób nie wystarczą do prognozowania sprzedaży butelek. Użyj dwóch połączonych obliczeń: jednego dla zaakceptowanych części i jednego dla zapotrzebowania brutto na stop.
Dobre części na godzinę = stabilne formowanie na godzinę × części utworzone na zdarzenie × akceptowana frakcja
Zapotrzebowanie na stopiony materiał brutto (kg/h) = stabilne cykle formowania na godzinę × całkowita masa kształtki brutto na wydarzenie (kg)
Akceptowana część musi pochodzić z definicji jakości kupującego i uzgodnionych założeń próbnych lub uczciwego planowania. Całkowita masa kształtki brutto jest sumą wszystkich kształtek użytych w jednym wydarzeniu. Jeżeli cztery wyjścia nie dostarczają identycznej masy, przed dodaniem zapisz oddzielnie cztery pozycje.
Przejrzysty hipotetyczny przykład
Załóżmy, że proponowany układ z czterema wylotami tworzy cztery butelki na wydarzenie. Podczas stabilnej próby, a nie cyklu suchego, ogniwo wykonuje 300 formowania na godzinę. Jeżeli uzgodniona akceptowana frakcja wynosi 0,97, obliczona dobra wydajność wynosi 300 × 4 × 0,97 = 1164 butelek na godzinę. Jeśli całkowita masa kształtki brutto na zdarzenie wynosi 0,44 kg, zapotrzebowanie brutto na stopiony materiał wynosi 300 × 0,44 = 132 kg/h.
Liczby te służą wyłącznie celom edukacyjnym i nie stanowią wyniku modelu Kinggle. Pokazują, dlaczego maszyna czterogłowicowa nie jest automatycznie odpowiednia: proponowana wytłaczarka wymagałaby zweryfikowanej wydajności pod kątem materiału i warunków, podczas gdy chłodzenie i wszystkie dalsze etapy musiałyby utrzymać częstotliwość i jakość zdarzeń. Zastąp zmierzone dane projektu przed podjęciem decyzji o zakupie.
Kinggle’aciągły przewodnik maszyny do formowania z rozdmuchemwyjaśnia, w jaki sposób liczba stacji, wnęki głowicy gwinciarskiej i czas cyklu łączą się. Podczas planowania instalacji należy również sprawdzić warunki elektryczne, sprężonego powietrza i chłodzenia za pomocąPrzewodnik po obsłudze maszyny do formowania z rozdmuchem.
Uruchomienie w fabryce: zakwalifikuj każdy wylot i wnękę jako pozycję
Łączna średnia może ukryć słabą pozycję. Jeśli trzy butelki przejdą kontrolę masy, a jedna jest lekka, ich średnia może wyglądać na akceptowalną, nawet jeśli jedna wnęka jest niestabilna. Podczas odbioru i rozruchu w fabryce należy oznaczyć każdy wylot matrycy i położenie wgłębienia oraz zachować tę tożsamość poprzez przycinanie i kontrolę.
Ustal linię bazową pozycja po pozycji
- Zidentyfikuj maszynę, głowicę gwinciarską, formę, partię żywicy, recepturę i warunki użytkowe.
- Zbieraj części po kolei z każdego miejsca wylotu/wnęki.
- Zapisać masę brutto masy wstępnej, jeżeli pozwala na to uzgodniona bezpieczna metoda próbna.
- Zmierz gotową masę i te same krytyczne lokalizacje ścian dla każdej pozycji.
- Sprawdź zaciskanie, wykończenie szyjki, wypływkę, wymiary, wygląd i szczelność.
- Rejestruj odstępy między zdarzeniami, odrzucenia, alarmy, interwencje ręczne i zatrzymania w dalszej części procesu.
- Powtórzyć po przywróceniu stabilnych warunków po wszelkich zatwierdzonych regulacjach.
Zmieniaj jeden kontrolowany czynnik na raz
Jeśli jedna kształtka się różni, najpierw zdecyduj, czy wzór podąża za wylotem matrycy, wnęką, obwodem chłodzącym czy położeniem za wylotem. Skoordynowany zapis jest bardziej użyteczny niż dostosowywanie kilku wartości HMI jednocześnie. Kinggle’aUstawienia HMI i przewodnik po alarmachzaleca zapisanie dowodów przed zmianą przepisu.
Sprawdź rozkład ścian, a nie tylko masę całkowitą
Dwie butelki mogą ważyć tyle samo, a mimo to rozprowadzać materiał w różny sposób. Porównaj zdefiniowane ramiona, korpus, uchwyt, podstawę i miejsca zaciskania, jeśli jest to istotne dla części. Jeśli w projekcie zastosowano programowane sterowanie ścienne,przewodnik po programowaniu paryskimzapewnia ustrukturyzowaną metodę łączenia punktów programu z mierzonymi obszarami.
Zamień zaakceptowaną wersję próbną w referencję dotyczącą konserwacji
Zachowaj zatwierdzone dane dotyczące pozycji, warunków temperaturowych, stanu czyszczenia, stanu wody i tożsamości oprzyrządowania. Kiedy później jedna pozycja ulegnie zmianie, konserwatorzy mogą porównać ją z pierwotną wartością bazową. Thelista kontrolna konserwacji zapobiegawczejmoże uwzględnić te obserwacje w rutynowych inspekcjach.
Typowe kombinacje – i to, co każdy opis wciąż pozostawia otwartymi
| Krótki opis | Co to prawdopodobnie oznacza | Co zapytanie ofertowe musi jeszcze potwierdzić |
|---|---|---|
| Maszyna dwugłowicowa, dwugniazdowa | Dwie przedformy zasilają dwie wnęki formy na jedno wydarzenie formowania | Liczba stacji, podziałka wylotowa, rozmiar formy, masa części, wydajność wytłaczania i zakres dalszej części procesu |
| Czterogłowicowa maszyna do rozdmuchiwania butelek | Cztery wyloty matrycy tworzą cztery kształtki równolegle | Czy forma ma cztery odpowiadające sobie wgłębienia, dokładny podział i czy pasują wszystkie jednostki SKU |
| Maszyna dwustanowiskowa, dwugłowicowa | Dwie stacje form działają naprzemiennie wokół systemu matryc z dwoma wylotami | Liczba zestawów form, kolejność zdarzeń, zapotrzebowanie na stop, metoda usuwania i gwarantowane warunki próby |
| Rozdmuchowa maszyna czterogniazdowa | Jedno zamknięcie formy może uformować cztery części | Układ wylotu matrycy, liczba stacji, równowaga wnęki, chłodzenie i akceptowana moc wyjściowa |
| Maszyna dwuwarstwowa, dwugłowicowa | System wielowarstwowy może zasilać dwa wyloty | Liczba wytłaczarek, struktura materiału, proporcje warstw, trasa złomu, wyloty, wnęki i stacje |
„Maszyna do produkcji butelek z tworzyw sztucznych”, „Maszyna do rozdmuchiwania butelek HDPE”, „Maszyna do wytłaczania butelek”, „Maszyna do formowania z rozdmuchem z wieloma głowicami” i „Maszyna do wytłaczania z rozdmuchem z wieloma formami” mogą pojawić się w wyszukiwaniu powiązanego sprzętu. Technicznie kompletna specyfikacja powinna pozostać zrozumiała nawet w przypadku zmiany nazw handlowych.
Lista kontrolna zapytania ofertowego dla projektu formowania z rozdmuchem wielogłowicowym
Wyślij ten sam produkt i dane wejściowe do każdego dostawcy. Poproś o udzielenie odpowiedzi na każdą ofertę w tej samej kolejności, z odniesieniami katalogowymi oddzielonymi od gwarancji projektu.
| Grupa zapytań ofertowych | Informacje do przekazania | Wymagana reakcja dostawcy |
|---|---|---|
| Produkt | Rysunek lub próbki 2D/3D, pojemność, wymiary maksymalne, szyjka, uchwyt, linia podziału i geometria wykończenia | Zgodna platforma maszyny, orientacja, układ wnęki i wszelkie uwagi projektowe |
| Tworzywo | Dokładny gatunek żywicy, kolor/dodatki, plan przemiału lub PCR oraz dane dostawcy | Proponowany zakres ślimaka/wytłaczania, założenia technologiczne i wymagania dotyczące materiału próbnego |
| Masa i jakość | Gotowa waga, szacunkowa kształtka brutto/wypływka, ściany krytyczne, wymiary i testy funkcjonalne | Metoda próbna, pobieranie próbek według pozycji i definicja akceptacji |
| Wyjście | Wymagane dobre części na godzinę, wielkość zmiany/rok, mieszanka SKU i częstotliwość zmian | Zdarzenia na godzinę, części na zdarzenie, przyjęta akceptowana frakcja i obliczenia całkowitego stopu |
| Obróbka | Istniejące formy lub preferowana koncepcja wnęki | Liczba wylotów, odległość od środka, zakres sworzni matrycy, rozmiar formy, podziałka wnęki, zestawy form i projekt chłodzenia |
| Maszyna | Preferowany poziom automatyzacji i ograniczenia fabryczne | Liczba stacji, zacisk, wytłaczarka, elementy sterujące, wynos i opcje zawarte |
| Fabryka | Standard mocy, warunki powietrza/wody, ograniczenia otoczenia, podłoga, wysokość i trasa podnoszenia | Karta użyteczności projektu, układ ogólny, wymagania dotyczące fundamentów/załadunku i dopuszczenia do eksploatacji |
| W dół rzeki | Przycinanie, testowanie szczelności, transport, etykietowanie, pakowanie i plan postępowania ze złomem | Pojemność i granica interfejsu dla każdego etapu uwzględnionego i dostarczonego przez kupującego |
Nie akceptuj linii wyjściowej bez warunków testowych
Przydatny dokument akceptacji zawiera opis rysunku butelki, gatunku materiału, masy gotowej i brutto, aktywnych wylotów i wnęk, warunków chłodzenia formy, okna stabilnej pracy, testów jakości, planu pobierania próbek i dołączonego wyposażenia końcowego. Rejestruje zaakceptowane części według pozycji. Bez tych warunków „szt./h” może opisywać ruch maszyny, części uformowane przed kontrolą lub dobrze zapakowane butelki – trzy różne wyniki.
Zapytaj o układ przed zamrożeniem zamówienia
Ostateczny rysunek powinien przedstawiać linie środkowe wylotów matrycy względem wnęk formy, granice formy i płyty dociskowej, kołki rozdmuchowe, metodę przycinania lub usuwania obróbki blacharskiej, ścieżkę wyjmowania i prześwity serwisowe. W przypadku zamówienia firmy Kinggle z trzema lub czterema głowicami na tym rysunku potwierdzono wysokość nachylenia charakterystyczną dla projektu; nie należy tego wnioskować z opublikowanej tabeli z podwójną głowicą.
Często zadawane pytania
Co to jest wielogłowicowa maszyna do formowania z rozdmuchem?
W wielogłowicowej maszynie do formowania z rozdmuchem zastosowano układ głowicy z kilkoma wylotami, aby utworzyć kilka kształtek podczas jednego procesu formowania. Liczba wylotów, odległość od środka i rozmiar matrycy muszą odpowiadać rozmieszczeniu butelki i wnęki formy.
Czy maszyna dwugłowicowa to to samo, co maszyna dwugniazdowa?
Nie. Podwójna głowica opisuje dwa wyloty matrycy lub przedformy; dwie wnęki opisują kształty dwóch części w formie. Zwykle są projektowane jako dopasowany układ dwuczęściowy, ale w ofercie należy określić oba oddzielnie.
Czy czterogłowicowa rozdmucharka produkuje cztery razy więcej butelek?
Nie automatycznie. Może formować więcej części na jedno wydarzenie formowania, ale rzeczywista dobra wydajność zależy od stabilnej częstości zdarzeń, całkowitego zapotrzebowania na stopiony materiał, równowagi na wylocie i wnęce, chłodzenia, przycinania, testowania i akceptowanej jakości.
Jak wybiera się odległość od środka głowicy gwinciarskiej?
Odległość od środka jest wybierana na podstawie proponowanego rozstawu wgłębień i układu produktu. Szerokość butelki, pozycja szyjki, kieszenie na lampy, stal formierska, chłodzenie, szpilki rozdmuchowe, przestrzeń przycinania i usuwania – wszystko to wpływa na ostateczny wymiar.
Czy jedna maszyna może przełączać się między produkcją jedno- i wielogłowicową?
Na odpowiednio zaprojektowanej platformie może być możliwy inny układ głowicy gwinciarskiej lub oprzyrządowania, ale nie należy tego zakładać. Potwierdź u dostawcy dopasowanie mechaniczne, zakres wytłaczania, sterowanie, prace związane z przezbrojeniem, kompatybilność formy i wymagania dotyczące uruchomienia.
Co ogranicza liczbę wnęk w procesie wytłaczania z rozdmuchem?
Limity obejmują wymiary produktu, dostępną przestrzeń formy i płyty dociskowej, podziałkę wylotową, geometrię matrycy i kształtki wstępnej, wymagania dotyczące zacisków, wydajność wytłaczania, równowagę chłodzenia, usuwanie części i wydajność na dalszym etapie.
Jakie dane należy przesłać w celu wyceny maszyny wielogniazdowej?
Wyślij rysunek części lub próbki, gatunek materiału, masę gotową i brutto kształtki, ściany krytyczne i testy, wymaganą dobrą wydajność, plan SKU, media fabryczne, ograniczenia układu i wymagania dalsze.