Na tej stronie
- Co to jest maszyna do formowania z rozdmuchem?
- Jak działa formowanie z rozdmuchem
- Typy według procesu: EBM, IBM, ISBM
- Wewnątrz maszyny: części decydujące o jakości
- Typy według struktury i zakresu modeli
- Materiały, które uruchamiamy
- Co wytwarzają maszyny do formowania z rozdmuchem
- Wydajność i koszt: liczby, które mają znaczenie
- Jak pomagamy Ci wybrać
- Jakość, testowanie i to, co oglądamy
- Co wpływa na cenę maszyny
- Kupowanie u producenta
- Często zadawane pytania
Co to jest maszyna do formowania z rozdmuchem?
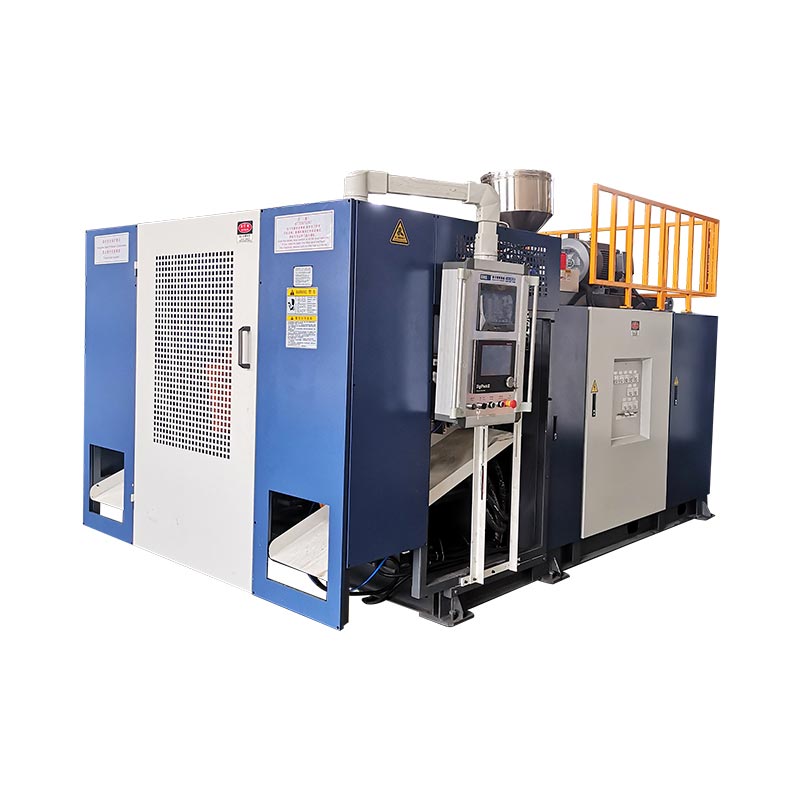
Maszyna do formowania z rozdmuchem zamienia żywicę z tworzywa sztucznego w puste części poprzez jej topienie, formowanie w miękki kształt i wdmuchiwanie sprężonego powietrza do wnętrza tego kształtu, tak aby docisnął się do formy. Kiedy plastik ostygnie i forma się otworzy, otrzymasz gotowy pusty produkt – butelkę, puszkę, bęben, zbiornik. Prawie każdy sztywny plastikowy pojemnik, z którym masz do czynienia, zaczynał się na tego czy innego rodzaju maszynie do formowania z rozdmuchem.
Kategoria jest szeroka, ponieważ części są tak różne: butelka z zakraplaczem o pojemności 100 ml i beczka na chemikalia o pojemności 220 l są „formowane z rozdmuchem”, ale nic w tych dwóch maszynach nie jest takie samo. Wybór dobrego oznacza zrozumienie dwóch rzeczy — tego, jak powstaje miękki kształt (tzwtyp procesu) i jak zbudowana jest maszyna, aby to dostarczać (struktura). Zajmiemy się obydwoma po kolei.
Jak działa formowanie z rozdmuchem
Formowanie przez wytłaczanie z rozdmuchem – proces stosowany w większości pojemników przemysłowych – przebiega w zamkniętej pętli. Zrozumienie tego sprawia, że każda późniejsza decyzja (koszt, wydajność, jakość) staje się oczywista:
- Roztopić i zmierzyć.Ślimak wytłaczarki topi żywicę i wypycha stały, jednorodny przepływ w kierunku głowicy matrycy.
- Utwórz dzielnicę.Stop opuszcza głowicę matrycy w postaci pustej rurki – przedformy. Kontroler grubości ścianki profiluje rurę na całej jej długości, tak aby plastik znajdował się tam, gdzie część wymaga wytrzymałości.
- Zacisk.Forma zamyka się wokół kształtki. Synchroniczne mocowanie i bezpośrednie blokowanie docisku utrzymują płyty równolegle, dzięki czemu część nie miga.
- Cios.Trzpień rozdmuchowy wtryskuje powietrze (w wielu częściach z systemem nadmuchu od dołu), a przednia część napełnia się wnęką, przyjmując swój ostateczny kształt.
- Fajny.Część osadza się na schłodzonej formie. Jest to zwykle najdłuższy krok i to on – a nie wytłaczarka – wyznacza czas cyklu.
- Wysuń i zakończ.Forma otwiera się, ramię robota usuwa część i przycina wypływkę. Na linii zautomatyzowanej działa to bezobsługowo.
Dwa z tych kroków po cichu decydują o ekonomii całej linii. Profilowanie Parison określa, ile żywicy zawiera każda część; chłodzenie określa, jak szybko można je wykonać. Popraw te dwa elementy, a reszta maszyny w dużej mierze zajmie się sama sobą — dlatego zasługują na więcej uwagi niż główne specyfikacje, które kupujący zwykle porównują w pierwszej kolejności.
Typy według procesu: EBM, IBM i ISBM
Istnieją trzy podstawowe typy procesów maszyn do formowania z rozdmuchem. Różnica jest całkowicie wjak powstaje miękki kształtzanim wybuchnie.
| Typ | Jak powstaje kształt | Najlepsze dla | Typowe produkty |
|---|---|---|---|
| Wytłaczanie (EBM) | Parison wytłaczany w postaci tuby, a następnie dmuchany | Uchwyty i duże, puste części | Puszki Jerry'ego, bębny, zbiorniki, butelki |
| Wtrysk (IBM) | Preforma formowana wtryskowo, a następnie rozdmuchiwana | Małe, precyzyjne pojemniki | Butelki farmaceutyczne, słoiki kosmetyczne |
| Rozciągnięcie wtryskowe (ISBM) | Preforma wtryskiwana, rozciągana i dmuchana | Przezroczyste, mocne butelki PET | Butelki na wodę i napoje bezalkoholowe |
Formowanie wytłaczane z rozdmuchem (EBM)to koń pociągowy dla kontenerów przemysłowych i procesu, który budujemy. Ponieważ korpus, rączka i szyjka tworzą się w jednym procesie, EBM wytwarza duże części, których nie da się wykonać innymi procesami.Formowanie wtryskowe z rozdmuchem (IBM)najpierw formuje precyzyjną preformę, zapewniając doskonałą dokładność przy małych szyjkach butelek, ale bez uchwytów i dużych części.Rozciągnięcie wtryskowe (ISBM)rozciąga preformę PET, zapewniając przejrzystość i wytrzymałość, jaką można zobaczyć w butelkach na wodę — to inna rodzina produktów niż części przemysłowe HDPE.
W praktyce wybór rzadko jest jednoznaczny. Puszka, bęben, zbiornik lub dowolny obsługiwany lub duży pojemnik jest częścią wytłaczaną; IBM i ISBM należą do małych precyzyjnych butelek i przezroczystego PET. Wiedza o tym, do której rodziny należy Twój produkt, zanim utworzysz krótką listę maszyn, pozwala zaoszczędzić porównanie ofert dla dwóch procesów, które nigdy nie będą pasować.
Wewnątrz maszyny: części decydujące o jakości
Dwie maszyny mogą mieć tę samą wydajność główną i zachowywać się zupełnie inaczej, ponieważ jakość tkwi w komponentach. Oto części, na których najbardziej zależy naszym inżynierom:
| Część | Co to robi | Dlaczego to ma znaczenie |
|---|---|---|
| Wytłaczarka i śruba | Topi i dozuje żywicę | Śruby 50–100 mm przy 24–25 L/D dają stabilny, jednorodny stop HDPE — podstawę spójnych części |
| Głowica gwinciarska + kontroler wstępnego tłoczenia | Tworzy i profiluje ścianę prefabrykowaną | 100-punktowy kontroler grubości ścianki MOOG to największy pojedynczy czynnik wpływający na koszt żywicy i wytrzymałość części |
| Jednostka zaciskowa | Zamyka i utrzymuje formę | Synchroniczne mocowanie z podwójnym cięgłem + blokada bezpośredniego ciśnienia cylindra olejowego utrzymują płyty równoległe przy dużym obciążeniu |
| Dmuchaj i schładzaj | Nadmuchuje i ustawia część | Trzpień rozdmuchowy + dolny nadmuch kształtuje część; konstrukcja chłodzenia wpływa na rzeczywisty czas cyklu |
| Jedź i kontroluj | Zasila i obsługuje maszynę | Główna pompa serwo odcina energię; Mitsubishi PLC + Weinview HMI chronią dyspozycyjność linii 24/7 |
| Automatyzacja | Wyjęcie, rozdrobnienie, inspekcja | Ramię robota + przycinanie w dół zapewniają stabilną jakość podczas przejazdów bezzałogowych |
W przypadku linii działającej przez całą dobę niezawodność sterowania chroni wydajność — dlatego też importowane komponenty w ostatnim rzędzie mają większe znaczenie niż wyglądają. Mitsubishi PLC, Weinview HMI i kontrola grubości ścianek MOOG to nie odznaki; są to sprawdzone części, które nadają się do użytku niemal w każdym miejscu na świecie, więc usterka w Lagos lub Limie nie powoduje przestojów linii przez wiele tygodni.
Typy według struktury i zakresu modeli
W ramach wytłaczania maszyny są pogrupowane według sposobu dostarczenia kształtki i sposobu budowy ściany. Tutaj dopasowujesz maszynę do rozmiaru i objętości części.
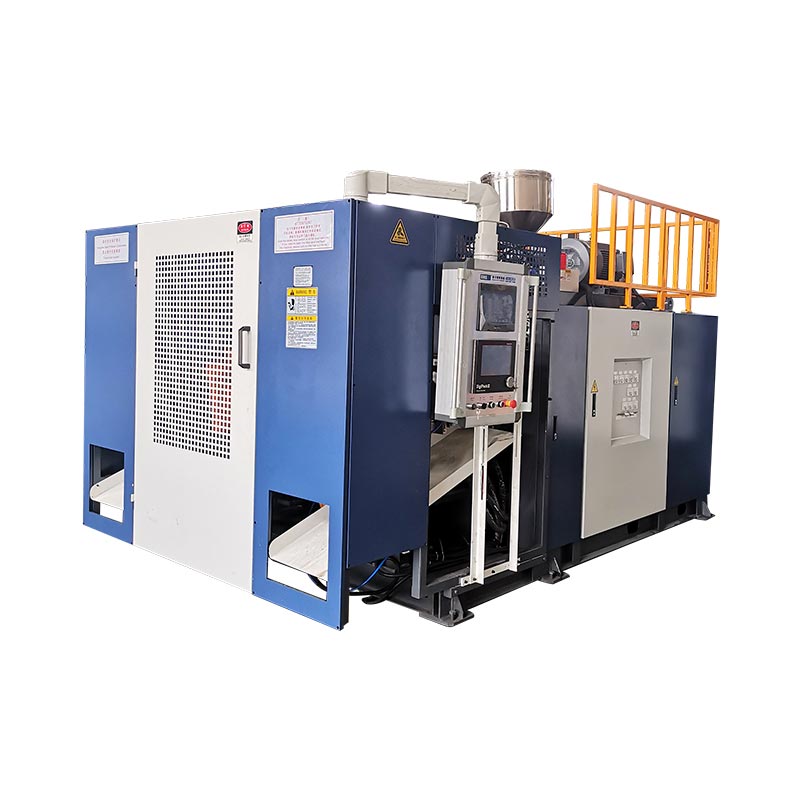
- Ciągła maszyna do formowania z rozdmuchem.Przednia część wytłacza się bez przerwy, a forma porusza się, aby ją wychwycić – wysoka częstotliwość w przypadku małych i średnich części do około 30 l, gdzie głowica z wieloma matrycami uruchamia butelki po kilka sztuk.
- Akumulatorowa (akumulacyjna) maszyna do formowania z rozdmuchem.Topi się w głowicy i strzela szybko, powstrzymując zwisanie dużych kształtek — typ stosowany w bębnach, zbiornikach IBC, zbiornikach paliwa i barierach.
- Wielowarstwowa maszyna do formowania z rozdmuchem.2–6-warstwowa głowica tłocząca współwytłacza warstwy barierowe, przemiałowe lub kolorowe w jedną ściankę — stosowana w zbiornikach paliwa i beczkach na chemikalia o wysokich parametrach.
- Automatyczna maszyna do formowania z rozdmuchem.Każde z powyższych z pełną automatyzacją — wyjmowanie robota, usuwanie blachy i kontrola pod kątem bezobsługowej, spójnej pracy.
Nasz własny asortyment obejmuje beczki o pojemności od 100 ml do 220 l (i większe na zamówienie), więc ta sama fabryka oferuje małą butelkę na olej i beczkę na chemikalia z oceną ONZ:
| Pojemność | Typ maszyny | Przykładowe modele | Wydajność cyklu suchego* | Zaciskanie |
|---|---|---|---|---|
| 100 ml – 2 L | Ciągłe, pojedyncze/wiele matryc | Pojedynczy 2L/ stacja podwójna | do 1200/h | 40 kN |
| 3 – 15 litrów | Ciągłe, pojedyncze/podwójne | 5L / 15Lstacja | 450–1 000/godz | 65–200 kN |
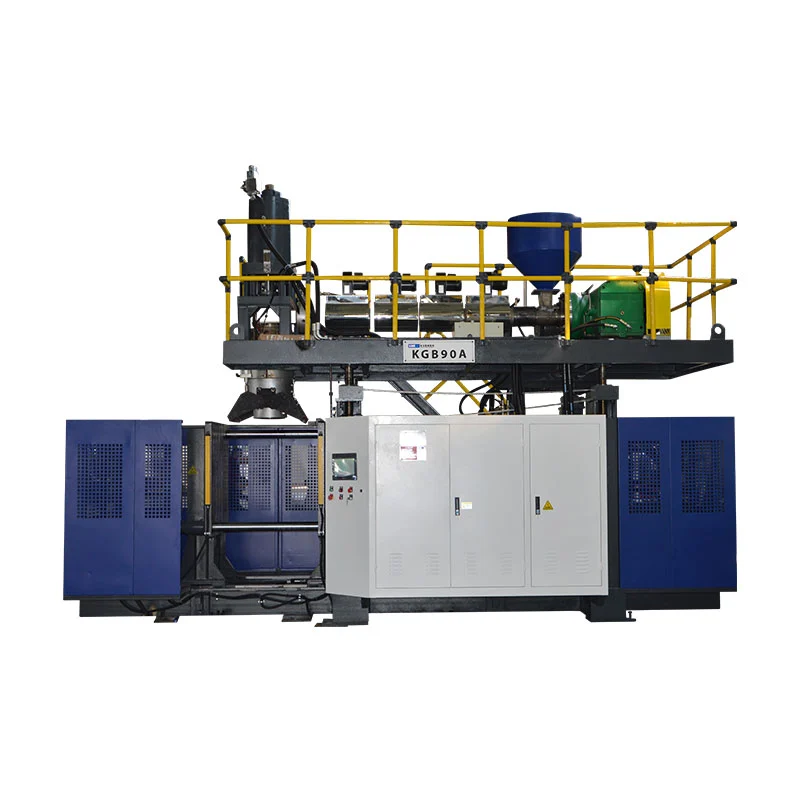
| 20 – 60 l | Akumulator | KGB70A / 80A /90A | 500–700/godz | 130–280 kN |
| 120 – 160 l | Akumulator | KGB100B /110A | 300–320/godz | 440–760 kN |
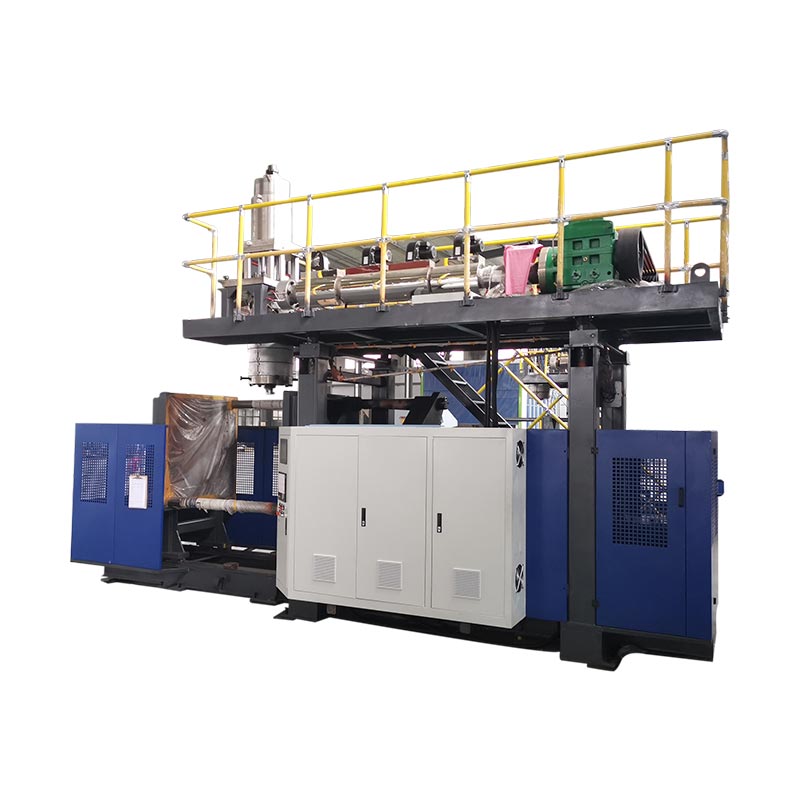
| Beczki 220 L+ | Specjalna beczka chemiczna | Specjalny 250L | 17–20/godz | na żądanie |
*Cykl suchy to teoretyczne maksimum; rzeczywista produkcja jest niższa. Pełne specyfikacje i opracowane liczby znajdują się w naszych szczegółowych opisach na stronieJerry Can maszynaIgromadzić maszynę.
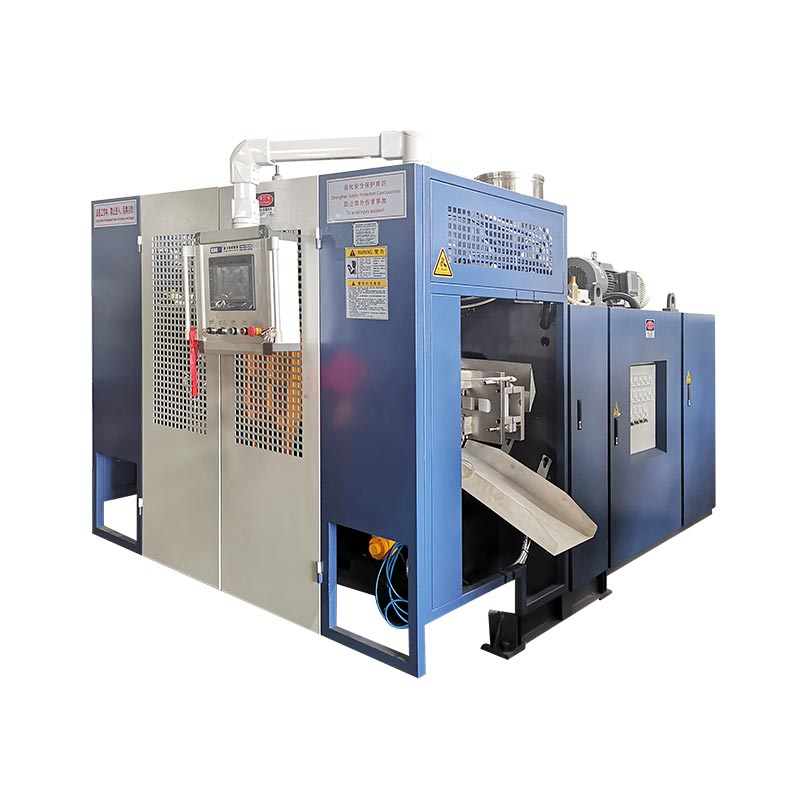
 Ciągłe — pojedyncza stacja 5L
 Akumulator — 60L dla dużych części
 Akumulator — beczki i zbiorniki 250L
Materiały, które uruchamiamy
Maszyna ustawia proces; żywica nadaje właściwości. Nasze maszyny do wytłaczania obsługują poniższą rodzinę przemysłową w ścianach jedno- lub wielowarstwowych.
| Tworzywo | Dlaczego jest używany | Typowe części |
|---|---|---|
| HDPE | Sztywny, odporny chemicznie, tani | Puszki, butelki, zbiorniki Jerry'ego |
| HMW-HDPE | Wysoka odporność na uderzenia i pęknięcia naprężeniowe | Beczki po chemikaliach, zbiorniki na paliwo |
| PP | Odporność na ciepło, opcje przejrzystości | Pojemniki cienkościenne i napełniane na gorąco |
| PCV/PA | Właściwości barierowe i specjalne | Butelki specjalistyczne, warstwy barierowe |
Co wytwarzają maszyny do formowania z rozdmuchem
Zmień formę, a jedna rodzina maszyn obsłuży wiele gałęzi przemysłu. Oto obszary zastosowań, do których najczęściej się stosujemy:
| Przemysł | Produkty |
|---|---|
| Opakowanie | Butelki na olej i detergenty, kanistry, beczki na chemikalia, zbiorniki IBC |
| Automobilowy | Zbiorniki paliwa, kanały powietrzne, spojlery |
| Administracja dróg | Bariery drogowe, pachołki, pomosty izolacyjne |
| Ruchomy | Boje, pływaki, pontony |
| Logistyka i nie tylko | Palety, skrzynki narzędziowe, stoły i krzesła, zabawki |
Wydajność i koszt: liczby, które mają znaczenie
Dwa obliczenia decydują, czy maszyna pasuje do Twojej firmy — a oba można łatwo uruchomić przed zakupem.
Przykład — puszka 5 l w cyklu 7,2 s, pojedyncza głowica:
(3600 ÷ 7,2) × 0,8 =400 puszek/godz· dwie zmiany ≈6400/dzień
Żywica = masa części × cena żywicy → np. 0,20 kg × 1,30 dolara =0,26 USD
Energia = maszyna kW × $/kWh ÷ części/h → np. 15 × 0,12 ÷ 400 =0,0045 USD
Należy zauważyć, że żywica przewyższa koszt energii i pracy w przeliczeniu na część. Ten jeden fakt stanowi uzasadnienie dla precyzyjnej kontroli grubości ścianek: przycięcie 5% żywicy z części dostarczanej w milionach pozwala zaoszczędzić znacznie więcej niż jakikolwiek rachunek za energię elektryczną — i dlatego tańsza maszyna ze słabą kontrolą grubości ścianki zwykle okazuje się droga.
Jak pomagamy Ci wybrać
Kiedy kupujący wysyła zapytanie, pracujemy nad częścią, a nie nad maszyną. Odpowiedz na te pytania, a właściwa konfiguracja będzie zazwyczaj jasna:
- Największa część i kształt.Rozmiar i to, czy ma uchwyt, decydują o wytłaczaniu czy wtryskiwaniu i ciągłym czy akumulatorze.
- Specyfikacja żywicy i ściany.Warstwy barierowe lub przemiałowe wymagają głowicy wielowarstwowej; Bębny posiadające certyfikat ONZ wymagają silnej kontroli grubości ścianek.
- Dzienne wyjście.Przed wybraniem stacji pojedynczej lub podwójnej przeprowadź obliczenia wyjściowe w odniesieniu do godzin pracy na dwie zmiany.
- Orzecznictwo.Test upuszczenia lub wymagania ONZ zmieniają oprzyrządowanie i walidację.
- Samodzielnie lub pod klucz.Linie skalujące korzystają z centralnego zasilania, wody i kruszenia dostarczanych razem.
Jakość, testowanie i to, co oglądamy
Konsekwencja to najważniejsza cecha w formowaniu z rozdmuchem i właśnie tu ujawniają się dwie dekady budowania tych samych maszyn. Kilka rzeczy, które robimy i obserwujemy:
- Jednorodność grubości ścianki.Profilowane punktowo, dzięki czemu każda część spełnia wymagania testu upuszczenia przy najmniejszej ilości żywicy — sprawdzane przed wysyłką.
- Test upadku i walidacja ONZ.Oprzyrządowanie bębnów chemicznych przechodzi test upadku z wysokości 3 metrów i posiada certyfikat ONZ, zanim opuści naszą podłogę.
- Tam, gdzie zwykle zaczyna się spadek produkcji.Wolniejsze cykle częściej wynikają z suwu przechowywania lub chłodzenia niż z wytłaczarki — to pierwsze miejsce, na które należy zwrócić uwagę, a nie ostatnie. (Więcej wco powoduje powolne magazynowanie materiału.)
Co wpływa na cenę maszyny
Nie ma jednej ceny katalogowej „maszyny do formowania z rozdmuchem”, ponieważ specyfikacja zmienia koszt. Główni kierowcy:
- Rozmiar części i siła mocowania.Większe części wymagają cięższych ram i znacznie większego tonażu – co jest największym czynnikiem kosztowym.
- Liczba głowic gwinciarskich.Podwójna/multi-matryca zwielokrotnia wydajność i cenę.
- Jednowarstwowa kontra wielowarstwowa.Głowica wielowarstwowa zwiększa możliwości i koszty.
- Automatyka i sterowanie.Roboty do usuwania, usuwania błysków i zaawansowane kontrole podnoszą cenę, ale obniżają koszty eksploatacji.
- Systemy pod klucz.Centralne podawanie, woda i kruszenie zwiększają koszt, ale ograniczają ilość odpadów i pracy.
Kupowanie u producenta
Maszyna to związek trwający dekadę, więc to, kto za nią stoi, jest równie ważne jak specyfikacja. Jako fabryka do każdej maszyny dołączamy:
- Gwarancja.Główne komponenty objęte są 1–2-letnią gwarancją; części zużywalne są wymieniane bezpłatnie w ciągu pierwszego roku.
- Zainstaluj i przeszkol.Nasi inżynierowie przyjeżdżają do Twojej fabryki, aby zainstalować, uruchomić i przeszkolić operatorów.
- Zdalne wsparcie.Pokładowy system alarmowy umożliwia nam zdalne diagnozowanie i rozwiązywanie problemów.
- Niestandardowe rozwiązania.Formy według Twoich rysunków i konfiguracje dostosowane do Twojej części, żywicy i wydajności.
Opowiedz nam o swojej części — określimy specyfikację maszyny
Wyślij swój produkt, rozmiar, żywicę i dzienną produkcję. Zalecimy odpowiedni typ, konfigurację i siłę mocowania, podając rzeczywiste wartości cykli.
Uzyskaj wycenę Czatuj na WhatsAppieCzęsto zadawane pytania
Co to jest maszyna do formowania z rozdmuchem?
Wytwarza puste w środku produkty z tworzyw sztucznych poprzez topienie żywicy, formowanie jej w miękki kształt i napełnianie powietrzem wewnątrz formy – używanej do butelek, kanistrów, bębnów, zbiorników, zbiorników paliwa i innych.
Jakie są rodzaje maszyn do formowania z rozdmuchem?
Procesowo: wytłaczanie (EBM), wtrysk (IBM) i rozciąganie wtryskowe (ISBM). Według struktury: ciągły, akumulatorowy i wielowarstwowy. Według działania: automatyczne. Wytłaczanie jest najczęstszą metodą w przypadku przemysłowych pojemników HDPE.
Ile kosztuje maszyna do formowania z rozdmuchem?
Cena zależy od rozmiaru części i siły mocowania, liczby głowic gwinciarskich, jednowarstwowej lub wielowarstwowej oraz automatyzacji. Mała jednostanowiskowa maszyna kosztuje znacznie mniej niż duża linia bębnów akumulatorowych — udostępnij swoją część i moc wyjściową, aby uzyskać dokładną wycenę.
Jak wybrać właściwy?
Zacznij od części: największy rozmiar, uchwyt czy nie, żywica, specyfikacja ściany, certyfikacja, a następnie dzienna produkcja. Części obsługiwane i duże wykorzystują wytłaczanie (ciągłe w przypadku małych i średnich, akumulator w przypadku dużych); precyzyjne małe butelki wykorzystują zastrzyk; przezroczyste butelki PET wykorzystują rozciąganie wtryskowe.
Z jakich materiałów może korzystać?
Maszyny do wytłaczania obsługują PE (HDPE i HMW-HDPE), PP, PVC i PA w ściankach jedno- lub wielowarstwowych. Maszyny do rozciągania wtryskowego obsługują PET w celu uzyskania przezroczystych butelek.
Jak mierzona jest moc wyjściowa?
Arkusze specyfikacji pokazują wydajność w cyklu suchym (teoretyczną). Rzeczywista wydajność to cykl suchy × około 0,75–0,85, ponieważ czas chłodzenia i masa części wydłużają rzeczywisty cykl.