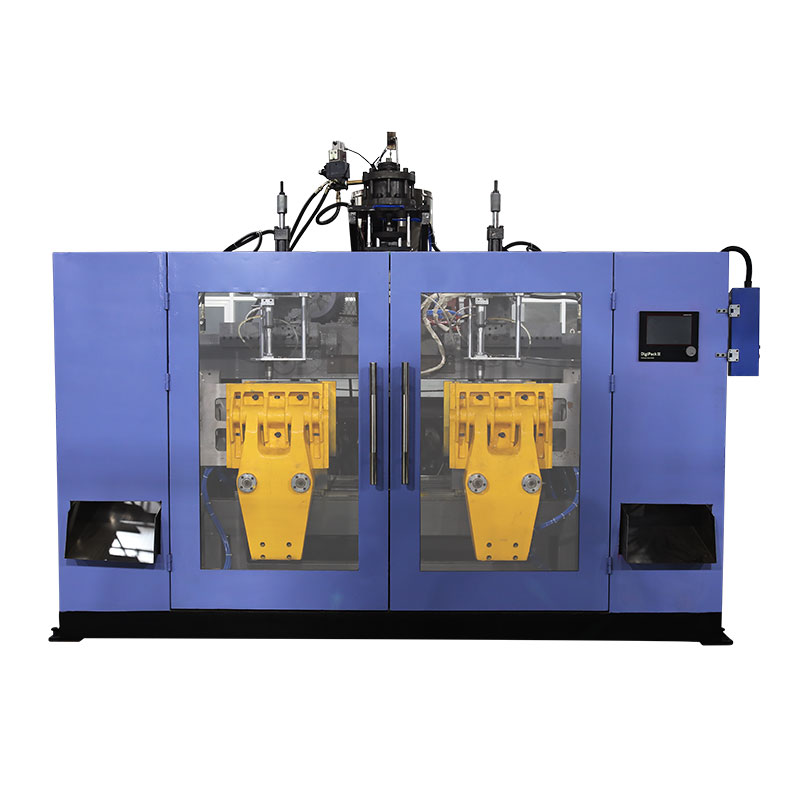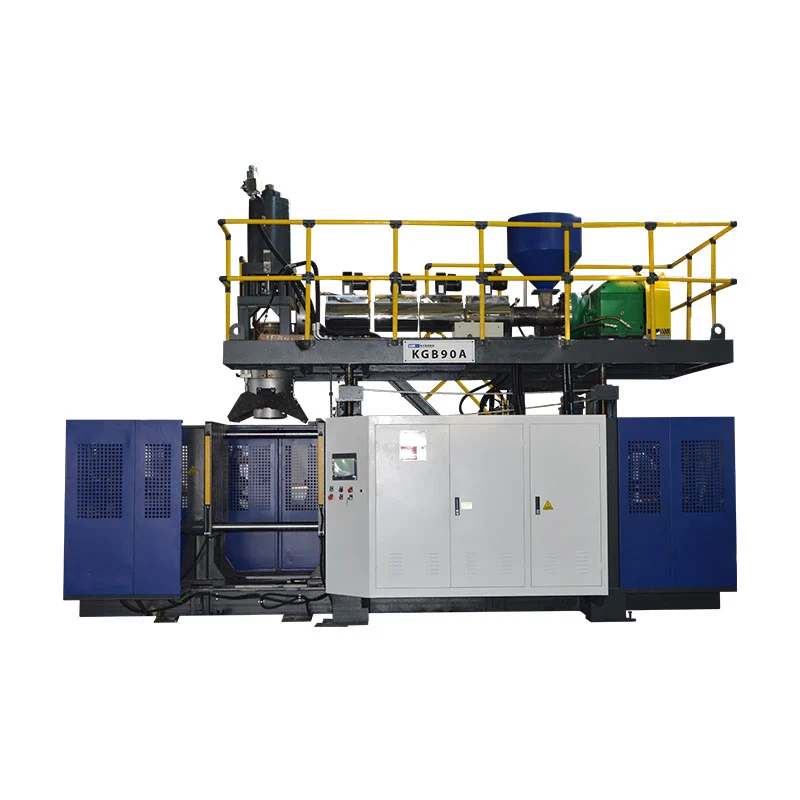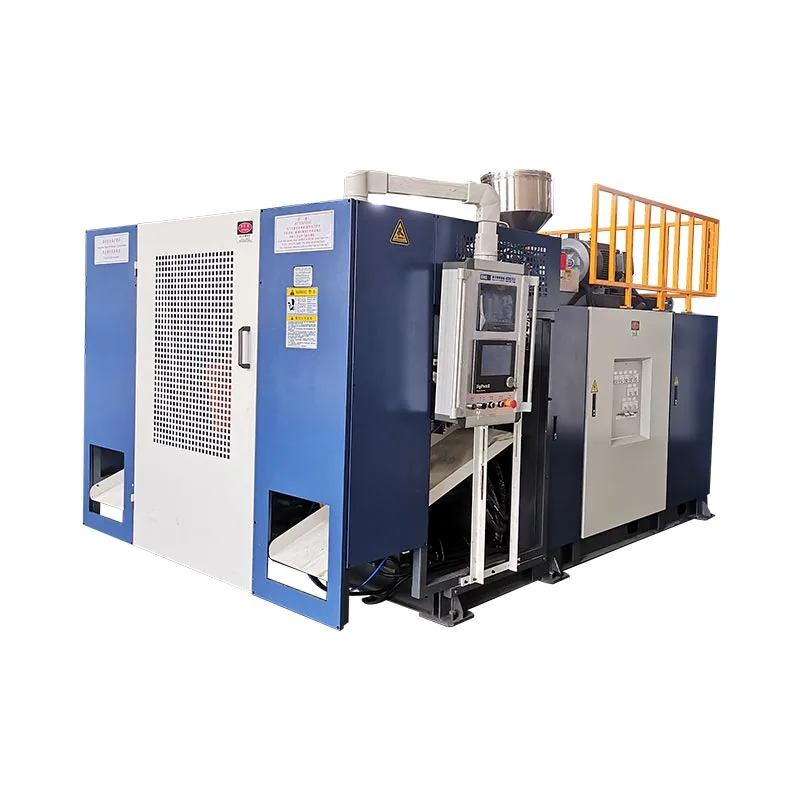
Programowanie Parison zmienia odstęp matrycy podczas wytłaczania, dzięki czemu materiał jest umieszczany tam, gdzie tego potrzebuje gotowa część. Dobry profil chroni narożniki, uchwyty, ramiona i miejsca przycięcia, nie powodując przy tym, że cały pojemnik jest cięższy.

Jakie programowanie parison faktycznie kontroluje
W procesie wytłaczania z rozdmuchem stopione tworzywo sztuczne opuszcza matrycę w postaci rury zwanej kształtką wstępną. Grawitacja, wytrzymałość stopu, pęcznienie matrycy, rozciąganie i geometria formy wpływają na to, jak rura staje się częścią. Jednolita szczelina matrycy rzadko tworzy jednolitą wykończoną ścianę, gdy część ma ramiona, narożniki, uchwyt lub głębokie tłoczenie.
Sterownik przesuwa oprzyrządowanie, aby wybrane przekroje były grubsze lub cieńsze. Celem jest kontrolowana dystrybucja materiału: wystarczająca ilość materiału w obszarach silnie rozciągniętych lub obciążonych, przy mniejszym niepotrzebnym ciężarze w sekcjach, które łatwo się formują.
| Akcja profilowa | Efekt procesu | Co zweryfikować |
|---|---|---|
| Zwiększ otwarcie w wybranych punktach | Dodaje materiał do tej części kształtki | Cienkie rogi, nasady uchwytów, ramiona, spód i obszar uszczypnięcia |
| Zmniejsz otwarcie w wybranych punktach | Zmniejsza ilość materiału w tej części | Ciężkie proste ściany, strefy powolnego chłodzenia i nadmierny ciężar części |
| Zmień profil | Przesuwa grube i cienkie strefy wzdłuż kształtki | Czy zaprogramowana strefa jest zgodna z zamierzoną cechą części |
| Skaluj całkowitą wagę profilu | Zmienia pełny profil | Masa całkowita i minimalna ścianka, nie tylko średnia |
Przydatny zapis produkcji zawiera plik profilu wraz z numerem formy, gatunkiem żywicy, kolorem lub stanem przemiału, recepturą temperaturową, wielkością wtrysku, czasem chłodzenia i zatwierdzonymi pomiarami części.
Systemy ciągłe i akumulatorowe wykorzystują różne odniesienia
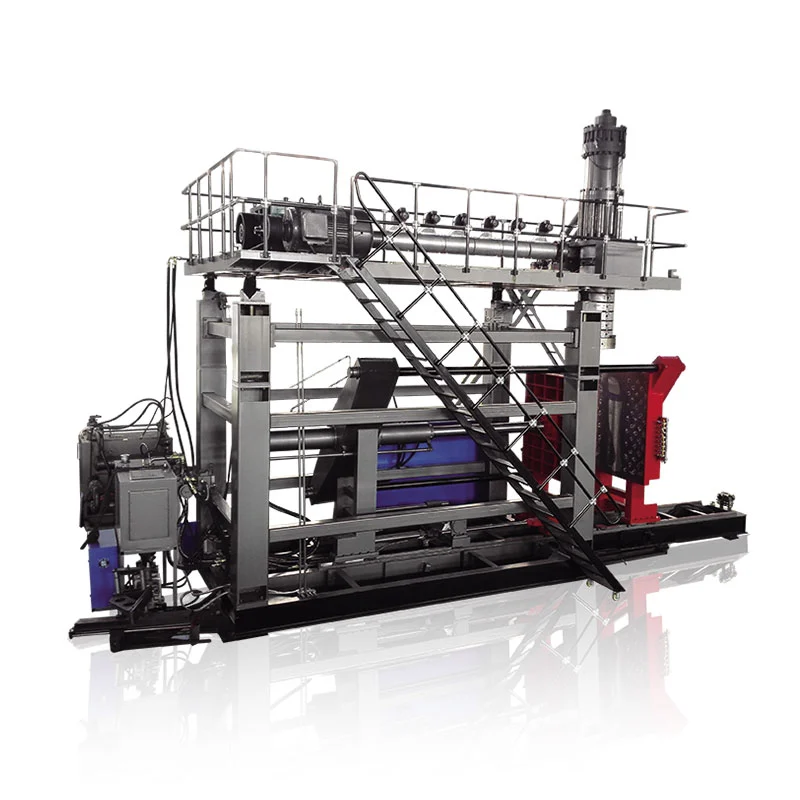
Namaszyna do ciągłego rozdmuchiwania, kształtka kształtuje się w sposób ciągły. Profil jest zwykle synchronizowany z czasem lub długością części wstępnej. Stabilność wytłaczania ma znaczenie, ponieważ zmiana wydajności może przesunąć zaprogramowany punkt wzdłuż części.
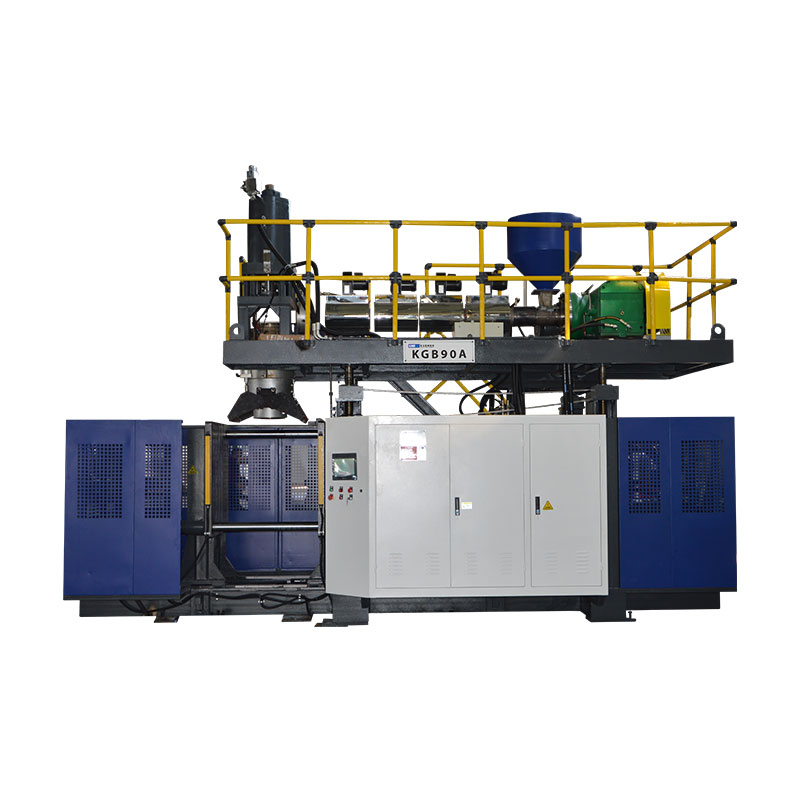
naakumulatorowa maszyna do formowania z rozdmuchemstop jest przechowywany i przepychany przez matrycę. Profil można przywiązać do stanowiska akumulatora. Rozmiar wtrysku, konsystencja wypełnienia i kalibracja przetwornika stają się częścią problemu grubości ścianki.

UrzędnikInstrukcja MOOG DigiPack IIIdokumentuje zastosowania zarówno w akumulatorach, jak i przy wytłaczaniu ciągłym. Nie oznacza to, że każda maszyna Kinggle korzysta z tego samego kontrolera. Potwierdź model sterownika, pojemność profilu, siłownik i oprzyrządowanie w wycenie projektu.
Kontrolowana sekwencja konfiguracji
- Potwierdź poprawny przepis.Dopasuj formę, materiał, matrycę i wersję produktu.
- Ustabilizuj stop.Pozwól, aby rzeczywiste temperatury się ustabilizowały i potwierdź spójne podawanie i wytłaczanie.
- Sprawdź zero i zakres oprzyrządowania.Sprawdź ruch pod kątem zakleszczenia, wycieku lub niewspółosiowości.
- Ustaw długość kształtki i rozmiar strzału.Przy zamykaniu formy kształtka musi osiągnąć prawidłowe położenie.
- Zacznij od prostego profilu.Łatwiej zdiagnozować szerokie zmiany niż wiele ostrych korekt.
- Formuj kilka stabilnych cykli.Nie oceniaj pierwszej części po istotnej zmianie procesu.
- Pomiar stałych lokalizacji.Zapisz minimalną ściankę, masę części, wygląd i wyniki funkcjonalne.
- Zmieniaj jeden obszar na raz.Zapisz nową wersję dopiero po powtarzalnym ulepszeniu.
Rozwiązywanie problemów związanych z grubością ścian według objawów
| Objaw | Sprawdzać | Następny krok |
|---|---|---|
| Cienki dół lub ramiona | Pozycja profilu, ugięcie kształtki, synchronizacja rozciągania i rozdmuchu | Potwierdź wyrównanie przed dodaniem masy całkowitej |
| Jedna strona stale cieńsza | Centrowanie matrycy, wyrównanie formy, chłodzenie i kontakt przedformy | Popraw asymetryczną przyczynę fizyczną |
| Grubość przesuwa cykl za cyklem | Temperatura topnienia, wydajność, wielkość wtrysku, sprzężenie zwrotne i stabilność hydrauliczna | Ustabilizuj proces przed edycją punktów |
| Gruba ściana, ale słabe uszczypnięcie | Lokalizacja materiału, konstrukcja zaciskowa i pozycja przedformy | Zamiast podnosić ciężar całej części, przesuń materiał do strefy ściskania |
| Dobra dystrybucja, ale nadwaga | Ogólna skala i niepotrzebnie ciężkie sekcje | Zmniejsz liczbę odmierzonych kroków, chroniąc jednocześnie miejsca o minimalnej powierzchni ściany |
| Polecenie się zmienia, ale część nie | Siłownik, zawór, okablowanie, kalibracja lub ograniczenie | Porównaj polecenia i opinie, a następnie przejdź do konserwacji |
Widok fabryki: powtarzalność ma znaczenie więcej niż jedna doskonała próbka
Profil jest gotowy do produkcji tylko wtedy, gdy przetrwa normalne zmiany, takie jak ciepły restart, zmiana partii materiału, zmiana zmiany i oczekiwany zakres warunków wody chłodzącej. Jeden dobry pojemnik dowodzi, że maszyna może wyprodukować część; stabilny przebieg udowadnia, że procesem można zarządzać.
Przed odbiorem należy uzgodnić miejsca pomiarów, ilość próbek, badania funkcjonalne i zatwierdzoną rewizję receptury. Chroń plik bazowy, zapewniając jednocześnie przeszkolonym operatorom udokumentowaną drogę do wprowadzania i odwracania kontrolowanych regulacji.
Jeśli pojawi się niestabilność profilu wraz z alarmami, niezgodnością pozycji lub zmianami sekwencji, użyj opcjiHMI i przewodnik po alarmach. Kupujący, którzy wciąż definiują sprzęt, mogą zacząć od Kinggle'sporadnik wyboru maszyny.
Często zadawane pytania
Co to jest programowanie paryskie?
Programowanie paryskiej zmienia otwarcie szczeliny matrycy podczas wytłaczania, tak że różne sekcje kształtki wstępnej otrzymują różną ilość materiału.
Czy programowanie parison może rozwiązać każdy problem cienkościenny?
Nie. Nie jest w stanie w sposób niezawodny skorygować niewspółosiowości matrycy, niestabilnego wytłaczania, uszkodzonego oprzyrządowania, słabego chłodzenia, nieprawidłowej konstrukcji formy lub nieprawidłowego działania siłownika.
Czy powinienem najpierw zmienić poszczególne punkty czy wagę całkowitą?
Masę całkowitą należy stosować tylko wtedy, gdy cała część jest stale lekka lub ciężka. Użyj lokalnych zmian punktów, gdy pomiary wykazują powtarzalny problem w określonym obszarze.
Dlaczego profil przesuwa się na części?
Typowe przyczyny obejmują zmiany w szybkości wytłaczania, długości kształtki wstępnej, konsystencji wtrysku akumulatora, temperaturze materiału, opóźnieniu startu lub kalibracji czujnika.
Ile punktów profilu potrzebuje maszyna?
Wymagana liczba zależy od geometrii części i konfiguracji sterownika. Więcej punktów nie rekompensuje niestabilnego procesu.