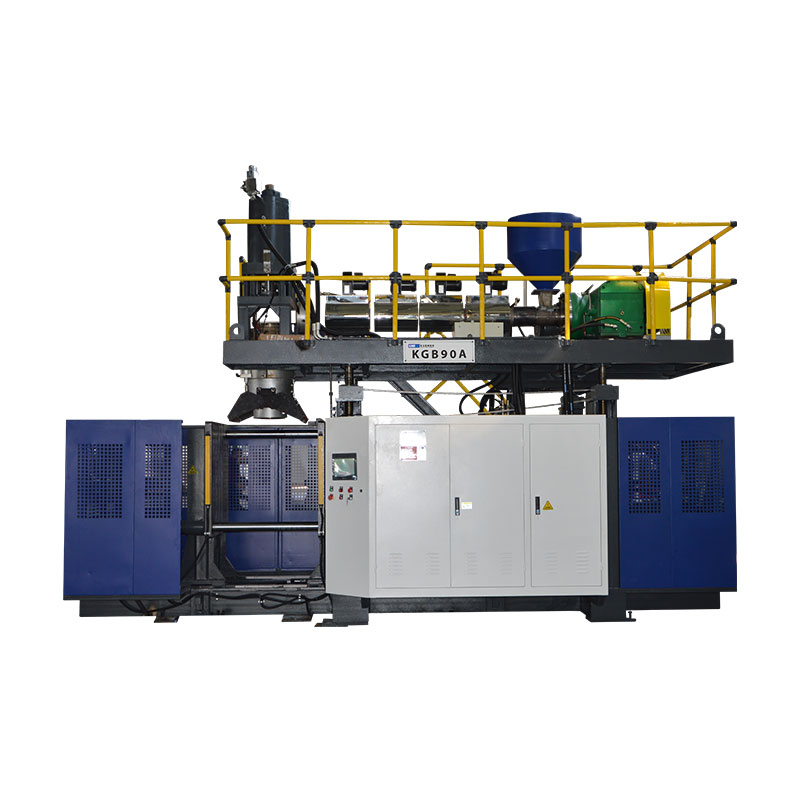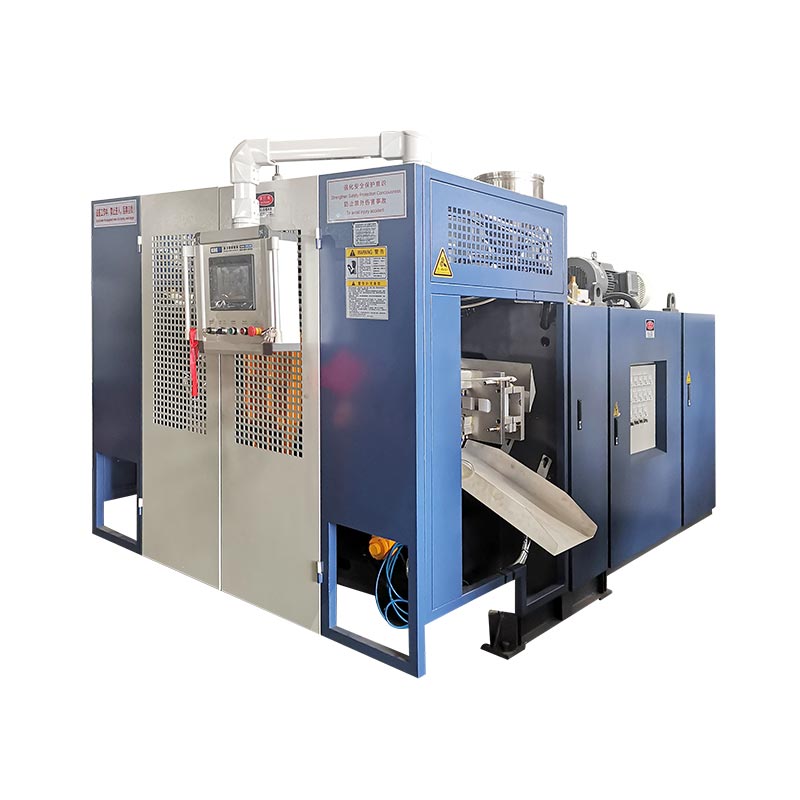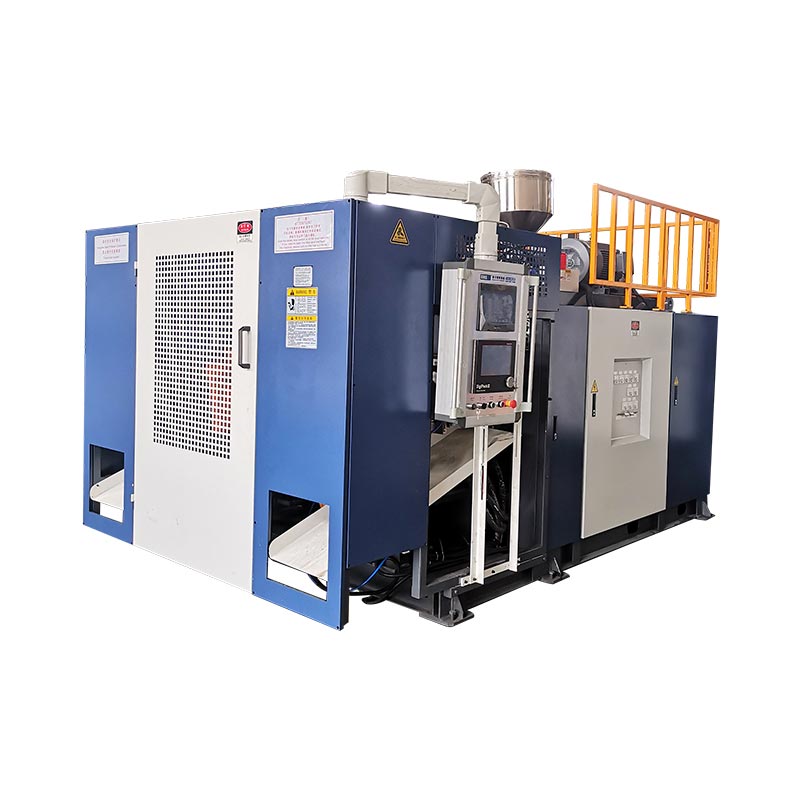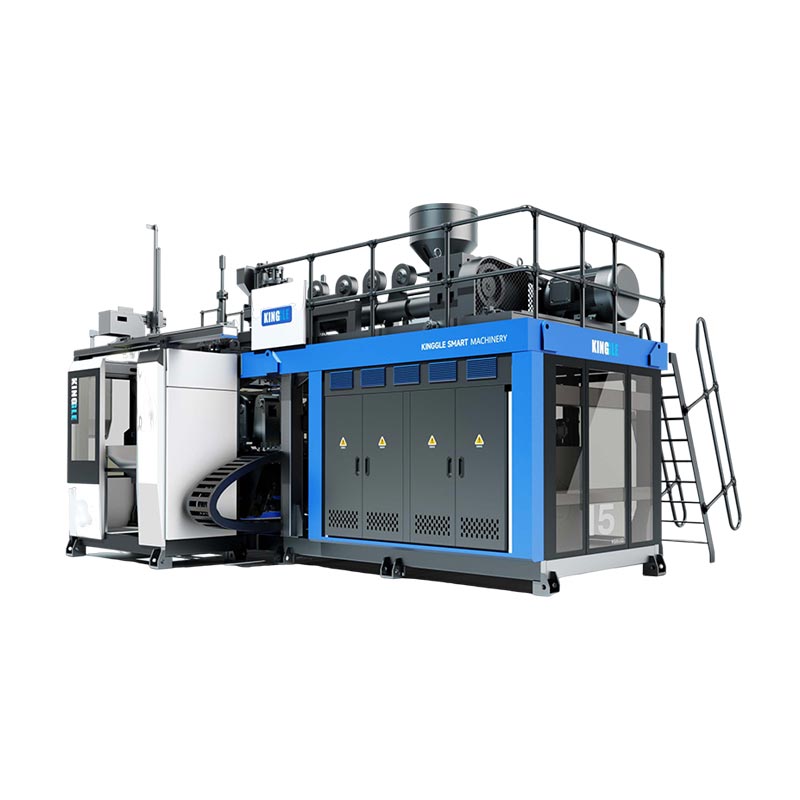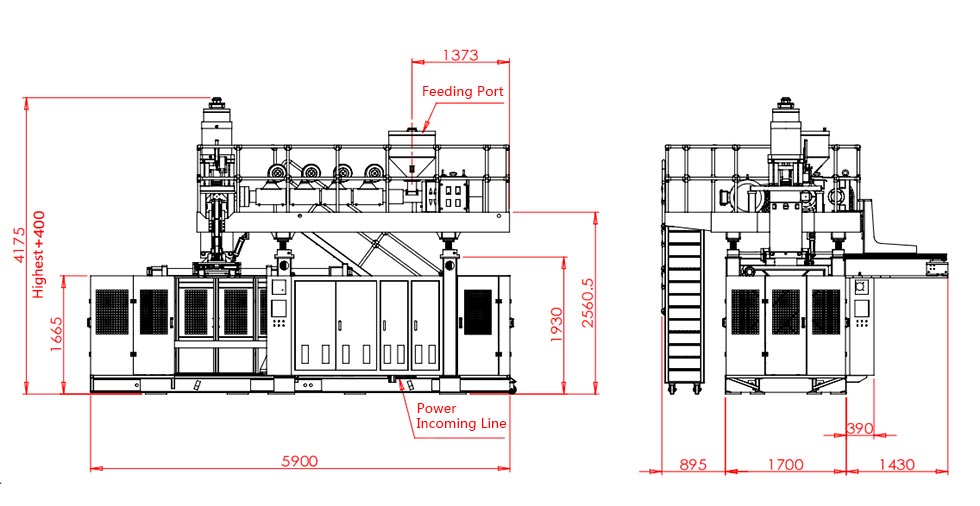
Druga stacja zmienia sposób, w jaki maszyna wykorzystuje czas wytłaczania, chłodzenia i obsługi formy. Nie podwaja to automatycznie wydajności sprzedaży, nie zmniejsza energii na butelkę ani nie tworzy większego produktu. Trzy sparowane rozmiary maszyn Kinggle pokazują, gdzie pojawiają się prawdziwe różnice.
Prawdziwymaszyna do formowania z rozdmuchem z pojedynczą lub podwójną stacjąporównanie jest zatem badaniem obejmującym pełne komórki, a nie liczbą nosicieli. Decyzja musi łączyć butelkę, harmonogram produkcji, zapotrzebowanie brutto na stop, sekwencję dwóch stanowisk i zapotrzebowanie na zaakceptowaną część.
Jakie zmiany zachodzą między jedną stacją a dwiema?
W jednostanowiskowej maszynie do ciągłego wytłaczania z rozdmuchem, jedna pozycja formy i zacisku chwyta przedkładkę, formuje część, chłodzi ją i uwalnia. Następne zdarzenie formowania musi pasować do sekwencji tej jednej stacji.
Dwustanowiskowa lub dwustanowiskowa maszyna do wytłaczania z rozdmuchem zmienia dwie pozycje formy wokół wspólnego systemu wytłaczania. Jedna stacja może znajdować się w fazie przedmuchu, chłodzenia lub częściowego usuwania, podczas gdy druga przygotowuje się do przechwycenia następnej kształtki wstępnej. Z tego powodu na niektórych rynkach urządzenia dwustanowiskowe określane są również jako dwustronne lub wahadłowe maszyny do formowania z rozdmuchem.
Ta uproszczona sekwencja wyjaśnia szansę, a nie ostateczną wielkość produkcji. Przesuw stacji, formowanie kształtki wstępnej, zamykanie formy, nadmuch, wydech, chłodzenie, wyrzut, przycinanie i transport w dół nadal muszą do siebie pasować. Niezależna literatura dotycząca maszyn wahadłowych wymienia również konfiguracje jednostronne i dwustronne oddzielnie od głowic gwinciarskich z jedną i wieloma matrycami, co potwierdza, że są to różne opcje wyposażenia.
Nie należy mylić liczby stacji, liczby głowic, liczby wgłębień i liczby warstw
Wiele błędów w cudzysłowie ma swój początek w tym, że słowo „podwójne” zostało użyte bez określenia, co jest podwojone. Maszyna dwustanowiskowa niekoniecznie jest maszyną dwugłowicową, formą dwugniazdową czy linią dwuwarstwową.
| Termin | Co to się liczy | Co to zmienia | Pytanie do dostawcy |
|---|---|---|---|
| Stacja pojedyncza lub podwójna | Pozycje formy i zacisku, które działają sekwencyjnie | Sekwencja maszyn, wymagania dotyczące zestawu form, potencjał wyjściowy, powierzchnia i obsługa | Ile kompletnych stanowisk formowania znajduje się naprzemiennie na tej maszynie? |
| Matryca jedno- lub wielogłowicowa | Paryżony wytłaczane podczas jednego procesu formowania | Ile wnęk formy można zasilić jednocześnie i jaki jest wymagany odstęp wylotowy | Ile gniazdek znajduje się w zestawie i jaka jest ich odległość od środka? |
| Forma jedno- lub wielogniazdowa | Części uformowane w jednej formie blisko | Części na etap formowania, rozmiar formy, równowagę chłodzenia i przycinanie | Ile części nadających się do sprzedaży powinno wyprodukować jedno wydarzenie w formie? |
| Jedno lub wielowarstwowe | Warstwy materiału w ścianie części | Wytłaczarki, architektura głowicy, obsługa materiałów i kontrola procesu | Jakie materiały i struktura warstw są uwzględnione w ofercie? |
TheArkusz danych technicznych wahadłowca do ciągłego wytłaczania R&Bna przykład zawiera listę głowic gwinciarskich z jedną i wieloma matrycami oddzielnie od konfiguracji zacisków z jedną lub dwiema stacjami. Oprzyrządowanie wieloformatowe to jedna dźwignia wyjściowa; druga stacja formowania jest inna. We wniosku można zastosować dowolną dźwignię lub połączyć obie, dlatego w ofercie należy wskazać każdą z nich osobno.
Terminologia zmienia się również w zależności od regionu. Kupujący mogą szukaćdwustanowiskowa maszyna do formowania z rozdmuchem, dwustanowiskowa maszyna do formowania z rozdmuchem, dwustanowiskowa maszyna do rozdmuchiwania butelekLubdwustronna forma do formowania z rozdmuchem wahadłowym. Potwierdź fizyczną sekwencję, zamiast wybierać samą nazwę.
Oryginalne porównanie: trzy sparowane rozmiary maszyn Kinggle
W poniższej analizie wykorzystano specyfikacje opublikowane na sześciu aktualnych stronach produktów Kinggle. Każda para ma tę samą nominalną maksymalną pojemność pojemnika, co ułatwia zauważenie różnicy między stacjami. Liczby stanowią odniesienia katalogowe, a nie gwarancję produkcyjną dla każdej butelki, żywicy, głowicy gwinciarskiej lub pakietu opcji.
| Pojemność i model | Stacje | Opublikowana etykieta wyjściowa | Wydajność topienia HDPE | Wymiary maszyny (dł. × szer. × wys.) | Prosta koperta L×W* | Waga | Siła zaciskania |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Pojedynczy | Cykl suchy 600 szt./h | 30 kg/godz | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Podwójnie | Cykl suchy 600 × 2 szt./h | 55 kg/godz | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Pojedynczy | Cykl suchy 500 szt./h | 55 kg/godz | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Podwójnie | Cykl suchy 500 × 2 szt./h | 80 kg/godz | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Pojedynczy | Cykl suchy 450 szt./h | 100 kg/godz | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Podwójnie | Cykl suchy 450 × 2 szt./h | 120 kg/godz | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Co ujawniają sparowane dane
1. Liczba stacji nie określa maksymalnego rozmiaru części
W obrębie każdej pary Kinggle nominalna pojemność pojemników i opublikowana siła zwarcia pozostają takie same: 2L i 40 kN, 5L i 65 kN lub 15L i 165 kN. Druga stacja zmienia kolejność produkcji; nie zmienia platformy 5L w platformę 15L.
To rozróżnienie ma znaczenie przy wyborze maszyny. Objętość części, przewidywana powierzchnia, wymiary formy i wymagany zacisk nadal muszą pasować do platformy. Kinggle’aPrzewodnik po wyborze maszyny do formowania z rozdmuchemzaczyna się od kontenera przed wybraniem liczby stacji.
2. Pary z dwiema stacjami zwiększają wydajność topienia, ale nie o jeden stały stosunek
Opublikowana wydajność topienia HDPE wzrasta z 30 do 55 kg/h w parze 2L, z 55 do 80 kg/h w parze 5L i od 100 do 120 kg/h w parze 15L. Podwyżki te nie są tożsame i nie należy ich przeliczać na uniwersalny „mnożnik podwójnej stacji”.
To najważniejsza lekcja dotycząca możliwości, jaką można wyciągnąć z danych. Dwie stacje mogą stworzyć więcej możliwości formowania, ale wytłaczarka nadal musi dostarczać masę kształtki brutto. Cięższa butelka, więcej wypływki, więcej wylotów matrycy lub krótszy odstęp między zdarzeniami zwiększają zapotrzebowanie na stop. Kiedy wytłaczanie staje się wąskim gardłem, dodanie dostępności stacji nie może go rozwiązać.
3. Waga i przestrzeń montażowa zwiększają się w zależności od rozmiaru
Przejście z modelu pojedynczego na podwójny zwiększa opublikowaną masę maszyny z 2,5 do 4,5 tony przy 2 l, z 3,0 do 5,2 tony przy 5 l i z 7,5 do 12,5 tony przy 15 l. Obliczona powierzchnia maszyny L×W zmienia się odpowiednio z około 5,3 do 6,8 m², 6,8 do 7,0 m² i 9,9 do 13,9 m².
Powierzchnia podłogi nie jest zatem bezpiecznie opisana jako „prawie taka sama” lub „dwa razy większa”. Wynik zależy od platformy. Żadne obliczenia obudowy maszyny nie są układem fabrycznym: dostęp serwisowy, zaopatrzenie w materiały, kolektory chłodzące, szafy sterownicze, wyładunek części i obsługa form nadal wymagają miejsca. Użyj Kinggle'aprzewodnik dotyczący zasilania, powietrza, wody i układuprzed zamrożeniem planu sytuacyjnego.
4. Etykieta dotycząca cyklu suchego jest sygnałem porównawczym, a nie obietnicą dostawy
Cykl suchy rejestruje ruch maszyny bez sprawdzania warunków produkcji gotowej części. Rzeczywista wydajność musi uwzględniać formowanie przedformy, czas nadmuchu i wydechu, chłodzenie, wyrzucanie, przycinanie, utratę jakości i planowane przestoje. Grubemu kanistrowi o pojemności 15 litrów i lekkiej butelce o pojemności 500 ml nie można przypisać tej samej wydajności tylko dlatego, że działają na maszynie z tą samą liczbą stacji.
Oblicz wynik na podstawie procesów formowania i bilansu masy
Zacznij od produktu i pracuj wstecz. Nie zaczynaj od mnożenia numeru katalogowego przez godziny pracy.
Krok 1: zdefiniuj wymagany dobry wynik
Konwertuj potwierdzone zapotrzebowanie na dobre części na godzinę, korzystając z zaplanowanych godzin produkcji, planowanych przezbrojeń i własnych założeń dotyczących dostępności zakładu. Trzymaj oddzielne scenariusze popytu – bazowy, szczytowy sezonowy i przyszły wzrost – tak aby nadwyżka mocy produkcyjnych była widoczna, a nie ukryta w jednym optymistycznym celu.
Krok 2: zmierz jedno pełne wydarzenie formowania
Dla proponowanej formy zapisz liczbę przedform, uformowanych części, masę brutto wstępnej części, masę gotowej części, drogę wypływki/przeszlifowania, stabilny odstęp czasu między zdarzeniami i zaakceptowany wynik jakości. Formowanie oznacza, że jedna forma chwyta materiał wstępny i wytwarza zestaw części.
Dobre części/h = cykle formowania/h × części na zdarzenie × akceptowana frakcja
Zapotrzebowanie na stopiony materiał brutto (kg/h) = cykle formowania/h × masa kształtki brutto na wydarzenie (kg)
Przyjęta frakcja musi pochodzić z uzgodnionej próby lub uczciwego założenia zakładu. Masa przedformy brutto obejmuje materiał, który wchodzi do procesu formowania, a nie tylko gotową butelkę. Jeśli wypływka zostanie ponownie zeszlifowana, jej obsługa i ponowne wprowadzenie nadal będzie miało wpływ na linię.
Krok 3: przetestuj wąskie gardła jako jedną linię
Porównaj zapotrzebowanie brutto na stopiony materiał z proponowaną wytłaczarką pod rzeczywistym materiałem. Następnie potwierdź chłodzenie formy, przedmuch powietrza, usunięcie części, przycięcie, sprawdzenie szczelności, transport, pakowanie i wydajność szlifierki. Najniższy zrównoważony stopień ustawia wyjście liniowe.
Aby zapoznać się z szerszą logiką wyjściową maszyny ciągłej, zobacz Kinggle'sciągły przewodnik maszyny do formowania z rozdmuchem. Jeśli ciężar części lub rozkład ścianek zmieni się podczas prób prędkości, użyj opcjiprzewodnik po programowaniu paryskimi sprawdź te same lokalizacje ścian w każdym stanie.
Która konfiguracja pasuje do planu produkcyjnego?
Pojedyncza stacja jest zazwyczaj czystszą krótką listą, gdy…
- zweryfikowane zapotrzebowanie mieści się w jednej formie wtryskowej z akceptowalnym marginesem operacyjnym;
- zmiany produktów są częste lub serie produkcyjne są krótkie;
- preferowany jest jeden zestaw form ze względów budżetowych, konserwacyjnych lub walidacyjnych;
- część, forma lub metoda usuwania sprawiają, że układ naprzemienny jest mniej praktyczny;
- przestrzeń fabryki, dostęp do podnośników lub automatyzacja dalszej części procesu są ograniczone;
- projekt wkracza na rynek, na którym popyt nie jest jeszcze udowodniony.
Podwójna stacja zasługuje na pełne badanie linii, gdy…
- stabilne zapotrzebowanie powtarzalne przekracza realistyczną moc wyjściową pojedynczej stacji;
- dwie dopasowane stacje form mogą prowadzić powtarzalny proces;
- wytłaczarka i głowica matrycy mogą zapewnić wymaganą szybkość topienia brutto;
- schładzanie pozostawia czas użyteczny na naprzemienną pracę nad formami;
- przycinanie, testowanie i obsługa materiału mogą zaakceptować zwiększony przepływ;
- dodatkowy zakres form, maszyn i narzędzi ma uzasadnienie biznesowe, które można obronić.
Żadna lista nie zastępuje wersji próbnej produktu. Zapobiega to typowemu błędowi przy zakupie: traktowaniu drugiej stacji jako samodzielnego akcesorium wyjściowego. Jest to decyzja systemowa, która zmienia oprzyrządowanie, sterowanie, uruchomienie i przepływ części przez fabrykę.
Media i dalszy sprzęt mogą zniweczyć przewagę stacji
Linia z dwiema stacjami może wysyłać więcej ciepła do układu chłodzenia formy i powodować powstawanie procesów formowania bliżej siebie. Sprężone powietrze musi utrzymywać ciśnienie i zapewniać przepływ wtedy, gdy wymaga tego linia, a nie tylko na biegu jałowym. Woda chłodząca musi dotrzeć do obu obwodów formy w stabilnych warunkach. Dystrybucja energii elektrycznej, chłodzenie hydrauliczne i środowisko szafy muszą pasować do ostatecznej wersji.
Nie obliczaj usług zakładu na podstawie tabeli porównawczej. Niektóre aktualne specyfikacje internetowe firmy Kinggle wykorzystują niespójną typografię jednostek, a średnie wartości zużycia energii nie opisują identycznego testu produktu. Poproś o kartę sieciową dostosowaną do projektu, rysunek elektryczny i rysunek ogólny zamówionej konfiguracji.
Sprawdź każdy proces po otwarciu formy
- Czy sprzęt na wynos może przyjmować części ze stacji naprzemiennych?
- Czy przycinanie poradzi sobie z rzeczywistą geometrią wypływu i szyi/dna?
- Czy tester szczelności może sprawdzić każdą komorę przy wymaganej szybkości linii?
- Czy przenośniki mogą zapobiegać kolizjom, akumulacji i deformacjom części?
- Czy młynek i blender mogą obsłużyć błysk bez destabilizacji proporcji przemiału?
- Czy operatorzy mogą bezpiecznie dotrzeć do obu stacji w celu przeprowadzenia zatwierdzonych inspekcji i prac związanych z przezbrojeniem?
Jeśli szybsza praca powoduje niestabilną grubość ścianki, błyski, zniekształcenia chłodzenia lub powtarzają się alarmy, podłączrejestr konserwacji zapobiegawczejz KingglemMetoda rozwiązywania problemów z HMIprzed ukryciem fizycznego wąskiego gardła poprzez zmiany receptury.

Porównaj całkowity koszt instalacji, a nie samą cenę maszyny
Kupujący poszukujący ceny maszyny do produkcji plastikowych butelek może otrzymać dwie oferty, które nie są równoważne. Można uwzględnić drugi zestaw form, wyjęcie i sprawdzenie szczelności; inny może pokazać tylko podstawową maszynę do formowania. Niższa cena bazowa może zatem opisywać mniej kompletną komórkę produkcyjną.
| Warstwa kosztowa | Pytanie dotyczące jednej stacji | Pytanie o podwójną stację |
|---|---|---|
| Platforma maszynowa | Które wytłaczarki, zaciski, elementy sterujące i standardowe urządzenia pomocnicze są uwzględnione? | Jaki dodatkowy wózek, zacisk, przedmuch i sprzęt sterujący jest dołączony? |
| Formy i głowica matrycy | Czy w zestawie znajduje się jedna kompletna forma i odpowiedni zestaw wylotowy matrycy? | Czy w zestawie znajdują się dwie dopasowane stacje form i czy liczba głowic i podziałka wylotowa są identyczne z planem narzędzi? |
| Usługi fabryczne | Jakie prace związane z zasilaniem, powietrzem, wodą i podłogą/załadunkiem są wymagane? | Czy istniejące usługi mogą obsługiwać szybszą sekwencję zdarzeń przy jednoczesnym zapotrzebowaniu fabryki? |
| Dolna komórka | Które etapy wyjmowania, przycinania, testowania, przenoszenia i mielenia są ręczne czy automatyczne? | Czy każdy etap końcowy może przyjmować części ze stacji naprzemiennych bez akumulacji? |
| Zmiana i walidacja | Jak długo trwa jedna zmiana formy i receptury w ramach procedury kupującego? | W jaki sposób dwie stacje są ustawiane, kwalifikowane i przywracane po zmianie produktu? |
| Ryzyko operacyjne | Jaka produkcja zostanie utracona w przypadku zatrzymania pojedynczej stacji formowania? | Czy którąkolwiek stację można bezpiecznie odizolować i co dzieje się ze wspólną sekwencją wytłaczania? |
Przydatne porównanie ekonomiczne wykorzystuje tę samą granicę projektu po obu stronach. Obejmuje maszynę formierską, formy, głowicę tłoczącą, urządzenia pomocnicze, instalację, uruchomienie, szkolenie i modyfikacje fabryczne. Następnie oszacuj robociznę, media, planowaną konserwację, straty związane z przezbrojeniem, utratę jakości i przestoje, korzystając z własnych założeń operacyjnych kupującego.
Koszt na dobrą część = całkowity koszt w okresie porównawczym ÷ zaakceptowane części wyprodukowane w tym samym okresie
Licznik i mianownik muszą używać tego samego okna czasowego i zakresu. Nie umieszczaj wartości kapitału podwójnej stacji powyżej wydajności cyklu suchego pojedynczej stacji ani nie porównuj zautomatyzowanej podwójnej linii z podstawową pojedynczą maszyną, która wyklucza przycinanie i testowanie. Jeżeli popyt nie jest w stanie wykorzystać dodanej mocy, niewykorzystana moc pozostaje kosztem. Jeśli popyt przekracza możliwości pojedynczej stacji, brak produkcji i nadgodziny również stanowią koszty.
Cena jest nadal ważnym ograniczeniem zakupu, ale należy ją uwzględnić po dopasowaniu technicznym. Poproś firmę Kinggle o zidentyfikowanie każdego dołączonego komponentu i każdego przedmiotu dostarczonego przez kupującego, aby można było porównać ofertę wiersz po wierszu.
Lepsze zapytanie ofertowe oddziela warunki gwarantowane od referencji katalogowych
Wyślij ten sam arkusz wejściowy do każdego dostawcy. W przeciwnym razie dwa cytaty mogą opierać się na różnych założeniach i nadal wydawać się porównywalne.
| Pole zapytania ofertowego | Wymagane dane wejściowe | Dlaczego zmienia decyzję stacji |
|---|---|---|
| Część | Rysunek lub próbka, maksymalne wymiary, szyjka/wykończenie, uchwyt, linia podziału i wymagania dotyczące przycięcia | Definiuje dopasowanie formy, ruch i dalszą pracę |
| Tworzywo | Dokładny gatunek żywicy, kolor, dodatki, plan przemiału/PCR i dane dostawcy | Zmienia zachowanie stopu, przepustowość brutto i chłodzenie |
| Masa i ściana | Gotowa masa, szacunkowa wielkość brutto/szybka, krytyczne lokalizacje ścian i tolerancja | Przekształca cele cyklu w popyt na stopienie i dowody jakości |
| Popyt | Dobre części na godzinę, zmianę, rok i szczyt sezonu; SKU/plan zmiany | Pokazuje, czy druga stacja może być produktywnie obciążona |
| Obróbka | Liczba stacji, wyloty matryc, wnęki, odległość od środka, zestawy form i układ chłodzenia | Zapobiega ukrywaniu przez „podwójną stację” innego założenia głowicy lub wnęki |
| Jakość | Testy ciężaru, wymiarów, ściany, wycieku, upadku, obciążenia od góry lub inne uzgodnione testy | Definiuje dobrą wydajność zamiast prędkości ruchu |
| Fabryka | Norma mocy, warunki powietrza/wody, ograniczenia dotyczące podłogi i sufitu, droga podnoszenia i urządzenia znajdujące się za nią | Sprawdza, czy można zainstalować i obsługiwać pełne ogniwo dwustanowiskowe |
Zapisz te elementy podczas próby akceptacyjnej
- Maszyna, forma, głowica gwinciarska, żywica i tożsamość receptury.
- Stabilny odstęp czasu formowania dla każdej stacji — a nie jedno najszybsze zdarzenie.
- Masa kształtki brutto, masa gotowej części i trasa wypalenia.
- Akceptowane części według gniazda i stacji w uzgodnionym oknie testowym.
- Ściana krytyczna, wyniki wymiarowe i funkcjonalne.
- Rzeczywiste warunki powietrza, wody i prądu przy zademonstrowanym obciążeniu.
- Zapis alarmu, zatrzymania i ręcznej interwencji podczas próby.
Ten rekord zmienia decyzję „pojedyncza kontra podwójna stacja” w decyzji opartej na produkcie kupującego. Zapewnia także podstawę do uruchomienia dla przyszłych problemów i konserwacji zapobiegawczej.
Często zadawane pytania
Co jest szybsze: jednostanowiskowa czy dwustanowiskowa maszyna do rozdmuchu?
Maszyna dwustanowiskowa ma większy potencjał wyjściowy, ponieważ dwie stacje form działają naprzemiennie wokół wspólnego systemu wytłaczania. Rzeczywista dobra wydajność nadal zależy od wydajności topienia, liczby wstępnej obróbki, chłodzenia, usuwania części, dodatkowego wyposażenia i akceptowanej jakości.
Czy dwustanowiskowa maszyna do formowania z rozdmuchem podwaja produkcję?
Nie automatycznie. Opublikowane dane dotyczące cyklu suchego mogą wskazywać dwie stacje naprzemienne, ale wielkość sprzedaży może być ograniczona przez zapotrzebowanie brutto na wytop, chłodzenie, okrawanie, testowanie, przestoje lub odrzuty. Sprawdź maszynę pod kątem rzeczywistego produktu i materiału.
Czy maszyna dwustanowiskowa to to samo, co maszyna dwugłowicowa?
Nie. Liczba stacji opisuje pozycje formy i zacisku. Liczba głów opisuje, ile kształtek jest wytłaczanych w ramach procesu formowania. Maszyna może łączyć dwie stacje z jednym lub kilkoma wylotami matryc.
Czy te dwie stacje mogą obsługiwać różne formy?
Nie zakładaj, że mogą efektywnie zarządzać niepowiązanymi produktami. Stanowiska mają wspólne warunki wytłaczania i procesu, więc masa produktu, czas wstępnego przygotowania, chłodzenie i dalsze prace muszą być kompatybilne. Potwierdź dokładny układ podczas prac inżynieryjnych.
Czy wybrać stację pojedynczą czy podwójną do pojemników 5L?
Objętość kontenera identyfikuje jedynie platformę. Wybierz liczbę stacji na podstawie zweryfikowanego zapotrzebowania na części, masę produktu, długość serii, plan formy i głowicy gwinciarskiej, dostępne media, układ fabryki i wydajność na dalszym etapie produkcji.
Jak należy obliczyć wydajność maszyny rozdmuchowej?
Użyj liczby przypadków formowania na godzinę pomnożonych przez części na zdarzenie i zaakceptowaną część. Sprawdź wynik pod kątem całkowitego zapotrzebowania na stop, chłodzenia i każdego dalszego etapu. Nie używaj samego cyklu suchego jako wyniku produkcyjnego.
Jakie informacje są potrzebne do wyceny pojedynczej lub podwójnej stacji?
Podaj rysunek części, gatunek materiału, gotową i brutto masę kształtki, wymagania dotyczące ścian i jakości, docelowe części, plan SKU, koncepcję formy i wnęki, media, układ i wyposażenie końcowe.