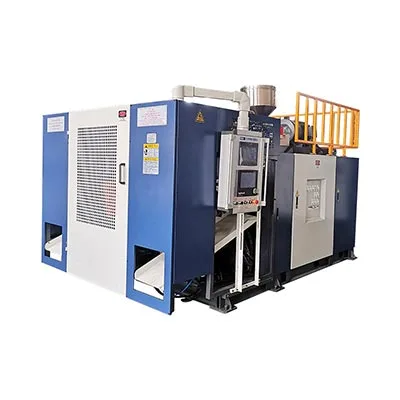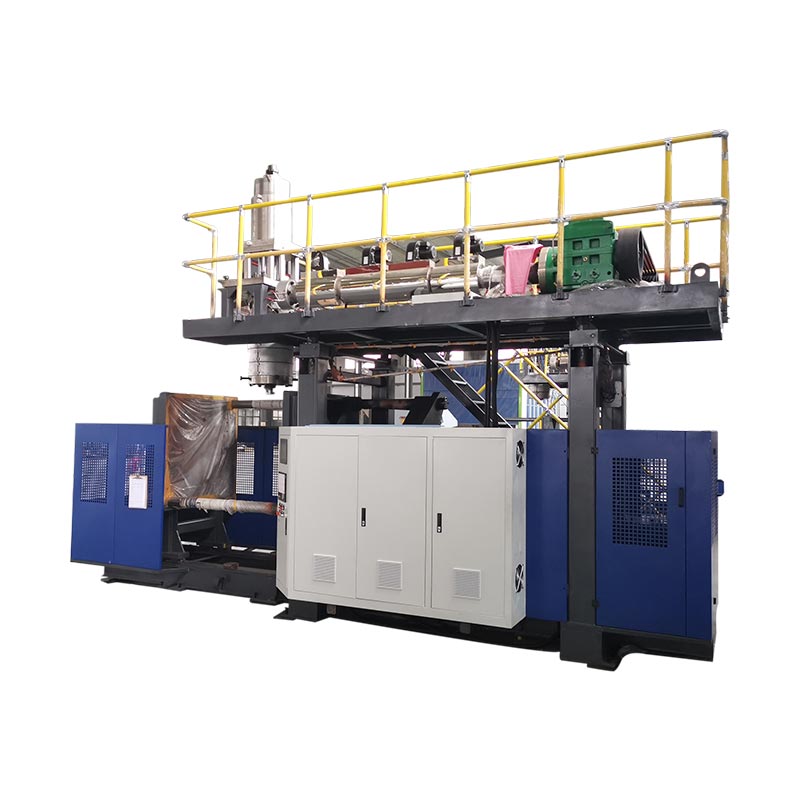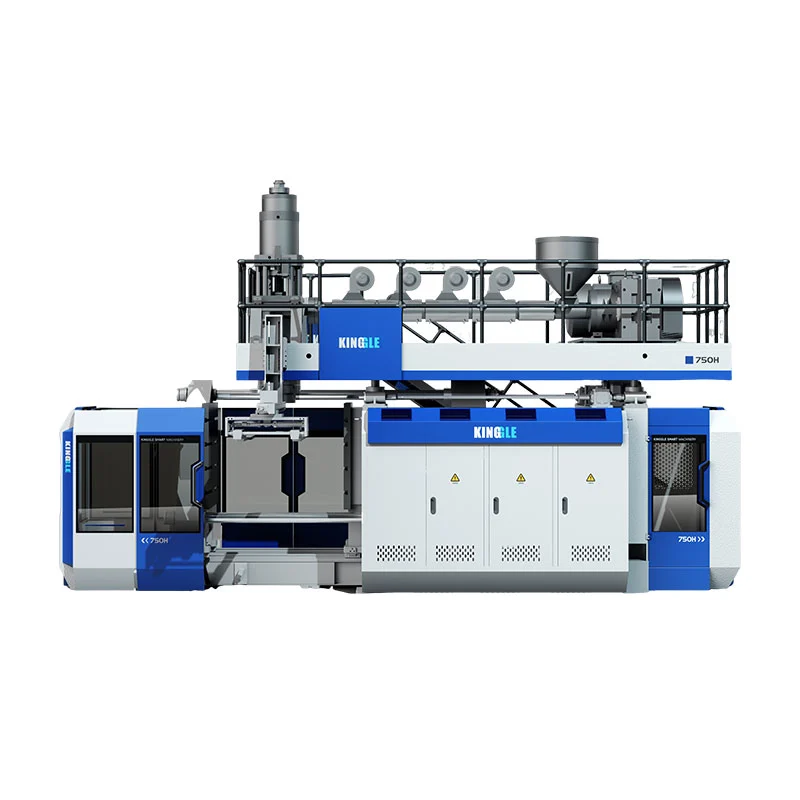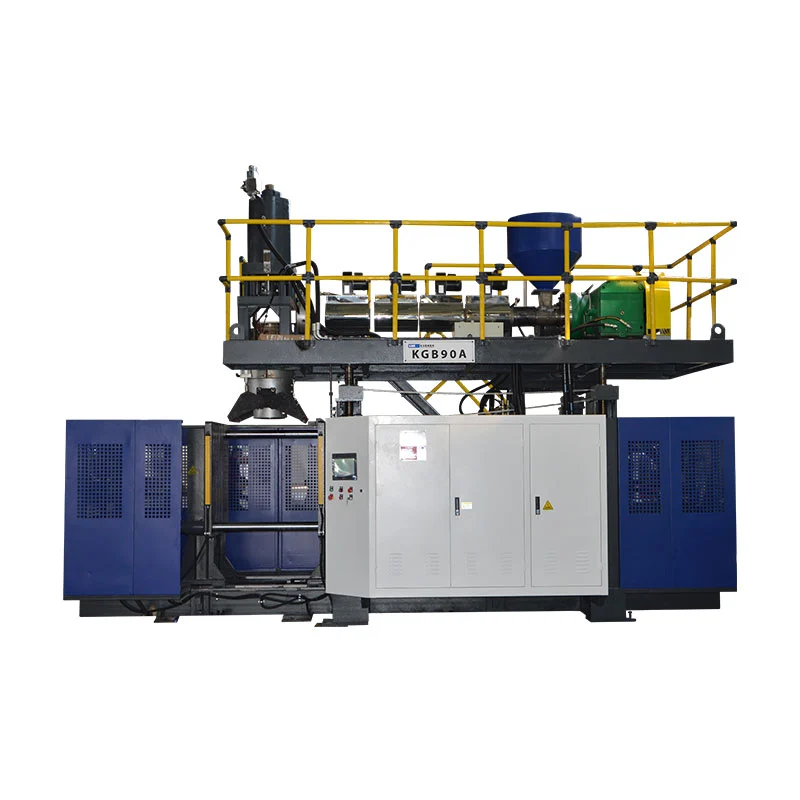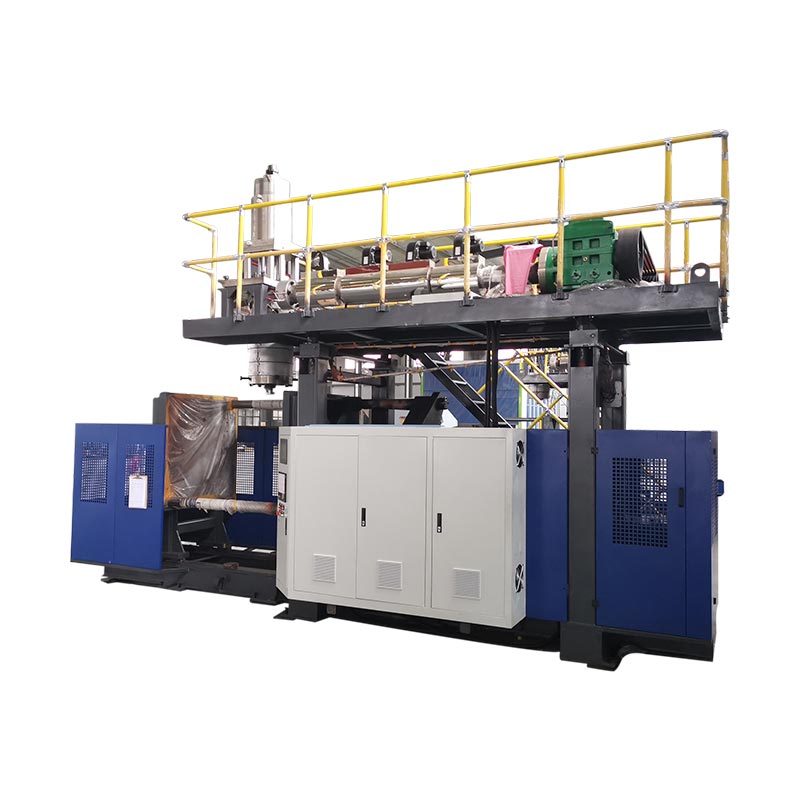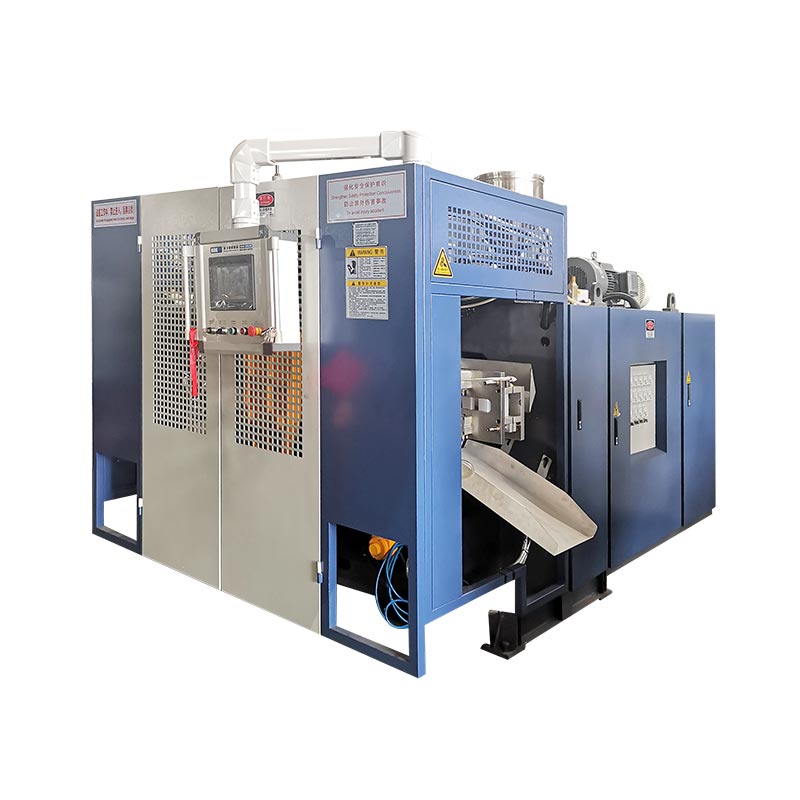
KGB200L/LP to platforma do formowania z rozdmuchem akumulatorów klasy 250L firmy Kinggle do dwupierścieniowych beczek na chemikalia o pojemności 220 litrów. Działający projekt wymaga czegoś więcej niż tylko maszyny formierskiej. Wymaga również zatwierdzonej specyfikacji bębna, dopasowanego HMWHDPE, projektu formy i chłodzenia, programu wstępnej obróbki, odbioru i usuwania blachy, testów szczelności, identyfikowalnych kontroli jakości i planu akceptacji fabryki.
Linię beczek chemicznych należy planować począwszy od gotowego opakowania. Bęben musi pomieścić zamierzoną zawartość. Musi przetrwać określone testy obsługi i transportu. Zamknięcia, mapa ścienna i zapisy produkcyjne muszą pozostać pod kontrolą. Sam szybki cykl suszenia nie dowodzi żadnej z tych rzeczy.
Ta prowadnica podąża za jednym bębnem przez całą komorę. Oddziela opublikowane dane maszynowe od danych wejściowych projektu. Pokazuje także, jakie wyniki należy wykazać podczas próby produkcyjnej.

- Zamroź rysunek bębna, zamknięcia, materiał, wagę netto i mapę ściany.
- Przelicz masę gotową na masę brutto wstępnej, łącznie ze wszystkimi wykończeniami.
- Dopasuj głowicę, program kształtki, formę i chłodzenie do krytycznych stref.
- Zdefiniuj obsługę, usuwanie blachy i inspekcję jako część cyklu.
- Zaakceptuj linię z zatwierdzoną żywicą, ustawieniami produkcyjnymi i mierzalnymi kryteriami zaliczenia.
Co właściwie zawiera kompletne ogniwo bębna chemicznego o pojemności 220 litrów
Maszyna tworzy pusty korpus. Komórka tworzy powtarzalne, akceptowane bębny. To rozróżnienie zmienia listę zakupów. Zmienia także pytania zadawane podczas inżynierii.
Sprzęt poprzedzający może obejmować przechowywanie żywicy, transportowanie, suszenie lub mieszanie, jeśli wymaga tego formuła. Dozowanie barwników i dodatków wymaga kontrolowanych receptur. Przemiał wymaga określonego źródła, stanu cząstek i dozwolonego stosunku. Te elementy określają, co dociera do wytłaczarki. Niestabilna pasza nie może wytworzyć stabilnej paszy.
Komórka rdzeniowa zawiera układ wytłaczarki, głowicę akumulatora, jednostkę zaciskową, formę, kołki rozdmuchowe lub układ z rozdmuchem od dołu, układ hydrauliczny i sterowanie. Kinggle’aStrona produktu KGB200L/LPw opublikowanym opisie wymienia także kontroler grubości MOOG 100, ramię robota i system wdmuchu od dołu. W ostatecznym zamówieniu należy dokładnie określić dostarczone wersje.
Dalsze prace rozpoczynają się po otwarciu formy. Gorący bęben wymaga kontrolowanego usunięcia. Wypływkę górną i dolną należy przyciąć tak, aby nie uszkodzić powierzchni uszczelniających. Otwory mogą wymagać obróbki lub wykończenia. Zamknięcia mogą wymagać dopasowania. Każdy zaakceptowany bęben wymaga następnie uzgodnionej kontroli wymiarów, masy, ścian i szczelności.
Sprzęt chłodzący, sprężone powietrze, przeładunek materiałów, zbieranie wykończeń i bezpieczny dostęp znajdują się wokół tej celi. Laboratorium lub obszar jakości może znajdować się poza nim. Obszar ten zajmuje się dłuższymi testami, zatrzymanymi próbkami i przeglądem zapisów.
Pełny zakres zawiera również nazwę każdej granicy. Kto dostarcza agregat chłodniczy do form? Kto dostarcza kompresor i odbiornik? Kto łączy ochronę robota? Kto dostarcza tester szczelności? Jeśli granica nie ma właściciela, często powoduje to opóźnienie w uruchomieniu.
Zablokuj specyfikację bębna przed wybraniem ostatecznej konfiguracji
Wyrażenie „beczka 220 litrów” nie jest pełną specyfikacją. Dwa bębny mogą mieć tę samą objętość nominalną, ale wymagają różnych warunków procesu. Bęben z podwójnym pierścieniem z zamkniętą głowicą ma inne szyjki i strefy obsługi niż konstrukcja z otwartą głowicą. System zamknięcia, zawartość i droga transportu również wpływają na testowanie.
Zacznij od kontrolowanego rysunku. Uwzględnij wymiary całkowite, pojemność nominalną i pełną, otwory, szczegóły zamknięcia, kuranty, pierścienie, uchwyty i obszary etykiet. Zaznacz linię podziału i uszczypnij. Zidentyfikuj każdy wymiar wpływający na napełnianie, paletowanie, układanie w stosy lub dopasowanie zakrętki.
Dodaj numerowaną mapę grubości ścian. Mapa powinna obejmować górny pierścień, ramię, ścianę boczną, dolny pierścień, podstawę, szyje i obszary uszczypnięcia. Jeden przeciętny numer ściany nie jest w stanie pokazać, jak rozkłada się żywica. Strona Kinggle podaje 3,5 do 4 mm dla opublikowanego zastosowania 200L. Użyj tego jako odniesienia do konkretnej strony, a nie jako substytutu zatwierdzonej mapy ściennej.
Zapisz masę netto uformowanej masy. Nie dołączać osobno montowanych zamknięć. Następnie oszacuj górny wypływ, dolny ogon, skrawek szyi i inny przycięty materiał. Tworzy to docelowy cel brutto. Gotowy bęben o masie 12 kg może wymagać wstrzyknięcia powyżej 12 kg, ponieważ w procesie musi również powstawać materiał usuwalny.
Zamierzona zawartość znajduje się w pliku. Dodaj gęstość, lepkość, temperaturę napełniania, ciśnienie pary, wymagania dotyczące zgodności chemicznej i przewidywany czas przechowywania. Kupujący powinien również określić, czy bęben będzie przewoził towary niebezpieczne podlegające przepisom. Ta odpowiedź zmienia ścieżkę sprawdzania poprawności.
Kinggle’aproces sprzedażyprosi o zdjęcia, rysunki, wagę, rozmiar, materiał, grubość, dzienną wydajność i odporność chemiczną. Dane wejściowe powinny stanowić jedną dokumentację bębna podlegającą kontroli. Oferta cenowa, projekt formy i plan akceptacji powinny wskazywać na tę samą wersję.
Przeczytaj opublikowane dane KGB200L/LP jako jeden dopasowany zestaw
Strona KGB200L/LP zapewnia użyteczną kopertę startową. Określa maksymalną klasę kontenera 250L, maszynę o masie 39 ton i stały układ otwierania i zamykania. Podaje również siłę zwarcia 760 kN, płytę dociskową o wymiarach 1300 na 1500 mm i maksymalny rozmiar formy 1100 na 1700 mm.
Publiczna tabela wytłaczania pokazuje dwie śruby 100 mm z 32 współczynnikami L/D. Opublikowana wydajność topienia HDPE wynosi 180 kg/h na ślimak. W tabeli podano również wagę akumulatora 25 l i akumulatora PE o masie 18 kg. Są to wartości strony komputera. Nie dowodzą konkretnego bębna, żywicy lub cyklu bez dopasowanej próby.
| Opublikowano przedmiot KGB200L/LP | Wartość witryny | Co projekt jeszcze musi sprawdzić |
|---|---|---|
| Maksymalna pojemność kontenera | 250 litrów | Rzeczywista forma, zapotrzebowanie na śrut, geometria i ścieżka usuwania |
| Rozmiar i waga maszyny | 9,5 x 4,1 x 6,5 m; 39 t | Prześwit serwisowy, fundament, podział transportu i plan podnoszenia |
| Siła zaciskania | 760 kN | Przewidywany obszar, ciśnienie przedmuchu, obciążenie ściskające i margines |
| Maksymalny rozmiar formy | 1100 x 1700 mm | Kompletna obudowa formy, węże, kolektory i części ruchome |
| Grubość formy | 810 do 950 mm | Rysunek interfejsu zamkniętej formy i płyty dociskowej |
| Śruba i L/D | 100 mm x 2; 32 L/D | Uporządkowana architektura warstw, gatunek żywicy i system kolorów |
| Opublikowana wydajność stopu HDPE | 180 kg/h x 2 | Stabilna wydajność dzięki zatwierdzonej formule HMWHDPE |
| Akumulator | 25 litrów; Referencja PE 18 kg | Masa bańki brutto, rezerwa i profil zaprogramowany |
| Wdmuchnij powietrze | 0,8 MPa; 1,8 m3/min | Wymagana jakość powietrza, przepływ szczytowy, odbiornik i ciśnienie w maszynie |
| Woda chłodząca | 0,3 MPa; 120 l/min | Temperatura zasilania, temperatura powrotu, jakość i obciążenie cieplne |
| Opublikowane odniesienie do mocy | Średnio 70 do 80 kW | Granica pomiaru, produkt, ustawienia i stan produkcji |
Strona wyświetla także 300 szt./h jako „Wyjście (cykl suchy)”. To nie jest wielkość produkcji beczek po chemikaliach. Opisuje odniesienie do ruchu maszyny suchej. Ta sama strona osobno publikuje od 17 do 20 bębnów na godzinę do zastosowań w beczkach chemicznych. Zachowaj obie etykiety w stanie nienaruszonym.
Prawidłowym celem akceptacji nie jest żadna liczba sama w sobie. Przyjmuje się beczki w uzgodnionym terminie, w zatwierdzonych warunkach produkcji. Przebieg musi obejmować wytłaczanie, rozdmuchiwanie, schładzanie, wyjmowanie, przycinanie, kontrolę i zliczane przystanki.
Przeczytaj dane w połączonych grupach. Wymiary formy zależą od skoku otwarcia i ścieżki usuwania. Do masy akumulatora zalicza się masę śrutu brutto i żywicę. Przepływ powietrza jest powiązany z ciśnieniem w maszynie. Pojedyncza duża wartość nie może zrekompensować słabego dopasowania w innym miejscu komórki.
Dlaczego przyrostek /LP nie powinien znikać z cytatu
Kinggle publikuje obecnie dwie powiązane strony produktów. Jedna z nich nazywa specjalistyczną platformę do beczek chemicznych KGB200L/LP. Druga nazwa to plastikowy automat bębnowy KGB200L o pojemności 220 litrów. Ich wspólna klasa 250L nie powoduje wymienności nazw modeli.
Na stronie KGB200L/LP wymieniono maszynę 39 tonową i dwie śruby 100 mm. Jego opis skupia się na dwuwarstwowej głowicy akumulatora. Na stronie KGB200L wymieniono maszynę 36 tonową i jedną śrubę 120 mm. Publikuje 320 kg/h dla HDPE. Obie strony przedstawiają tę samą szeroką obwiednię formy i odniesienie do zacisku 760 kN.
Ta różnica wskazuje na architekturę, a nie tylko pojemność. Układ dwóch wytłaczarek może obsługiwać uporządkowaną strukturę warstw lub podział materiału. Układ z pojedynczą wytłaczarką obsługuje inną ścieżkę topienia. Dokładna funkcja każdej warstwy wymaga jeszcze pisemnego diagramu procesu. Nigdy nie zakładaj, że dwie wytłaczarki automatycznie utworzą wymaganą barierę, strukturę z materiałów pochodzących z recyklingu lub układ kolorów.
Pozycjonowanie publiczne KGB200L/LP
Specjalizowana platforma z podwójnym bębnem na chemikalia o pojemności 220 litrów. Na stronie podane są dwie śruby 100 mm, opis łba dwuwarstwowego oraz masa maszyny 39 ton.
Pozycjonowanie publiczne KGB200L
Automat bębnowy z tworzywa sztucznego o pojemności 220 litrów. Na stronie wymieniono jedną śrubę 120 mm, wydajność topienia HDPE 320 kg/h i masę maszyny 36 ton.
Zamówienie powinno zawierać pełny model, wersję i konfigurację. Załącz rysunek przebiegu procesu. Wypisz każdą wytłaczarkę, silnik, śrubę, przejście głowicy i sterownik. Pokaż, który materiał zasila poszczególne przejścia. Jeżeli kontrolowany jest współczynnik warstw, należy określić jego zakres roboczy i metodę weryfikacji.
Ta kontrola chroni obie strony. Kupujący otrzymuje zamierzoną architekturę. Dostawca otrzymuje stabilny cel techniczny. Utrzymuje także listy części zamiennych, rysunki elektryczne i szkolenia operatorów dostosowane do zainstalowanej maszyny.
Kontroluj HMWHDPE jako materiał wejściowy do produkcji, a nie ogólną etykietę
Referencje aplikacji firmy Kinggle zawierają nazwę HMWHDPE. Akronim opisuje polietylen o dużej masie cząsteczkowej i dużej gęstości. Nie określa jednej dokładnej oceny. Wydajność bębna zależy od wybranej żywicy, receptury, historii przetwarzania i projektu opakowania.
Zatwierdzona dokumentacja materiałowa powinna zawierać nazwę dostawcy i gatunku. Dodaj kartę danych materiału, przedmieszkę kolorystyczną, dodatki i zasady kontroli zmian. Zapisz, w jaki sposób identyfikowane są przychodzące partie. Jeżeli dopuszczony jest gatunek alternatywny, należy podać test homologacyjny przed wejściem do normalnej produkcji.
Regrind potrzebuje własnych zasad. Oddziel czyste wykończenia w trakcie procesu od materiału pochodzącego z recyklingu po użyciu. Określ dozwolone źródło, sposób przygotowania, wielkość cząstek, przechowywanie i proporcje mieszania. Rejestruj reakcję operatorów, gdy szlifierka lub przenośnik się zatrzyma. Wartość procentowa na ekranie receptury ma niewielką wartość, jeśli rzeczywisty strumień paszy nie jest kontrolowany.
Wilgoć, zanieczyszczenia i drobne cząstki mogą zakłócać podawanie lub jakość powierzchni. Temperatura materiału i zachowanie masy mogą również zmienić stopień odzysku. Sprawdź rzeczywisty system podczas próby produkcyjnej. Żywica powinna przepływać przez przeznaczony do tego lejek, mieszalnik, przenośnik i pętlę przemiału.
Jeśli bęben będzie przewoził chemikalia, zgodność należy do programu gotowego opakowania. Maszyna formierska nie jest w stanie sama ustalić kompatybilności. O dowodach decyduje zamierzona substancja, czas przechowywania, narażenie środowiska i obowiązujące zasady.
Zmiana materiału może zmienić wytrzymałość stopu i ugięcie. Może zmienić sposób rozciągania kształtki wokół pierścieni i narożników. Dlatego akceptacja materialna iprogramowanie paryskienie powinny być zarządzane jako oddzielne projekty.
Zbuduj kształt wokół pierścieni, ramion, podstawy i zamknięć
Duży bęben nie rozciąga się równomiernie. Ramię przechodzi przez jedną część formy. Dolny róg przechodzi nad innym. Pierścienie, powierzchnia styku podstawy i obszary szyjki wymagają od producenta innego materiału. Jedna szczelina matrycy nie może jednakowo służyć każdej strefie.
Zacznij od masy. Dodaj gotowy bęben, górny wypływ, dolny wypływ, skrawek szyi i inne wykończenia. Jest to masa surowa brutto. Porównaj ją z zamówioną pojemnością akumulatora w ramach zatwierdzonej bazy żywicy. Pozostaw rezerwę inżynieryjną, zamiast dokładnie dopasowywać się do opublikowanego maksimum.
gotowa masa bębna + wypływka górna + ogon dolny + złom szyjki lub rękojeści + inny obrobiony materiał
Następnie zmapuj kształtkę wzdłuż jej długości. Skorzystaj z ponumerowanej mapy ściennej z zatwierdzonego bębna. Połącz każdą krytyczną lokalizację bębna z pozycją w programie wstępnej obróbki. Pierwszy profil jest jedynie przepisem startowym. Próba produkcyjna powinna zaktualizować ją na podstawie wyników pomiarów ścian.
Obserwuj strefy podwójnego pierścienia. Zbyt mała ilość materiału może spowodować zmniejszenie lokalnej ściany lub zmianę geometrii pierścienia. Zbyt duża ilość może zwiększyć wagę, czas chłodzenia i błysk. Szyjki i zamknięcia wymagają stabilnej geometrii. Podstawa wymaga wystarczającej ilości materiału, aby zapewnić kontakt i skuteczność uderzenia. Żaden z tych celów nie zostanie rozwiązany poprzez zwiększenie ciężaru całego bębna.
Rozładowanie akumulatora też ma znaczenie. Przednia część powinna wejść do formy w kontrolowanym czasie. Temperatura topnienia, prędkość wypływu, ruch szczeliny matrycy i czas zamykania formy oddziałują na siebie. Jeśli kształtka wisi zbyt długo, zwis zmienia mapę ściany przed zamknięciem formy.

Zapisz ostateczny profil z numerem wersji. Zapisz oprzyrządowanie matrycy, żywicę, nastawy temperatury, czas rozładowania i mapę przykładowej ściany. Profil bez tych warunków jest trudny do odtworzenia.
Traktuj formę bębna i obwód chłodzenia jako jedną decyzję projektową
Publiczna koperta formy jest jedynie sprawdzeniem dopasowania. Nie dowodzi, że forma równomiernie się ochłodzi, zwolni bęben lub oczyści robota. Przejrzyj kompletny zespół formy. Obejmują kolektory, kolana węży, osprzęt do przedmuchiwania, ruchome wkładki, bloki zaciskowe i punkty podnoszenia.
Linia podziału i zaciśnięcie muszą wytrzymać ciężką formę. Cięcie powinno szczelnie przylegać, nie zatrzymując nadmiernej ilości materiału. Kieszenie flash potrzebują miejsca na oczekiwaną masę. Szczegóły szyjki i dolnego uderzenia muszą odpowiadać rysunkowi bębna i dalszej metodzie wykańczania.
Chłodzenie powinno odpowiadać obciążeniu termicznemu bębna. Pierścienie i grube przejścia mogą zatrzymywać ciepło. Szerokie ściany boczne mogą się odkształcić podczas demontażu. Strefy podstawy i zamknięcia mogą wymagać ściślejszej kontroli temperatury. Projektuj kanały uwzględniając te potrzeby, zamiast używać jednego prostego obwodu dla całej formy.
Podziel formę na nazwane strefy chłodzenia. Nadaj każdej strefie docelowy przepływ i stan wlotu. Zapewnij dostępne przyłącza i plan płukania. Podczas próby zanotuj temperatury zasilania i powrotu. Sam odczyt ciśnienia nie jest w stanie wykazać, czy ciepło opuszcza każdy obwód.
Temperatura usuwania jest częścią cyklu. Wczesne zwolnienie może zwiększyć moc wyjściową, gdy bęben jest jeszcze miękki. Robot, przenośnik lub operator może następnie zniekształcić pierścienie lub powierzchnie uszczelniające. Zdefiniuj warunki bezpiecznego usuwania na podstawie dowodów wymiarowych i funkcjonalnych.
Na stronie Kinggle jako wartości referencyjne wody chłodzącej maszyny podano 0,3 MPa i 120 L/min. Wartości te pomagają w dopasowaniu rozmiaru połączenia. Nie stanowią one pełnej specyfikacji agregatu chłodniczego. Ostateczny zestaw chłodzący wymaga temperatury wody, projektowych warunków otoczenia, obciążenia cieplnego formy, obciążenia cieplnego maszyny, stabilności przepływu i jakości wody.
Skorzystaj zPrzewodnik projektowania form do wytłaczania z rozdmuchemaby sprawdzić odpowietrzanie, ściskanie, chłodzenie i uwalnianie. Umieść zaakceptowany rysunek formy w tym samym pliku technicznym, co projekt maszyny.
Zaplanuj wyjmowanie, usuwanie blachy i testowanie szczelności w cyklu
Cykl formowania nie kończy się w momencie otwarcia formy. Duży bęben nadal wymaga bezpiecznego usunięcia i kontrolowanego wykończenia. Kroki te mogą stać się rzeczywistym ograniczeniem wydajności, jeśli zostaną dodane po zbudowaniu maszyny.
Zacznij od dania na wynos. Zdefiniuj lokalizację uchwytu, temperaturę bębna, ładunek i ścieżkę ruchu. Robot musi oczyścić formę, osłony i wydmuchać sprzęt. Jego uchwyt nie powinien zmiażdżyć ciepłego pierścienia ani zabrudzić panelu z etykietą. Punkt przekazania powinien podpierać bęben bez niekontrolowanego toczenia.
Następnie zamapuj każde cięcie. Materiał górnego wypływu, dolnego ogona i szyi może wymagać różnych narzędzi. Chroń powierzchnie zamknięć i wymiary krytyczne. Zbierz ścinki, nie mieszając ich z resztkami podłogi. Jeśli czyste przycinanie powróci do procesu, wskaż drogę do młynka i blendera.
Testowanie szczelności wymaga pisemnej granicy. Zdefiniuj badane otwory, stan zamknięcia, metodę ciśnieniową lub próżniową, czas stabilizacji, czas testu i próg odrzutu. Określ także, co dzieje się po awarii. Odrzucony bęben powinien być identyfikowalny pod względem jego gniazda, okna czasowego i zapisu procesu.
| Stacja | Wejście | Wyjście | Dowody do przechwycenia |
|---|---|---|---|
| Robot na wynos | Ciepły formowany bęben | Podparty bęben na stacji przycinania | Luz, ślady chwytu, czas cyklu i powtarzalność |
| Odflashowanie | Bęben z wykończeniem procesowym | Wyczyść wykończone krawędzie | Jakość cięcia, uszkodzenia bębna i masa przycinania |
| Zakończenie otwarcia | Formowane szyjki | Interfejsy gotowe do zamknięcia | Wyniki wymiarów, powierzchni i grubości |
| Test szczelności | Gotowy bęben i zamknięcia testowe | Pass lub identyfikowalny odrzut | Receptura, wynik, identyfikator urządzenia i sygnatura czasowa |
| Kontrola końcowa | Testowany bęben | Produkt zaakceptowany lub kontrolowany odrzut | Waga, mapa ścienna, wymiary i wygląd |
Zmierz czas dla każdej stacji podczas próby fabrycznej. Maszyna formierska może poczekać, ponieważ trasa odbioru jest długa lub stanowisko przycinania jest pełne. Opóźnienia te należą do zaakceptowanych wyników. Nie należy ich ukrywać za numerem cyklu suchego.
Oddziel możliwości maszyny od zatwierdzenia opakowania przez ONZ
Na stronie produktu Kinggle podano, że bębny z opublikowanego wniosku mogą przejść test upadku z wysokości 3 m i uzyskać certyfikat ONZ. Zachowaj to roszczenie w powiązaniu z podanym wnioskiem. Nie przepisz tego jako gwarancji na każdy bęben, substancję wypełniającą lub rynek.
Maszyna nie może przyznać znaku opakowania UN. Zatwierdzenie dotyczy typu projektu opakowania w ramach odpowiedniego systemu. Gotowy bęben, zamknięcia, zawartość lub media testowe, przygotowanie, kondycjonowanie i wyniki testów – wszystko ma znaczenie. Bieżące kontrole produkcji mają również znaczenie po zatwierdzeniu projektu.
Europejska Komisja Gospodarcza Organizacji Narodów Zjednoczonych publikujePrzepisy modelowe ONZ. Wersja 24 została opublikowana w 2025 r. Obowiązujące przepisy krajowe lub modalne mogą wykorzystywać określone wydanie lub dodawać wymagania. Potwierdź organ, laboratorium badawcze i drogę zatwierdzenia dla rynku docelowego.
Zbuduj dwie warstwy dowodów. Pierwszym z nich jest test odbiorczy fabryki maszyny. Świadczy to o tym, że zamówiona komórka obsługuje uzgodniony bęben w określonych warunkach. Drugim jest badanie typu projektu opakowania. Stwierdza zgodność gotowego opakowania z obowiązującym programem. Jedno nie zastępuje drugiego.
Podczas prób maszynowych należy zmierzyć funkcje, które wspierają późniejsze testowanie. Zapisz masę netto, masę brutto wtrysku, mapę ścian, wymiary zamknięcia, geometrię pierścienia, wynik wycieku i ustawienia procesu. Zachowaj oznakowane próbki. Daje to zespołowi testującemu opakowania możliwą do prześledzenia partię początkową.
Aby uzyskać więcej informacji na temat zamiaru testowania produktu, skorzystaj z istniejącej witryny Kinggleprzewodnik po testach upadku bębna chemicznego. Skoncentruj niniejszy artykuł na komórce produkcyjnej. To oddzielenie pomaga kupującym znaleźć odpowiedź dotyczącą integracji maszyn lub odpowiedź testową bez konieczności czytania dwóch stron, które mówią to samo.
Oblicz akceptowaną moc wyjściową na podstawie rzeczywistych zdarzeń produkcyjnych
Strona produktu publikuje od 17 do 20 bębnów na godzinę dla nazwanego zastosowania. Jest to przydatne odniesienie do planowania. Nie jest to gwarantowana stawka dla innego bębna. Waga, mapa ścienna, żywica, chłodzenie formy, wyjęcie i kontrola mogą zmienić wynik.
Zacznij od biegu na czas. Policz każde wydarzenie związane z formowaniem. Następnie klasyfikuj każdy bęben jako przyjęty, odrzucony lub oczekujący na test. Rejestruj każde zatrzymanie i jego przyczynę. Stosuj ten sam plan jakości, który będzie dotyczył produkcji.
zaakceptowane bębny ÷ zaobserwowane minuty produkcji x 60
Oblicz także zapotrzebowanie materiałowe brutto. Pomnóż masę kształtki brutto przez liczbę cykli formowania na godzinę. Nie mnożyć masy gotowego bębna przez stawkę katalogową. Skrót ten ignoruje flashowanie, odrzuty, materiał startowy i inne straty procesowe.
masa kształtki brutto x liczba cykli formowania na godzinę
Oddziel wydajność pierwszego przejścia od przeróbki lub ponownego testu. Bęben, który nie przejdzie przez stację nieszczelności, a następnie przejdzie po regulacji zamknięcia, nie powinien znikać z dziennika zdarzeń. Powód ma znaczenie. Może to wskazywać na formowanie, wykończenie, montaż zamknięcia lub tester.
Chłodzenie często kontroluje cykl. Jeśli dodatkowe kilka sekund chroni geometrię pierścienia, czas ten należy do przyjętej stawki. Szybsze uwalnianie, które powoduje powstawanie owalnych szyjek lub niestabilnych wymiarów, nie oznacza wzrostu produktywności.
Użyj wystarczająco długiego biegu, aby odsłonić regenerację i równowagę w dalszej części biegu. Zapisz ustawienia maszyny na początku i na końcu. Theprzewodnik po czasie cykluwyjaśnia, jak oddzielić odzyskiwanie przez wytłaczanie, formowanie, chłodzenie i obsługę. Theprzewodnik po energiiwyjaśnia, dlaczego moc i energia na zaakceptowany bęben wymagają określonej granicy pomiaru.
Przydatny końcowy zestaw wskaźników KPI obejmuje przyjęte beczki na godzinę, wydajność przy pierwszym przejściu, kilogramy brutto na zaakceptowany bęben, kilogramy przycięcia na bęben, zliczony przestój i energię na zaakceptowany bęben. Każdy numer wymaga uzgodnionej reguły początkowej i końcowej.
Zaplanuj granicę fabryki wokół szczytów, dostępu i odprowadzania ciepła
Wymiary maszyny publicznej to 9,5 na 4,1 na 6,5 m. Ta skrzynka nie jest przestrzenią instalacyjną. Poza nim rozciągają się operatorzy, zmiany form, platformy, szafki, rury, przenośniki i osłony. Dach musi także umożliwiać montaż i konserwację.
Rozpocznij od rysunku rozmieszczenia wyposażenia. Dodaj przestrzeń do konserwacji dla śrub i elementów hydraulicznych. Zaznacz ścieżkę formy z ciężarówki lub magazynu do płyt. Sprawdź udźwig dźwigu lub wózka widłowego w każdym miejscu. Pokaż, dokąd będą przemieszczać się usunięte gorące bębny i lampa błyskowa.
Sprężone powietrze wymaga ciśnienia i przepływu na przyłączu maszyny. Kinggle publikuje 0,8 MPa i 1,8 m³/min. Pomieszczenie sprężarek musi uwzględniać straty w sieci, innych użytkowników, zapotrzebowanie szczytowe, objętość odbiornika i obróbkę powietrza. Proces nadmuchu wymaga również uzgodnionej jakości powietrza.
Chłodzenie wymaga stabilnej temperatury i przepływu. Strona publiczna podaje 0,3 MPa i 120 L/min. Poproś o arkusz obciążenia cieplnego, który oddziela formę, hydraulikę i innych odbiorców. Dobierz agregat chłodniczy lub wieżę chłodniczą do lokalnych warunków otoczenia i jakości wody.
Planowanie elektryczne wymaga podłączonego obciążenia, napięcia, częstotliwości, trasy kabla, zabezpieczeń i kontroli transformatora. Wiersz „średnie zużycie energii” na stronie od 70 do 80 kW jest odniesieniem do mocy. Nie chodzi tu o zainstalowane obciążenie ani energię przypadającą na bęben.

Przejrzyj całośćplan wykorzystania formy rozdmuchowejz maszynami i dostawcami pomocniczymi. Umieść wszystkie warunki dostawy i granice w umowie technicznej.
Przeprowadź próbę akceptacyjną po jednej identyfikowalnej partii bębna
Fabryczny test odbiorczy powinien wykorzystywać zatwierdzony rysunek bębna, formę i materiał. Jeżeli żywica produkcyjna jest niedostępna, należy udokumentować substytut i granice wyniku. Nie nazywaj ruchu maszyny na sucho testem akceptacyjnym produktu.
Przed wizytą uzgodnij plan badań. Nazwij instrumenty, wielkość próbki, czas trwania analizy i granice akceptacji. Zdecyduj, jak będą liczone przystanki. Określ, które ustawienia mogą ulec zmianie w trakcie przebiegu i kto zatwierdza zmianę.
- Sprawdź kompilację.Sprawdź pełny model KGB200L/LP, wytłaczarki, głowicę, sterownik, docisk, robota, wdmuch od dołu, osłony i zamówione urządzenia pomocnicze zgodnie z umową.
- Sprawdź kalibrację i narzędzia.Zapisz identyfikatory instrumentów. Sprawdź warunki zasilania, powietrza i chłodzenia na granicy maszyny.
- Załaduj zatwierdzony materiał.Zapisz gatunek żywicy, partię, kolor, dodatek i przepis na przemiał. Postępuj zgodnie z zamierzoną ścieżką transportu.
- Ustabilizuj proces.Osiągnij powtarzalne warunki topienia, regenerację akumulatora, zachowanie podczas rozładowania, chłodzenie i wyjęcie przed rozpoczęciem formalnego cyklu.
- Zamroź przepis początkowy.Zapisuj temperatury, prędkości, profil kształtki wstępnej, czasy, ciśnienia i ustawienia wylotowe za pomocą jednego numeru wersji.
- Uruchom uzgodnione okno.Licz uformowane, przyjęte i odrzucone bębny. Rejestruj każde zatrzymanie, podając czas trwania i przyczynę.
- Zmierz przykładowy plan.Sprawdź masę, wymiary, mapę ścian, geometrię pierścienia i szyjki, jakość wykończenia, wygląd i wynik nieszczelności.
- Sprawdź równowagę na dalszym etapie.Potwierdź, że robot, przycinanie, tester i przenośniki mogą utrzymać tempo formowania bez niebezpiecznej akumulacji.
- Zamknij każde odchylenie.Zapisz wynik, właściciela i metodę ponownego testu. Nie ukrywaj otwartego problemu w ogólnym stwierdzeniu „zaliczony test”.
Zachowaj próbki od początku, środka i końca. Oznacz każdy bęben etykietą czasu, przepisu i wyniku. Zachowaj mapę ściany i rejestr wycieków wraz z raportem z próby. Dzięki temu wizyta w fabryce staje się dowodem, który może pomóc w późniejszym uruchomieniu i rozwiązywaniu problemów.
Sfotografuj zatwierdzone próbki i ich etykiety. Eksportuj ostateczną recepturę przed wyłączeniem. W raporcie należy również wymienić nierozwiązane obserwacje, które nie spowodowały odrzucenia. Te szczegóły dają zespołowi odpowiedzialnemu za lokalizację jasny punkt ponownego uruchomienia po instalacji.
Testy pakietu funkcjonalnego można obserwować podczas projektu maszyny, jeśli zostanie uzgodniona metoda. Jednak formalne zatwierdzenie typu projektu może nastąpić gdzie indziej. Trzymaj te raporty oddzielnie. Każdy raport powinien dokładnie określać, czego dowodzi.
Proces sprzedaży Kinggle obejmuje kontrolę, testowanie i zaproszenie do udziału w teście. Skorzystaj z okazji i podążaj zaprzewodnik po testach akceptacji fabrycznej. Po dostawie należy powtórzyć zdefiniowany przebieg odbioru na miejscu z zainstalowanymi mediami i lokalnym systemem materiałów.
Utwórz zapytanie ofertowe gotowe do wyceny dla ogniwa KGB200L/LP
Przydatne zapytanie pozwala dostawcy sprawdzić całą ścieżkę produkcyjną. Zacznij od pliku perkusyjnego. Dodaj rysunek, zdjęcia i próbkę fizyczną, jeśli jest dostępna. Podaj, czy produkt ma pojemność 200L, 220L lub inny rozmiar w proponowanej klasie.
Podaj masę netto formowanego materiału, szacunkową wielkość wtrysku brutto i numerowaną mapę ścienną. Podaj gatunek, kolor, dodatki i zasadę przemiału HMWHDPE. Podać zawartość, system zamknięcia, wymagania dotyczące odporności chemicznej i obowiązujące badania opakowań.
Zdefiniuj wydajność jako zaakceptowane bębny na godzinę. Dodaj roczny wolumen, schemat zmian i planowane zmiany. Opisać wyjmowanie, przycinanie, wykończenie otwierania, próbę szczelności, kontrolę, znakowanie i paletyzację. Zaznacz, które pozycje Kinggle ma wycenić, a które dostarczy kupujący.
Załącz dane fabryczne. Uwzględnij napięcie, częstotliwość, wydajność sprężonego powietrza, źródło chłodzenia, zasięg otoczenia, wysokość nad poziomem morza, wysokość budynku, udźwig dźwigu i dostępny plan piętra. Dodaj preferowaną orientację maszyny i przepływ bębna.
Poproś o pisemną odpowiedź zawierającą pełną konfigurację KGB200L/LP. Powinien zawierać kopertę formy, architekturę wytłaczarki i głowicy, podstawę akumulatora, media, listę pomocniczą, układ, plan akceptacji i przekazanie danych. Nie akceptuj „konfiguracji standardowej” jako jedynego opisu.
Ostateczna decyzja powinna powiązać wszystkie ważne wymagania dotyczące bębna z cechą lub testem maszyny. Jeśli jedno wymaganie nie ma właściciela, zamknij je przed wydaniem zamówienia. Jeśli nadal zbierasz pliki, użyj Kinggle'scentrum pobieraniaIfilmy maszynowedla dostępnych referencji. Następnie wyślij kontrolowany pakiet projektu za pośrednictwemformularz kontaktowy.
Często zadawane pytania
Odpowiedzi te obejmują pytania zakupowe, które najczęściej zmieniają konfigurację lub plan akceptacji. Jako odniesienie do maszyny używają aktualnych stron produktów Kinggle. Dokumenty projektowe powinny kontrolować ostateczne zamówienie.
Do jakich produktów przeznaczony jest KGB200L/LP?
Firma Kinggle pozycjonuje KGB200L/LP jako specjalistyczną maszynę klasy 250L do obsługi niebieskich beczek na chemikalia o pojemności 220 l z podwójnym pierścieniem. Inny bęben nadal wymaga sprawdzenia masy brutto kształtki wstępnej, dopasowania formy, rozkładu ścianek, zamknięć, chłodzenia, wyjmowania i wymaganych testów opakowań.
Czy 300 szt./h oznacza, że maszyna produkuje 300 beczek z chemikaliami na godzinę?
Nie. W tabeli produktów podano 300 szt./h jako cykl suchy. Ta sama strona publikuje od 17 do 20 sztuk na godzinę w przypadku nazwanego zastosowania w bębnach chemicznych. Ostateczna zaakceptowana produkcja musi zostać potwierdzona planem formy produkcyjnej, żywicy, chłodzenia, automatyzacji i jakości.
Czy KGB200L/LP może wyprodukować gotowy bęben o masie 15 kg?
Na stronie podano odniesienie do gotowego bębna o masie od 12 do 15 kg i odniesienie do akumulatora PE o masie 18 kg. Masa kształtki brutto obejmuje również wypływkę i inne wykończenia. Potwierdź pełny bilans masy, bazę żywicy, rezerwę i mapę ściany przed zamrożeniem konfiguracji głowicy.
Czy KGB200L/LP to ta sama maszyna co KGB200L?
Nie. Kinggle publikuje je jako powiązane, ale odrębne konfiguracje. Na stronie KGB200L/LP znajdują się dwie śruby 100 mm, dwuwarstwowy opis i masa maszyny 39 ton. Na stronie KGB200L podana jest jedna śruba 120 mm i masa maszyny 36 ton.
Czy zakup tej maszyny daje bębnom certyfikat UN?
Nie. Maszyna nie przyznaje znaku opakowania UN. Zatwierdzenie dotyczy badanego typu projektu opakowania zgodnie z odpowiednimi przepisami. Gotowy bęben, zamknięcia, zamierzona zawartość lub media testowe, przygotowanie, wyniki testów i bieżąca kontrola produkcji mają znaczenie.
Co mam wysłać, żeby otrzymać wycenę KGB200L/LP?
Wyślij rysunek bębna, zdjęcia, próbkę, wymiary, otwory, masę netto, mapę ścian, klasę HMWHDPE, oszacowanie przycięcia, zamknięcia, zawartość, testy, zaakceptowany cel wyjściowy, zakres dalszej części procesu i media fabryczne. Podaj także wymaganą strukturę warstw i granicę automatyzacji.
Zamień jeden zatwierdzony bęben w kompletną specyfikację maszyny
Wyślij firmie Kinggle rysunek bębna, materiał, mapę ścian, zamknięcia, plan testów, cel wyjściowy i media fabryczne. Zespół inżynierów może następnie potwierdzić konfigurację KGB200L/LP, formę, urządzenia pomocnicze i zakres akceptacji.
Poproś o rozwiązanie KGB200L/LP