Skonfiguruj KGB110A na podstawie zmierzonej próbki produktu, a nie samej nazwy 160L. Zapisz geometrię części, masę netto, mapę ściany, żywicę, wykończenie i cel produkcji. Następnie użyj tych danych wejściowych, aby sprawdzić powłokę formy, zapotrzebowanie brutto na półfabrykat, odzysk po wytłoczeniu, wymagania dotyczące zacisków i media fabryczne.
Rozdmuchowa maszyna o pojemności 160 litrów może wytwarzać bardzo różne produkty. Pusta bariera drogowa ma szeroki przewidywany obszar. Ponton może mieć długie strefy ciągnienia i wymagania dotyczące uszczelnienia. Panel stołu może być szeroki, ale stosunkowo płytki. Jedna nazwa modelu nie usuwa tych różnic.
Najbardziej przydatnym punktem wyjścia jest często przedmiot już znajdujący się na biurku kupującego. Zmierz, zważ i zaznacz obszary, które mają znaczenie. Próbka ta staje się łącznikiem pomiędzy projektem produktu, oprzyrządowaniem, konfiguracją maszyny i testem akceptacyjnym.

Sześciostronicowy przykładowy plik, który powinien napędzać projekt
Zwymiarowany rysunek części, całkowity rozmiar, otwory, wkładki i interfejsy montażowe.
Masa części netto, gatunek materiału, kolor, dodatki i dozwolony przemiał.
Mapa grubości ścian z krytycznymi lokalizacjami i wymaganiami dotyczącymi testów produktu.
Mapa przycinania pokazująca górny rozbłysk, dolny ogon, złom uchwytu i inne straty.
Zaakceptowany cel wyjściowy, schemat zmian, automatyzacja i dalsze prace.
Zasilanie fabryczne, powietrze, woda, dostęp, podnoszenie i dostępna przestrzeń celi.
Uwaga dotycząca opublikowanych danych:Aktualny tytuł strony i tekst aplikacji Kinggle umieszczają KGB110A w klasie 160L. Na tej samej stronie w podsumowaniu i tabeli pojemności maksymalnej widnieje obecnie 120 L. Artykuł ten jest zgodny z opublikowanym pozycjonowaniem produktu 160L, ale dokładna zamówiona pojemność musi zostać potwierdzona w ofercie cenowej i umowie technicznej.
Zacznij od próbki produktu, a nie od etykiety katalogowej
Przykład pokazuje, gdzie decyzja maszyny może zakończyć się niepowodzeniem. Jego wymiary zewnętrzne wpływają na formę. Jego waga i wykończenie wpływają na akumulator. Jego szerokie powierzchnie wpływają na wyświetlany obszar. Głębokie narożniki i uchwyty wpływają na rozkład ścian. Zachowanie chłodzące wpływa na czas cyklu i usuwanie.
Głośność jest nadal przydatna. Pomaga umieścić projekt w ogólnym zakresie maszyn. Jednak dwa produkty o tej samej zamkniętej objętości mogą wymagać różnych głowic, zacisków lub otworów formy. Nieporęczny pływak może pomieścić więcej powietrza przy mniejszym zużyciu żywicy niż gęsty panel techniczny z lokalnymi żebrami i grubymi strefami montażowymi.
Nie należy polegać na gotowej części konkurencji jako na jedynym źródle. Jeśli to możliwe, dodaj oryginalny plik projektu i zamierzone wymagania dotyczące wydajności. Skopiowana próbka może zawierać grubość ścianki kompensującą starą formę lub proces. Powtarzanie tej ściany bez zrozumienia jej zadania może zwiększyć wagę bez poprawy wydajności.
Udokumentowane informacje Kinggle'aproces sprzedażyzaczyna się od zdjęć produktów, rysunków, wagi, rozmiaru i materiału. Wymaga również wymagań dotyczących grubości, wydajności i odporności chemicznej. Taka kolejność jest praktyczna, ponieważ zalecenia dotyczące maszyny są zgodne z dokumentacją produktu.
Przykładowy plik powinien mieć jeden numer wersji. Jeśli szyjka, rączka, wkładka lub całkowita długość zmienią się, zaktualizuj plik przed zamrożeniem maszyny i formy. Pozwala to uniknąć projektu, w którym oferta pasuje do wczesnej próbki, ale rysunek produkcyjny nie pasuje już do cytowanej komórki.
Utwórz przykładową dokumentację, która przetrwa przegląd techniczny
Zacznij od podstawowych pomiarów. Zapisz całkowitą długość, szerokość i wysokość. Dodaj średnice otworów, wykończenie szyjki, rozmiar kołnierza, prześwit uchwytu i położenie dowolnej wkładki. Zaznacz linię podziału i widoczne obszary uszczypnięcia, jeśli próbka je ujawnia.
Zważ cały produkt na skalibrowanej wadze. Następnie oddziel wszelkie wyjmowane elementy, które nie są formowane z rozdmuchem. Zakrętka, zatyczka, wkładka metalowa lub wypełnienie piankowe nie powinny być liczone jako formowane tworzywo sztuczne. Zapisz metodę identyfikacji materiału, zamiast zakładać, że polimer pochodzi z wyglądu.
Grubość ściany wymaga mapy lokalizacji. Ponumeruj punkty na rysunku lub zdjęciu. Uwzględnij narożniki, przejścia ramion, uchwyty, styki podstawy, strefy montażowe i szerokie panele. Pojedyncza średnia grubość ukrywa cienki obszar, który może kontrolować wydajność.
Następnie napisz testy produktu. Pływak, bariera drogowa, płyta meblowa i kontener przemysłowy nie podlegają tym samym kryteriom przejścia. Skorzystaj z rzeczywistego rysunku kupującego, wymagań prawnych lub testu wewnętrznego. Nie pożyczaj testów wysokości spadku, obciążenia ani szczelności od niepowiązanego produktu.
| Przykładowy dowód | Jak to nagrać | Wpływ na decyzję dotyczącą maszyny |
|---|---|---|
| Ogólna geometria | Zwymiarowany rysunek lub sprawdzony plik 3D | Koperta formy, linia środkowa, pozycja głowicy i ścieżka usuwania |
| Masa netto po formowaniu | Masa bez oddzielnie montowanych części | Punkt początkowy masy wstępnej brutto |
| Dystrybucja naścienna | Numerowane lokalizacje z wybraną metodą pomiaru | Profil Paryża, rozkład strzałów i kryteria prób |
| Układ żywiczny | Gatunek, dostawca, kolor, dodatki i zasady przemiału | Przydatność ślimaka, szybkość topienia i okno przetwarzania |
| Przytnij i flashuj | Oczekiwany złom górny, dolny, uchwytowy i boczny | Zapotrzebowanie akumulatora i obciążenie przemiałem |
| Testy funkcjonalne | Nazwana metoda, warunek, wielkość próbki i limit przepustowości | Projektowanie form, chłodzenie, cele ścienne i zakres FAT |
| Zaakceptowane dane wyjściowe | Dobre części na godzinę lub zmianę po kontroli | Stopień odzysku, chłodzenie, automatyzacja i wydajność na dalszym etapie |
Próbka stanowi dowód, a nie pełną specyfikację. Może się zestarzał, wypaczył lub wchłonął chemikalia. Użyj go, aby zadawać lepsze pytania, a następnie umieść zatwierdzony rysunek i standard testowy nad próbką fizyczną w hierarchii dokumentów.
Przeczytaj specyfikację KGB110A jako zestaw kontroli
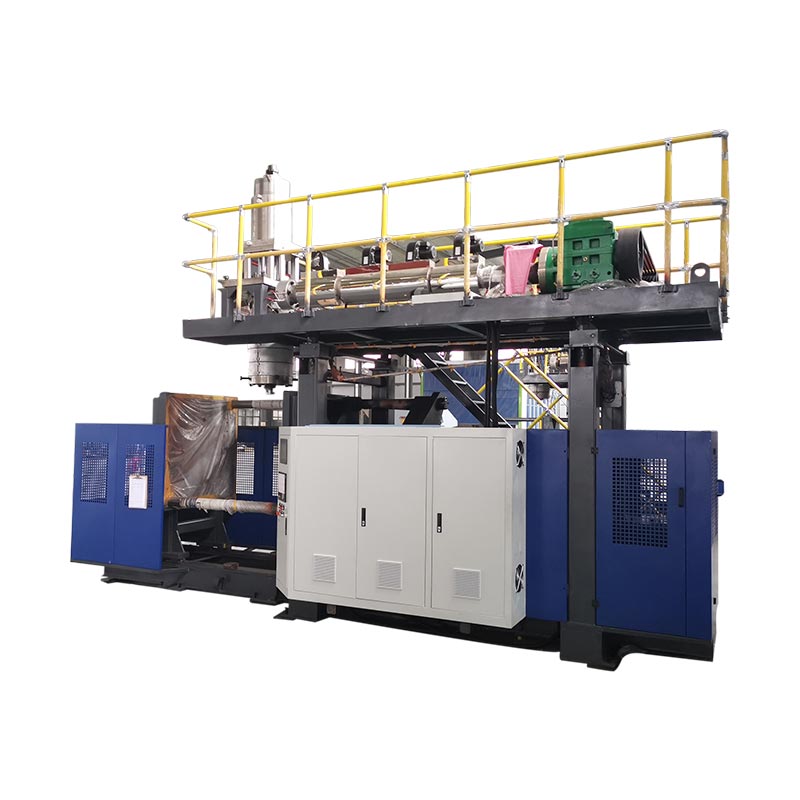
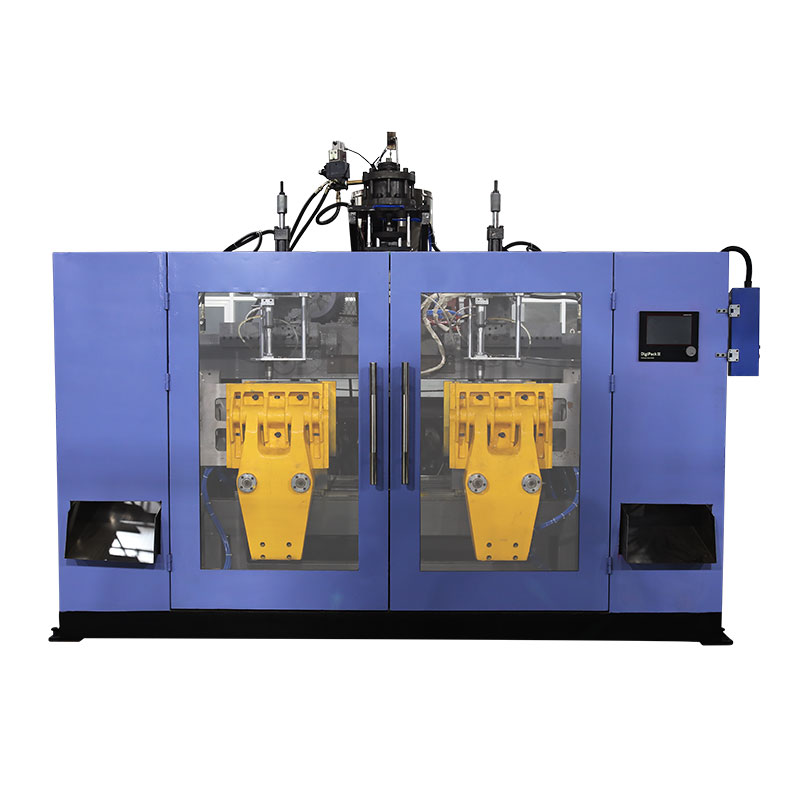
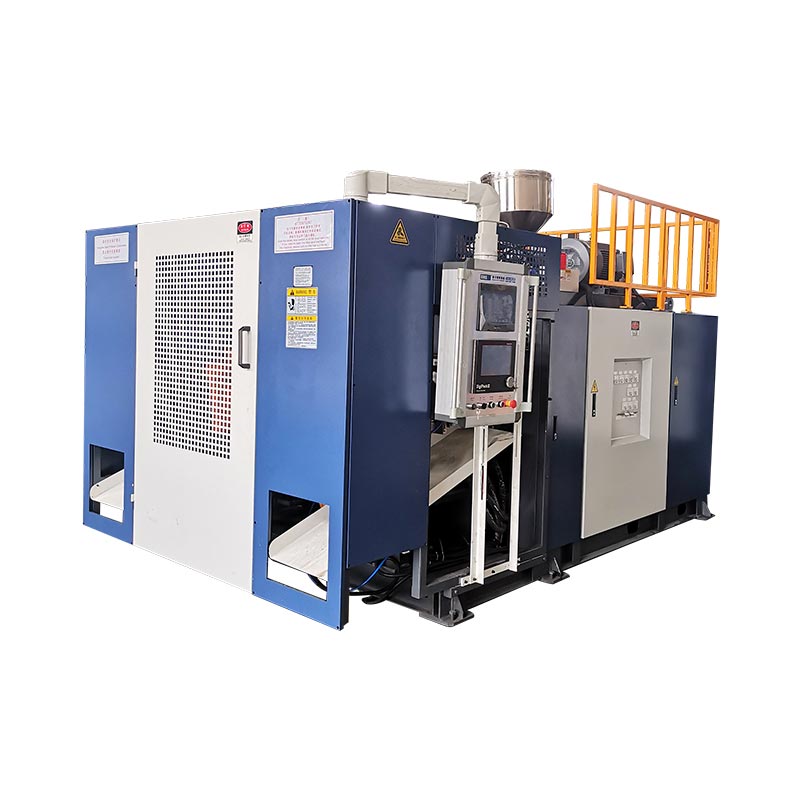
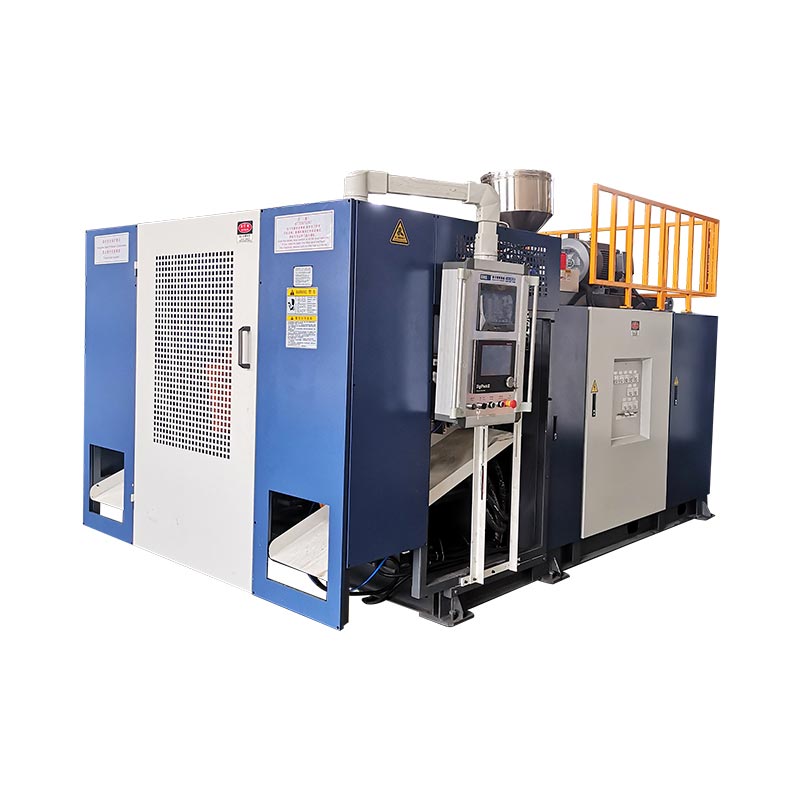
TheStrona produktu KGB110Apublikuje maszynę o wymiarach 6,6 x 4,2 x 5,2 m i masie maszyny 22 t. Jego sekcja zaciskowa ma siłę 760 kN, płytę dociskową o wymiarach 1100 x 1400 mm i maksymalną formę 1000 x 1400 mm. Na stronie podano również zakres grubości formy od 610 do 750 mm.
W przypadku otwierania i ruchu strona pokazuje od 600 do 1600 mm i skok ruchu 600 mm. Numery te wymagają zespołu formy obok nich. Użytecznym pytaniem jest, czy cała schłodzona część może zwolnić i opuścić formę z nadal zamontowanym robotem, wkładkami i wykończeniem.
Sekcja wytłaczania zawiera ślimak o średnicy 110 mm, współczynnik L/D 25, silnik wytłaczarki o mocy 75 kW i cztery strefy grzewcze. Opublikowana wydajność topienia HDPE wynosi 160 do 200 kg/h. Zakres ten należy do sformułowania HDPE strony. Nie wykazuje takiej samej szybkości dla innego materiału lub preparatu.
W części głównej podana jest pojemność akumulatora 12(20) L i masa akumulatora PE 9(15) kg. Podano także maksymalną średnicę matrycy wynoszącą 450(600) mm. Wartości w nawiasach mogą odzwierciedlać wybory konfiguracyjne, ale strona nie definiuje reguły. W ofercie należy podać wybraną głowicę, oprzyrządowanie matrycy i bazę żywicy.
Na stronie opisano model standardowy z kontrolerem grubości MOOG 100, ramieniem robota i systemem dolnego wdmuchu. Są to opublikowane oświadczenia pierwszej strony. Oferta powinna nadal zawierać nazwę każdego dostarczonego elementu, jego interfejsu i wszelkich zmian specyficznych dla projektu.
Odczyt fabryczny:nie kopiuj tabeli do zamówienia bez pytań. Umieść pomiar próbki, rysunek formy lub obliczenie użyteczności obok każdej specyfikacji, którą ma spełniać.
Przełóż kształt produktu na przestrzeń dopasowania i usunięcia formy
Rysunek produktu staje się formą dopiero po dodaniu strategii skurczu, stali wnękowej, chłodzenia, zaciskania, otworów wentylacyjnych, oprzyrządowania szyjki i montażu. Powstały zespół może być znacznie większy niż produkt. Część, która wygląda wygodnie w granicach 1000 x 1400 mm, może stać się ciasna po dodaniu połączeń i ruchomych urządzeń.
Sprawdź osobno szerokość, wysokość i grubość instalacji. Użyj kompletnego zestawu, łącznie z płytami mocującymi i adapterami. Porównaj wzór montażu z wzorcem płyty o wymiarach 1100 x 1400 mm. Pokaż połączenia wodne, hydrauliczne, pneumatyczne i elektryczne w ich miejscach montażu.
Otwarta przestrzeń jest problemem związanym z ruchem. Panel stołu może wymagać oczyszczenia głębokich żeber. Bariera może opuścić wnękę pod kątem. Ponton może pozostać elastyczny, gdy jest gorący i może wymagać wsparcia podczas wyjmowania. Uchwyt robota i obrót części wymagają własnej obwiedni.
Zaplanuj jednocześnie trasę zmiany formy. Strona KGB110A podaje masę maszyny 22 t, ale nie podaje dopuszczalnej masy formy. Zapytaj firmę Kinggle o ostateczny limit masy formy, punkty podnoszenia i rysunek ogólny. Następnie sprawdź żuraw, wysokość haka i podejście.
Chłodzenie formy może kontrolować cały cykl. Duże powierzchnie wymagają zrównoważonych obwodów, podczas gdy grube elementy mogą wymagać skupionego chłodzenia. Theprowadnica formy do wytłaczania z rozdmuchemomawia bardziej szczegółowo odcięcie, odpowietrzanie i planowanie obwodów.
Przed wyborem głowy oblicz zapotrzebowanie brutto na surówkę
Akumulator musi dostarczyć cały materiał opuszczający matrycę podczas jednego procesu formowania. Masa gotowego produktu to tylko jedna część. Głowica podaje również wypływkę, ogony, resztki rękojeści i wszelki materiał usuwany w procesie przycinania.
Masa kształtki brutto = uformowany produkt netto + wypływka i okrawka + udokumentowany naddatek procesowy
Użyj wartości zmierzonych lub uzyskanych z formy. Nie ma uniwersalnego procentu złomu w przypadku pływaków, barier, mebli i części technicznych.
Kinggle publikuje linię ciężarków do akumulatorów PE o masie 9(15) kg dla KGB110A. Traktuj to jako odniesienie do głowy i materiału, a nie jako pojemność gotowego produktu. Gatunek PE, temperatura topnienia, zawartość materiału pochodzącego z recyklingu i ustawienie matrycy mogą zmienić zachowanie użytkowe. Kolejna żywica wymaga własnej recenzji.
Długość paryska ma znaczenie w przypadku masy. Długa kształtka może zwisać lub rozciągać się przed zamknięciem formy. Szeroka matryca może zmniejszyć wymagany naciąg wokół produktu, ale może zmienić wymagania dotyczące głowicy i narzędzi. Podczas próby zapisz rozmiar matrycy, zaprogramowaną szczelinę, czas wytłaczania i położenie kształtki wstępnej.
Popyt brutto wpływa również na przemiał. Ciężki wypływ może zmieścić się w akumulatorze, tworząc duży strumień złomu. Granulator, system przenoszenia i mieszania muszą nadążać. Jeśli przemiał powróci do produktu, jego zawartość procentowa i kontrola zanieczyszczeń znajdują się w zatwierdzonej recepturze.
Pozostaw zakres regulacji do korekty profilu. Główka biegnąca wzdłuż jej praktycznej krawędzi może mieć mało miejsca na grubsze rogi lub dłuższą kształtkę. Próba powinna wykazać stabilną masę całkowitą, akceptowalną poduszkę i powtarzalne umieszczenie kształtki w określonym oknie próbki.
Zamień mapę ścienną w kontrolowany profil dzielnicy
Mapa ścienna wskazuje, gdzie produkt potrzebuje materiału. Profil kształtki określa, kiedy szczelina matrycy powinna się zmienić, gdy kształtka opuszcza główkę. Połączenie tych dwóch rekordów jest bardziej przydatne niż kopiowanie profilu z innej części.
Ponumeruj lokalizacje ścian na przykładowym rysunku. Po każdej próbie wycinaj lub mierz te same miejsca w tej samej kolejności. Rejestruj masę części i rewizję profilu w każdej grupie. Jeśli zmieni się kilka ustawień na raz, zespół traci powód wyniku.
Strona KGB110A zawiera nazwę kontrolera grubości MOOG 100. APodręcznik Moog DigiPack III prowadzony przez firmę Kingglewyjaśnia metodę sterownika, która przechowuje pliki produktów i wiąże zaprogramowaną grubość ścianki z pozycją maszyny. Jest to użyteczny dowód procesu, ale nie pozwala na identyfikację dokładnego interfejsu sterownika dostarczanego w każdym KGB110A.
Profil nie jest w stanie naprawić każdej wady. Geometria matrycy i trzpienia, centrowanie głowicy, temperatura stopu, pęcznienie przedformy i czas formy nadal mają znaczenie. Jeśli przedforma wchodzi do formy niecentrycznie, dodanie materiału może ukryć objawy podczas zwiększania ciężaru.
Gdy część przejdzie, zapisz cały przepis. Uwzględnij materiał, kolor, temperaturę, ustawienia wtrysku, plik profilu, rozdmuch, chłodzenie i rewizję formy. Theprzewodnik po programowaniu paryskimzapewnia pełniejszą sekwencję strojenia.
Dopasuj odzysk z wytłaczania do chłodzenia i zaakceptowanej wydajności
W publicznej tabeli podano zakres wydajności topienia KGB110A HDPE od 160 do 200 kg/h. Pytaniem produkcyjnym jest, czy wybrany ślimak może napełnić akumulator przed kolejnym strzałem, zachowując stabilną jakość stopu. Maksymalna stawka za broszury sama w sobie nie jest w stanie rozwiązać tego problemu.
Oblicz zapotrzebowanie godzinowe brutto z całej prasy wstępnej. Wykorzystaj zaplanowane cykle formowania na godzinę i aktywne rynki zbytu. Następnie porównaj wynik z sprawdzoną szybkością topienia dla rzeczywistego stanu żywicy, koloru i przemiału.
Zapotrzebowanie materiałowe brutto, kg/h = masa kształtki brutto x liczba cykli formowania na godzinę x aktywne kształtki na zdarzenie
Strona KGB110A podaje 320 sztuk/h, ale określa ją jako cykl suchy. Cykl suchy jest odniesieniem do ruchu maszyny. Produkcja produktu obejmuje odzysk akumulatorów, formowanie wstępnej wstępnej warstwy, nadmuch, chłodzenie, wydech, otwieranie, wyjmowanie, przycinanie i straty jakości.
Duże części często spędzają większość cyklu na chłodzeniu. Czas ten może pozwolić wytłaczarce na ponowne napełnienie głowicy. Jeśli lepsze chłodzenie formy skraca cykl, wymagana szybkość topienia wzrasta. Optymalizacja cyklu musi zatem sprawdzać odzysk i jakość ścianki, a nie tylko temperaturę formy.
Zgłaszaj przyjęte części na godzinę po uzgodnionych kontrolach. Zachowaj cykl suchy, cykle brutto, odrzuty i zatrzymania w oddzielnych kolumnach. Theprzewodnik optymalizacji czasu cyklupokazuje, jak krok po kroku budować budżet czasowy.
Sprawdź 760 kN względem projektowanej powierzchni i ciśnienia procesowego
Kinggle publikuje siłę mocowania 760 kN dla KGB110A. Liczba ta staje się użyteczna dopiero po uwzględnieniu przewidywanej powierzchni ubytku i uzgodnionego ciśnienia wewnętrznego. Rzutowany obszar to sylwetka wnęki na płaszczyźnie podziału. Nie jest to objętość pojemnika ani jego powierzchnia.
Szeroka bariera lub blat mogą powodować znaczne obciążenie oddzielające, nawet jeśli są płytkie. Głęboki, ale wąski pływak może zachowywać się inaczej. Układy wielownękowe lub wieloczęściowe zwiększają całkowity obszar rzutowany widziany przez zacisk.
Na stronie produktu podane jest ciśnienie rozdmuchu 0,8 MPa. W obliczeniach użyj rzeczywistego okna produkcyjnego. Odpowietrzanie formy, temperatura topnienia, szczegóły powierzchni i grubość ścianki mogą zmienić wymagane ciśnienie. Test fabryczny powinien rejestrować ustawione ciśnienie i dostępne ciśnienie wlotowe maszyny.
Stan błysku jest użytecznym dowodem. Rosnący wypływ może wskazywać na nadmierną siłę oddzielania, zużyte obszary zaciskania, problemy z wyrównaniem lub nadmiar materiału. Nie rozwiązuj każdego problemu z lampą błyskową, zwiększając siłę zacisku. Sprawdź formę i proces razem.
Dostawca maszyny i dostawca formy powinni zatwierdzić jedno obliczenie. W dokumentacji technicznej należy umieścić przewidywaną powierzchnię, ciśnienie procesowe, wymagania dotyczące zacisku i założony współczynnik. Zapobiega to dwóm oddzielnym zatwierdzeniom, które opierają się na różnych założeniach.
Sprawdź obliczenia ponownie, jeśli układ wnęki ulegnie zmianie. Dodanie drugiej części, przesunięcie linii podziału lub powiększenie panelu może zmienić rzutowany obszar. Wkładki i działania boczne mogą również zmienić reakcję formy. Ostateczny rysunek formy, a nie wczesny szkic produktu, powinien zamknąć tę kontrolę.
Zdefiniuj warstwy materiału zamiast polegać na frazie charakterystycznej
Strona KGB110A mówi, że platforma może dostarczać produkty jednowarstwowe, a także konstruować struktury dwuwarstwowe lub wielowarstwowe. W tej samej publicznej tabeli specyfikacji wymieniono jedną śrubę 110 mm i jeden silnik wytłaczarki o mocy 75 kW. Dlatego projekt wielowarstwowy wymaga rysunku konfiguracyjnego wykraczającego poza standardową tabelę.
Zacznij od przyczyny produktu dla kolejnej warstwy. Może to być rozmieszczenie koloru, materiał rdzenia z recyklingu lub bariera funkcjonalna. Podaj materiał w każdej warstwie i docelowy stosunek. Sprawdź kompatybilność, temperatury przetwarzania i dozwolone odchylenia.
Następnie poproś o diagram ścieżki topienia. Powinien identyfikować każdą wytłaczarkę, adapter, kanał głowicy i punkt kontrolny. Propozycja powinna również zawierać rozmiary silników, obciążenia grzewcze, transport materiałów i skorygowaną całkowitą wartość mediów. Ogólna etykieta „wielowarstwowa” nie definiuje tego urządzenia.
Praca przezbrajania rośnie wraz z każdą ścieżką materiału. Objętość oczyszczania, dostęp do czyszczenia, kolejność kolorów i segregacja złomu wpływają na czas pracy. Jeśli produkt nie wymaga wielu warstw, dodatkowy system może dodać pracy bez tworzenia wartości dla kupującego.
Kierunek jednowarstwowy
Użyj jednego zdefiniowanego strumienia żywicy, jeśli wydajność produktu, kolor i plan recyklingu można osiągnąć za pomocą jednej konstrukcji ściany.
Kierunek wielowarstwowy
Poproś o konfigurację współwytłaczania dostosowaną do projektu, jeśli każda warstwa ma udokumentowaną funkcję i zakres akceptacji.
Kinggle’awielowarstwowa prowadnica do współwytłaczaniawyjaśnia role warstw i pytania, które powinny znaleźć się w zapytaniu ofertowym.
Zaplanuj całe ogniwo wokół maszyny o masie 22 ton
Opublikowane wymiary maszyny to 6,6 x 4,2 x 5,2 m. Masa maszyny wynosi 22 t. Wartości te rozpoczynają układ instalacji. Nie obejmują one prześwitu serwisowego, schodów, obsługi form, sprzętu do żywic, sprężarki, układu chłodzenia, wykańczania na wynos ani dalszej części procesu.
Najpierw sprawdź ścieżkę pionową. Budynek wymaga odpowiedniej wysokości, aby pomieścić maszynę, dostęp do platformy i zaplanowane podnoszenie. Zaznacz trasę dla elementów głowicy tłoczącej i wytłaczarki, jeśli konserwacja wymaga usunięcia od góry. Potwierdź udźwig żurawia i zasięg haka na ostatecznym rysunku.
Strona KGB110A publikuje 0,3 MPa i 120 L/min dla wody chłodzącej. Arkusz projektu wymaga również temperatury na wlocie, limitu powrotu, jakości wody, filtracji i zakresu obwodu. Liczba przepływu bez temperatury nie może określić rozmiaru układu chłodzenia.
W przypadku sprężonego powietrza na stronie podano wartości 0,8 MPa i 1,8 m³/min. Potwierdź szczytowe i średnie zapotrzebowanie, rozmiar odbiornika, punkt rosy, filtrację i rozmiar połączenia. Duże przedmuchy mogą obniżyć ciśnienie, jeśli kolektor jest zbyt mały.
Na stronie podano średnie zużycie energii od 52 do 60 kW. Ponieważ kW to moc, traktuj to jako opublikowaną wartość odniesienia mocy roboczej. Nie przeliczaj go na kWh na część.EUROMAP 46.2wiąże pomiar energii związany z produktem z daną maszyną, formą i produktem w stabilnych warunkach.
Thefabryczny przewodnik po narzędziachobejmuje granice elektryczne, powietrze, wodę, prace budowlane i dostęp. Do zatwierdzenia instalacji należy użyć ostatecznego rysunku zestawczego, a nie koperty publicznej.

Udowodnij konfigurację za pomocą identyfikowalnej wersji próbnej produktu
Próba fabryczna powinna odtworzyć zadanie produktu opisane w przykładowym pliku. Muszą być dostępne zatwierdzone formy, żywice i główne opcje. Jeśli zastosowano zamiennik, zapisz różnicę i odpowiednio ogranicz wnioski.
Zaplanuj przykładową sekwencję przed uruchomieniem. Ponumeruj części w kolejności formowania. Określ, kiedy rozpoczyna się stabilna produkcja i jak długo trwa okno pomiarowe. EUROMAP 46.2 wymaga stabilnych warunków maszynowych dla metody energetycznej związanej z produktem i dokumentuje jakość produktu w ramach kontekstu testowego.
- Zidentyfikuj konfigurację.Zapisz numer seryjny maszyny, opcję głowicy, oprzyrządowanie matrycy, rewizję formy, sterownik i zainstalowaną automatyzację.
- Sprawdź formułę.Zapisz gatunek żywicy, dostawcę, kolor, dodatki i zawartość przemiału z rzeczywistego materiału próbnego.
- Uchwyć przepis.Zapisuj temperatury, ustawienia wtrysku, profil ściany, ustawienia nadmuchu, warunki chłodzenia i czas automatyzacji.
- Zamknąć bilans masowy.Zważ produkt, każdy strumień przycinania i całą porcję brutto. Porównaj to z podaną podstawą.
- Zmierz mapę ścienną.Skorzystaj z ponumerowanych lokalizacji i uzgodnionej metody. Zachowaj odczyty powiązane z każdym numerem próbki.
- Przeprowadź kontrole funkcjonalne.Stosuj wyłącznie testy i ograniczenia specyficzne dla produktu zapisane w zatwierdzonych wymaganiach.
- Licz wyniki uczciwie.Oddzielny cykl suchy, cykle brutto, przyjęte części, odrzuty i zatrzymania w uzgodnionym okresie.
- Rejestruj narzędzia.Pomiar mocy, powietrza i wody w określonych granicach podczas wytwarzania zaakceptowanego produktu.
- Zamknij otwarte elementy.Każdemu odstępstwu przypisz właściciela, działania naprawcze, wymagania dowodowe i termin.
Nie wybieraj do raportu tylko najlepszej części. Zachowaj sekwencję wykazującą zmienność. Jeśli przepis ulegnie zmianie, rozpocznij nową grupę próbek. To oddziela rozwój procesu od dowodów akceptacji.
Przed badaniem uzgodnij narzędzia pomiarowe. Zapisz rozdzielczość skali, metodę grubości i status kalibracji, jeśli mają one wpływ na wynik. Użyj tych samych narzędzi do sekwencji próbek. Jeśli kupujący i dostawca dokonują pomiarów różnymi metodami, porównaj te metody, zanim zdecydujesz, że części się nie zgadzają.
Nieudany wynik wymaga kontekstu. Zachowaj powiązane ustawienia, historię alarmów, numer próbki i zapis kontroli. Poprawiona część może świadczyć o naprawie, ale nie powinna usuwać wcześniejszych odchyleń. Ta historia pomaga zespołowi zdecydować, czy poprawka jest stabilna, czy tymczasowa.
Przechowuj razem surowe dane, zdjęcia, eksporty przepisów i podpisane podsumowania. Theprzewodnik po testach akceptacji fabrycznejzapewnia szerszy protokół kontroli maszyn, produktów i dokumentów.
Użyj czterech bramek, aby zdecydować, czy KGB110A pasuje
KGB110A znajdzie się na krótkiej liście, gdy zamkną się cztery bramki dowodowe. Po pierwsze, forma dopasowuje się do płyty, koperty, zakresu grubości i ruchu. Po drugie, wybrana głowica może dostarczyć dużą kształtkę z użytecznym zakresem regulacji. Po trzecie, odzysk przez wytłaczanie wspiera cykl docelowy przy użyciu rzeczywistego materiału. Po czwarte, fabryka może zapewnić wymagane media i obsługę.
Etykieta 160L nie może zastąpić żadnej bramki. Długa część może nie przejść kontroli formy. Ciężka część może nie przejść testu strzału. Krótki cykl może nie sprawdzić regeneracji. Fabryka o ograniczonej wysokości może nie przejść kontroli instalacji.
Jeśli produkt i forma są znacznie mniejsze, a większa platforma nie zapewnia użytecznej wydajności, należy przejść w dół o jeden zakres maszyn. Przejdź w górę lub poproś o inną konfigurację, gdy wielkość wstrzyknięcia, przestrzeń formy lub zapotrzebowanie na zacisk przekracza sprawdzony zakres. ThePrzewodnik KGB100B 120Lzapewnia sąsiadujące kontrole techniczne niższego zakresu.
Zakończ wybór podpisaną matrycą wymagań. W każdym wierszu należy wymienić wkład kupującego, proponowaną konfigurację i dowody potwierdzające zgodność. Nieznane pozycje powinny pozostać otwarte, a nie zastępowane założeniami broszurowymi.
Model maszyny jest wówczas wynikiem pliku produktu. To zamówienie daje projektantowi form, konstruktorowi maszyn i kupującemu jeden zestaw faktów, na podstawie których może pracować.
Często zadawane pytania
Do jakich produktów przeznaczona jest rozdmucharka KGB110A 160L?
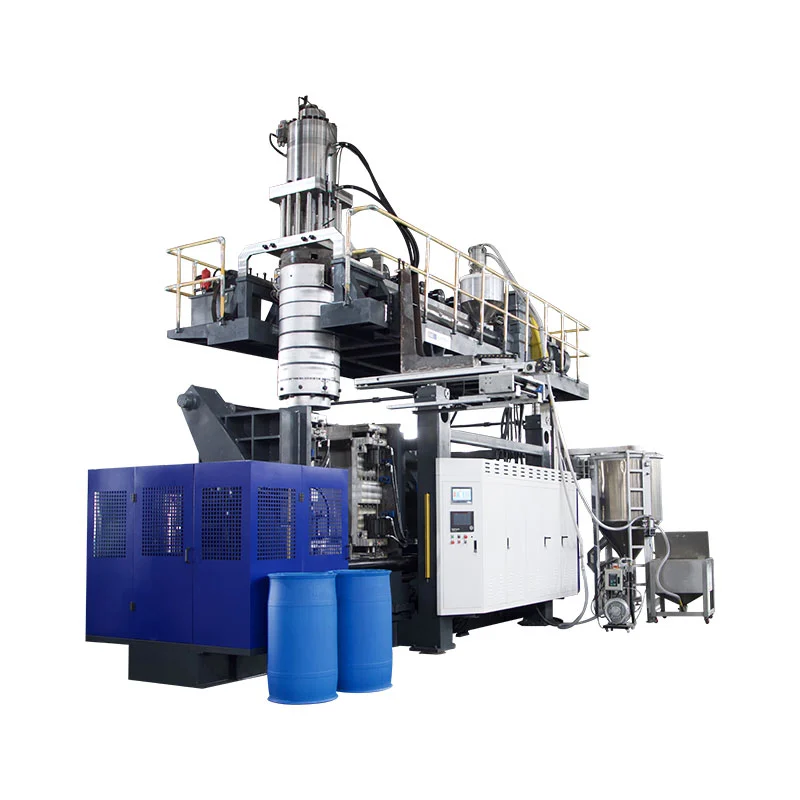
Strona produktów Kinggle zawiera listę beczek, mebli, pływaków, pontonów, zabawek, części samochodowych i barier drogowych. Są to rodziny aplikacji. Konkretny produkt nadal wymaga sprawdzenia dopasowania formy, masy brutto kształtki wstępnej, zapotrzebowania na zaciski, materiału, chłodzenia i demontażu.
Dlaczego oprócz rysunku powinienem wysłać próbkę fizyczną?
Rysunek określa zatwierdzoną geometrię, a próbka pomaga zespołowi inżynieryjnemu sprawdzić wagę, linię podziału, wykończenie, rozmieszczenie ścian i obsługę. Jeśli to możliwe, używaj obu. Testy rysunkowe i pisemne powinny sprawdzić, czy próbka różni się od aktualnego projektu.
Czy 320 szt./h to wydajność produkcyjna KGB110A?
Nie. Strona KGB110A opisuje 320 szt./h jako cykl suchy. Zaakceptowany wynik musi obejmować odzysk przez wytłaczanie, formowanie przedformy, rozdmuchiwanie, chłodzenie, wyjmowanie, przycinanie, odrzuty i liczone przystanki z formą produkcyjną i żywicą.
Czy gotowa część PE o masie 15 kg może działać na KGB110A?
W publicznej tabeli podano 9(15) kg jako odniesienie do masy akumulatora PE, a nie pojemność gotowego produktu. Masa kształtki brutto obejmuje produkt i wszystkie wypływki lub wykończenia. Potwierdź wybraną głowicę, bazę żywicy i marżę operacyjną, a następnie udowodnij wynik w próbie produktu.
Czy standardowy KGB110A tworzy produkty wielowarstwowe?
W opisie produktu mowa jest o rozwiązaniach jednowarstwowych i wielowarstwowych, natomiast w tabeli ogólnodostępnej wymieniony jest jeden silnik ślimakowy i jeden silnik wytłaczarki. Projekt wielowarstwowy wymaga osobnego rysunku ścieżki topienia, listy wytłaczarek, konfiguracji głowicy, zakresu proporcji warstw i poprawionej karty użytkowej.
Co powinno znaleźć się w zapytaniu KGB110A?
Wyślij rysunek produktu, przykładowe zdjęcia, wymiary, masę netto, mapę ścienną, żywicę, szacunkowe wykończenie, testy jakości, zaakceptowany cel wyjściowy, dane formy i narzędzia fabryczne. Kinggle może następnie potwierdzić głowicę, przestrzeń formy, układ wytłaczania i plan akceptacji.
Wyślij dowód produktu, a nie tylko tom
Udostępnij firmie Kinggle przykładowy plik, informacje o formie, docelowe wyniki i warunki instalacji. Zespół projektowy może wykorzystać te fakty do potwierdzenia konfiguracji KGB110A i zdefiniowania wersji próbnej opartej na produkcie.
Poproś o sprawdzenie konfiguracji KGB110AŹródła i podstawa przeglądowa
- Kinggle, maszyna do formowania z rozdmuchem zbiorczym o pojemności 160 litrów, model KGB110A. Pozycjonowanie produktu, specyfikacje i podane zastosowania, sprawdzone 15 września 2026 r.
- Proces sprzedaży Kinggle. Żądanie informacji o produkcie i określony przebieg kontroli, sprawdzone 15 września 2026 r.
- Instrukcja obsługi Moog DigiPack III udostępniana przez firmę Kinggle. Przechowywane pliki produktów i zaprogramowana kontrola grubości ścianek akumulatorów lub maszyn ciągłych.
- EUROMAP 46.2, Maszyny do wytłaczania z rozdmuchem, Określanie zużycia energii związanego z produktem. Wersja 1.0, styczeń 2014.
Uwaga redakcyjna:Producentem i wydawcą tego przewodnika jest firma Kinggle. Dane produktów są prezentowane jako informacje opublikowane na własnej stronie. Podpisana specyfikacja projektu i próba z udziałem świadków powinny kontrolować zamówioną maszynę.