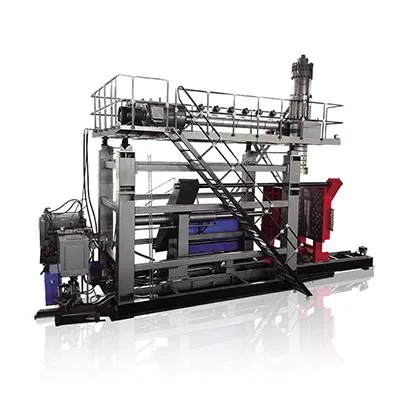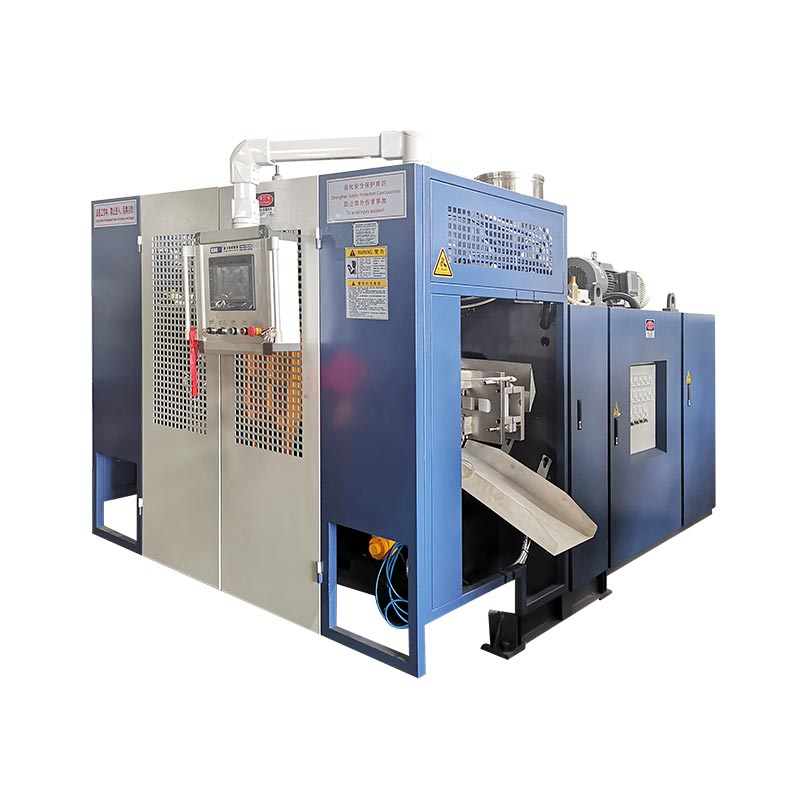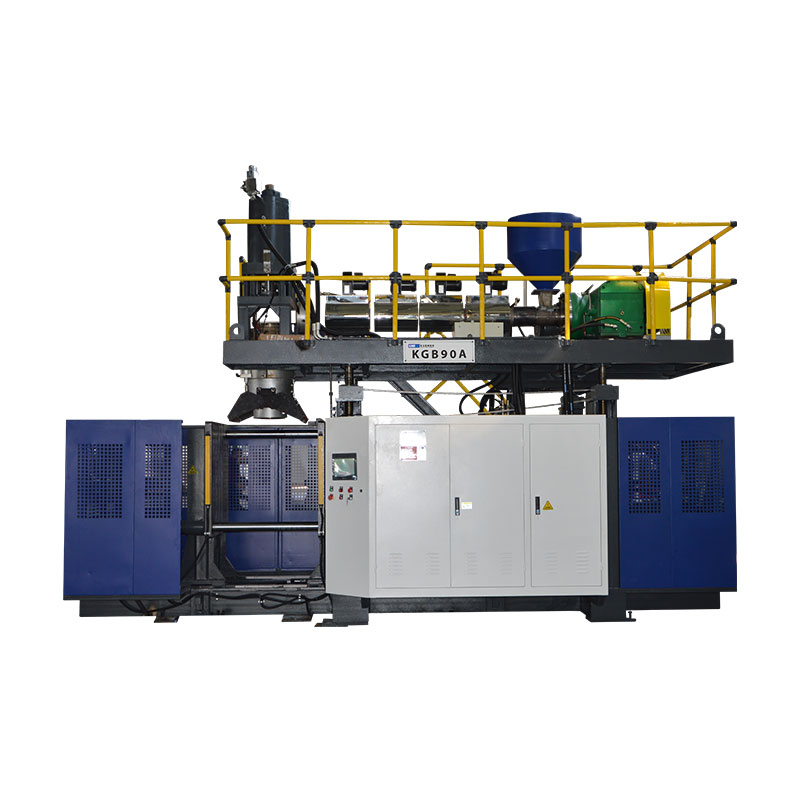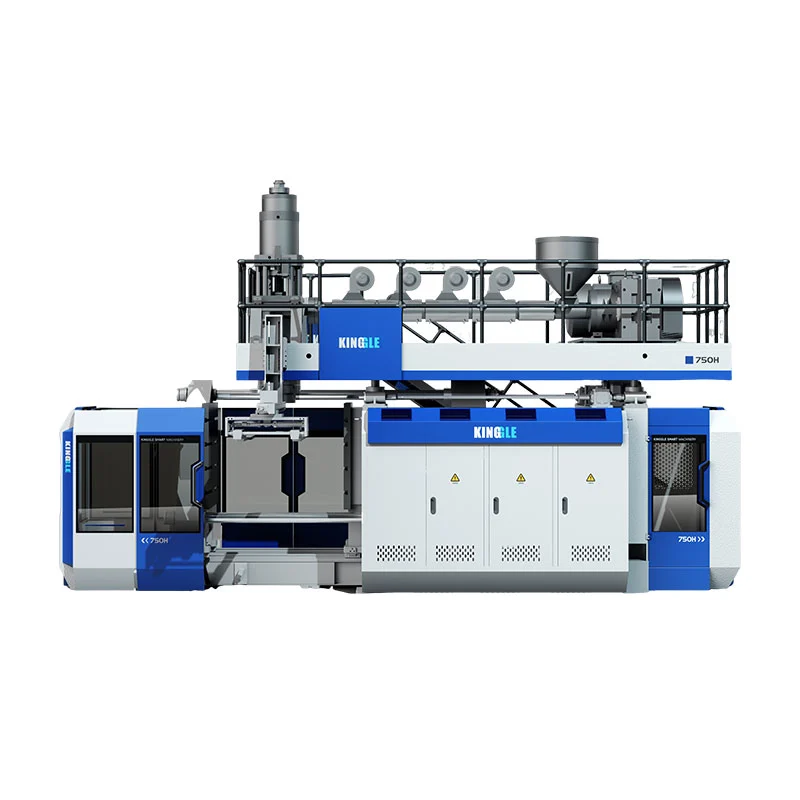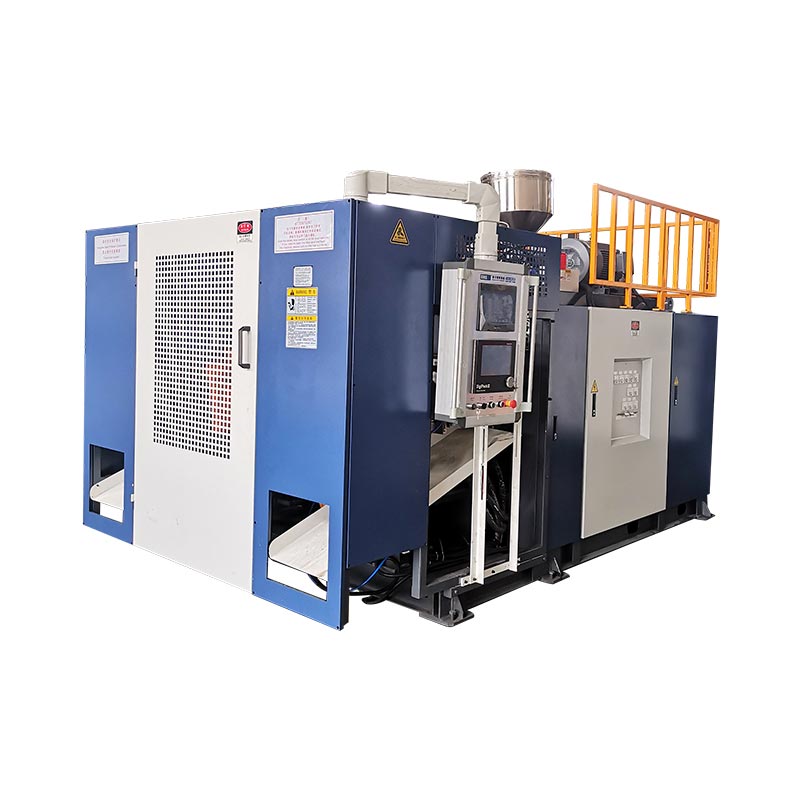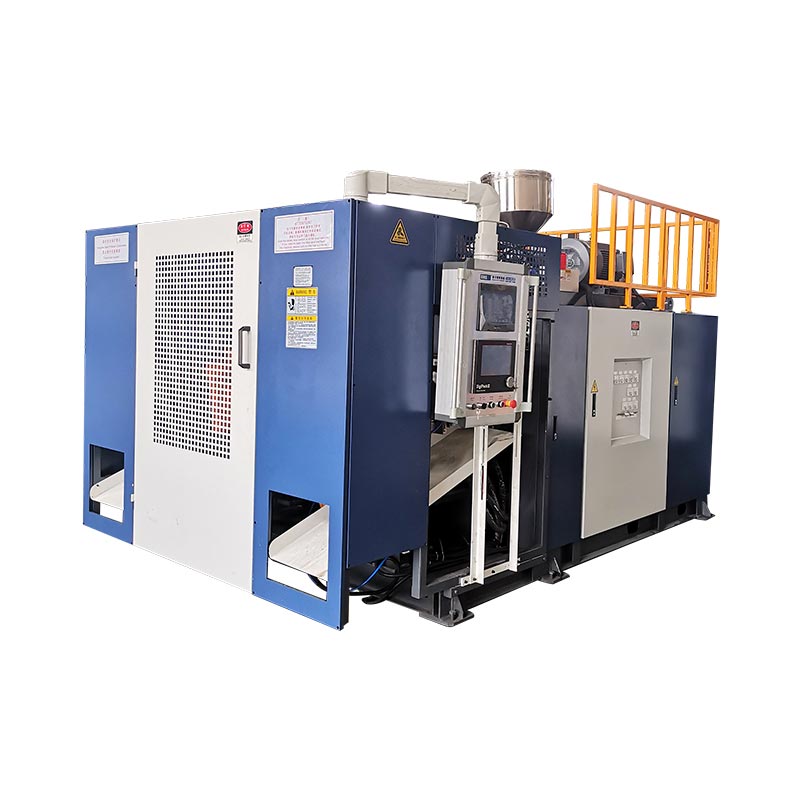
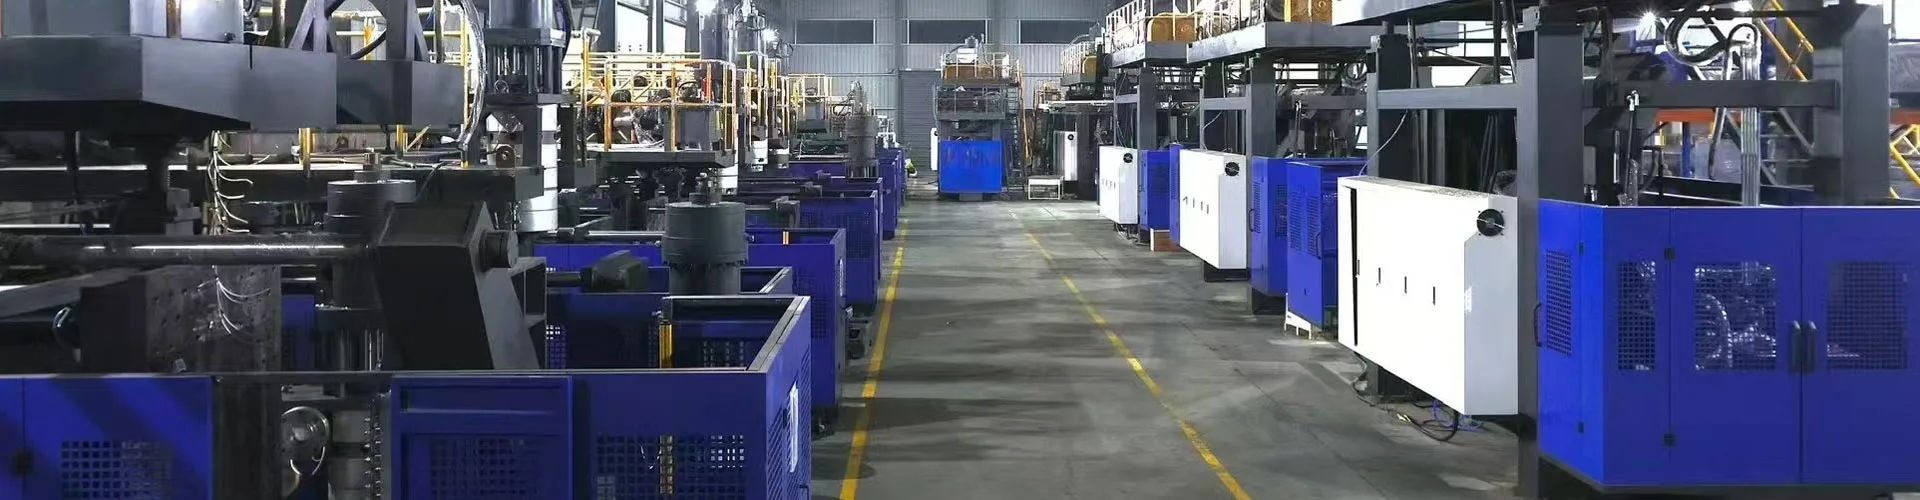
Plastikowy pojemnik wewnętrzny formuje rozdmuchowa maszyna IBC o pojemności 1000 litrów. Samo w sobie nie stanowi kompletnego IBC. Wybierz i zaakceptuj maszynę pod kątem zatwierdzonej butelki wewnętrznej, klatki, palety, zamknięć, systemu materiałów, formy, dalszego montażu i wymaganych testów opakowań.
Duża pojemność sprawia, że projekt IBC wygląda jak ćwiczenie polegające na doborze rozmiaru maszyny. Trudniejsza praca polega na interfejsach. Górny otwór musi stykać się z zamknięciem. Dolny wylot musi stykać się z dostępem do zaworu i klatki. Uformowany korpus musi być prawidłowo osadzony na palecie. Klatka musi chronić pojemnik wewnętrzny, nie powodując szkodliwego kontaktu.
W tym przewodniku te interfejsy stają się danymi wejściowymi maszyny i dowodem testów fabrycznych. Jako opublikowane odniesienie do sprzętu wykorzystuje obecną platformę IBC firmy Kinggle o pojemności 1000 litrów.

Produkt stanowi jeden zmontowany system
Butelka wewnętrzna pasuje do klatki, palety, zaworu i przyłącza do napełniania.
Głowica, profil kształtki, forma i chłodzenie tworzą zatwierdzoną mapę ścienną.
Wyjmowanie, przycinanie, montaż i testowanie zapewniają wymaganą akceptowaną wydajność.
Próba łączy każdą zaakceptowaną jednostkę z materiałem, ustawieniami, pomiarami i wynikami testów.
KGB1000L-IBC, podczas gdy tabela specyfikacji wykorzystujeKGS1000L-IBC. Wyświetlany jest także wiersz cyklu suchego150 litrów, co nie jest stawką użyteczną. W tym artykule sprzęt nazywa się platformą IBC Kinggle 1000L, dopóki na stronie internetowej i w ofercie nie będzie używany jeden potwierdzony kod modelu i jednostka wyjściowa.Zdefiniuj, co dostarcza maszyna do formowania z rozdmuchem IBC 1000L
Maszyna do formowania z rozdmuchem wytwarza plastikowy korpus. W terminologii IBC korpus ten nazywany jest często butelką wewnętrzną, pojemnikiem wewnętrznym, wkładką lub pojemnikiem wewnętrznym. Język wyszukiwania różni się w zależności od rynku. Umowa techniczna powinna zawierać jeden kontrolowany termin.
Kompletny kompozytowy IBC zawiera więcej niż tylko uformowany korpus. Zewnętrzna konstrukcja może zawierać metalową klatkę i paletę. Zamknięcia, uszczelki, dolny zawór spustowy, etykiety i znaki identyfikacyjne uzupełniają całość. Sprzęt montażowy i stanowiska testowe mogą znajdować się na zewnątrz komory formierskiej.
To rozróżnienie ma skutek praktyczny. Dostawca maszyny może udowodnić proces formowania i wymiary zawarte w uzgodnionej próbie. Kompletny właściciel IBC musi udowodnić, że wszystkie dostarczone komponenty współpracują ze sobą. Jeśli klatka, paleta lub zawór pochodzą od innego dostawcy, kupujący potrzebuje kontroli interfejsu między firmami.
Obowiązujące przepisy Stanów Zjednoczonych stanowią wyraźny przykład.49 CFR 178.707opisuje kompozytowy IBC jako sztywne opakowanie zewnętrzne zawierające plastikowe naczynie wewnętrzne. Mówi, że pojemnik wewnętrzny i opakowanie zewnętrzne tworzą integralne opakowanie. Mówi także, że pojemnik wewnętrzny nie jest przeznaczony do pełnienia swojej funkcji zabezpieczającej bez opakowania zewnętrznego.
Zasada ta jest specyficzna dla rynku, ale lekcja inżynierii sprawdza się dobrze. Nie należy przyjmować butelki wewnętrznej oddzielnie, jeśli produktem handlowym jest zmontowany IBC. Umieść klatkę produkcyjną, paletę, górne zamknięcie, zawór i uszczelki w planie kwalifikacji.
W ofercie należy podać granicę maszyna-dostawca. Nazwij dostarczoną formę, robota, urządzenie do usuwania blachy, tester szczelności, przenośniki i oprzyrządowanie montażowe. Oznacz wszystkie komponenty i usługi dostarczone przez kupującego. Kolorowy rysunek granic jest bardziej przydatny niż długa lista „standardowych akcesoriów”.
Kontroluj wewnętrzną butelkę, klatkę, paletę i zawór na jednym rysunku
Rysunek wewnętrzny butelki nie powinien kończyć się na jej zewnętrznych wymiarach. Musi pokazywać, jak butelka łączy się z resztą IBC. Zbuduj jeden rysunek kontrolny interfejsu z odniesieniami do zatwierdzonych rysunków komponentów.
Zacznij od góry. Zanotuj otwór do napełniania, połączenie gwintu lub zamknięcia, powierzchnię uszczelniającą, prześwit zatyczki i dostęp do klatki. Dodaj wysokość górnej powierzchni względem klatki. Zamknięcie może spełniać swoją własną miarę, ale może być trudne do zainstalowania, gdy butelka wewnętrzna jest umieszczona zbyt wysoko lub zbyt nisko.
Przejdź do dolnego wylotu. Pokaż linię środkową wylotu, kąt, podparcie, połączenie zaworu i prześwit przez klatkę. Uwzględnij relację palety. Ciepła butelka może zmienić kształt podczas chłodzenia, dlatego należy zmierzyć powierzchnię styku po ustalonym okresie kondycjonowania.
Zamapuj kontakty w klatce. Zaznacz promienie narożników, strefy paneli i wszelkie lokalne podpory. Kontakt może się zmienić podczas przenoszenia lub układania napełnionej jednostki. Butelka wewnętrzna powinna znajdować się tam, gdzie projekt tego oczekuje. Podparcie nie powinno polegać na przypadkowym wybrzuszeniu.
| Interfejs | Kontrolowane dowody | Decyzja dotycząca maszyny lub formy |
|---|---|---|
| Otwieranie i zamykanie od góry | Zakończ rysunek, powierzchnię uszczelniającą, wskaźnik i luz nasadki | Oprzyrządowanie szyi, układ nadmuchu, chłodzenie i przycinanie |
| Dolny wylot i zawór | Dostęp do linii środkowej, kąta, podpory, uszczelki i klatki | Wkładka formy, lokalny profil ścienny, chłodzenie i wykończenie |
| Zewnętrzna klatka | Obwiednia wewnętrzna, położenie szyn i strefy kontaktu z butelkami | Geometria butelki, mapa ścian i stan zwolnienia |
| Paleta lub podstawa | Geometria lokalizatora, powierzchnia podparcia i luz manipulacyjny | Podstawowy kształt formy, wspornik do wyjmowania i urządzenie do schładzania końcowego |
| Obszary etykietowania i znakowania | Płaskość, położenie i wymagana identyfikacja | Powierzchnia formy, profil ściany i dalsze postępowanie |
Numeruj każdy interfejs. Użyj tych samych numerów na rysunku formy, planie kontroli i raporcie z prób fabrycznych. Kiedy jeden wymiar zawiedzie, zespół może powiązać go z oprzyrządowaniem, chłodzeniem, demontażem lub montażem, bez kłótni o to, które elementy sterujące rysunkiem.
Kinggle’aproces sprzedażyprosi o zdjęcia produktów, rysunki, wagę, rozmiar, materiał, grubość, wydajność i odporność chemiczną. W przypadku projektu IBC dodaj do tego pakietu rysunki klatki, palety, zaworu i zamknięcia.
Przeczytaj opublikowaną kopertę maszynową o pojemności 1000 litrów bez nadmiernego czytania
Kinggle’aStrona produktu IBC 1000Lzapewnia kopertę porównawczą. Wymienia maksymalną klasę kontenera 1000 l, maszynę o masie 55 ton i maszynę o wymiarach 9,5 na 5,1 na 6,5 m. Ostateczny układ nadal wymaga dostępu, konserwacji i przestrzeni pomocniczej.
Publiczny stół zaciskowy podaje siłę 1000 kN, płytę dociskową o wymiarach 1800 na 1600 mm i maksymalny rozmiar formy 1600 na 1500 mm. Daje zakres grubości formy od 1200 do 1400 mm. Liczby te potwierdzają wczesną ocenę dopasowania formy. Nie zastępują one kompletnego rysunku zespołu formy.
Sekcja wytłaczania zawiera dwie śruby 100 mm z 32 współczynnikami L/D. Opublikowana wydajność topienia HDPE wynosi 180 kg/h na ślimak. Sekcja głowicy gwinciarskiej zawiera odnośnik do akumulatora 45 l i akumulatora PE o masie 33 kg.
| Opublikowany element | Wartość witryny | Wymagana kontrola projektu |
|---|---|---|
| Klasa kontenera | 1000 litrów | Zatwierdzona butelka wewnętrzna, śrut brutto, pleśń i ścieżka usuwania |
| Rozmiar i waga maszyny | 9,5 x 5,1 x 6,5 m; 55 t | Ostateczny rysunek GA, fundament, podział transportu i plan podnoszenia |
| Siła zaciskania | 1000 kN | Prognozowany obszar, ciśnienie nadmuchu, odcięcie i margines |
| Maksymalny rozmiar formy | 1600 x 1500 mm | Pełna forma, kolektory, węże, części ruchome i prześwit robota |
| Grubość formy | 1200 do 1400 mm | Zamknięty interfejs stosu i płyty |
| Śruby | 100 mm x 2; 32 L/D | Struktura warstw, gatunki żywic i rzeczywista uporządkowana ścieżka topienia |
| Opublikowana wydajność stopu HDPE | 180 kg/h x 2 | Stabilny odzysk dzięki zatwierdzonej formule |
| Referencje akumulatorów | 45 litrów; 33 kg PE | Masa wstępnej masy wstępnej, rezerwa, baza żywicy i profil |
| Wdmuchnij powietrze | 0,8 MPa; 2 m3/min | Przepływ szczytowy, odbiornik, jakość powietrza i ciśnienie w maszynie |
| Woda chłodząca | 0,3 MPa; 120 l/min | Temperatura, obciążenie cieplne, jakość wody i bilans obwodu |
| Opublikowane odniesienie do mocy | Średnio 110 do 150 kW | Granica pomiaru, produkt, ustawienia i zaakceptowany wynik |
Aktualnie wyświetlany jest wiersz dotyczący cyklu suszenia na stronie150 litrów. Litry nie są stawką cykliczną. Nie zamieniaj tego rzędu na 150 sztuk na godzinę ani na inne oświadczenie wyjściowe. Poproś firmę Kinggle o potwierdzenie zamierzonej liczby i jednostki w ofercie.
Każdy rząd odpowiada na jedno wąskie pytanie. Maksymalna szerokość formy nie świadczy o prześwicie robota. Masa akumulatorowa nie potwierdza masy gotowej butelki wewnętrznej. Wartość wydajności topienia nie jest równa akceptowanej wydajności. Połącz wiersze poprzez zatwierdzony produkt i plan próbny.
Zapytaj również o harmonogram podłączonego obciążenia. Rzędy silników i nagrzewnic opisują główne komponenty, ale ostateczne zainstalowane obciążenie może również obejmować elementy sterujące, pompy, robota, urządzenia do transportu materiałów i zamówione urządzenia pomocnicze.
Zbuduj decyzję dotyczącą akumulatora na podstawie zmierzonego bilansu masy
Gotowa butelka wewnętrzna stanowi tylko część każdego shota. Przednia część tworzy również górną wypływkę, dolne części końcowe, opaski wylotowe i inne odpady technologiczne. Akumulator musi zaopatrywać całą fabrykę w ramach zatwierdzonej podstawy materialnej.
Zważ znaną próbkę produkcyjną, jeśli taka istnieje. Usuń zamknięcia, zawory i wszelkie oddzielnie zmontowane części. Następnie zważ lub oszacuj każdy strumień przycinania. Zachowaj szacunek powiązany z proponowanym projektem formy i szczypania.
gotowy pojemnik wewnętrzny + górna wypływka + dolne końcówki + listwa wylotowa + inny uformowany złom
Porównaj ten wynik z opublikowanym referencyjnym ciężarem akumulatora PE o masie 33 kg. Nie porównuj samej masy gotowej. Projekt wymaga także rezerwy operacyjnej. Wybrana żywica, kolor i układ warstw mogą powodować zmianę podstawy masy użytecznej.
Tom tworzy kolejny czek. Na stronie wymieniono akumulator 45 L. Stosunek objętości do masy zależy od rzeczywistego stopu i definicji producenta. Nie należy przeliczać 45 L bezpośrednio na masę gotowego produktu bez obliczeń dostawcy.
Czas rozładowania akumulatora ma znaczenie, ponieważ długa i ciężka przednia część może się zwisać. Głowica musi dostarczyć zaprogramowaną kształtkę, zanim grawitacja zmieni rozkład ścianek w sposób niekontrolowany. Podczas próby zanotuj okno wyładowania, stan stopu i profil szczeliny matrycy.
Regeneracja też ma znaczenie. Obie wytłaczarki muszą przygotować następny wtrysk w cyklu produkcyjnym. Porównaj zmierzony czas regeneracji z pracą związaną z chłodzeniem i dalszą pracą. Wysoka katalogowa szybkość topienia nie może pomóc, jeśli zatwierdzony system materiałowy regeneruje się powoli lub komórka za nim jest już pełna.
Użyj zapisu masy z Kinggle'sprzewodnik po programowaniu paryskim. Masa informuje, ile materiału dostało się do formy. Mapa ścienna pokazuje, dokąd poszedł ten materiał.
Przed zamówieniem dwóch wytłaczarek daj każdej warstwie pisemną pracę
Strona produktu opisuje produkcję wielowarstwową i wymienia dwie wytłaczarki. Jest to dowód na istnienie platformy wielostrumieniowej. Nie jest to pełna specyfikacja warstwy.
Napisz funkcję każdej warstwy. Jedna warstwa może zapewnić kontrolowaną powierzchnię styku. Inny może zawierać zatwierdzony przemiał w procesie. Ochrona koloru lub UV może znajdować się w określonym strumieniu. Dokładny projekt zależy od produktu, zawartości, rynku i zatwierdzonego programu testów.
Następnie zdefiniuj dozwolone materiały. Podaj gatunki żywicy, przedmieszkę, dodatki i źródło przemiału. Zapisz, czy przemiał pochodzi wyłącznie z tego samego procesu produkcyjnego. Nie używaj słowa „z recyklingu” jako substytutu kontrolowanej specyfikacji materiału.
Aktualne wymagania Stanów Zjednoczonych ilustrują, dlaczego jest to istotne. Sekcja 178.707 wymaga znanych specyfikacji tworzyw sztucznych dla kompozytowych pojemników wewnętrznych IBC. Ogranicza także użycie materiału, chyba że został zatwierdzony, dopuszczając jednocześnie pozostałości produkcyjne lub przemiał z tego samego procesu produkcyjnego w określonych warunkach. Inne rynki mogą stosować inne zasady.
Współczynnik warstw wymaga celu i zakresu roboczego. Określ, w jaki sposób stosunek zostanie ustawiony i sprawdzony. Grawimetryczne rejestry podawania, kontrole wydajności wytłaczarki lub analiza sekcji niszczących mogą wspierać plan kontroli. Wybierz metodę przed próbą fabryczną.
Rysunek głowicy powinien pokazywać ścieżkę topnienia. Zidentyfikuj, która wytłaczarka zasila każdą warstwę. Zapisz liczbę przejść i kolejność na matrycy. Dodaj procedury oczyszczania i zmiany materiału. Jeżeli w projekcie będą realizowane zarówno produkty jednowarstwowe, jak i wielowarstwowe, należy określić procedurę konwersji i jej kontrolę akceptacyjną.
Opis maszyny
Dwie opublikowane śruby 100 mm i wielowarstwowe zestawienie pokazują kierunek platformy. Nie definiują uporządkowanych funkcji warstw ani proporcji.
Specyfikacja projektu
Diagram warstw określa każdy strumień materiału, funkcję, docelowy stosunek, dozwolony zakres, metodę weryfikacji i zasadę kontroli zmian.
Nie obiecuj niższych kosztów ani dłuższej żywotności konstrukcji wielowarstwowej bez zatwierdzonej receptury i dowodów badań. Wyniki te zależą od wybranych materiałów, dystrybucji i gotowego projektu IBC.
Sprawdź formę, zacisk i ścieżkę kształtki wstępnej jako jeden system mechaniczny
Forma o pojemności 1000 litrów zajmuje więcej niż szerokość i wysokość katalogowa. Obejmuje kolektory chłodzące, węże, oprzyrządowanie do szyjek, wkładki wylotowe, obszary zaciskania, punkty podnoszenia i wszelkie ruchome detale. Robot i gorąca butelka wewnętrzna wymagają jasnej ścieżki usuwania.
Nałóż cały rysunek formy na rysunek płyty dociskowej. Sprawdź drążki kierownicze, linię środkową mocowania, osprzęt przedmuchowy i połączenia serwisowe. Przejrzyj grubość zamknięcia i kolejność otwierania. Forma może zmieścić się pomiędzy płytami i nadal blokować ruch węża lub robota.
Dobór zacisku powinien uwzględniać rzutowany obszar i ciśnienie przedmuchu. Opublikowane 1000 kN jest odniesieniem do strony maszyny. Zapytaj o kalkulację projektu. Uwzględnij siły ściskające i podany margines. Duże płaskie panele mogą zapewnić wymagający obszar projekcji, nawet jeśli butelka wewnętrzna jest lekka jak na swoją objętość.
Ścieżka paryska wymaga równej uwagi. Potwierdź linię środkową matrycy, długość wypływu, sekwencję chwytania formy i zamykania. Długi miecz może się kołysać lub rozciągać przed złapaniem. Profil musi uwzględniać występy, narożniki, strefę wylotową i podstawę.
Obszary ściskania wymagają wystarczającej ilości materiału do zespawania, jednak nadmiar materiału zwiększa wykończenie i chłodzenie. Wkładka wylotowa wymaga lokalnego sterowania. Górny otwór wymaga stabilnej geometrii do swojego zamknięcia. Obiekty te znajdują się na numerowanej mapie ściennej.
Wentylacja i wykończenie powierzchni wpływają na uwalnianie i wygląd. Klatka może zakrywać niektóre panele, ale nie może naprawić wady formy. Sprawdź każdy obszar styków i etykiet, który pozostaje funkcjonalny po montażu.
Kinggle’aprzewodnik projektowania formobejmuje dopasowanie, zaciskanie, wentylację i chłodzenie. Używaj go z rysunkiem końcowego złożenia, a nie jako ogólnej listy kontrolnej formy.
Zatwierdzić formę dopiero po uzgodnieniu przez dostawcę maszyny, konstruktora formy, dostawcę klatek i właściciela IBC w sprawie interfejsów. Zapisz każdą zatwierdzoną wersję rysunku w pliku zakupu.
Chroń geometrię IBC poprzez chłodzenie, usuwanie i kondycjonowanie
Duże powierzchnie nadal się poruszają po otwarciu formy. Butelka wewnętrzna może wyglądać akceptowalnie po zwolnieniu i dryfować podczas ostygnięcia. Ten ruch może zmienić wysokość zamknięcia, położenie zaworu lub kontakt z klatką.
Projektuj obiegi chłodzenia wokół stref termicznych. Ramiona, narożniki, szyje, wkładki wylotowe i wsporniki podstawy mogą wymagać innego przepływu. Nazwij każdy obwód na rysunku formy. Dodaj docelową temperaturę na wlocie i przepływ. Pojedynczy odczyt ciśnienia nie może wykazać zrównoważonego chłodzenia.
Zmierz warunki zasilania i powrotu podczas okresu próbnego. Sprawdź przepływ w każdym obwodzie, jeśli pozwala na to system. Rejestrować temperaturę formy w uzgodnionych lokalizacjach. Jeśli jedna strefa pozostaje gorąca, nie ukrywaj tego wydłużając cały cykl bez sprawdzania obwodu.
Wsparcie na wynos jest częścią chłodzenia. Określ, gdzie robot chwyta i gdzie wyląduje butelka. Ciepły panel może odkształcić się pod wąskim chwytakiem lub szyną przenośnika. Dolny wylot musi unikać uderzenia. Podstawa powinna pozostać podparta, dopóki część nie osiągnie wytrzymałości.
Ustawić czas kondycjonowania przed kontrolą wymiarową. Podaj warunki otoczenia, jeśli ma to znaczenie. Użyj tego samego czasu dla próbek próbnych i kontroli produkcji. Pomiar temperatury jednej butelki na gorąco i drugiej zimnej powoduje hałas przypominający dryf procesu.
Na stronie produktu jako odniesienia do wody chłodzącej podano 0,3 MPa i 120 L/min. Liczby te pomagają zaplanować połączenie. Nie określają temperatury wody ani całkowitej wydajności usuwania ciepła. Zapytaj o obciążenie cieplne maszyny i formy.
Śledź czas chłodzenia w stosunku do jakości. Kinggle’aprzewodnik po czasie cykluoddziela chłodzenie, odzysk i obsługę. Użytecznym celem jest najkrótszy stabilny cykl spełniający plan wymiarowy i funkcjonalny.
Porównaj uformowaną butelkę z klatką produkcyjną, paletą i częściami zaworów
Podczas kwalifikacji używaj komponentów przeznaczonych do produkcji. Prototypowe klatki lub ręcznie modyfikowane palety mogą ukryć błędy interfejsu. Zapisz dostawcę, numer części i wersję każdego komponentu zespołu.
Zacznij od suchego dopasowania. Umieść kondycjonowaną butelkę wewnętrzną w klatce i palecie. Sprawdź styk lokalizatora, prześwit panelu, dostęp do górnego otworu i położenie wylotu. Zamontuj zawór i górne zamknięcie, używając określonych narzędzi i metody dokręcania, jeśli ma to zastosowanie.
Zmierz zmontowaną jednostkę na złączach. Nie powtarzaj każdego uformowanego wymiaru. Skoncentruj się na tym, co kontroluje napełnianie, rozładowywanie, obsługę, układanie w stosy i przygotowanie do testów. Używaj wskaźników „przejdź” lub „nie” tam, gdzie ograniczają one ocenę operatora.
Sprawdź kontakt po użyciu. Podnieś lub przenieś urządzenie za pomocą zatwierdzonej metody. Poszukaj nowych śladów, lokalnych punktów nacisku lub ruchu. Wewnętrzna butelka i klatka powinny działać zgodnie z założeniami projektu, a nie tylko pasować podczas postoju.
| Kontrola montażu | Co nagrać | Możliwe przyłącze procesowe |
|---|---|---|
| Wstawienie klatki | Odstęp, interferencja, orientacja i metoda wstawiania | Wymiary korpusu, chłodzenie, deformacja wyjściowa |
| Siedziska paletowe | Kontakt ze wsparciem, kołysanie, dopasowanie lokalizatora i wysokość wylotu | Kształt podstawy, wspornik chłodzący i wkładka formy |
| Górne zamknięcie | Wynik pomiaru, powierzchnia uszczelniająca i wysokość zainstalowania | Obróbka szyi, przycinanie, kurczenie i obsługa |
| Zawór dolny | Linia środkowa, kąt, stan uszczelki i dostęp do klatki | Wkładka wylotowa, rozkład ścian i wykończenie |
| Ukończona jednostka | Identyfikacja, stan wizualny i identyfikowalne rewizje komponentów | Kontrole montażowe i kontrola końcowa |
Testowanie szczelności powinno odbywać się przy użyciu zatwierdzonej konfiguracji. Zdefiniuj, które komponenty mają zostać zainstalowane, medium testowe, ciśnienie lub próżnię, stabilizację, czas trwania i regułę odrzucenia. Metoda musi być zgodna z odpowiednim programem produktów. Szybka kontrola na hali produkcyjnej nie zastępuje automatycznie formalnego testu.
Zachowaj jeden zatwierdzony zespół jako próbkę graniczną. Sfotografuj interfejsy. Zapisz recepturę uformowanej formy, partię materiału, wersję klatki, wersję palety, dane dotyczące zaworu i zamknięcia wraz z zapisem próbki.
Oddziel FAT maszyny od pełnego zatwierdzenia typu projektu IBC
Fabryczny test odbiorczy sprawdza, czy zamówiona komora formierska jest zgodna z uzgodnionym produktem i warunkami. Nie udziela aprobaty dla każdego zmontowanego IBC, substancji wypełniającej lub rynku.
TheRegulamin modelowy ONZ EKG ONZ, wersja 24to aktualna globalna publikacja referencyjna na rok 2025. Rozdział 6.5 dotyczy budowy i testowania kontenerów IBC. Przepisy krajowe i modalne mogą przyjąć określone wydanie lub dodać wymagania. Przed zamrożeniem planu walidacji potwierdź właściwy organ i kwalifikowaną trasę testową.
Nie zaczynaj od pojedynczej wysokości spadku znalezionej w Internecie. Rodzaj projektu, materiał, zamierzona zawartość, grupa pakowania, przygotowanie, kondycjonowanie, zamknięcia i pełna sekwencja testów mają wpływ na program. Właściwy organ lub wykwalifikowane laboratorium powinno określić wymagane dowody.
Kwalifikacja maszyn powinna nadal zapewniać przydatne dowody na wczesnym etapie rozwoju. Rejestruj specyfikacje materiałów, układ warstw, masę brutto i netto, mapę ścian, wymiary, wyniki wycieków, rewizje receptur i komponentów. Zachowaj próbki z badanej partii. Informacje te pomagają powiązać proces produkcyjny z późniejszym testowaniem opakowania.
Oddziel trzy dokumenty. Raport FAT maszyny obejmuje wydajność kompilacji i procesu. Raport z kwalifikacji montażu obejmuje dopasowanie klatki, palety, zaworu i zamknięcia. Sprawozdanie z testów regulacyjnych obejmuje mający zastosowanie typ projektu. Każdy raport powinien określać jego zakres i ograniczenia.
Kontrole produkcji są kontynuowane po zatwierdzeniu. Zarządzaj zmianami w żywicy, pigmentze, inhibitorze, przemiale, stosunku warstw, formie, zamknięciu, zaworze, klatce i palecie za pośrednictwem zatwierdzonego systemu jakości. Niewielka zmiana może mieć wpływ na bazę używaną do testowania.
W przypadku mniejszej regulowanej linii pakującej,Prowadnica bębna chemicznego KGB200L/LPpokazuje to samo rozróżnienie między dowodem maszynowym a zatwierdzeniem opakowania.
Zmierz moc wyjściową na ostatniej zaakceptowanej bramce komórki
Aktualna strona produktu nie podaje użytecznej wydajności produkcyjnej. Wyświetlony zostanie wiersz cyklu suchego150 litrów, więc w tym artykule nie wskazano sztuk na godzinę. Projekt wymaga zaakceptowanego celu wyjściowego w oparciu o rzeczywistą butelkę wewnętrzną i kompletne ogniwo.
Najpierw wybierz granicę wyjściową. Formowane butelki wewnętrzne na godzinę mierzą komórkę formującą. Zmontowane i przetestowane pod kątem szczelności IBC na godzinę oznaczają większy system. Obie liczby mogą być przydatne, ale nie powinny mieć tej samej etykiety.
butelki wewnętrzne przeszły uzgodnioną kontrolę formowania ÷ zaobserwowane minuty x 60
zmontowane jednostki przejeżdżające przez uzgodnioną bramę końcową ÷ odnotowane minuty x 60
Policz wszystkie starty, odrzucenia i zatrzymania. Klasyfikuj przyczyny. Odzyskiwanie przez wytłaczanie, chłodzenie, obsługa robota, przycinanie, wkładanie klatek, instalacja zaworów i testowanie szczelności mogą ustawić szybkość komory. Najwolniejsza stabilna bramka określa gotowy wynik.
Zapotrzebowanie na materiał powinno uwzględniać masę śrutu brutto i zdarzenia formowania. Masa gotowej butelki wewnętrznej nie uwzględnia strat przy przycinaniu i rozruchu. Zgłaszaj kilogramy brutto na zaakceptowaną butelkę oraz sztuki na godzinę.
Energia potrzebuje tej samej granicy. Kinggle publikuje średnią moc referencyjną dla platformy od 110 do 150 kW. Nie jest to kWh na IBC. Zapisz wybrany punkt pomiarowy, stan produkcji, czas trwania cyklu i zaakceptowaną liczbę. Theprzewodnik pomiaru energiiwyjaśnia to rozróżnienie.
Użyj wystarczająco długiego okresu próbnego, aby odsłonić kolejki odzyskiwania i dalszego przetwarzania. Krótka seria może pokazać ruch maszyny, ale nie uwzględnić dryfu materiału, braku równowagi chłodzenia lub nagromadzenia się klatek.
Przydatny pulpit zawiera zaakceptowane butelki formowane, zaakceptowane kompletne pojemniki IBC, wydajność pierwszego przejścia, kilogramy brutto na zaakceptowaną butelkę, masę wykończeniową, średni cykl, zliczony czas przestojów i energię na zaakceptowaną jednostkę. Zdefiniuj każdy termin w protokole odbioru.
Zaplanuj budynek w oparciu o aktualny rysunek poglądowy
Maszyna o masie 55 t potrzebuje więcej niż tylko powierzchnia podłogi. Budynek musi umożliwiać instalację, konserwację, przepływ materiałów i bezpieczny dostęp. Rozpocznij od aktualnego rysunku zestawczego dostawcy dla zamówionej rewizji.
W tabeli publicznej wymieniono maszynę o wymiarach 9,5 na 5,1 na 6,5 m. Rysunek na stronie produktu wyświetla własne wymiary. Traktuj rysunek jako odniesienie wizualne do czasu, aż firma Kinggle potwierdzi, która wersja rysunku odpowiada ofercie. Nie używaj obrazu internetowego do projektowania fundamentów.

Zaznacz trasę pleśni. Uwzględnij rozmiar drzwi, pojemność podłogi, wysokość haka dźwigu, punkty podnoszenia i miejsce przechowywania. Pokaż miejsce na wyciągnięcie śruby i dostęp do głowicy akumulatora. Dodaj bezpieczne schody i dostęp do platformy wokół podwyższonego sprzętu.
Mapuj przepływ materiału z magazynu do każdej wytłaczarki. Dodaj przedmieszkę, przemiał, transport, mielenie i kontrolę zapylenia. Czyste wykończenia należy przechowywać oddzielnie od odpadów zmieszanych. Pokaż, w jaki sposób będzie serwisowany pełny zbiornik lub zablokowana linia powrotna.
Użyj arkuszy narzędzi specyficznych dla projektu. Na stronie podano 0,8 MPa i 2 m³/min dla powietrza nadmuchowego. Podaje 0,3 MPa i 120 L/min dla wody chłodzącej. Zaplanuj ciśnienie na maszynie, przepływ szczytowy, odbiorniki, obróbkę, temperaturę zasilania, stan powrotu i odprowadzanie ciepła.
Projekt elektryczny wymaga podłączonego obciążenia, napięcia, częstotliwości, zabezpieczeń, tras kablowych i obciążeń pomocniczych. Opublikowana średnia wartość odniesienia od 110 do 150 kW nie jest podłączonym obciążeniem. Uwzględnij agregaty chłodnicze, sprężarki, sprzęt materiałowy, szlifierkę, stanowiska montażowe i testowe w sumie zakładu.
Użyj Kinggle'aprzewodnik po wymaganiach użytkowychdo zbudowania arkusza granicznego. Zablokuj ten arkusz z układem i rysunkiem fundamentów.
Podążaj za jedną identyfikowalną partią IBC poprzez fabryczny test odbiorczy
Przydatny FAT rozpoczyna się przed uruchomieniem maszyny. Uzgodnij rysunek wewnętrznej butelki, rewizje komponentów, żywicę, strukturę warstw, mapę ścian, plan próbek, granicę wyjściową i limity akceptacji. Nazwij instrumenty i metody badawcze.
- Potwierdź zamówioną platformę.Sprawdź ostateczny kod modelu, wytłaczarki, głowicę akumulatora, układ mocowania, sterownik, robota, osprzęt do rozdmuchu, osłony i urządzenia pomocnicze pod kątem zgodności z umową.
- Potwierdź media i kalibrację.Rejestruj warunki zasilania, powietrza i chłodzenia. Wymień przyrządy pomiarowe i status kalibracji.
- Załaduj materiały kontrolowane.Zapisz każdy gatunek żywicy, partię, kolor, dodatek i strumień przemiału. Sprawdź drogę podawania do każdej wytłaczarki.
- Stabilizuj proces formowania.Osiągnij powtarzalny odzysk, rozładunek, chłodzenie formy, usuwanie i przycinanie przed rozpoczęciem formalnej serii.
- Zamroź przepis początkowy.Zapisz temperatury, prędkości, ustawienia warstw, profil kształtki wstępnej, czasy, ciśnienia i ustawienia końcowe w ramach jednej wersji.
- Uruchom uzgodnione okno produkcyjne.Licz starty, przyjęte butelki, odrzuty i każdy przystanek. Konkretne kody przyczyn.
- Zmierz uformowany plan.Sprawdź masę netto i brutto, wykończenie, plan ścian, otwory, wylot, podstawę, geometrię nadwozia, wygląd i wynik wycieku.
- Montaż komponentów produkcyjnych.Zamontuj zatwierdzoną klatkę, paletę, górne zamknięcie, zawór i uszczelki. Wykonaj pomiary interfejsu i kontrolę montażu.
- Zamknij pakiet dowodów.Zachowaj oznakowane próbki, wyeksportuj ostateczną recepturę i zapisz każde otwarte odchylenie z właścicielem i metodą ponownego testu.
Wybierz próbki z początku, środka i końca formalnego przebiegu. Oznacz je datą i rewizją przepisu. Zachowaj wersje klatki, palety, zaworu i zamknięcia wraz z zapisem próbki.
Jeśli to możliwe, korzystaj z rzeczywistych stacji znajdujących się poniżej. Ręcznie przycięta próbka może przejść, podczas gdy produkcyjne urządzenie do przycinania uszkodzi wylot. Laboratoryjny test szczelności może ukryć kolejkę przy planowanym testerze linii.
Nie należy mieszać zatwierdzenia organów regulacyjnych z ogólnym podpisem FAT. Jeśli jesteś świadkiem formalnego testu, załącz oddzielny protokół testu i raport. Podaj typ projektu, przygotowanie próbki i uprawnienia.
Sfotografuj tabliczkę znamionową maszyny, identyfikację formy i zachowane próbki. Zapisz historię alarmów i licznik produkcji po zakończeniu cyklu. Rejestruj każdą ręczną interwencję, która spowodowała wymianę butelki, nawet po pozytywnym wyniku kontroli końcowej. Szczegóły te pomagają zespołowi serwisu odtworzyć zaakceptowany stan po instalacji.
Proces sprzedaży Kinggle obejmuje kontrolę i zaproszenie do testu. Skorzystaj zprzewodnik FAT maszynyw celu zdefiniowania rekordu. Przejrzyj dostępne nagrania sprzętu na Kinggle'sstrona wideoprzed wizytą, aby zespół mógł przygotować szczegółowe pytania.
Wyślij gotowy do wyceny plik projektu IBC zamiast samego tomu
Żądanie zawierające tylko informację „Maszyna IBC 1000L” pozostawia ważną pracę nieokreśloną. Wyślij zatwierdzony rysunek wewnętrznej butelki i zdjęcia. Jeśli jest to możliwe, dodaj próbkę fizyczną. Podaj pojemność nominalną i zamierzoną zawartość.
Uwzględnij masę netto uformowanej formy, szacunkową wielkość wtrysku brutto, mapę przycięcia i mapę grubości ścianki. Nazwij każdy strumień żywicy, dodatek, kolor i zasadę przemiału. Załącz schemat warstw i metodę weryfikacji.
Dodaj rysunki klatki, palety, górnego zamknięcia, dolnego zaworu i uszczelki. Zaznacz kontrolowane interfejsy. Podaj, kto dostarcza każdy komponent podczas prób formy, FAT i uruchamiania zakładu.
Wymień wszystkie kontrole produktów. Uwzględnij wymiary, mierniki, czas kondycjonowania, metodę wycieku i kontrole montażu. Zidentyfikować każdy mający zastosowanie program typu projektowego, właściwy organ lub laboratorium badawcze. Nie wklejaj ogólnej listy testów z innego rynku.
Zdefiniuj akceptowane wyjście na właściwej bramce. Podaj planowany schemat zmian i roczne zapotrzebowanie. Opisz wyjmowanie robota, przycinanie, wspomaganie chłodzenia, wkładanie klatek, zamykanie i montaż zaworów, testowanie szczelności, znakowanie i przepływ palet.
Podaj napięcie fabryczne, częstotliwość, dostępne powietrze i chłodzenie, warunki otoczenia, wysokość, plan piętra, dane dźwigu i trasę dostępu. Zapytaj o ostateczny układ ogólny, obciążenia fundamentów, arkusz mediów i podział transportu.
Odpowiedź dostawcy powinna zawierać nazwę ostatecznego modelu maszyny i jej wersję. Powinno obejmować architekturę wytłaczarki i głowicy, podstawę akumulatora, kopertę formy, przegląd zacisku, granicę pomocniczą, protokół akceptacji i przekazanie danych.
Użyj Kinggle'acentrum pobieraniadla aktualnych dokumentów. Wyślij kontrolowany plik projektu poprzezstrona kontaktowa. Oferta może następnie odpowiadać rzeczywistemu projektowi IBC zamiast szerokiej etykiety 1000L.
Często zadawane pytania
Odpowiedzi te dotyczą problemów z wyborem maszyny, które najczęściej zmieniają zakres, plan próbny lub fabryczny. Opublikowane dane modelu pozostają punktem odniesienia. Podpisana umowa techniczna powinna kontrolować zamówiony system.
Co właściwie wytwarza maszyna do formowania z rozdmuchem IBC o pojemności 1000 litrów?
Tworzy plastikowe naczynie wewnętrzne, zwane także butelką wewnętrzną lub wkładką. Kompletny kompozytowy IBC obejmuje także zewnętrzną klatkę lub opakowanie, paletę, górne zamknięcie, dolny zawór, uszczelki i inne części serwisowe lub konstrukcyjne.
Jaki jest numer modelu maszyny IBC 1000L firmy Kinggle?
Obecna strona w języku angielskim jest niespójna. Podsumowanie produktu pokazuje KGB1000L-IBC, natomiast tabela specyfikacji pokazuje KGS1000L-IBC. Potwierdź ostateczny kod modelu i wersję w ofercie, rysunkach, tabliczce znamionowej i instrukcjach.
Czy opublikowana wartość akumulatora 33 kg oznacza gotową butelkę 33 kg?
Nie. Na stronie podano 33 kg jako odniesienie do masy akumulatora PE. Masa kształtki brutto obejmuje wykończony pojemnik wewnętrzny i wszystkie uformowane wykończenia. Potwierdź bazę żywicy, rezerwę, strukturę warstw i pełne obliczenia zastrzyku.
Jaka jest wydajność produkcyjna platformy IBC Kinggle 1000L?
Bieżący wiersz cyklu suchego wyświetla 150 l, co nie jest użyteczną jednostką wskaźnika produkcji. Nie wnioskuj o liczbie sztuk na godzinę. Zdefiniuj akceptowane butelki formowane lub akceptowane kompletne IBC na godzinę i udowodnij tę stawkę podczas uzgodnionej próby produkcyjnej.
Dlaczego klatka i paleta muszą być obecne podczas próby maszyny?
Butelka musi pasować i działać wewnątrz całego zestawu. Klatki produkcyjne, palety, zamknięcia i zawory ujawniają błędy w wysokości, położeniu wylotu, podparciu, prześwicie i obsłudze, które mogą zostać przeoczone podczas kontroli izolowanej butelki.
Jakie informacje należy przesłać, aby otrzymać wycenę maszyny IBC o pojemności 1000 litrów?
Wyślij rysunek wewnętrznej butelki, próbkę, wagę, mapę ścienną, materiały, projekt warstw i oszacowanie wykończenia. Dodaj rysunki klatki, palety, zamknięć i zaworów, testy, cel wyjściowy, zakres dalszych prac, układ fabryki i warunki użytkowe.
Zbuduj propozycję maszyny wokół kompletnego IBC
Wyślij firmie Kinggle kontrolowany plik wewnętrznej butelki, interfejsy komponentów, plan materiałów i warstw, cel wyjściowy, testy i narzędzia fabryczne. Zespół inżynierów może następnie potwierdzić platformę 1000L, formę, urządzenia pomocnicze i zakres akceptacji.
Zapytaj o rozwiązanie w postaci maszyny IBC o pojemności 1000 l