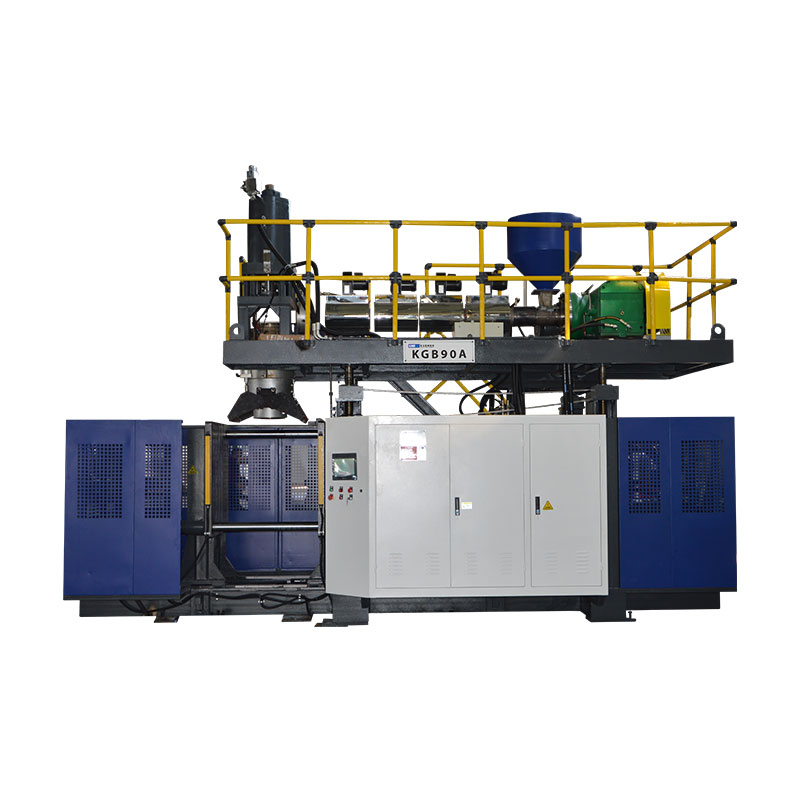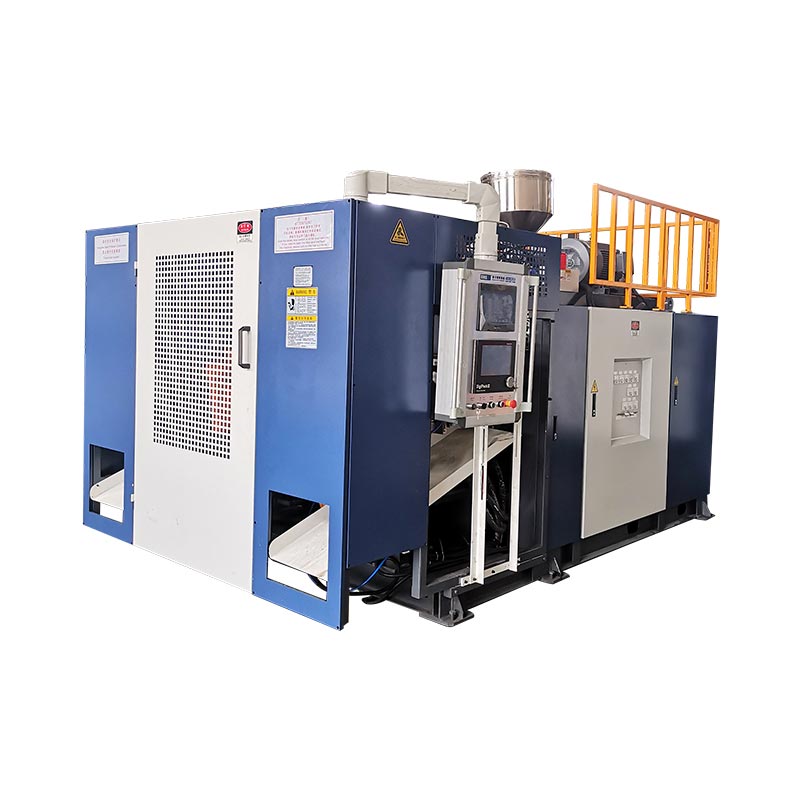
Wybierz automatyczną maszynę do formowania z rozdmuchem na podstawie produktu, który ma dostarczyć i operacji wykonywanych po uformowaniu, a nie słowa „automatyczny” w ofercie. W przypadku wytłaczania z rozdmuchem określ żywicę, oprzyrządowanie, wyjmowanie, przycinanie, kontrolę i transfer jako jeden system produkcyjny. Zalecamy zatwierdzenie konfiguracji w oparciu o zaakceptowane kontenery w końcowym punkcie rozładunku, a nie katalogową liczbę w cyklu suchym.
Maszyna do formowania może wykonywać cykl automatyczny, podczas gdy ludzie nadal usuwają wypływkę, sprawdzają butelki lub napełniają kartony. Może to być właściwe rozwiązanie w przypadku małego, zmieniającego się asortymentu produktów. Jest to błędne rozwiązanie, jeśli w przypadku inwestycji zakłada się, że te miejsca pracy zniknęły. Zdefiniuj granicę przed porównaniem cen.
Pięć decyzji, które mają znaczenie przed wydaniem zamówienia
- Dopasuj proces formowania do części przed porównaniem poziomów automatyzacji.
- Zdefiniuj każdą operację przenoszenia i wykańczania, w tym pracę, która pozostaje ręczna.
- Zrównoważ tempo formowania z przycinaniem, kontrolą i wydajnością pakowania.
- Testuj usuwanie usterek i zmiany, a nie tylko nieprzerwaną produkcję.
- Porównaj całkowity koszt linii na zaakceptowany kontener na tych samych warunkach.
Co oznacza „automatyczny” proces formowania z rozdmuchem?
„Automatyczny” opisuje sposób kontrolowania operacji. Nie określa sposobu formowania części z tworzywa sztucznego. Zarówno automatyczna maszyna do wytłaczania z rozdmuchem, jak i maszyna do rozdmuchiwania butelek PET mogą wykonywać zaprogramowane sekwencje, ale wymagają innego przygotowania materiału, oprzyrządowania i ustaleń wykończeniowych. Kupujący poszukujący w pełni automatycznej maszyny do formowania z rozdmuchem powinien najpierw rozstrzygnąć kwestię procesu.
Podczas wytłaczania z rozdmuchem maszyna tworzy stopioną rurę zwaną przedformą. Forma chwyta tę rurkę, a powietrze tworzy pustą część. Formowanie z rozdmuchem PET wykorzystuje preformę, która jest rozciągana i napompowana. Te różne formularze początkowe wyjaśniają, dlaczego przewodnik dotyczący ładowania preform PET nie jest kompletnym przewodnikiem zakupowym dla linii butelek z detergentem HDPE.
| Decyzja | Formowanie wytłaczane z rozdmuchem | Formowanie z rozciąganiem i rozdmuchem PET |
|---|---|---|
| Formularz startowy | Wytłaczana stopiona przednia część | Preforma PET |
| Typowy kontekst zakupów | Butelki HDPE, pojemniki z uchwytem i puste części przemysłowe | Przezroczyste butelki na napoje wykonane z preform |
| Pytania dotyczące automatyzacji | Zwalnianie części, usuwanie wypływki, przycinanie, testowanie i transfer | Obsługa preform, sekwencja ogrzewania/rozdmuchiwania i przenoszenia butelek |
Odniesienie do procesu:Przewodnik po maszynie do formowania z rozdmuchem firmy Kinggle. Geometria produktu i gatunek żywicy decydują o ostatecznym wyborze procesu.
Oddziel maszynę, komórkę i linię
Automatyczny cykl na poziomie maszyny obejmuje ustaloną sekwencję formowania. Zautomatyzowana komórka dodaje zdefiniowaną obsługę lub wykańczanie wokół tej maszyny. Linia produkcyjna łączy kolejne operacje poprzez uzgodnioną granicę akceptowanego produktu. Pakowanie może odbywać się w obrębie tej granicy lub może pozostać odrębną operacją fabryczną.
Są to przydatne rozróżnienia w zakresie zakupów, a nie obietnica, że każdy dostawca będzie używał tej samej terminologii. Umieść rzeczywiste operacje w specyfikacji. „W pełni automatyczny” bez listy wyposażenia pozostawia zbyt dużo miejsca na różne interpretacje.
Opowiadamy się za szczegółowym opisem, takim jak „formowanie automatyczne, zorientowane wyjmowanie, usuwanie wypływek i wyładunek sprawdzony pod kątem szczelności” zamiast szerokiej etykiety. Mówi kupującemu, gdzie pojawia się gotowy produkt i co wymaga jeszcze uwagi. Uzupełnianie materiałów, pobieranie próbek, obsługa złomu i zmiany kartonów również wymagają właścicieli, nawet jeśli normalna sekwencja formowania przebiega bez powtarzalnej ręcznej obsługi.
Podobnie sterowanie automatyczne to nie to samo, co napęd całkowicie elektryczny. Rodzaj napędu, rozmieszczenie stacji, liczba pracowników i zakres automatyzacji to osobne wybory. Przeanalizuj każdy z nich pod kątem zadania, zamiast traktować je jako jedną specyfikację premium.
Zacznij od części i harmonogramu produkcji
Nominalna objętość butelki nie wystarczy, aby określić linię produkcyjną. Wąska okrągła butelka i pojemnik z szerokim uchwytem mogą pomieścić tę samą objętość płynu, ale wymagają różnych form, narzędzi do wyjmowania i podpórek. Linia musi odzwierciedlać rzeczywisty kształt zewnętrzny, a nie abstrakcyjny „produkt o pojemności 2 litrów”.
Rozpocznij od rysunku części i stanu gotowego oczekiwanego przy rozładunku. Zapisz wykończenie szyjki, rozwarcie rączki, wymiary korpusu, wagę docelową i krytyczne wymagania jakościowe. Potwierdź dokładny gatunek żywicy, pakiet kolorów i uzgodniony stan recyklingu lub przemiału. Te szczegóły sprawiają, że proponowana próba jest odpowiednia do zamierzonej pracy.
Przełóż plan sprzedaży na wymaganie produkcyjne
Zdefiniuj akceptowane kontenery na zmianę wraz z liczbą zmian, wielkością partii i częstotliwością zmian. Wysoka stawka godzinowa jest mniej użyteczna, jeśli większość zamówień wymaga krótkich serii i rozległych zmian narzędzi. Wolniejsze, ale łatwiejsze do wymiany ogniwo może lepiej pasować do tego asortymentu produkcyjnego. Żadnego wniosku nie można wyciągnąć na podstawie samej maksymalnej wydajności katalogu.
Wymień rodzinę produktów, a nie tylko pierwszą butelkę wypuszczoną na rynek. Zidentyfikuj najszerszą część, najcięższą część i najtrudniejszą do uchwycenia lub przycięcia. Mogą to być różne jednostki SKU. Następnie zdecyduj, które produkty muszą działać w początkowej wersji, a które wymagają przyszłego oprzyrządowania lub oddzielnego sprzętu.
- Zamroź artykuł testowy:rewizja rysunku, żywica, masa gotowego produktu i wymagane badania.
- Ustaw warunek dostawy:przycięte, sprawdzone, zorientowane, policzone lub zapakowane.
- Zdefiniuj harmonogram:dobre kontenery na zmianę, godziny pracy i planowane zmiany SKU.
- Sprawdź rodzinę narzędzi:formy, skok głowicy, uchwyty, gniazda przycinania i uszczelnienia testowe.
- Zatwierdź kopertę komórki:media, ochrona, dostęp do usług i przepływ produktów.
Liczba stacji, wyloty matryc i wnęki wymagają osobnego przeglądu. Dwie stacje nie oznaczają dwóch placówek. Nie każdy kształt butelki jest zgodny z rozstawem wylotów za pomocą wielogłowicowej maszyny rozdmuchowej. Głowica wielowarstwowa opisuje konstrukcję ściany, a nie liczbę gotowych pojemników na wydarzenie.
Kinggle'aprowadnica wielogłowicowa a prowadnica wielownękowawyjaśnia te różnice w konfiguracji. Skorzystaj z tej recenzji przed naprawieniem układu automatyzacji. Po ustaleniu układu wnęk sprzęt do wyjmowania i wykańczania musi zachować każdą pozycję podczas przenoszenia i kontroli jakości.
Najbardziej przydatne zapytanie obejmuje zatem rysunek, specyfikację materiału, harmonogram produkcji i definicję jakości. W przypadku linii do produkcji butelek HDPE zapytanie o „automatyczną maszynę do produkcji butelek plastikowych” bez tych danych wejściowych nie może ustalić odpowiedniego zakresu linii.
Sprawdź systemy maszyn, które wyznaczają jakość produktu
Dalsza automatyzacja nie jest w stanie naprawić niestabilnej kształtki wstępnej, nieodpowiedniego odcięcia lub części, która pozostawia formę zbyt miękką, aby można ją było obsługiwać. Zanim system przenoszenia będzie mógł zapewnić powtarzalne wyniki, w procesie formowania musi powstać powtarzalny wyrób. W przeciwnym razie robot stanie się precyzyjnym narzędziem do przenoszenia niespójnych części.
Do ważnych części maszyny do formowania z rozdmuchem zalicza się wytłaczarkę, głowicę matrycy, zespół zaciskowy, system rozdmuchowy, obwody chłodzące i elementy sterujące. Przejrzyj ich wkład w zatwierdzoną część, zamiast wybierać wyłącznie na podstawie nazw komponentów. Na przykład uznana marka sterowników PLC nie zapewnia dostarczonych funkcji receptur ani komunikacji z dalszymi etapami.
| System | Co recenzować | Dowód, o który należy poprosić |
|---|---|---|
| Głowica wytłaczająca i matrycowa | Przydatność żywicy, zapotrzebowanie brutto na surówkę i saldo na rynku zbytu | Próbki produkcyjne i zidentyfikowane warunki materiałowe |
| Kontrola Paryża | Rozkład ścian w krytycznych miejscach części | Pomiary specyficzne dla pozycji i zapisana receptura |
| Forma i zaciskanie | Pasowanie oprzyrządowania, luz zaciskania i zwalniania | Zatwierdzone rysunki i kontrola wyprasek |
| Chłodzenie i obsługa | Sztywność części w planowanych punktach zwolnienia i chwytu | Próba przeniesienia z rzeczywistą częścią |
| Sterownica | Sekwencja, alarmy, zakres receptury i sygnały dalsze | Demonstracja funkcji i lista interfejsów |
Konkretne odniesienie: jednostanowiskowa maszyna Kinggle o pojemności 2 litrów
TheStrona produktu KGB2Lpodaje maksymalną pojemność pojemnika 2 L, ślimak 50 mm, wydajność topienia HDPE 30 kg/h i maksymalny rozmiar formy 360 × 380 mm. Opisano także konfiguracje z dwoma, trzema i czterema wylotami dla mniejszych butelek w zakresie 100 ml–1 L. Wartości te pomagają sprawdzić proponowaną pracę; nie zastępują przeglądu oprzyrządowania.
Na tej samej stronie etykieta 600 PC/hr jako „Wyjście (cykl suchy)”. To nie jest akceptowany wynik zidentyfikowanej butelki szamponu, formy i linii wykończeniowej. Wymóg produkcyjny wymaga rzeczywistego materiału, czasu chłodzenia, aktywnych pozycji i warunków kontroli. Traktuj wpis dotyczący cyklu suchego jako opublikowane odniesienie do ruchu.
W przypadku propozycji z wieloma wylotami należy sprawdzić łączną masę brutto kształtki oraz dopasowanie wnęki. Masa gotowej butelki nie obejmuje wypływki dostarczanej również przez wytłaczarkę. Większa liczba rynków zbytu może zwiększyć zapotrzebowanie na wytłaczanie, chłodzenie i wykańczanie łącznie. Sama liczba pracowników nie jest w stanie ustalić użytecznej wielkości produkcji.
Zatwierdzilibyśmy system formowania dopiero wtedy, gdy pomiary części krytycznych i zachowanie podczas przenoszenia będą stabilne w uzgodnionych warunkach. Dodanie przenośnika przed rozwiązaniem tych problemów przesuwa problem na dalszy plan. Do dystrybucji naściennej użyjprzewodnik po programowaniu paryskimobok rysunku produktu.
Określ linię od karmienia do zaakceptowanych pojemników
Najsilniejsze specyfikacje dotyczące automatyzacji formowania z rozdmuchem towarzyszą produktowi podczas każdej operacji. Mówi, co każdy moduł otrzymuje, co dostarcza i kto jest właścicielem połączenia z kolejnym modułem. Jest to bardziej przydatne niż długa lista robotów, przenośników i czujników bez uzgodnionych granic procesu.
Publikacja Kinggle’amożliwości automatyzacjiobejmują dalsze przycinanie, kontrolę i pakowanie. W przypadku projektu butelki przełóż tę możliwość na określony zakres. Automatyczne usuwanie blachy, przycinanie szyi, testowanie szczelności i pakowanie to różne funkcje; żadnego nie należy po cichu zakładać na podstawie obecności innego.
| Działanie | Pytanie do rozstrzygnięcia | Kontrola akceptacji |
|---|---|---|
| Karmienie | Kto zapewnia transport, mieszanie i kontrolę poziomu materiału? | Zatwierdzony materiał dociera do leja zasypowego bez nieplanowanych przerw w dostawie. |
| Na wynos | Gdzie jest chwytana część i jaka orientacja opuszcza jednostkę? | Żadnych pominiętych transferów ani niedopuszczalnych oznaczeń na badanym przedmiocie. |
| Deflashowanie i przycinanie | Które funkcje flashowania i wykończenia zostały usunięte? | Wymagane krawędzie, szyjki i otwory na uchwyty odpowiadają definicji części. |
| Kontrola i odrzucenie | Które testy są wbudowane i w jaki sposób oddzielane są uszkodzone części? | Uzgodnione próbki prowokacyjne są identyfikowane i kierowane prawidłowo. |
| Transport i pakowanie | Jaki stan i układ butelek musi dotrzeć do następnej stacji? | Prace transferowe, akumulacyjne i końcowe liczenie według uzgodnionej stawki. |
Nadaj każdej granicy jednego nazwanego właściciela integracji. Jeśli dostawca maszyny zapewnia wynos, a inny dostawca zapewnia tester szczelności, ktoś i tak musi zatwierdzić orientację butelki, wysokość przenoszenia, odstępy i kontrolować uścisk dłoni. Kupno kompatybilnych modułów to nie to samo, co zakup zintegrowanego ogniwa.
Uzgodnij, w jaki sposób stany „gotowy”, „część obecna”, „cykl zakończony” i błędy są reprezentowane tam, gdzie te sygnały są potrzebne. Zidentyfikuj, który sterownik inicjuje zatrzymanie i która jednostka zgłasza błąd inicjujący. Dokładna architektura zależy od projektu, ale odpowiedzialność nie może pozostać niejasna.
Sprawdź przepływ złomu oddzielnie od trasy zaakceptowanego produktu. Usunięty flash wymaga odbioru i uzgodnionej dyspozycji. Ponowne użycie zależy od wymagań materiału i produktu; automatyczne podłączenie młynka nie dopuszcza żadnego procentu przemiału. Kontroluj recepturę materiału.
W przypadku badania szczelności butelek należy określić metodę badania, mocowanie, warunki uszczelnienia i uzgodnione próbki testowe. Stacja testowa musi zrobić więcej, niż tylko wyświetlić zielony wynik. Musi niezawodnie oddzielać awarie i rejestrować liczbę, nie pozwalając odrzuconym częściom powrócić niezauważone na przenośnik dobrych produktów.
Rysunek zakresu powinien również przedstawiać dostęp do konserwacji i wymiany formy. Użyj Kinggle’aprzewodnik po narzędziach i układzie fabrykido koordynowania zasilania, powietrza, wody i przestrzeni ze wszystkimi dołączonymi urządzeniami pomocniczymi.
Przekazanie może ograniczyć wydajność, zanim zrobi to maszyna formierska
Linia produkcyjna do formowania z rozdmuchem dostarcza tylko tyle, ile są w stanie wytrzymać połączone z nią operacje. Najszybszy moduł nie jest w stanie w nieskończoność kompensować wolniejszego trymera, testera czy stanowiska pakowania. Bufory dają linii czas na regenerację po krótkiej przerwie; nie usuwają trwałego niedopasowania pojemności.
Najpierw oblicz stawkę za każdy sprzęt na tej samej podstawie. Czy ta liczba oznacza etapy formowania, części brutto, części przetestowane lub zaakceptowane pojemniki? Czy obejmuje tylko pracę ciągłą, czy też uzupełnianie i zwykłe postoje? Porównaj stawki dopiero po dopasowaniu tych definicji.
Sprawdzony przykład z wyraźnie założoną podstawą produkcji
Rozważmy proponowaną linię, która po uformowaniu i przycięciu uwalnia 480 pojemników na godzinę. Załóżmy, że jednopozycyjny tester szczelności potrzebuje 8 sekund na pełną sekwencję załadunku, testu, podjęcia decyzji i rozładunku. Idealna wydajność to 3600 ÷ 8 = 450 kontenerów na godzinę. Są to założenia planistyczne, a nie zmierzony wynik maszyny Kinggle.
Szybkość przychodząca: 480/h · Idealna wydajność testera: 450/h · Akumulacja: 30/h
Nawet bez przystanków testera, przychodzące części przekraczają jego pojemność o 30 kontenerów na godzinę. Bufor z 15 pozycjami użytkowymi wypełniłby 15 ÷ 30 = 0,5 godziny, czyli 30 minut. Uruchomienie linii z pustym przenośnikiem może sprawić, że krótka demonstracja będzie wyglądać zadowalająco. Brak równowagi nadal istnieje.
Rozważmy teraz całkowite zatrzymanie testera. Przy zakładanej szybkości przychodzącej wynoszącej 480/h części docierają z szybkością 8 na minutę. Tych samych 15 wolnych pozycji zapewnia jedynie 15 ÷ 8 = 1,875 minuty, czyli około 113 sekund, zanim bufor się zapełni. Szybkość akumulacji podczas zwalniania i podczas całkowitego zatrzymania jest różna.
Obliczenia te są przydatne tylko wtedy, gdy pozycje są rzeczywiście użyteczne. Butelka, która przechyla się, dotyka osłony lub nie może zachować wymaganej orientacji, nie tworzy prawidłowej pozycji buforowej. Kontrole również wymagają uzgodnionej reakcji, zanim osiągnięty zostanie limit bezpiecznej akumulacji.
Sprawdź geometrię i prędkość
Narzędzia do wyjmowania i przenośniki muszą obsługiwać część w jej rzeczywistym stanie zwolnienia. Zidentyfikuj powtarzalną lokalizację uchwytu. Przed kolejnym transferem sprawdź, czy szyjka, korpus lub wyrostek zapewnia to miejsce i czy przycięcie go usunie. Funkcja dostępna przy pierwszym odbiorze może nie być dostępna przy drugim.
Rozwiązalibyśmy ten łańcuch odniesienia przed zwiększeniem prędkości maszyny. Linia, która przemieszcza się z rozsądną szybkością i w przewidywalny sposób regeneruje, jest lepszym zasóbem produkcyjnym niż taka, która wymaga wielokrotnej ręcznej zmiany położenia. Preferowanym rozwiązaniem może być zmienione oprzyrządowanie, inna sekwencja przenoszenia lub dodatkowa wydajność na dalszym etapie, a nie szybszy cykl formowania.
Na koniec policz przyjęte kontenery po uzgodnionym punkcie kontroli. Zachowaj dane brutto na etapie początkowym na potrzeby diagnozy, ale nie używaj ich jako danych dotyczących produkcji wysyłkowej. Kinggle'aprzewodnik akceptacji fabrycznejwyjaśnia, dlaczego tożsamość produktu, granice zliczeń i czas obserwacji należą do tego samego rekordu.
Udowodnij, że linia może odzyskać i zmienić produkty
Płynna praca automatyczna potwierdza tylko jeden stan pracy. Produkcja obejmuje również uzupełnianie zapasów, nieudane transfery, odrzucone części, zablokowane przenośniki i zmiany produktów. Zdarzenia te zasługują na miejsce w planie akceptacji, ponieważ od reakcji zależy, czy ogniwo powróci do kontrolowanej produkcji.
Od strony fabryki przedłożyliśmy usuwanie usterek przed dopracowaną demonstrację. Jeśli butelka nie zostanie odebrana, kolejnym pytaniem nie jest to, jak szybko ktoś może ją odłożyć. Pytaniem jest, co wykryło chybienie, który ruch został zatrzymany i w jaki sposób komórka potwierdza znany stan przed ponownym uruchomieniem. Powtarzająca się korekta ręki jest objawem wymagającym zbadania, a nie normalnym działaniem automatycznym.
Kiedy cienkościenna butelka przechyla się po zwolnieniu, przed zmianą kilku ustawień procesu sprawdzamy przyczepność i stan podparcia. Sprawdź sztywność części podczas przenoszenia, punkty styku uchwytu i sekwencję ruchu. Następnie wypróbuj jedną kontrolowaną korektę i ponownie sprawdź część. Większy nacisk chwytania może spowodować inną wadę zamiast naprawić pierwszą.
Tę samą dyscyplinę stosuje się, gdy wyciek uniemożliwia wzrost. Zachowaj dotknięte próbki oraz określ położenie i czas. Sprawdź uszczelkę testową i stan mocowania wzdłuż uformowanej szyjki i zaciśnięcia. Nieszczelne złącze kontrolne i nieszczelny zbiornik wymagają różnych korekt. Zmiana receptury formowania bez oddzielenia tych przyczyn może spowodować stratę czasu i ukrycie wady.
Zdefiniuj odzyskiwanie przed wystąpieniem usterki
- Zapisz usterkę inicjującą, moduł, którego dotyczy problem i pozycję produktu.
- Doprowadzić ogniwo do stanu określonego w zatwierdzonym projekcie sterowania i bezpieczeństwa.
- Zlecić autoryzowanemu personelowi usunięcie usterki zgodnie z zalecaną procedurą izolacji i dostępu.
- Uzgodnij części w pozycjach przenoszenia, kontroli i odrzucenia przed ponownym uruchomieniem.
- Wznów uzgodnioną sekwencję odzyskiwania, a następnie zweryfikuj wymagane kontrole produktu.
Są to etapy planowania, a nie pozwolenie na wejście do strzeżonego sprzętu lub ominięcie blokady. Zintegrowana komórka wymaga oceny ryzyka obejmującej interakcje modułów i przewidywalne interwencje.ISO 12100:2010określa ogólne zasady oceny ryzyka związanego z maszynami i ograniczania ryzyka; projekt musi także określać obowiązujące wymagania dotyczące konkretnej maszyny i miejsca docelowego.
Zapisany przepis nie musi oznaczać całkowitej zmiany
Receptura może przypominać temperatury i ruchy formy, podczas gdy chwytak, gniazdo przycinania i tester pozostają regulowane ręcznie. Zapytaj, które pozycje są przechowywane, które są zmotoryzowane, a które wymagają fizycznej zmiany oprzyrządowania. Techne’adokumentacja automatyzacji procesówstanowi branżowy przykład ustawień powiązanych z formatem dla pozycji próbnika, deflashowania i testera szczelności. To ilustruje zakres do określenia; nie ustanawia tych funkcji na każdej maszynie.
Zdefiniuj czas przejścia od końcowej zaakceptowanej części jednego formatu do pierwszej zaakceptowanej części następnego, zgodnie z ustaloną metodą. Rejestruj oddzielnie pracę narzędzi, regulacje, przejście materiału i kontrolę jakości. Pokazuje to, co tak naprawdę oszczędza szybsze przywoływanie przepisu, a co pozostaje zadaniem mechanicznym lub procesowym.
Porównaj koszt zaakceptowanego kontenera, a nie etykiety automatyzacji
Porównanie maszyn półautomatycznych i w pełni automatycznych należy rozpocząć od tego samego produktu i harmonogramu produkcji. W przeciwnym razie tańsza oferta może po prostu wykluczać obsługę, testowanie lub pakowanie, które obejmuje inna oferta. Porównaj równe granice dostaw przed porównaniem sumy wyposażenia.
Automatyzację można najlepiej obronić, gdy usuwa określone powtarzalne ograniczenia. Może to być ręczne usuwanie wypływek, niespójny transfer, trudne przekazanie kontroli lub operacja pakowania, której nie można dotrzymać kroku. Zakup większej automatyzacji bez identyfikacji ograniczeń może zwiększyć liczbę prac konserwacyjnych i przezbrojeń bez poprawy akceptowanej wydajności.
Utrzymuj granicę kosztów tak szeroką, jak granica wyników
Koszt za zaakceptowany kontener = całkowity koszt w uzgodnionych granicach produkcyjnych ÷ zaakceptowane kontenery dostarczone w ramach tych granic
Licznik powinien uwzględniać koszty istotne dla porównania: materiały, robociznę, media, oprzyrządowanie, konserwację oraz wybrany kapitał lub koszty ogólne. W przypadku obu opcji należy zastosować tę samą metodę księgowania. Robot działający na późniejszym etapie produkcji nie jest darmowy, ponieważ jego koszt wykracza poza cenę maszyny formierskiej.
Wymień powtarzające się zadania ludzkie. Ktoś może nadal uzupełniać materiał, przenosić złom, pobierać próbki części, wymieniać kartony, konserwować oprzyrządowanie i reagować na alarmy. Oszacuj obciążenie pracą w trakcie normalnej zmiany, a nie tylko podczas wykonywania sekwencji automatycznej. Zdecyduj, czy operator może bezpiecznie obsługiwać więcej niż jedną komórkę bez opóźnionych kontroli lub odzyskiwania.
Użyj energii elektrycznej w kWh dla okresu obserwacji i przyjętych pojemników z tego samego okresu. Moc w kW to inna wielkość. Podczas porównywania kompletnej linii należy uwzględnić uzgodnione urządzenia pomocnicze, szczególnie w przypadku zmiany sprężarki, agregatu chłodniczego lub młyna pomiędzy ofertami. Theprzewodnik po wymaganiach użytkowychwyjaśnia, dlaczego moc podłączona i zapotrzebowanie operacyjne również powinny pozostać oddzielne.
W przypadku częstych zmian formatu sprawdź osprzęt i zapasowe narzędzia wymagane dla każdego SKU. Niższą początkową cenę ogniwa można zrekompensować trudnymi zmianami lub częściami o dodatkowym formacie. I odwrotnie, wyrafinowany system przenoszenia może nie być konieczny w przypadku produktu o małej objętości z praktyczną ręczną trasą wykańczania.
Zalecamy uszeregowanie propozycji według ograniczeń produkcyjnych, które usuwają, zaakceptowanych wyników, które mogą zweryfikować, oraz powtarzającej się pracy, jaką pozostawiają. Bardziej zautomatyzowane ogniwo zyskuje swoje miejsce, gdy korzyści te odpowiadają rzeczywistemu harmonogramowi fabryki. „Bezzałogowy” nie jest wystarczającym argumentem finansowym.
Zapytaj o sprawy wrażliwe, a nie o uniwersalne roszczenie o zwrot kosztów. Porównaj oczekiwany popyt, mniejsze wykorzystanie i częstsze zmiany, korzystając z kosztów własnych kupującego. Dzięki temu decyzja inwestycyjna jest przydatna nawet w przypadku zmiany wielkości sprzedaży lub asortymentu produktów.
Zatwierdź konfigurację przed złożeniem zamówienia
Przekształć wybraną koncepcję w uzgodnioną listę wyposażenia, układ komórek i protokół odbioru przed złożeniem zamówienia. Najdroższą niejednoznacznością często nie jest brak czujnika. Jest to granica, o której każda ze stron myślała, że należy do kogoś innego.
W przypadku projektu kompaktowej butelki,Platforma jednostanowiskowa o pojemności 2 loferuje konkretny punkt wyjścia. Opublikowana koperta formy i opcje z wieloma wylotami mniejszych butelek umożliwiają wstępną ocenę dopasowania. Rzeczywisty rysunek, żywica, układ głowicy i dalszy zakres określają proponowaną wersję. Nie wybieraj tej konfiguracji na podstawie samego woluminu.
Spraw, aby wersja próbna odpowiadała na pytania dotyczące zakupów
Próba powinna wykorzystywać uzgodnioną definicję produktu i obejmować operacje potwierdzające przytoczony wynik. Jeżeli badanie szczelności lub przycinanie stanowi część zakresu dostawy, należy to zademonstrować za pomocą ogniwa, zamiast przedstawiać niepowiązany, samodzielny cykl. Zachowaj tożsamość próbki tam, gdzie wiele pozycji mogłoby ukryć słaby wylot lub wnękę.
Protokół akceptacji powinien łączyć każde roszczenie z metodą, limitem i zaobserwowanym wynikiem. Słowo takie jak „zaliczony” bez warunku podstawowego nie może stanowić wskazówki przy oddaniu do użytku w fabryce kupującego. ThePrzewodnik Kingle FATzapewnia pełniejsze ramy dla tych dowodów.
- Buduj tożsamość:maszyna, oprzyrządowanie, wersja sterowania i dołączone moduły.
- Warunki testowe:produkt, żywica, pozycje aktywne i warunki użytkowe.
- Jakość:pomiary krytyczne, testy funkcjonalne i powody odrzucenia.
- Wydajność linii:zaakceptowana liczba, okres obserwacji, zatrzymania i interwencje.
- Powrót do zdrowia:uzgodnione scenariusze usterek i zademonstrowana sekwencja ponownego uruchomienia.
- Przekazanie:rysunki, instrukcje, informacje o narzędziach, kopie zapasowe i otwarte elementy.
Oddziel akceptację fabryczną od akceptacji na miejscu, jeśli nie można odtworzyć usług fabrycznych lub sprzętu stron trzecich przed wysyłką. Zidentyfikuj z wyprzedzeniem pozostałe kontrole i przypisz odpowiedzialność. Próba fabryczna nie powinna po cichu rościć sobie prawa do weryfikacji warunków, których nie obejmowała.
Szkolenie musi obejmować zwykłą obsługę i zadania, które pozostawia po sobie automatyzacja. Operatorzy muszą rozpoznać nieudany transfer, zinterpretować alarm inicjujący i postępować zgodnie z zatwierdzoną metodą odzyskiwania. Konserwacja wymaga rysunków, informacji o częściach zużywalnych i dostępu wymaganego do obsługi ogniwa.
Omów konfigurację automatycznego wytłaczania z rozdmuchem z firmą Kinggle.Wyślij rysunek kontenera, gatunek żywicy, masę gotową, wymagane testy, harmonogram produkcji i planowane dalsze operacje za pośrednictwemstrona z zapytaniem o projekt.
Kontakt:sprzedaż@kinggle.com · +86-574-87103665. Zdefiniowane granice produktu i linii sprawiają, że przegląd konfiguracji jest bardziej przydatny niż samo zapytanie o cenę maszyny.
Często zadawane pytania
Czy automatyczna maszyna do formowania z rozdmuchem to to samo, co kompletna linia produkcyjna?
Nie. Automatyczna maszyna może kontrolować ruchy formowania, podczas gdy usuwanie produktu, przycinanie, kontrola lub pakowanie pozostają oddzielne. Kompletna linia produkcyjna określa granicę transferu, kontroli i jakości pomiędzy tymi operacjami. Poproś o listę i układ wyposażenia, które identyfikują każdy zawarty moduł, zadanie ręczne i wykluczoną usługę. Specyfikacja zakupu, a nie słowo „automatyczny”, określa, co dotrze.
Czy w pełni automatyczna maszyna do formowania z rozdmuchem nadal potrzebuje operatorów?
Tak. Uzupełnianie materiałów, pobieranie próbek jakości, zmiany narzędzi, konserwacja i usuwanie usterek nadal wymagają przypisanych obowiązków. Automatyzacja może wyeliminować powtarzalną obsługę bez usuwania każdego zadania produkcyjnego. Zaplanuj personel na całą zmianę i rzeczywisty układ usług, w tym pakowanie i obsługę złomu. Nie należy oceniać robocizny na podstawie krótkiej demonstracji, podczas której personel pomocniczy pozostaje poza kadrem kamery.
Czy automatyczne czyszczenie, sprawdzanie szczelności butelek i pakowanie są dostępne w standardzie?
Nie zakładaj, że tak jest. Oferta powinna określać każdą operację, dostarczony sprzęt, narzędzia specyficzne dla produktu, metodę testowania i drogę odrzucenia. Jednostka na wynos nie jest testerem szczelności, a automatyczny przenośnik nie jest automatycznym systemem pakowania. Dla każdego cytowanego modułu zapytaj, jaki stan niedokończony otrzymuje i jaki stan zaakceptowany dostarcza.
Czy istniejącą maszynę do wytłaczania z rozdmuchem można zautomatyzować?
Możliwe, ale wykonalność zależy od istniejącego systemu kontroli, osłon, dostępnej przestrzeni, otwarcia formy, sposobu uwalniania i przenoszenia produktu. Część musi także pasować do proponowanego osprzętu do chwytania, przycinania i kontroli. Przed zakupem robota lub przenośnika osobno przejrzyj całą komórkę. Modernizacja powinna obejmować określoną odpowiedzialność za integrację, zaktualizowaną ocenę ryzyka i uzgodnioną próbę produkcyjną.
W jaki sposób kupujący powinni zweryfikować wydajność linii automatycznej?
Zliczaj przyjęte kontenery w uzgodnionym końcowym punkcie rozładunku w określonym okresie obserwacji. Zidentyfikuj żywicę, produkt, formę, aktywne pozycje, media i uwzględnione dalsze operacje. Rejestruj odrzucenia, zatrzymania i ręczne interwencje. Zgłaszaj wielkość produkcji brutto oddzielnie od zaakceptowanej produkcji liniowej. Katalogowa wartość cyklu suchego nie zastępuje tej próby produkcyjnej.