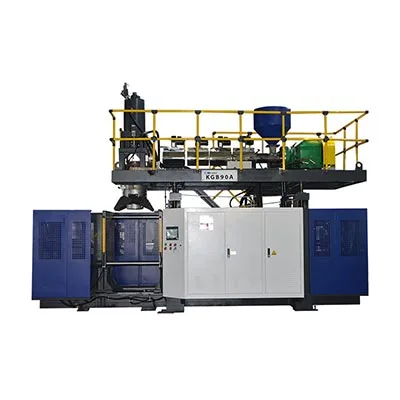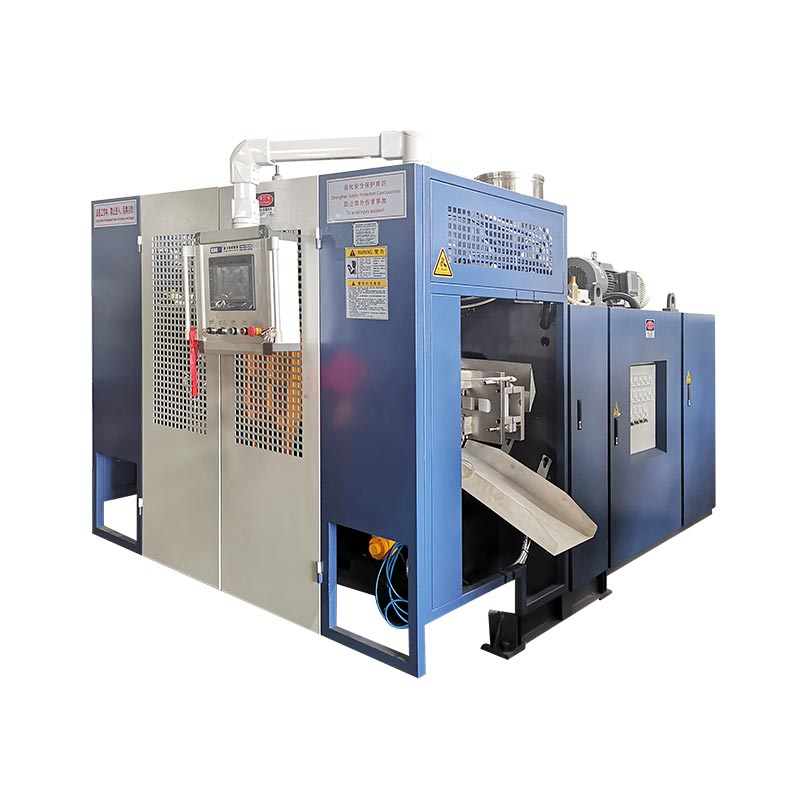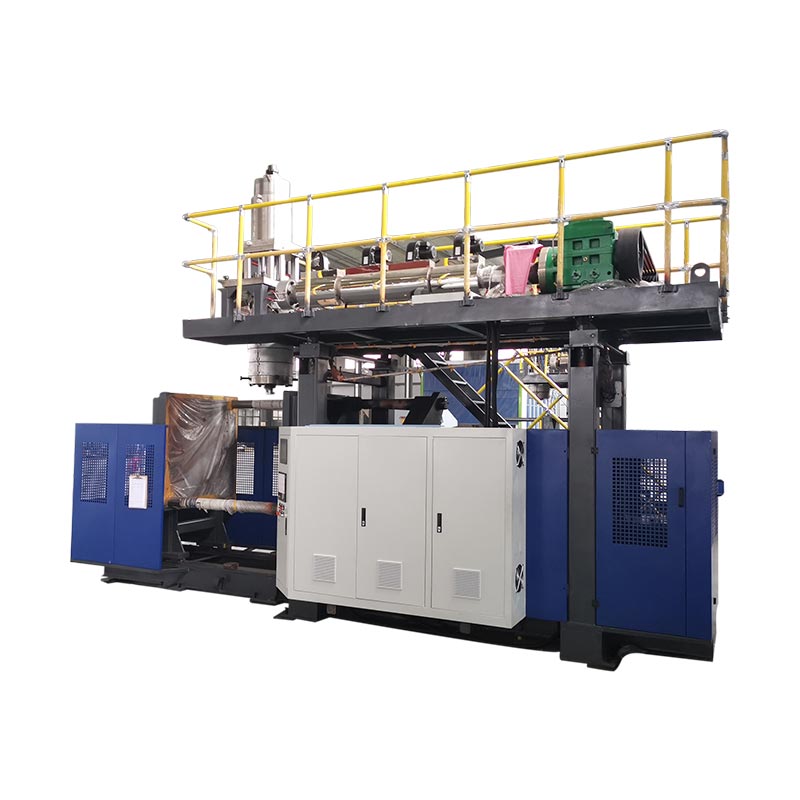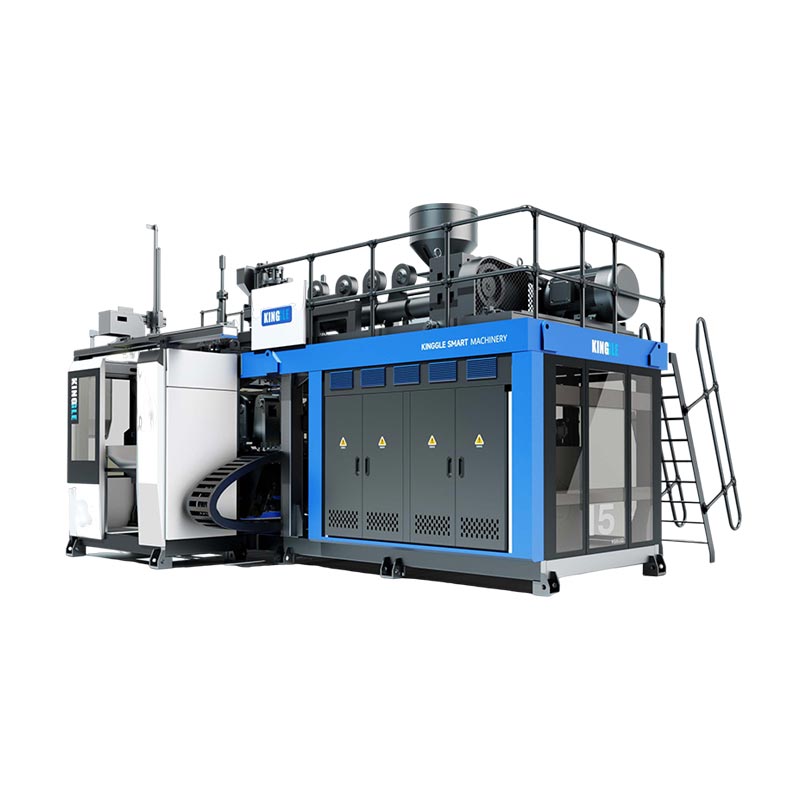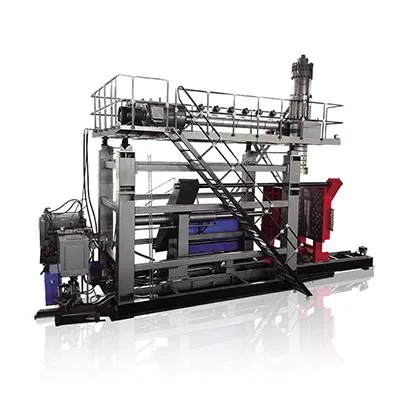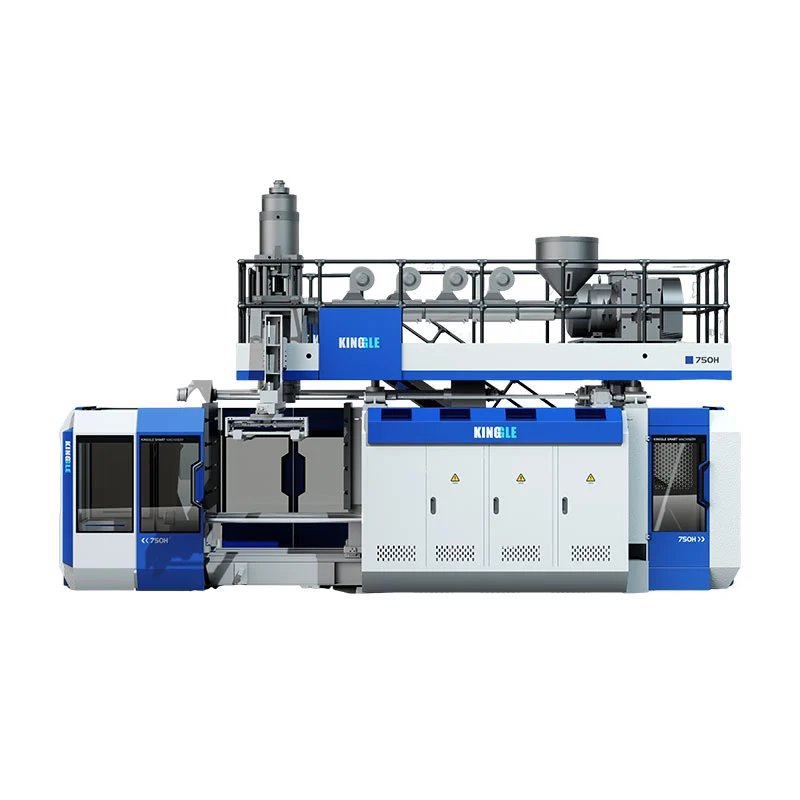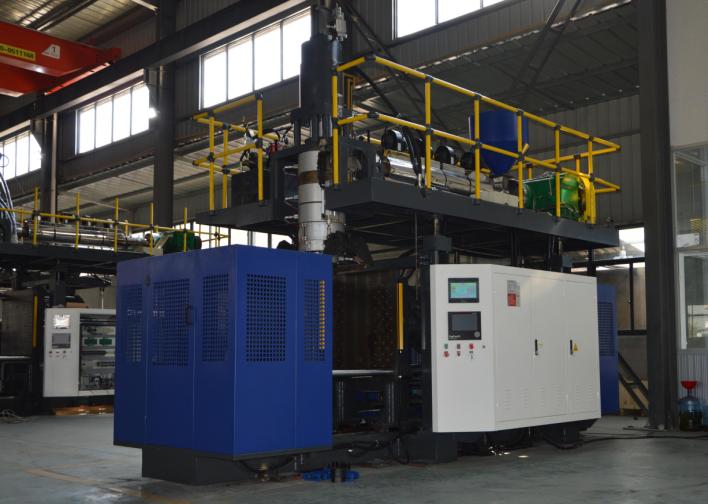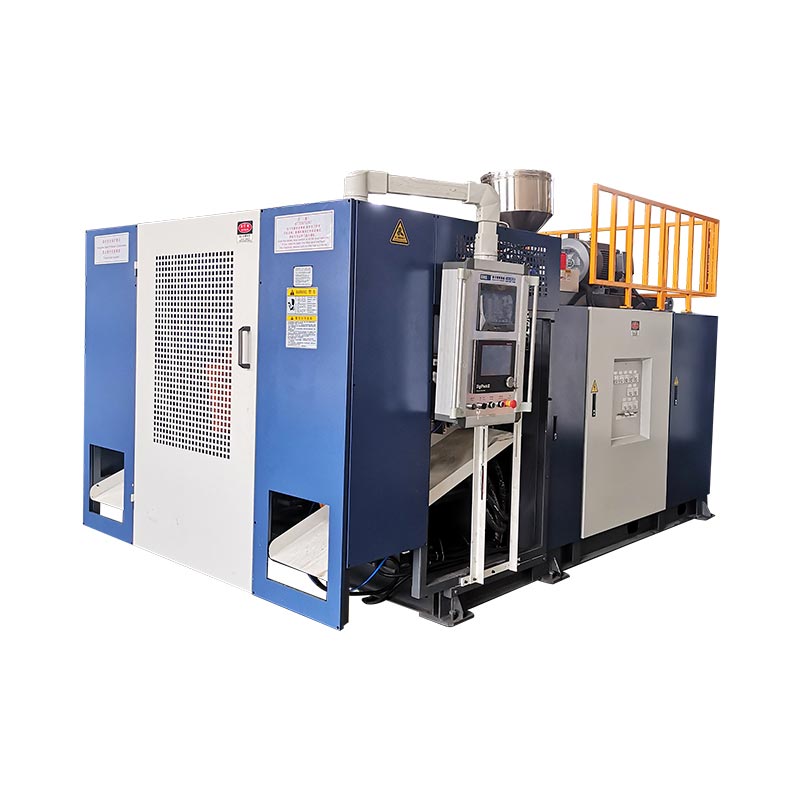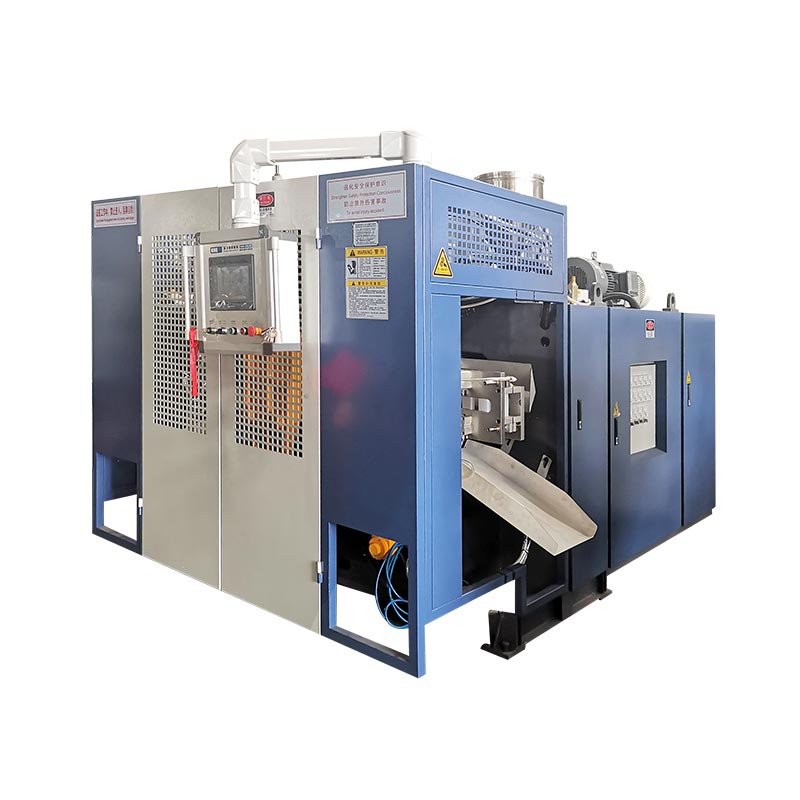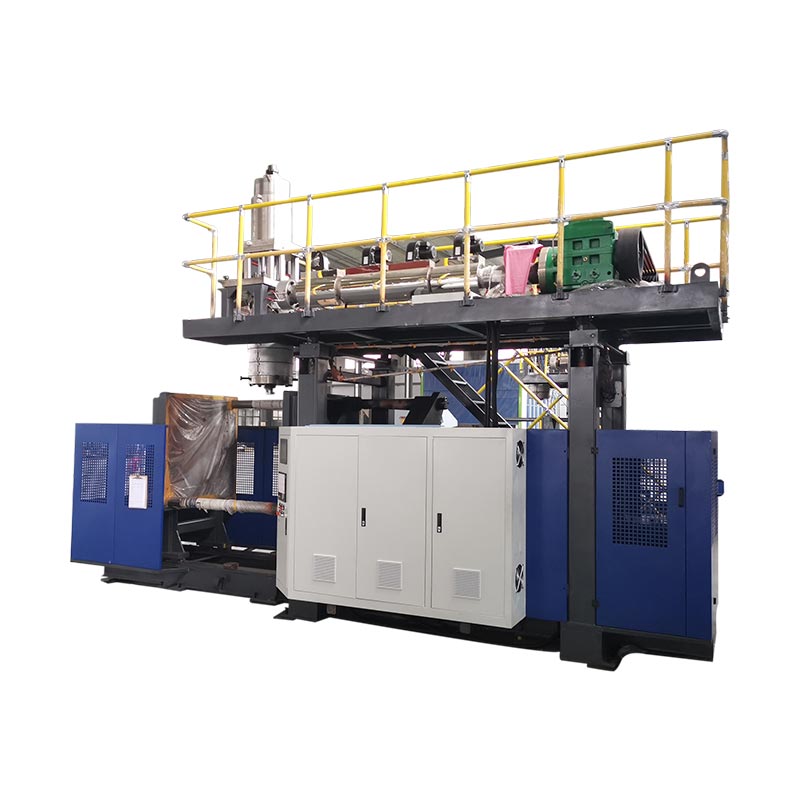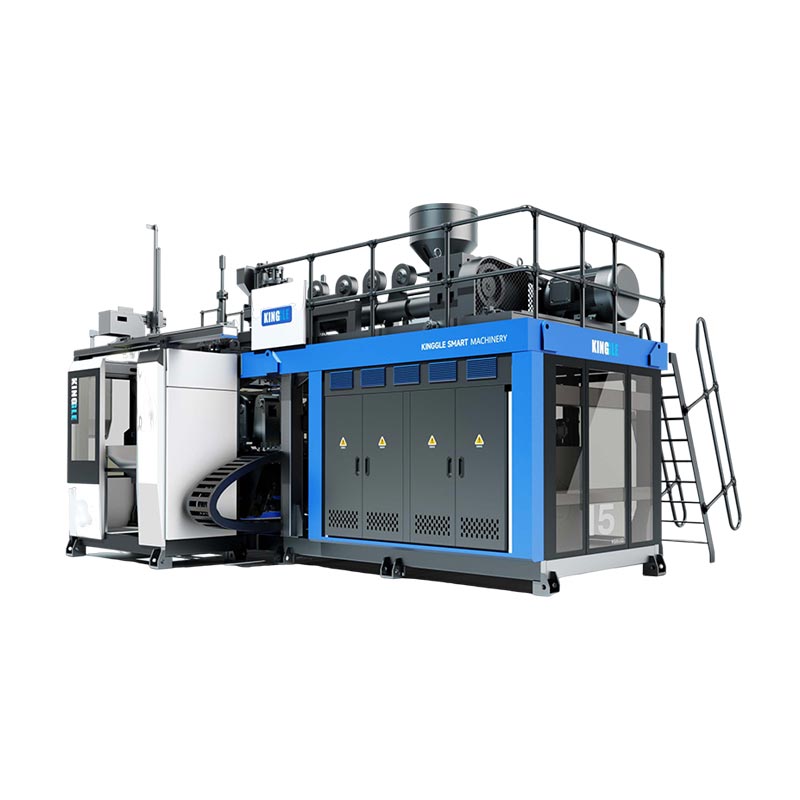
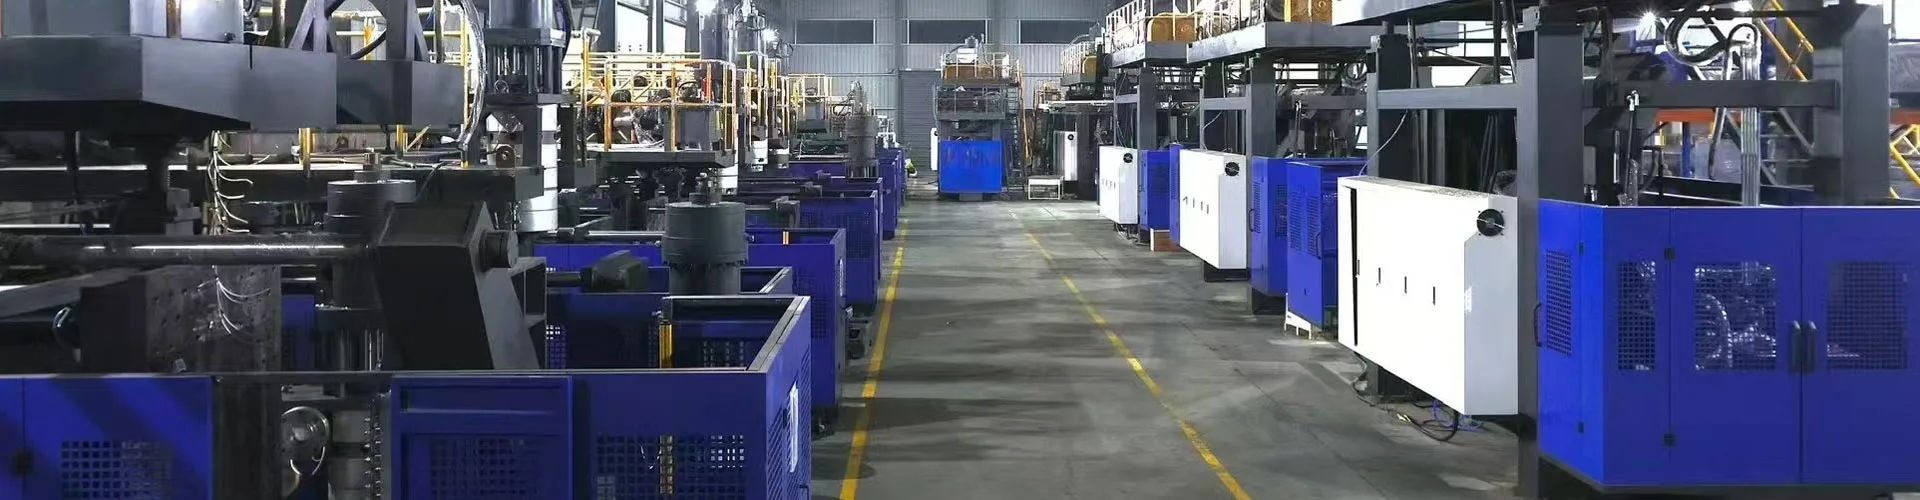
A maszyna do ciągłego rozdmuchiwaniawytłacza kształtkę non-stop, podczas gdy stacje formujące poruszają się, aby ją złapać i napompować. Wytłaczarka nigdy się nie zatrzymuje, co sprawia, że jest to najszybsza trasa dla pojemników HDPE i PP od około 0,5 do 30 litrów. Wyniki określają trzy zmienne: liczba stacji, wnęki głowicy matrycy i czas cyklu. Trzy kolejne ustalają koszt: energia na część, konserwacja i złom. Ten przewodnik obejmuje obie strony i zawiera prawdziwe specyfikacje naszych własnych maszyn.
Ciągłe wytłaczanie obejmuje większość plastikowych pojemników, z którymi masz do czynienia w ciągu dnia. Butelki po detergentach, dzbanki na olej silnikowy, kanistry, opakowania po środkach agrochemicznych — prawie wszystkie pochodzą z takich maszyn.
Jedno wyjaśnienie przed szczegółami. Przezroczyste butelki na wodę PET pochodzą z innego procesu, formowania wtryskowego z rozdmuchem, na różnych maszynach. Ten przewodnik dotyczy ciągłego formowania przez wytłaczanie z rozdmuchem HDPE, PP, PVC i PA. Jeśli Twoim produktem jest butelka na napoje PET, wyposażenie w naszymciągły zakres maszynnie uda się.
Konfiguracje maszyn: jak formy spotykają się z kształtką
Każda maszyna ciągła rozwiązuje ten sam problem. Przednia część przepływa bez przerwy, więc pleśń musi do niej dotrzeć, zamknąć się, przedmuchać i oczyścić przed kolejnym strzałem. Sposób, w jaki maszyna to robi, definiuje konfigurację.
Maszyny do przenoszenia formprzesuń formę poziomo do kształtki. Konstrukcja jest prosta, sprawdzona i opłacalna. Obejmuje pojemniki o pojemności od 2 do 15 litrów.
Maszyny z zakrzywionym ramieniemobracać formę po łuku, co skraca przesuw i przyspiesza cykl. Posiadają również głowice do współwytłaczania od 1 do 6 warstw. Jest to klasa butelek o dużej wydajności i warstwowych.
Następnie następuje liczba stacji.Stacja pojedyncza (L)obsługuje jeden zestaw form.Stacja podwójna (D)uruchamia dwie formy, uruchamiając jedną wytłaczarkę, więc jedna strona dmucha, a druga wyrzuca.
| Konfiguracja | Asortyment kontenerowy | Najlepsze dla | Kompromis |
|---|---|---|---|
| Przenoszenie form, pojedyncza stacja | 2–15 litrów | Skromne ilości, częste zmiany produktów | Najniższa wydajność na maszynę |
| Stacja przenosząca formy, podwójna | 2–15 litrów | Duże ilości w ramach jednej rodziny produktów | Wyższy koszt; potrzebuje stałego popytu |
| Zakrzywione ramię, pojedyncza stacja | 5–30 litrów | Prędkość, warstwowe ściany, większe kanistry | Większy pobór energii |
| Zakrzywione ramię, podwójna stacja | 5–30 litrów | Maksymalna wydajność, wielowarstwowa przy głośności | Najwyższy kapitał i powierzchnia |
Dopasowanie rośliny, sprawdzone wcześniej:Zanim zatwierdzisz, potwierdź cztery rzeczy — powierzchnię podłogi w stosunku do obrysu maszyny, wysokość sufitu dla głowicy gwinciarskiej i ładowarki zasypowej, zasilanie trójfazowe dla podłączonego obciążenia i pojemność wody lodowej. Masa maszyny waha się od 2,5 tony na pojedynczej stacji 2 l do 28,5 tony na podwójnej stacji z zakrzywionym ramieniem 30 l, dlatego należy sprawdzić również obciążenie podłogi.
Kupujący z USA powinni dodać jeszcze jedną wczesną kontrolę. Pojemniki do kontaktu z żywnością, napojami lub farmaceutykami wiążą się z wymaganiami materiałowymi FDA, które kształtują Twoją żywicę i wszelkie zasady dotyczące przemiału. Zasady dotyczące zawartości materiałów pochodzących z recyklingu również różnią się w zależności od stanu i często się zmieniają, dlatego przed zablokowaniem specyfikacji żywicy sprawdź aktualne wymagania dla swojej kategorii produktów.
Wydajność produkcyjna: zamienianie specyfikacji w butelki na godzinę
Każdy katalog drukuje numer wyjściowy. Przeczytaj to poprawnie, w przeciwnym razie przesadzisz z dostawą.
Te liczby pokazującykl suchy— maszyna pracuje pusta z pełną prędkością, bez plastiku, bez chłodzenia. Użyj ich, aby uczciwie porównać maszyny. Nigdy nie używaj ich jako prognozy produkcji.
Oto rzeczywiste dane dotyczące cyklu suchego w całym naszym ciągłym asortymencie wraz ze specyfikacjami, które je warunkują.
| Model | Maksymalny pojemnik | Cykl suchy | Zaciskanie | Śruba | Pojemność HDPE | Śr. energia |
|---|---|---|---|---|---|---|
| KGB2L | 2 l | 600 szt./godz | 40 kN | 50 mm, dł./gł. 25 | 30 kg/godz | 12–18 kW |
| KGB2D | 2 l | 600×2 | 40 kN | 60 mm, dł./gł. 25 | 55 kg/godz | 12–18 kW |
| KGB5L | 5 litrów | 500 szt./godz | 65 kN | 60 mm, dł./gł. 25 | 55 kg/godz | 16–25 kW |
| KGB5D | 5 litrów | 500×2 | 65 kN | 70 mm, dł./gł. 25 | 80 kg/godz | 16–25 kW |
| KGB15L | 15 litrów | 450 szt./godz | 165 kN | 75 mm, dł./gł. 25 | 100 kg/godz | 25–34 kW |
| KGB15D | 15 litrów | 450×2 | 165 kN | 90 mm, dł./gł. 25 | 120 kg/godz | 25–34 kW |
| KGH15L | 15 litrów | 500 szt./godz | 200 kN | 80 mm, dł./gł. 25 | 150 kg/godz | 40–50 kW |
| KGH15D | 15 litrów | 500×2 | 200 kN | 90 mm, dł./gł. 25 | 180 kg/godz | 40–50 kW |
| KGH30L | 30 litrów | 450 szt./godz | 300 kN | 90 mm, dł./gł. 25 | 180 kg/godz | 70–80 kW |
| KGH30D | 30 litrów | 450×2 | 300 kN | 100 mm, dł./gł. 25 | 300 kg/godz | 70–80 kW |
Teraz matematyka, która zamienia te liczby w plan produkcji.
Dwie zasady sprawiają, że poniżacz jest uczciwy. Grubsze ściany schładzają się wolniej, więc ciężkie części ulegają degradacji mocniej niż lekkie. A przesiadki pochłaniają godziny, które nigdy nie pojawiają się w liczbie godzin cyklu.
Zmierz własne obniżenie wartości znamionowych po instalacji. Uruchom maszynę pustą, aby potwierdzić cykl suchy, a następnie uruchom pełną zmianę produkcyjną i podziel dobre części na godziny. Ten stosunek staje się czynnikiem planowania i utrzymuje się na stałym poziomie po zakończeniu procesu.
Dopasuj linię, a nie tylko maszynę:dopasuj wynik formowania z rozdmuchem do linii napełniania, a nie w izolacji. Maszyna, która przewyższa wypełniacz, gromadzi zapasy i bałagan na podłodze. Pomnóż planowane sztuki na godzinę przez godziny zmiany, podziel przez butelki na opakowanie i przed zakupem porównaj tę liczbę z przepustowością skrzynek na dalszym etapie produkcji i palet.
Materiały i projektowanie części
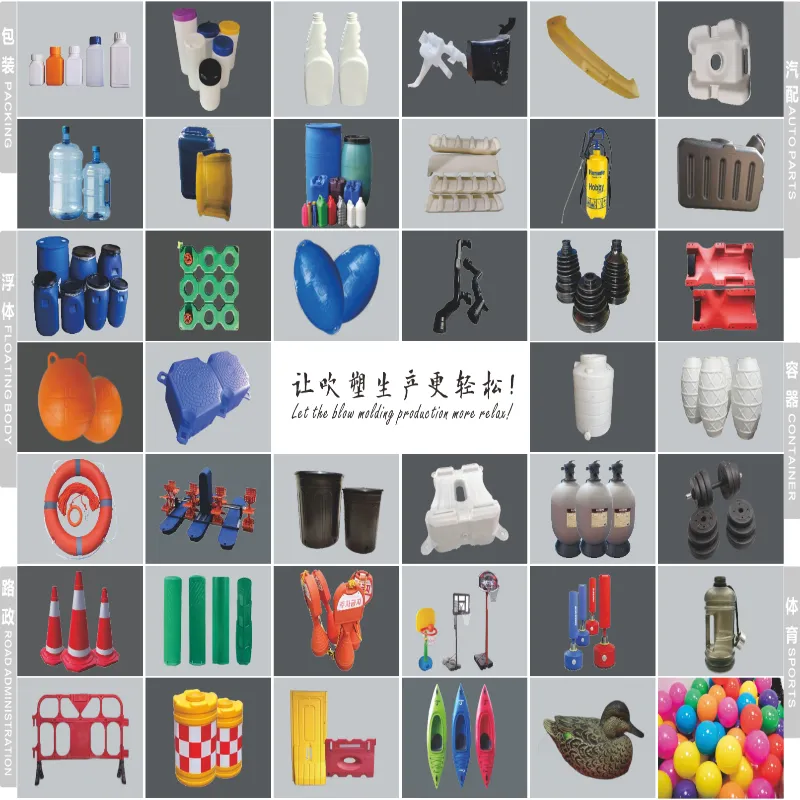
Ciągłe wytłaczanie przebiega z PE, PP, PVC i PA. HDPE przenosi większość butelek i kanistrów, a jego wybaczające okno przetwarzania wyjaśnia, dlaczego dominuje w tej kategorii.
Śruba wykonuje prawdziwą pracę. Jego średnica i stosunek długości do średnicy określają, ile żywicy topi się maszyna w ciągu godziny, a to ogranicza wydajność bardziej niż cokolwiek innego. Nasze maszyny obsługują śruby o średnicy od 50 do 100 mm przy L/D 25, z 3 do 5 strefami grzewczymi na cylindrze i 3×5 do 3×8 sekcjami grzewczymi w głowicy gwinciarskiej.
| Tworzywo | Typowe produkty | Co obejrzeć |
|---|---|---|
| HDPE | Butelki na detergenty, kanistry, dzbanki na olej silnikowy, nabiał | Najbardziej przebaczający. Dopasuj wskaźnik szybkości płynięcia do masy części — niższy MFI w przypadku większych części |
| PP | Pakowanie na gorąco i w wyższej temperaturze | Węższe okno przetwarzania; ochładza się wolniej, więc cykle się wydłużają |
| PCV | Przezroczyste butelki, specjalistyczne opakowania chemiczne | Wrażliwy na ciepło. Ulega degradacji, jeśli pozostaje gorący; oczyścić przed jakimkolwiek zatrzymaniem |
| Mieszanki przemiałowe | Redukcja kosztów w przypadku większości produktów | Mieszaj w kontrolowanych proporcjach; zanieczyszczony przemiał przenosi plamki do stopu |
Projekt części wyznacza ograniczenia, których maszyna nie jest w stanie pokonać. Głębokie podcięcia zapobiegają odciskom. Ostre rogi ścinają ścianę w miejscu, w którym kształtka rozciąga się najbardziej. Uchwyty wymagają wystarczającej średnicy głowicy, aby zapewnić czyste formowanie — nasze głowice mają średnicę od 90 do 220 mm w modelach z pojedynczym kołkiem.
Zanim wytniesz formę, zanieś rysunek swojemu dostawcy. Z naszego doświadczenia wynika, że większość skarg związanych z grubością ścian ma swoje źródło w decyzji projektowej, a nie w ustawieniach maszyny, a godzina rysowania pozwala uniknąć tygodni prób i błędów.
Warstwy otwierają więcej opcji. Głowica współwytłaczająca dodaje kolorową powłokę, przezroczysty pasek widokowy lub zakopany rdzeń z recyklingu – wszystko w tym samym ujęciu. Nasze maszyny z zakrzywionym ramieniem obsługują od 1 do 6 warstw, całkowicie przykrytychprzewodnik wielowarstwowy.
Automatyka, sterowanie i energia
Stos kontrolny decyduje, czy jakość utrzymuje się przez całą zmianę. Zapytaj dowolnego dostawcę, co kryje się w środku, i oczekuj nazw, a nie przymiotników.
Nasze maszyny obsługują sterowniki PLC Mitsubishi, sterowanie serwo MOOG, interfejsy HMI Weinview oraz komponenty OMRON, Schneider i GEFRAN. Zaprogramowana kontrola grubości ścianki zmienia szczelinę matrycy w śrucie, co powoduje umieszczenie materiału tam, gdzie część go potrzebuje i usunięcie go tam, gdzie nie jest potrzebny.
W przypadku integracji linii zadaj trzy konkretne pytania: jakie protokoły PLC udostępnia dla połączenia MES lub SCADA, czy alarmy eksportują jako dane strukturalne i czy dostawca oferuje zdalną diagnostykę. Zapewniamy zdalne monitorowanie IoT, dzięki czemu nasi inżynierowie mogą sprawdzać maszynę w czasie rzeczywistym i sygnalizować problemy, zanim wstrzymają produkcję.
Energia zasługuje na własną analizę. Dominują trzy obciążenia: ogrzewanie beczki, układ napędowy i chłodzenie. W powyższej tabeli przedstawiono średnie zużycie według modelu, a przepływ wody chłodzącej wynosi od 50 do 180 l/min, w zależności od wielkości maszyny.
Porównuj dostawców na podstawie liczby części, a nie godzinowego poboru. Szybsza maszyna rozdziela te same kilowaty na większą liczbę butelek, co często sprawia, że maszyna o wyższej mocy jest tańsza w eksploatacji.
Ekonomika cyklu życia: ile kosztuje posiadanie maszyny
Cena zakupu to jedna płatność. Własność trwa dekadę. Pięć czynników wpływa na koszt kapitału, a cztery na koszty operacyjne.
| Sterownik kosztów | Kategoria | Notatki |
|---|---|---|
| Rozmiar maszyny i liczba stacji | Kapitał | Największa pojedyncza zmienna |
| Liczba warstw | Kapitał | Każda warstwa dodaje złożoności wytłaczarki i głowicy |
| Formy i ubytki | Kapitał | Zwykle podawane osobno – budżet dla nich |
| Dalsza automatyzacja | Kapitał | Usuwanie płomienia, badanie szczelności, transportowanie |
| Energia | Operacyjny | Użyj powyższej liczby przypadającej na część |
| Praca | Operacyjny | Gwałtownie spada przy automatycznym usuwaniu i obsłudze |
| Złom i przemielenie | Operacyjny | Zamknięcie pętli przemiału przywraca błysk, za który już zapłaciłeś |
| Części zamienne i konserwacja | Operacyjny | Budżet roczny; magazynuj artykuły szybko zużywające się na miejscu |
Zbuduj swój model zwrotu na podstawie delty, a nie całości. Porównaj nową linię z tym, na czym pracujesz dzisiaj: zysk części na godzinę, zaoszczędzone godziny pracy, mniejsza ilość złomu, zmieniona energia na część. Podziel koszt maszyny i oprzyrządowania przez roczny zysk, a otrzymasz okres zwrotu wyrażony własnymi liczbami, a nie danymi dostawcy.
Tryby konserwacji i awarii
Czas pracy wynika z harmonogramu, a nie szczęścia. Zaplanuj trzy poziomy pracy.
| Interwał | Zadania |
|---|---|
| Codziennie | Sprawdź grzejniki i temperaturę głowicy gwinciarskiej; oczyścić obszar uszczypnięcia; sprawdzić przepływ i ciśnienie wody chłodzącej |
| Tygodnik | Sprawdź powierzchnie mocujące i kołki ustalające; sprawdź ciśnienie serwa i układu hydraulicznego; sprawdź poziom złomu pod kątem znoszenia |
| Kwartalny | Uruchom diagnostykę wydajności; sprawdzić układ smarowania; skalibrować krytyczne komponenty |
| Rocznie | Sprawdź zużycie śruby i lufy; serwisować głowicę gwinciarską; przejrzyj pełny asortyment części zamiennych |
Typowe tryby awarii mają następujący schemat: zużyte, zaciśnięte krawędzie osłabiają spoiny podstawy, dryfujące strefy grzejne zmieniają rozkład ścian, a stępione powierzchnie zaciskowe powodują pojawienie się wypływu. Każdy z nich objawia się najpierw jako wada części.
Szkolenie operatora zwraca się szybciej niż jakakolwiek część zamienna. Potwierdź, co oferuje Twój dostawca i potwierdź, że instalacja obejmuje procedury zabezpieczania maszyn i blokowania zgodnie z lokalnymi wymogami bezpieczeństwa — w USA oznacza to podpisanie zgodności z OSHA przed uruchomieniem linii produkcyjnej.
Zapytaj o gwarancję pisemnie:nasz działa przez rok na całą maszynę od przybycia do fabryki, a główne komponenty, takie jak kontroler grubości ścianki MOOG i serwomotory, działają przez okres dwóch lat. Zapytaj dowolnego dostawcę, co obejmuje jego gwarancja, co wyklucza i jak szybko części zamienne docierają do Twojego kraju.
Wybór konfiguracji
Pracuj w tej kolejności: objętość pojemnika i materiał zawężają klasę maszyny, roczna objętość decyduje o pojedynczej lub podwójnej stacji, a wymagania dotyczące warstw decydują o ruchomym ramieniu lub zakrzywionym ramieniu. Następnie skaluj wyniki zgodnie z prognozą.
Naszpięcioetapowy przewodnik wyboruszczegółowo przechodzi tę ścieżkę wymiarowania. W przypadku pojemników powyżej 30 litrów preforma staje się zbyt ciężka do ciągłego wytłaczania i decyzja przenosi się na maszyny akumulatorowe — objęte nasząakumulator a porównanie ciągłe.
Często zadawane pytania
Co to jest maszyna do ciągłego rozdmuchu?
Maszyna do formowania z rozdmuchem ciągłym wytłacza rurkę ze stopionego tworzywa sztucznego, zwaną przedformą, podczas gdy jedna lub dwie stacje formowania poruszają się, aby ją złapać, zamknąć i napompować część. Wytłaczarka nigdy się nie zatrzymuje. Pasuje to do małych i średnich pojemników z HDPE, PP i PVC – butelek, kanistrów i opakowań po smarach. Zamiast tego do dużych części wykorzystuje się maszyny akumulatorowe, ponieważ ciężka wisząca kształtka rozciąga się przed zamknięciem formy.
Jak obliczyć liczbę butelek na godzinę na podstawie czasu cyklu i pustych przestrzeni?
Pomnóż cykle na godzinę przez wnęki na głowicę matrycy przez liczbę stacji. Maszyna o wydajności 600 cykli suszenia na godzinę z głowicą 2-gniazdową na podwójnej stacji teoretycznie osiąga 2400 sztuk na godzinę. Następnie zastosuj realistyczne obniżenie wartości znamionowych dla chłodzenia, obsługi i przezbrajania, ponieważ dane katalogowe pokazują, że maszyna pracuje pusto. Zaplanuj wydajność na obniżonym numerze.
Które materiały przetwarzane są na maszynie do formowania ciągłego z rozdmuchem?
HDPE, PP, PVC i PA dobrze sprawdzają się na maszynach do ciągłego wytłaczania z rozdmuchem. HDPE dominuje w produkcji butelek i kanistrów. Dopasuj śrubę do materiału: sztywniejsze gatunki wymagają większej wydajności topienia, dlatego ma znaczenie średnica śruby i stosunek długości do średnicy. Przezroczyste butelki na napoje PET wykorzystują inny proces – formowanie wtryskowe z rozdmuchem – i różne maszyny.
Ile energii zużywa maszyna do ciągłego rozdmuchu?
Średnie zużycie energii zależy od wielkości maszyny. Maszyny Kinggle do pracy ciągłej pracują z mocą od 12 do 18 kW w klasie 2 L, od 16 do 25 kW w klasie 5 L, od 25 do 34 kW w klasie 15 L i od 40 do 80 kW w szybkich modelach z zakrzywionym ramieniem. Porównaj dostawców pod względem energii na gotową część, a nie na godzinę, ponieważ szybsza maszyna rozkłada ten sam pobór na większą liczbę elementów.
Jakiej konserwacji wymaga linia do ciągłego formowania z rozdmuchem?
Planuj pracę dzienną, tygodniową i kwartalną. Codziennie: sprawdzać grzałki głowicy, oczyścić obszar zakleszczenia, sprawdzić przepływ wody chłodzącej. Co tydzień: sprawdzaj powierzchnie mocujące oraz ciśnienie hydrauliczne lub serwomechanizmu. Co kwartał: przeprowadzaj diagnostykę wydajności, sprawdzaj układ smarowania i kalibruj najważniejsze komponenty. Przechowuj szybko zużywające się części zamienne na miejscu, ponieważ brakująca część kosztuje więcej w czasie przestoju niż w magazynie.
Następny krok zależy od tego, gdzie jesteś
Wyślij szczegółowe informacje o kontenerze — objętość, materiał, grubość ścianki, docelową moc wyjściową — a nasi inżynierowie odpowiedzą, podając właściwą ścieżkę dla Twojej sceny:
- Testujesz nowy produkt?Zalecimy konfigurację początkową i przeprowadzimy Twoją część w próbnej wersji próbnej.
- Dodawanie pojemności?Obliczymy wynik w oparciu o Twoją linię napełniania i podamy pasujący model.
- Wymiana starzejącej się maszyny?Porównamy energię przypadającą na część i złom z Twoją obecną linią, tak aby zwrot kosztów wynikał z Twoich liczb.
Każda oferta zawiera nazwę modelu, komponenty, warunki handlowe i czas realizacji — standardowe modele trwają od 30 do 40 dni, a modele niestandardowe od 60 do 120 dni. Przeglądajpełny, ciągły zakres maszynpodczas zbierania numerów.
Poproś o konfigurację i wycenę →Maszyna do formowania z ciągłym rozdmuchem zdobywa swoje miejsce dzięki rytmowi — wytłaczarka, która nigdy się nie zatrzymuje, formy, które dotrzymują kroku, i linia dopasowana do wypełniacza. Uzyskaj odpowiednią konfigurację, liczbę wnęk i zmniejszenie wartości znamionowych, a obliczenia wyjściowe będą obowiązywać w produkcji. Zobacz modele i specyfikacje wasortyment maszyn do ciągłego rozdmuchiwania.