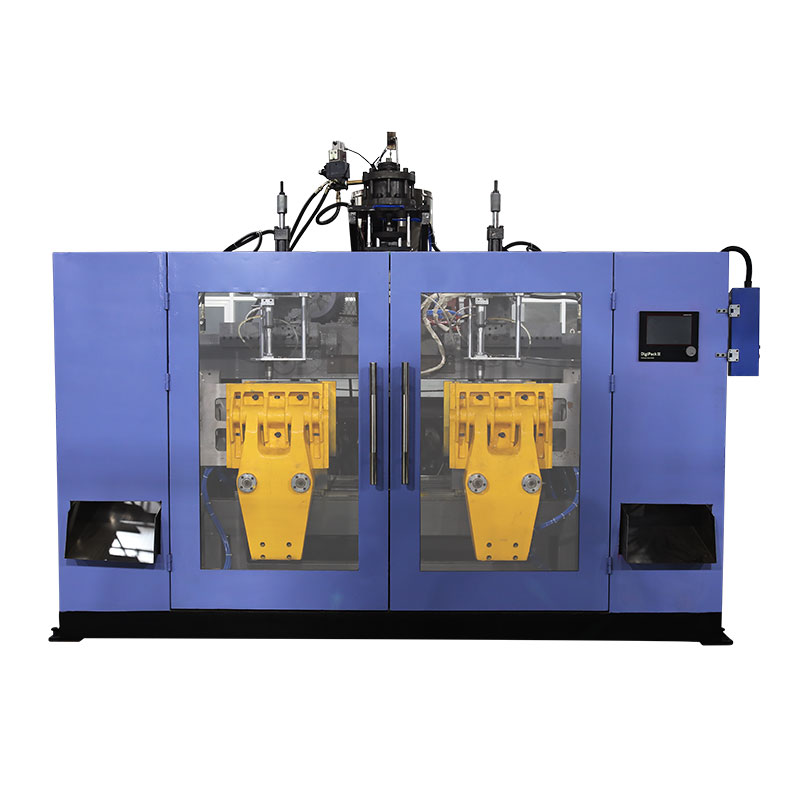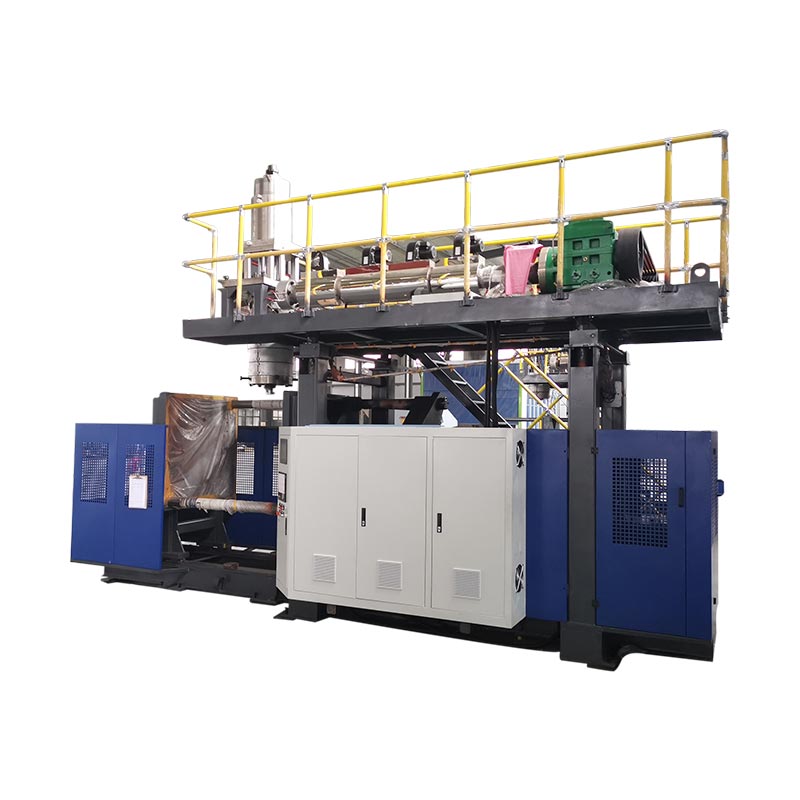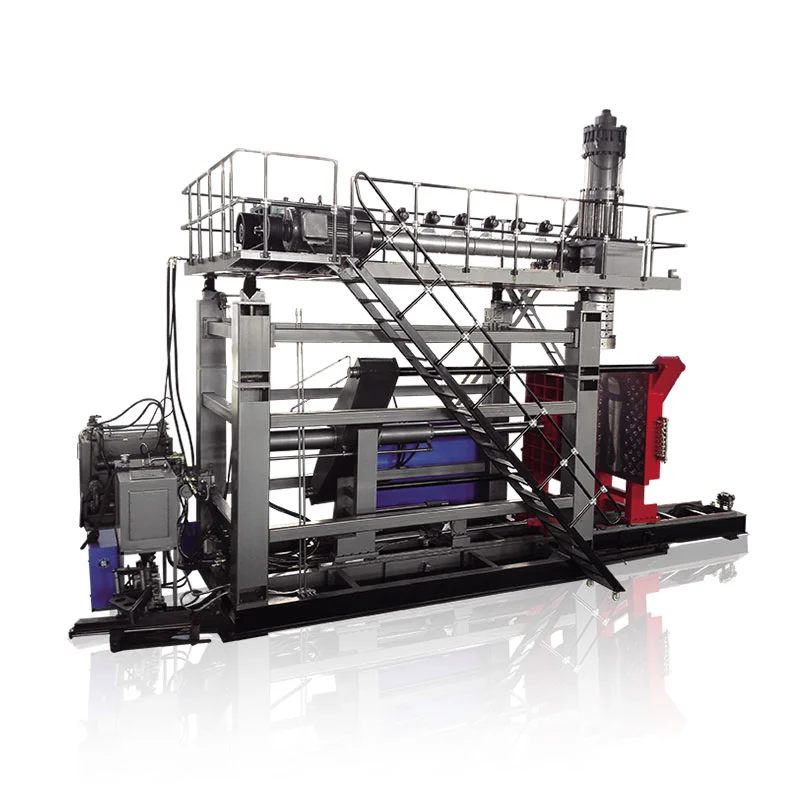
Wybierz maszynę do formowania z rozdmuchem butelek HDPE, dopasowując rysunek butelki, gatunek żywicy, układ formy i wymaganą wydajność dobrych części. W przypadku projektu butelki do wytłaczania podana pojemność maszyny w litrach stanowi jedynie filtr początkowy; ostateczna specyfikacja musi również obejmować szyjkę, rozkład ścian, oprzyrządowanie i dalszą obsługę.
Zapytanie o maszynę do butelek staje się znacznie bardziej przydatne, gdy zawiera rysunek i docelową wagę. Dzięki tym szczegółom dyskusja na temat sprzętu wykracza poza rozmiar maszyny. Ujawniają także pytania, których odkrycie jest kosztowne po zbudowaniu formy.
Zacznij od rysunku butelki, który ktoś może zacytować
Nominalna objętość butelki pozostawia wiele decyzji otwartych. Wysoki, wąski pojemnik i krótki, szeroki pojemnik mogą pomieścić tę samą ilość. Koperty form, położenie szyjek i sposoby obsługi nadal wymagają odrębnych przeglądów. Zamiast prosić dostawcę o wybranie sprzętu wyłącznie na podstawie wydajności, należy wysłać pełny rysunek.
Uwzględnij maksymalne wymiary zewnętrzne, docelową masę gotową i rysunek zamknięcia. Zidentyfikuj panel etykiet, ramię, podstawę i dowolny uchwyt. Zaznacz wymiary istotne dla napełniania, zamykania lub pakowania. Jeśli butelka z próbką jest jedynym odniesieniem, powiedz, które cechy muszą pozostać, a które mogą ulec zmianie.
Oddziel nominalną objętość napełnienia od objętości po brzegi. Określ także, czy podana waga obejmuje wymienną lampę błyskową. Rysunek o niejasnej podstawie wagowej może skłonić producenta form i dostawcę maszyn do pracy w kierunku odmiennych celów.
| Wejście | Czego potrzebuje przegląd sprzętu |
|---|---|
| Korpus butelki | Wymiary, objętość, kształt, uchwyt i zatwierdzony zakres wagowy. |
| Szyja i zamknięcie | Zakończ rysunek, szczegóły nakrętki lub pompy, powierzchnię uszczelniającą i metodę kontroli. |
| Tworzywo | Gatunek żywicy, kolor, dodatki i proponowana zawartość przemiału lub PCR. |
| Plan produkcji | Wymagana akceptowana produkcja, zmiany, asortyment produktów i planowane zmiany. |
| Wymagania jakościowe | Ściany krytyczne, wymiary, wygląd i obowiązujące testy opakowań. |
Z punktu widzenia budowy maszyn użytecznym pytaniem jest, czy jedna uzgodniona konfiguracja może łącznie spełnić wszystkie te wymagania. Kupujący może zatwierdzić wygląd butelki, podczas gdy zespół napełniający nadal potrzebuje innej wysokości szyjki. Wczesne rozwiązanie tego problemu pozwala uniknąć etapu akceptacji sprzętu.
W przypadku istniejącej butelki należy przesłać razem jej aktualną wersję rysunku i reprezentatywne próbki. Wyjaśnij każdy znany problem, taki jak trudne zakrywanie lub słaby dolny szew. Celem jest zachowanie właściwych funkcji, a jednocześnie umożliwienie dostawcy jasnego problemu do rozwiązania.
Kinggle’aprzewodnik projektowania form do wytłaczania z rozdmuchemłączy te wejścia produktu z interfejsami formy, zaciskania, chłodzenia i maszyny. Zachowaj ten pakiet rysunków dołączony do oferty, aby późniejsze zmiany konfiguracji miały widoczne odniesienie.
Określ gatunek HDPE, a nie tylko nazwę polimeru
HDPE opisuje rodzinę materiałów. Nie określa pełnej specyfikacji przetwarzania. LyondellBasell wymienia gatunki HDPE przeznaczone do kilku procesów, w tym wytłaczania z rozdmuchem, formowania wtryskowego i formowania rotacyjnego. Notatka zakupowa zawierająca informację tylko o „HDPE” pozostawia rzeczywistą klasę nierozstrzygniętą.Źródło: Przegląd LyondellBasell HDPE.
Wyślij aktualną kartę danych technicznych dostawcy żywicy wraz z rysunkiem butelki. Zapisz oznaczenie gatunku i warunki badania obok wartości płynięcia. Przekaż dostawcy maszyny również informacje o proponowanej przedmieszki kolorowej i dodatkach. Te dane wejściowe należą do planu próbnego, nawet jeśli butelka wygląda prosto.
W przypadku butelki z detergentem lub chemią gospodarczą omów odporność na pękanie pod wpływem czynników środowiskowych z zespołami zajmującymi się żywicą i pakowaniem. ExxonMobil opisuje kompromisy pomiędzy ESCR, przetwarzalnością, sztywnością i innymi właściwościami butelek w swoim programie technicznym HDPE. Wybór żywicy powinien odzwierciedlać wymagania gotowego opakowania, a nie tylko jedną właściwość materiału.Źródło: Tydzień Innowacji ExxonMobil PE, sesja dotycząca butelek i pojemników HDPE.
Przemiał i materiał pochodzący z recyklingu również wymagają jasnych definicji. Podaj źródło, planowaną proporcję i metodę postępowania. Prowadź rejestr partii materiału użytego do zatwierdzenia. Jeśli wycena zakłada pierwotną żywicę, ale w produkcji wykorzystuje się inną mieszankę, pierwotna próba nie odzwierciedla już pełnych warunków produkcji.
W przydatnej prośbie dostawca prosi o udokumentowanie materiału użytego w propozycji wyników. Ułatwia to ocenę późniejszych zmian. Daje także obu stronom wspólny punkt odniesienia, jeśli waga, wygląd lub stabilność procesu zmienią się podczas uruchamiania.
Wybór materiału i wybór maszyny powinny zatem iść w parze. Jeśli wybór pomiędzy HDPE a PP jest nadal otwarty, rozwiąż go najpierw, uwzględniając wymagania produktu. ThePorównanie HDPE i PPwyjaśnia tę wcześniejszą decyzję; w tym przewodniku założono, że zamierzoną trasą jest projekt butelki HDPE.
Upewnij się, że nazwa komputera opisuje właściwy proces
Kupujący używają kilku nazw dla podobnego sprzętu: maszyna do produkcji butelek HDPE, maszyna do rozdmuchiwania butelek HDPE i maszyna do rozdmuchiwania HDPE. Terminy te pomagają opisać zamierzony produkt. Oferta nadal musi określać rzeczywisty proces formowania i rozmieszczenie sprzętu.
W procesie wytłaczania z rozdmuchem system wytłaczania tworzy stopioną rurę zwaną przedformą. Forma wychwytuje go, powietrze rozpręża w stosunku do wnęki, a część schładza się przed usunięciem. Przycinanie i kontrola, a następnie przygotowanie butelki do następnej operacji. Kinggle wyjaśnia kolejność wyposażenia w swoimciągły przewodnik maszyny do formowania z rozdmuchem.
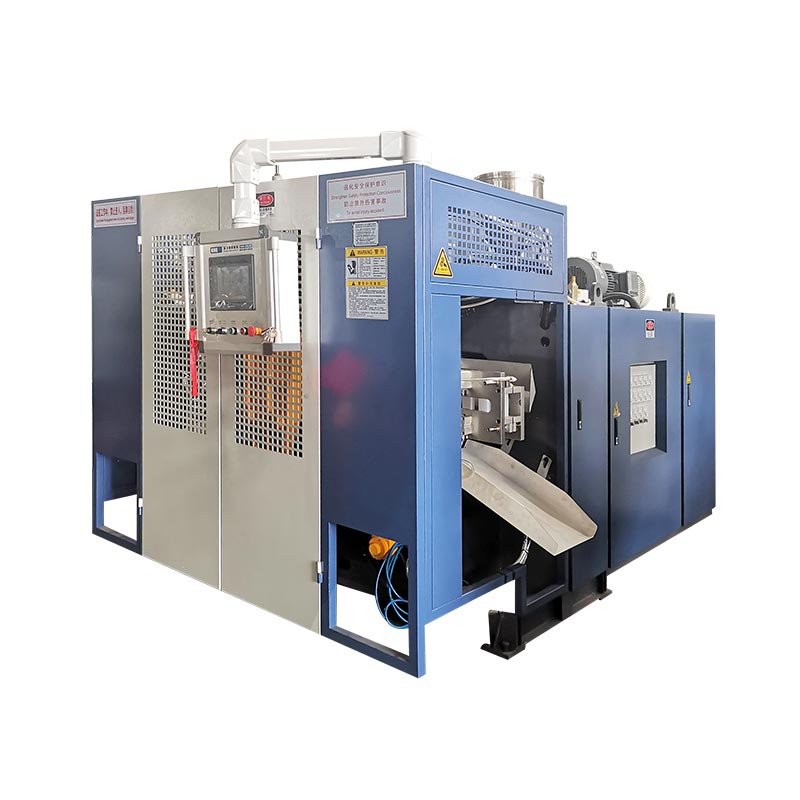
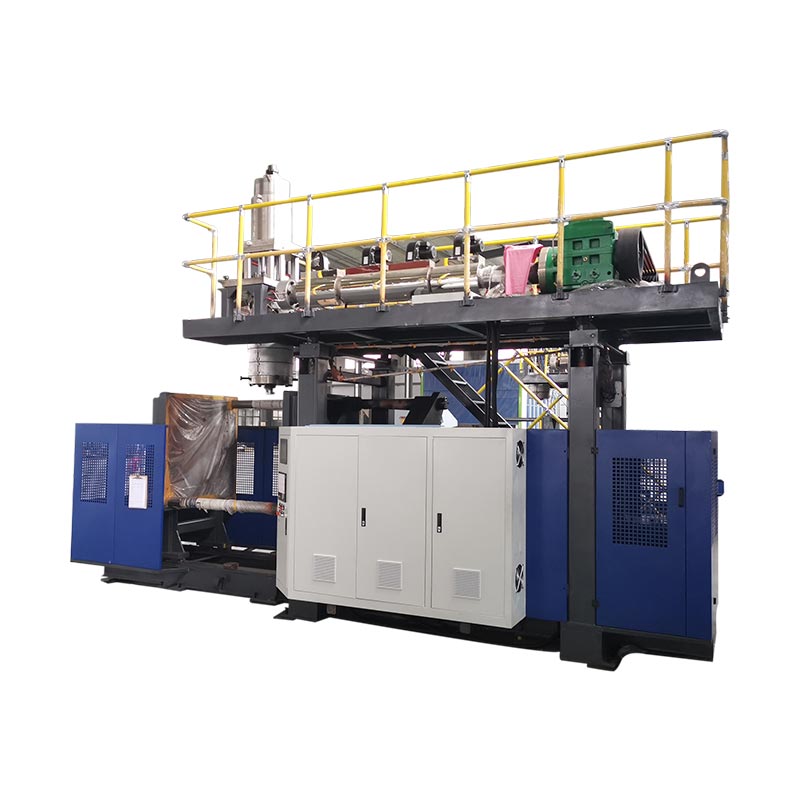
W przypadku omawianych tutaj projektów butelek rozpocznij recenzję odasortyment maszyn do ciągłego wytłaczania. Następnie dopasuj układ formy i głowicy do części. Obecność uchwytu, nietypowego ramienia lub dużej szyjki powinna stać się kwestią oprzyrządowania, a nie znikać w ogólnym opisie maszyny.
Poszukiwanie maszyny do produkcji plastikowych butelek może również zwrócić systemy oparte na preformach. Wyniki te nie potwierdzają zgodności z projektem butelki wytłaczanej. Zapytaj, czy proponowany system zaczyna się od granulek żywicy i tworzy przedformę, czy też zaczyna się od oddzielnej preformy. Odpowiedź umieść w ofercie technicznej.
Z tego samego powodu nie wybieraj maszyn na podstawie samego filmu demonstracyjnego. Zidentyfikuj przedstawioną żywicę, wagę butelki, rozmieszczenie główki i gotowy produkt. Maszyna formująca inne opakowanie może zademonstrować swoją sekwencję bez potwierdzania cyklu lub jakości wymaganej dla Twojej butelki.
Jeśli wybór procesu pozostaje otwarty, użyj szerszegoprzewodnik po maszynie do formowania z rozdmuchemprzed zawężeniem specyfikacji. Po ustaleniu trasy w ofercie należy podać model, oprzyrządowanie, system materiałów i uwzględnione operacje. Dzięki temu kupujący otrzyma użyteczny opis sprzętu, a nie zbiór wyszukiwanych haseł.
Trzy referencje firmy Kinggle pokazują, dlaczego litry to tylko punkt wyjścia
Poniższa tabela zestawia wybrane wartości z trzech stron produktów Kinggle. Są to opublikowane referencje maszyn, sprawdzone 29 września 2026 r. Pomagają one w sprawdzeniu propozycji sprzętu; butelka i oprzyrządowanie nadal wymagają przeglądu projektu.
| Opublikowane pole | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Układ stacji | Pojedynczy | Pojedynczy | Podwójnie |
| Maksymalna pojemność kontenera | 2 l | 5 litrów | 5 litrów |
| Wydajność topienia HDPE | 30 kg/godz | 55 kg/godz | 80 kg/godz |
| Średnica śruby | 50 mm | 60 mm | 70 mm |
| Siła zaciskania | 40 kN | 65 kN | 65 kN |
| Maksymalny rozmiar formy, szer. × wys | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Grubość formy | 160 do 300 mm | 200 do 310 mm | 200 do 310 mm |
| Podwójna odległość od środka głowicy gwinciarskiej | 130 mm | 150 do 180 mm | 150 do 180 mm |
Źródła: trzy powiązane strony produktów Kinggle. Opublikowana wydajność topienia jest odniesieniem do przepustowości materiału. Nie jest to gwarantowana stawka za gotową butelkę. Rząd rozstawu głowic gwinciarskich opisuje tę konfigurację; nie ustala, że w każdym cytacie podstawowym zawarta jest podwójna głowa.
Porównaj dwa wpisy 5 L. Obydwa publikują te same maksymalne wymiary formy i siłę zwarcia. Różnią się średnicą ślimaków i wydajnością topienia HDPE. Wybór platformy dwustanowiskowej oznacza zatem coś więcej niż dodanie kolejnej pozycji formy do skądinąd identycznej specyfikacji.
Dla kupującego to porównanie prowadzi do praktycznej prośby: pokaż proponowany układ formy i obliczenia zapotrzebowania na materiały obok wybranego modelu. Maszyna może przejść kontrolę nominalnej objętości butelki, podczas gdy proponowany układ wnęki nadal wymaga dostosowania.
Mniejsza wersja KGB2L ma również inną obwiednię narzędziową i opublikowane rozstawy podwójnych głowic. Butelka odpowiednia dla tej platformy jako pojedyncza część może wymagać osobnego przeglądu, jeśli kupujący zażąda kilku części na jedno wydarzenie formowania. Sama objętość butelki nie może rozstrzygnąć tej kwestii.

Zachowaj porównanie modeli dołączone do opisu produktu. Jeśli butelka powiększy się, zmieni się jej waga lub zwiększy się cel produkcji, ponownie odwiedź dotknięte pola. Jest to bardziej przydatne niż wybieranie największej maszyny z listy i zakładanie, że każda mniejsza butelka będzie pasować do jej standardowej konfiguracji.
Sprawdź formę, głowice i stacje na tym samym rysunku
Liczba stanowisk, liczba pracowników i liczba gniazd opisują różne części układu produkcyjnego. Druga stacja zapewnia inną pozycję formy. Wiele wylotów matrycy zapewnia wiele kształtek. Wnęki formy definiują produkty powstałe podczas procesu formowania. We wniosku należy wykazać, w jaki sposób te części współpracują ze sobą.
Kinggle’aprowadnica wielogłowicowa a prowadnica wielownękowawyjaśnia terminologię. Użyj go, aby przeczytać rysunek układu, a następnie zapytaj o rzeczywistą liczbę gniazd i odstępy. Słowa „podwójna maszyna” pozostawiają zbyt wiele miejsca na nieporozumienia.
Zacznij od sprawności fizycznej
Porównaj wymiary formy z zatwierdzonym rysunkiem maszyny. Uwzględnij szczegóły montażu, grubość, luz otworu i połączenia. Pozostaw ostateczną ocenę rozliczenia dostawcom sprzętu i form; Maksimum katalogu nie pokazuje każdego węża, złączki lub ruchomego elementu.
Odstępy między główkami to osobna kontrola. Kilka wąskich butelek może zmieścić się w formie, w której nie zmieściłaby się ta sama liczba szerszych butelek. Zapytaj o środki wgłębień i wyloty matrycy na jednym widoku. Dzięki temu dostawcy mogą sprawdzić układ przed wydaniem któregokolwiek pakietu narzędzi.
Następnie przejrzyj sekwencję produkcyjną
Wybierz liczbę stanowisk z planowanego nakładu pracy i proponowanego cyklu. Maszyna dwustanowiskowa może zmieniać pozycje form, ale system wytłaczania i urządzenia końcowe muszą obsługiwać tę sekwencję. Kinggle’aporównanie pojedynczej i podwójnej stacjizawiera szersze omówienie konfiguracji.
Weź również pod uwagę asortyment produktów. Fabryka z powtarzającymi się zamówieniami na jedną butelkę ma inny problem z planowaniem niż fabryka często zmieniająca formy i kolory. Poproś dostawcę o wyjaśnienie, jakie zmiany wyposażenia zachodzą pomiędzy proponowanymi produktami. Trzymaj tę odpowiedź oddzielnie od najszybszego cyklu demonstracyjnego.
W przypadku nowej gniazda produkcyjnego poproś o jeden układ, który identyfikuje zarówno sprzęt formujący, jak i ścieżkę usuwania. Pokaż, dokąd idą butelki i lampa błyskowa po otwarciu każdej formy. Przejrzysty rysunek umożliwia zespołom ds. zakupów, produkcji i oprzyrządowania taki sam układ do przeglądu.
Podłącz butelki na godzinę do materiału, który wytłaczarka musi przetworzyć
Zapisz docelową produkcję jako przyjęte butelki na godzinę, z określonym okresem pomiarowym. Następnie przejdź wstecz, przeglądając odrzuty, surowy uformowany materiał i sekwencję maszynową. Daje to dostawcy żądanie oceny zamiast niewyjaśnionego żądania prędkości.
Masa gotowej butelki i masa brutto formy to różne dane wejściowe. Wytłaczarka przetwarza również materiał, który staje się usuwalną wypływką. Odzyskanie tego materiału może mieć wpływ na bilans materiałowy i koszt zakupu, ale nie eliminuje początkowej pracy związanej z wytłaczaniem.
Przykładowy plan, a nie test produkcyjny firmy Kinggle
Załóżmy, że cel to 600 przyjętych butelek na godzinę, wskaźnik akceptacji 95% i 90 g uformowanego materiału brutto na pozycję butelki. Załóżmy, że gotowa butelka waży 70 g.
Wymagane uformowane butelki: 600 ÷ 0,95 ≈ 632 na godzinę
Zapotrzebowanie wytopu brutto: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Materiał w przyjętych butelkach: 600 × 0,070 = 42,0 kg/h
Różnica obejmuje materiał poza przyjętymi gotowymi butelkami. Nie jest to kalkulacja trwałych strat materialnych ani ilości świeżej żywicy do zakupu.
Założenia te dają zapotrzebowanie brutto na stopiony materiał powyżej opublikowanej wartości referencyjnej KGB5L wynoszącej 55 kg/h. Jest to powód, aby ponownie rozważyć ten wniosek. Opublikowana wartość 80 kg/h dla KGB5D potwierdza to wstępne porównanie przepływu masowego, ale próba z butelką nadal musi ustalić czas cyklu, jakość i wydajność końcową.
Nie zamieniaj tego porównania w obietnicę 600 dobrych butelek na godzinę. Przykładem jest obliczenie przesiewowe przy użyciu założonych danych wejściowych. Rzeczywista produkcja wymaga zatwierdzonej żywicy, formy, wagi, warunków chłodzenia i konfiguracji maszyny.
Określ sposób obsługi przystanków w rekordzie wyjściowym. Stabilny interwał pracy i pełna zmiana to różne okna pomiarowe. Jeśli klient potrzebuje zaangażowania zmianowego, uwzględnij uzgodnione podejście do uruchomienia, przeglądu, planowanych przerw i przezbrojeń.
Tabele produktów firmy Kinggle określają prędkość odniesienia jako cykl suchy. Zapisz dokładnie tę etykietę i poproś o oddzielną zaakceptowaną propozycję wyjścia dla swojej butelki. Kupujący powinien mieć możliwość prześledzenia podanego wyniku w warunkach próbnych i metodzie liczenia.
Butelka musi przechodzić przez szyjkę, ściankę i podstawę
Przydatna próbka zatwierdzenia reprezentuje paczkę, którą klient wypełni i wyśle. Zacznij od butelki i jej zamierzonego zamknięcia. Poproś zespół zajmujący się pakowaniem o określenie cech uszczelniających, wymiarów i metod testowania, które zadecydują o akceptacji.
W przypadku szyjki załącz rysunek wykończenia i zatwierdzoną nakrętkę, pompkę lub inne zamknięcie. Zapisz, które mierniki lub pomiary sprawdzą wynik. Kontrola wzrokowa korpusu butelki nie może odpowiedzieć na pytanie, czy interfejs zamknięcia jest zgodny z rysunkiem.
W przypadku ściany określ istotne lokalizacje i sposób ich pomiaru. Średnia waga butelki jest pomocna w kontroli produkcji, ale nie pozwala na lokalizację materiału w części. Uzgodniony plan ścienny ułatwia omówienie barku, obszaru uchwytu i podstawy podczas próby.
Theprogramowanie wstępne i przewodnik po grubościach ścianekwyjaśnia, w jaki sposób kontrola profilu wiąże się z dystrybucją materiału. Skorzystaj z tej dyskusji, aby zdefiniować wymagany wynik. Sama liczba punktów kontrolnych nie zastępuje odmierzonych butelek.
U podstawy uzgodnij odpowiedni szew, powierzchnię stojącą i kontrolę wyglądu. Uwzględnij w planie akceptacji wszelkie wymagane testy szczelności, upadku lub obciążenia od góry, wraz z ich metodą i kryteriami. Obowiązujące wymagania wynikają z zastosowania opakowania i specyfikacji klienta.
Pobieraj próbki w sposób umożliwiający uwidocznienie ich pochodzenia. Zidentyfikuj gniazdo i stację, zapisz ustawienia i zachowaj szczegóły partii materiału. Jeśli wynik różni się w zależności od pozycji, zespół może powiązać go z konkretną częścią ustawienia.
Zachowaj zatwierdzone próbki i zapisy kontroli wraz z końcową wersją rysunku. Dają zespołom zlecającym coś bardziej precyzyjnego do odtworzenia niż fotografia. Theprzewodnik po testach odbiorczych fabryki maszynzapewnia ramy dokumentowania przebiegu i dowodów potwierdzających akceptację.
Zapytaj o gniazdo do produkcji butelek o zdefiniowanym zakresie
Wycena maszyny podstawowej może pozostawić kilka elementów projektu poza jej ceną. Poproś dostawcę o określenie uwzględnionej formy, oprzyrządowania głowicy, transportu materiałów i dalszych operacji. Umieść sprzęt dostarczony przez kupującego na tej samej liście, aby zespół instalacyjny mógł zobaczyć całą granicę.
Sprawdź wymagania dotyczące powietrza i wody w porównaniu z proponowaną konfiguracją. Zapisz wymagane warunki dostawy i miejsca przyłączy w dokumentach projektowych. Kinggle’aprzewodnik po rozkładzie obiektów użyteczności publicznej i fabrykiobejmuje informacje potrzebne do przygotowania terenu.
Zdecyduj, gdzie odbędzie się przycinanie i testowanie szczelności. Wyjaśnij, w jaki sposób butelki trafiają do operacji napełniania lub pakowania oraz w jaki sposób odrzucone części opuszczają linię. Gdy wymagana jest funkcja automatyczna, poproś dostawcę o podanie nazwy sprzętu, który ją wykonuje i jego interfejsu z maszyną formierską.
Skorzystaj z poniższej sekwencji, aby przygotować zapytanie ofertowe. Na każdym etapie powstaje coś, co dostawca może sprawdzić, a nie ogólna preferencja dotycząca szybkiej lub w pełni automatycznej maszyny.
- Załącz rysunki butelki i zamknięcia lub wyślij wyraźnie zidentyfikowane próbki.
- Wymień gatunek żywicy, gotową masę i proponowaną mieszankę materiałów.
- Ustaw akceptowany cel produkcji i wyjaśnij harmonogram zmian i zmian produktów.
- Opisać istniejące formy, środki pomocnicze i usługi fabryczne, z których musi korzystać nowy sprzęt.
- Określ wymagane kontrole, protokoły prób i sprzęt objęty dostawą.
Zapytaj o ofertę techniczną, aby odpowiedzieć na każdy element. Powinien zidentyfikować proponowany model i układ oprzyrządowania, a następnie wyjaśnić warunki stojące za propozycją produkcji. Wszelkie otwarte dane wejściowe powinny pozostać widoczne do czasu uzgodnienia.
W przypadku projektu obejmującego kilka butelek należy na początku przedstawić pełny asortyment. Zaznacz, który produkt będzie najczęściej używany i który stawia największe wymagania w zakresie narzędzi. Pomaga to dostawcy przejrzeć harmonogram produkcji wraz z kopertą sprzętu.
Planujesz linię butelek HDPE?
Wyślij firmie Kinggle rysunek butelki i cel produkcyjny.Dołącz gatunek żywicy, szczegóły zamknięcia i wszelkie istniejące informacje o formie. Te dane wejściowe umożliwiają przegląd konfiguracji i wycenę powiązaną z rzeczywistym produktem.
Często zadawane pytania
Którą maszynę powinienem rozważyć w przypadku butelek HDPE?
W przypadku projektu butelki do wytłaczania rozpocznij od maszyny do ciągłego wytłaczania z rozdmuchem i wspólnie przejrzyj rysunek butelki, żywicę, formę i wymaganą wydajność. KGB2L, KGB5L i KGB5D firmy Kinggle zapewniają punkty odniesienia dla małych kontenerów. Ostateczny wybór zależy od zatwierdzonego oprzyrządowania i warunków produkcji.
Czy maszyna do formowania z rozdmuchem o pojemności 5 litrów może produkować mniejsze butelki?
Być może, jeśli forma, oprzyrządowanie matrycy, odstępy i układ usuwania odpowiadają tym butelkom. Maksymalna pojemność pojemnika nie określa każdego kompatybilnego produktu. Wyślij mniejsze rysunki butelek i cele produkcyjne, a następnie poproś dostawcę o potwierdzenie pełnej konfiguracji każdego produktu.
Czy maszyna dwustanowiskowa wymaga podwójnej głowicy gwinciarskiej?
Nie. Stacje to stanowiska form, natomiast wyloty matryc określają, ile kształtek jest dostarczanych podczas formowania. Cytat powinien określać oba oddzielnie. Przed porównaniem dwóch ofert maszyn sprawdź proponowany układ gniazd, rozstaw głowic gwinciarskich i zestawy form.
Ile butelek HDPE może wyprodukować maszyna na godzinę?
Odpowiedź zależy od butelki, masy formowanej brutto, materiału, oprzyrządowania, cyklu i kryteriów akceptacji. Określ cel jako zaakceptowane butelki na godzinę zgodnie z ustalonymi warunkami. Użyj opublikowanej wydajności topienia do wstępnej kontroli zapotrzebowania na materiał, a następnie zweryfikuj wydajność gotowej butelki podczas próby.
Czy w maszynie można używać HDPE pochodzącego z recyklingu?
Potwierdź u dostawcy rzeczywiste źródło materiału i zamierzoną mieszankę. Włącz ten materiał do próby i oceń powstałe butelki pod kątem zatwierdzonych wymagań. Ogólny opis maszyny HDPE nie określa akceptowalnego procentu zawartości materiału pochodzącego z recyklingu w każdym opakowaniu.
Jakie informacje są potrzebne do wyceny maszyny do butelek HDPE?
Dostarcz rysunki butelek i zamknięć, gatunek żywicy, wagę docelową, wymagania dotyczące akceptowanej produkcji i harmonogram zmian produktu. Dodaj istniejące szczegóły formy, uzbrojenie terenu i wymagany sprzęt końcowy. Uzgodnij kryteria prób i inspekcji, aby oferta zawierała opis wyniku produkcji, który obie strony będą mogły ocenić.
Referencje dotyczące maszyn prowadzą do opublikowanych stron produktów Kinggle. Numeryczny przykład produkcji opiera się na ustalonych założeniach i nie jest wynikiem zmierzonym przez maszynę. W przypadku konkretnego zamówienia należy skorzystać z uzgodnionej specyfikacji technicznej, rysunków oprzyrządowania i protokołów odbiorów.