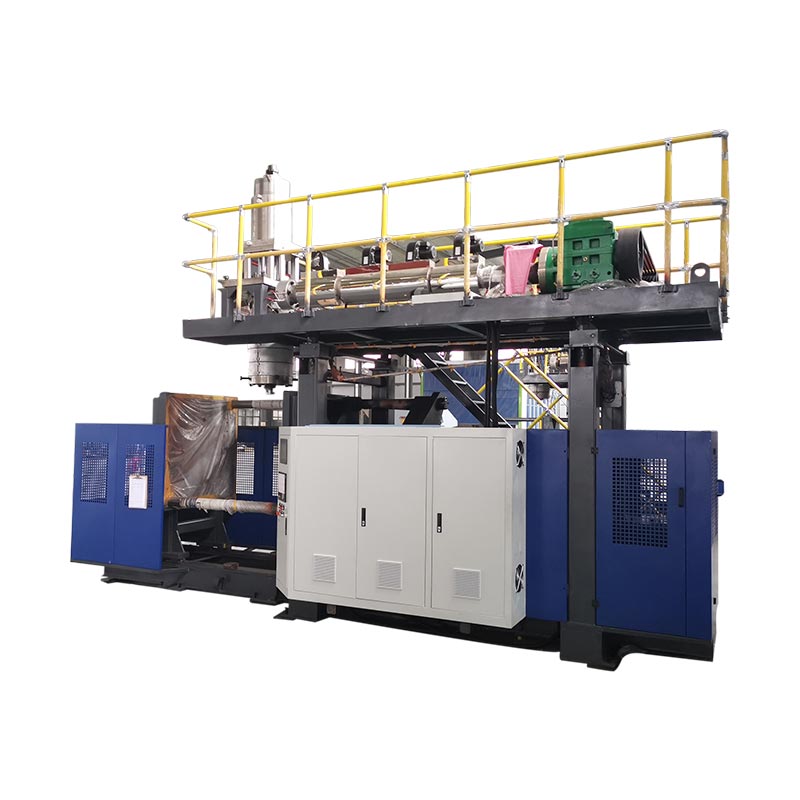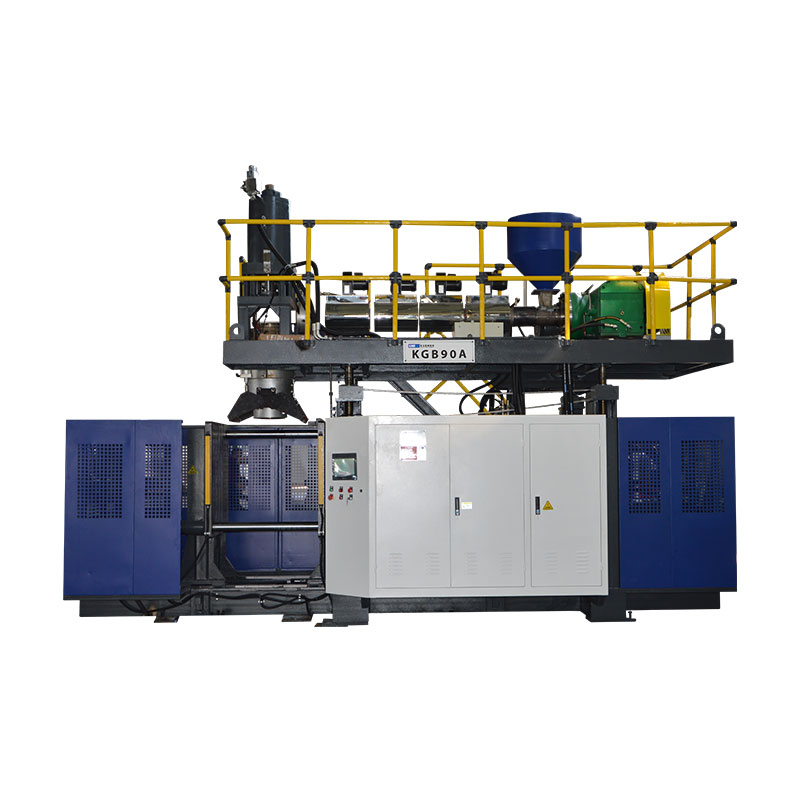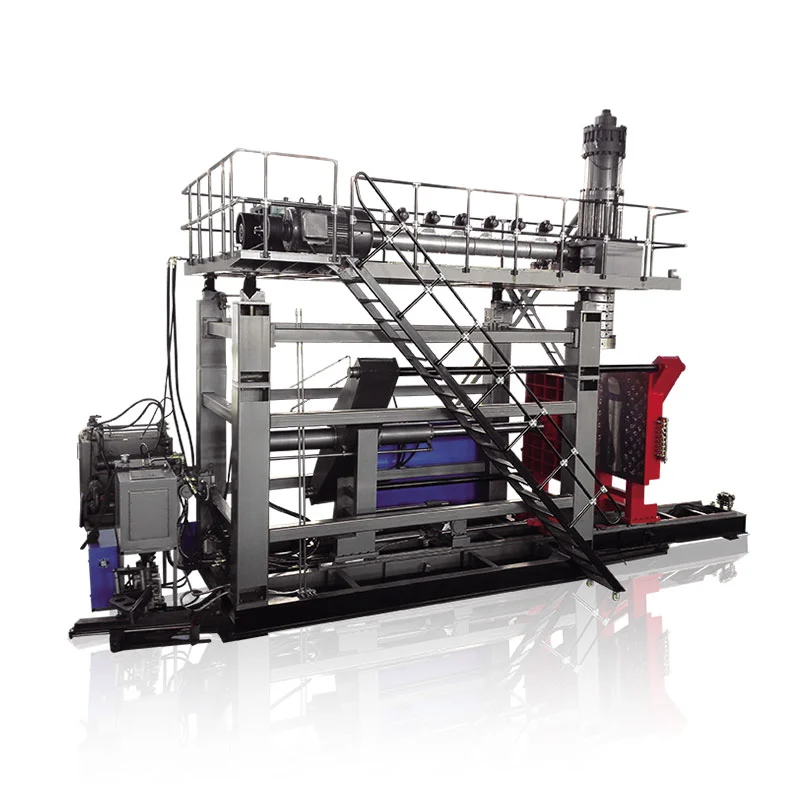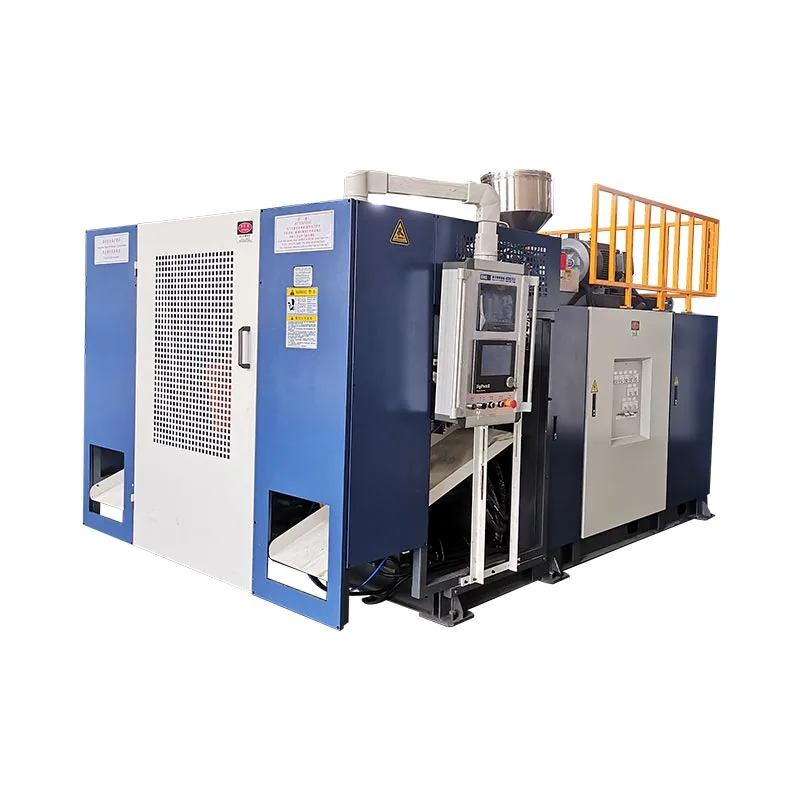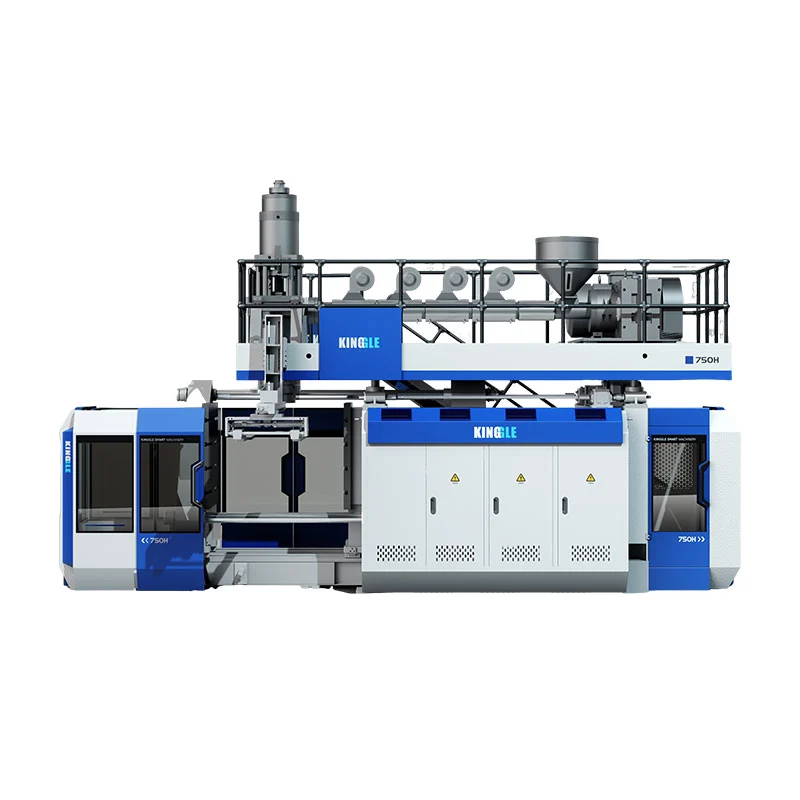
Wielowarstwowe formowanie z rozdmuchembuduje ścianę pojemnika z dwóch lub więcej warstw tworzywa sztucznego, z których każda pełni inne zadanie — warstwę barierową blokującą tlen lub opary paliwa, rdzeń z recyklingu w celu obniżenia kosztów, dziewicze powłoki zapewniające czystą powierzchnię. Są one współwytłaczane razem za pomocą jednej głowicy, dzięki czemu ściana jest gładka i stopiona. Jest on potrzebny, gdy jeden materiał nie może zrobić wszystkiego: zbiornik paliwa, który nie może wyciekać oparów, butelka na sok, która przez rok musi blokować dostęp tlenu, pojemnik, który musi trafiać w cele zawierające materiały pochodzące z recyklingu, nie zanieczyszczając tego, co jest w środku. Maszyny Kinggle KGH z zakrzywionym ramieniem umożliwiają nakładanie od 1 do 6 warstw na pojemniki o pojemności od 5 do 30 litrów.
Większość plastikowych butelek to jeden materiał, jedna ściana i gotowe. Przeciśnij HDPE przez matrycę, nadmuchaj i wyrzuć. Proste, tanie i odpowiednie dla zdecydowanej większości kontenerów. Ale niektóre produkty wymagają czegoś, czego nie może dać pojedynczy plastik. I tu właśnie pojawia się wielowarstwowość.
Nieustannie napływają do nas kupujący, którym powiedziano, że potrzebują „współwytłaczania” lub „maszyny sześciowarstwowej”, ale nie są pewni, co tak naprawdę ich kupuje – ani czy nie są przedmiotem wyższej sprzedaży. Oto prosta wersja: do czego służą warstwy, kiedy są tego warte i kiedy lepiej pozostać w jednej warstwie.
Co właściwie oznacza „wielowarstwowy” w hali produkcyjnej
Jednowarstwowa to jedna wytłaczarka zasilająca jedną głowicę tłoczącą jednym materiałem. Wielowarstwowe to kilka wytłaczarek – każda topi inną żywicę w swojej własnej temperaturze – wszystkie zasilają jedną wspólnąGłowica do współwytłaczania. Wewnątrz tej głowicy oddzielne strumienie stopu układają się w koncentryczne warstwy, w związku z czym przedówka wypada już ułożona warstwowo. Wtedy wieje dokładnie tak, jak w każdej innej dzielnicy.
Pomyśl o tym jak o sklejce, z tą różnicą, że warstwy są formowane i łączone w jednym ujęciu, a nie sklejane w postaci arkuszy. A dwa terminy, które usłyszysz – „wielowarstwowy” i „współwytłaczanie” – opisują to samo z różnych stron. Metodą jest współwytłaczanie; efektem jest wielowarstwowość.
Liczba warstw zwykle kończy się na 2, 3, 5 lub 6, a każda liczba ma swój powód. Dojdziemy do tego. Najpierw same warstwy.
Do czego właściwie służy każda warstwa
Warstwa barierowa — powód, dla którego istnieje większość zawodów wielowarstwowych
Zwykły HDPE i PET nadają się do wielu zastosowań, ale z biegiem czasu stają się nieco porowate dla gazów. W przypadku większości produktów, kogo to obchodzi. Dla niektórych to cała gra w piłkę. Dostający się tlen psuje żywność. Opary paliwa wydostające się ze zbiornika łamią przepisy dotyczące emisji i stanowią problem bezpieczeństwa. Agresywny rozpuszczalnik powoli przedostaje się przez ścianę, której nie lubi.
To właśnie naprawia warstwa barierowa.EVOH(alkohol etylenowo-winylowy) to złoty standard blokowania tlenu i węglowodorów;ROCZNIE(nylon) to drugi powszechny wybór. Oto haczyk, który ludzi wprawia w zakłopotanie: EVOH jest drogi i nie znosi wilgoci — wilgoć niszczy jego właściwości barierowe. Więc nigdy nie kładziesz go na powierzchnię. Zakopujesz go na środku, kawałek o grubości milimetra, chroniony z obu stron. Cienki rdzeń EVOH blokuje; tani HDPE stanowi większość ściany. Mała warstwa, duży efekt.
Warstwa z recyklingu/przemiału – koszt i PPWR
Każda linia do formowania z rozdmuchem produkuje wykończenia — odpady z odrywania na górze i na końcu każdej części. Po zmieleniu otrzymasz doskonale dobry materiał, a nie taki, który chcesz dotykać produktu lub pokazywać na zewnątrz. Więc podajesz go z powrotem jako zakopaną warstwę środkową. Swobodny wkład, żadnych kompromisów w przypadku powierzchni, które mają znaczenie.
Ta sama sztuczka dotyczy materiałów pochodzących z recyklingu pokonsumenckiego. Włóż żywicę PCR do rdzenia, zachowaj dziewiczy plastik dopuszczony do kontaktu z żywnością na wewnętrznej i zewnętrznej warstwie, a będziesz mógł osiągnąć cele w zakresie zawartości materiałów pochodzących z recyklingu – w tym progi UE, które uwzględniliśmy w naszym dokumencie dotyczącym zgodności z PPWR – bez kontaktu materiału pochodzącego z recyklingu z zawartością butelki. Dla wielu marek, które realizują wymogi PCR na rok 2030, wielowarstwowe jest najczystszą dostępną metodą.
Warstwy wiązania – te, o których wszyscy zapominają
A teraz część, która przyciąga kupujących, gdy płacą za pracę. EVOH i nylon nie wiążą się z polietylenem. Połóż je obok siebie, a rozwarstwią się — warstwy oderwą się jak zepsuty laminat, a część ulegnie zniszczeniu.
Zatem pomiędzy każdą parą materiałów, które się nie sklejają, potrzebujesz:warstwa wiążąca: cienka żywica klejąca, która chwyta obie strony. Właśnie dlatego „sześciowarstwowy” zbiornik paliwa składa się tak naprawdę z zewnętrznego HDPE, przemiału, wiązania, bariery, wiązania, wewnętrznego HDPE. Warstwy krawata też są warstwami. Pozostaw je poza swoim planem, a otrzymasz część, która się rozpadnie, lub liczba warstw, która się nie sumuje. Nie są one opcjonalne i stanowią prawdziwy element zamówienia.
Gdzie wielowarstwowe zarabia na swój koszt
Samochodowe zbiorniki paliwa (klasyk sześciowarstwowy)
To jest podręcznikowy przypadek. Plastikowy zbiornik paliwa nie może przepuszczać oparów węglowodorów przez ściankę – przepisy dotyczące emisji na to nie pozwalają, a jest to kwestia bezpieczeństwa. Standardowa konstrukcja to struktura HDPE, warstwa przemiału, warstwa wiążąca, bariera EVOH, kolejna warstwa wiążąca i wewnętrzna warstwa HDPE. Sześć warstw, przy czym EVOH blokuje przenikanie, a warstwy wiążące utrzymują kanapkę razem. W katalogu firmy Kinggle zbiorniki paliwa znajdują się w kategorii części samochodowych, a zbiorniki to dokładnie ten rodzaj ciężkiej, wymagającej części, do wykonywania której budowane są wielowarstwowe maszyny z zakrzywionym ramieniem.
Opakowania do żywności, napojów i kosmetyków
Butelka po ketchupie, sosie lub soku, która musi stać na półce przez rok, wymaga bariery tlenowej, w przeciwnym razie zawartość utleni się i zepsuje. Poradzi sobie z tym ściana trójwarstwowa (dziewicza / bariera / dziewicza) lub pełna konstrukcja pięciowarstwowa. Kosmetyki sięgają po wielowarstwowe produkty także z innego powodu – kolorowej lub perłowej powłoki zewnętrznej nałożonej na inną warstwę wewnętrzną albo przezroczystego „paska widokowego” współwytłaczanego z boku nieprzezroczystej butelki, dzięki czemu użytkownik może zobaczyć, ile produktu pozostało. Ten pasek na butelce z detergentem? Współwytłaczane.
Pojemniki agrochemiczne i chemii gospodarczej
Agresywny pestycyd lub rozpuszczalnik może przeniknąć lub spowodować pęknięcie naprężeniowe zwykłej ściany z HDPE w ciągu miesięcy przechowywania. Bariera lub warstwa fluorowana zapewnia odporność chemiczną i trwałość, dlatego wiele opakowań agrochemicznych jest wielowarstwowych, a nie pojedynczych. Te butelki do codziennego użytku na chemikalia i agrochemikalia znajdują się bezpośrednio w opakowaniach firmy Kinggle — w tych samych rodzinach pojemników, w których przez cały dzień pracują małe maszyny z zakrzywionym ramieniem.
Ile warstw tak naprawdę potrzebujesz?
Więcej warstw oznacza więcej wytłaczarek, większy koszt i więcej zmiennych do dostrojenia. Właściwa liczba to najmniejsza liczba, która spełnia zadanie — a nie największa, jaką sprzedawca może Ci sprzedać. Mniej więcej:
| Warstwy | Typowe zastosowanie | Dlaczego |
|---|---|---|
| 1 | Woda, większość detergentów, zwykłe kanistry | Jeden materiał zapewnia wszystko, co potrzebne |
| 2–3 | Ponowne wykorzystanie przemiału, podział koloru/powierzchni, bariera świetlna | Ukryj rdzeń z recyklingu lub dodaj skromną barierę |
| 5 | Żywność i napoje z pełną barierą tlenową | Bariera + warstwy wiążące po obu stronach |
| 6 | Zbiorniki paliwa, wymagające prace permeacyjne | Bariera + wiązania + przemiał + struktura |
Jeśli pojedynczy materiał spełnia już wymagania dotyczące okresu przydatności do spożycia, odporności chemicznej i zawartości materiału pochodzącego z recyklingu, nie płać za warstwy, których nie użyjesz. Wielowarstwowe to narzędzie do rozwiązywania konkretnych problemów, a nie aktualizacja sama w sobie.
Jakie wymagania wielowarstwowe stawiane są maszynie
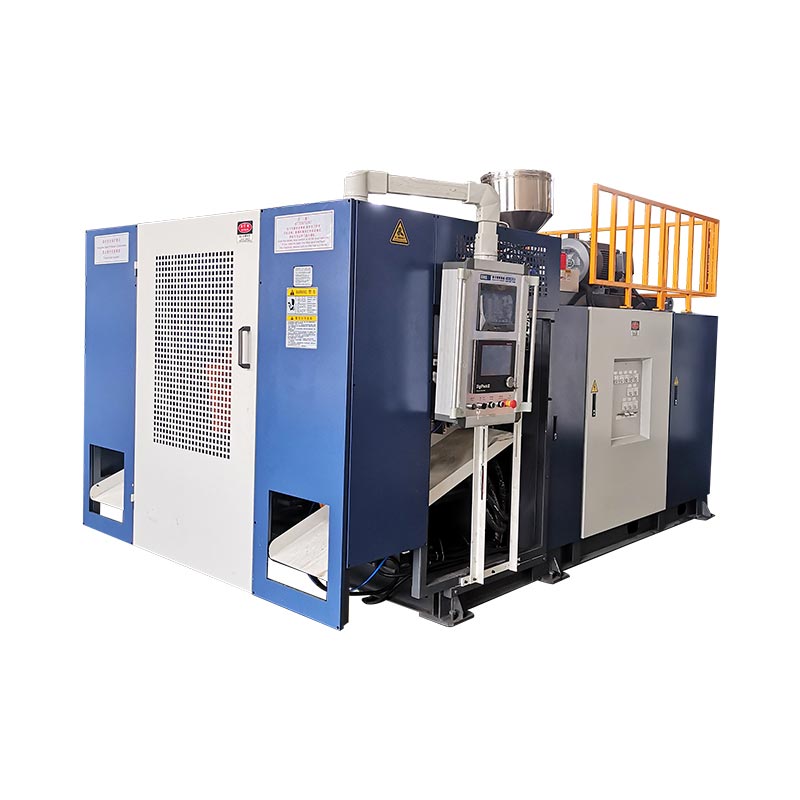
Oto rzecz, której nie powie Ci diagram warstw: każda warstwa potrzebuje własnej wytłaczarki zasilającej głowicę współwytłaczającą. Zbiornik sześciowarstwowy może oznaczać pięć lub sześć wytłaczarek skupionych wokół jednej głowicy, z których każda topi inną żywicę w swojej własnej temperaturze, a każda z nich precyzyjnie dozuje, tak aby jej warstwa zachowała równą grubość na całej powierzchni wstępnej. To zasadniczo inna maszyna niż linia do produkcji butelek jednowarstwowych.
Kinggle’aSeria KGH z zakrzywionym ramieniemjest przeznaczony do tych prac — od 1 do 6 warstw na pojemnikach od 5 do 30 litrów. Liczby są prawdziwe: siła zwarcia od 200 do 300 kN w całym zakresie, plastyfikacja HDPE do 300 kg/h na KGH30D oraz programowanie grubości ścianki sterowane przez MOOG. Ta kontrola grubości ma jeszcze większe znaczenie w przypadku materiałów wielowarstwowych niż pojedynczych, ponieważ jednocześnie utrzymuje się kilka cienkich warstw — w tym barierę, która może mieć ułamek milimetra — dookoła części. Źle to zrozumiesz, a twoja bariera będzie cieńsza na ramieniu, czyli dokładnie tam, gdzie nie chcesz szczeliny.
Warto też wiedzieć, co kryje się w układzie sterowania, bo wielowarstwowość żyje lub umiera na precyzyjnej koordynacji pomiędzy wytłaczarkami. Maszyny Kinggle działają na komponentach klasy przemysłowej — sterownik PLC Mitsubishi, serwosterowanie MOOG, elektryka OMRON i Schneider — rodzaj zestawu, który zapewnia synchronizację dozowania pięciu wytłaczarek, zmiana po zmianie.
Cztery błędy, jakie popełniają kupujący
- Kupowanie warstw, których nie potrzebujesz.Jeśli zwykły HDPE spełnia Twoje wymagania dotyczące okresu przydatności do spożycia i zawartości materiału pochodzącego z recyklingu, maszyna sześciowarstwowa oznacza bezczynność. Dopasuj warstwy do rzeczywistego problemu.
- Zapominając o warstwach wiążących w budżecie.Są to prawdziwe warstwy i wiążą się z prawdziwymi kosztami, a pominięcie ich to najszybsza droga do rozwarstwienia części. Policz je od początku.
- Umieszczenie bariery w niewłaściwym miejscu.EVOH na powierzchni lub w jej pobliżu, gdzie dociera do niej wilgoć, pogarsza wydajność, za którą zapłaciłeś. Należy do chronionego rdzenia.
- Omijanie kontroli grubości ścianki.Na cienkiej warstwie barierowej niedbała kontrola grubości oznacza cienkie plamy, które przeciekają. To nie jest miejsce na oszczędzanie pieniędzy.
Jeśli nadal zastanawiasz się nad typem maszyny, zanim jeszcze przejdziesz do warstw, zapoznaj się z naszym przewodnikiemakumulator vs maszyny do formowania z ciągłym rozdmuchemjest właściwym miejscem do rozpoczęcia, orazformowanie z rozdmuchem vs formowanie wtryskoweprzegląd obejmuje wybór procesu o jeden poziom wyżej.
Często zadawane pytania
Jaka jest różnica między formowaniem z rozdmuchem wielowarstwowym a współwytłaczaniem?
Opisują to samo. Metodą jest współwytłaczanie — każda z kilku wytłaczarek topi inną żywicę i zasila jedną wspólną głowicę matrycy, która układa je w koncentryczne warstwy. Wielowarstwowy opisuje wynik — ściankę pojemnika wykonaną z dwóch lub więcej stopionych warstw. Jeśli ściana ma więcej niż jedną warstwę, była współwytłaczana.
Dlaczego warstwa barierowa EVOH jest ukryta pośrodku, a nie na powierzchni?
Dwa powody. EVOH jest drogi, dlatego używa się go jak najmniej — cienki rdzeń pełni funkcję bariery, podczas gdy tańszy polietylen stanowi większość. EVOH pochłania wilgoć, co pogarsza jego właściwości barierowe, dlatego należy go chronić z obu stron innymi warstwami. Umieszczenie go na powierzchni spowodowałoby jego zniszczenie i narażenie na działanie wilgoci.
Co to są warstwy krawatów i czy mogę je pominąć?
Warstwy wiążące to cienkie warstwy żywicy klejącej, które łączą materiały, które w przeciwnym razie nie będą się ze sobą sklejać — EVOH i nylon same w sobie nie wiążą się z polietylenem. Pomiń je, a warstwy rozwarstwią się i rozejdą jak uszkodzony laminat. Nie są one opcjonalne. Sześciowarstwowy zbiornik paliwa zawiera warstwy wiążące pomiędzy każdą odmienną parą, co jest jednym z powodów, dla których ma sześć warstw.
Ile warstw potrzebuje plastikowy zbiornik paliwa?
Zazwyczaj sześć. Typową strukturą jest zewnętrzna warstwa HDPE, warstwa przemiału, warstwa wiążąca, bariera EVOH, druga warstwa wiążąca i wewnętrzna warstwa HDPE. EVOH zatrzymuje pary węglowodorów przed przenikaniem przez ścianę, warstwy wiążące utrzymują je na polietylenie, a warstwa przemiału ponownie wykorzystuje pozostałości produkcyjne.
Czy mogę umieścić materiał z recyklingu w wielowarstwowym pojemniku?
Tak, a wielowarstwowe jest na to najczystszym sposobem. Zakopujesz materiał pochodzący z recyklingu lub pokonsumencki (PCR) w środkowej warstwie, a na wewnętrznej i zewnętrznej powierzchni zachowujesz dziewiczą żywicę dopuszczoną do kontaktu z żywnością. Rdzeń poddany recyklingowi nigdy nie dotyka produktu ani nie jest widoczny na zewnątrz, dzięki czemu można trafiać do celów zawierających materiały pochodzące z recyklingu bez ryzyka zanieczyszczenia.
Nie wiesz, ilu warstw potrzebuje Twój produkt?
Powiedz nam, co musi pomieścić pojemnik i co musi zatrzymywać w środku, a co na zewnątrz – tlen, opary paliwa, agresywna substancja chemiczna, cel z recyklingu – a nasi inżynierowie powiedzą Ci, jaka jest struktura warstw i która maszyna ją buduje. Produkcją maszyn rozdmuchowych zajmujemy się od 2002 roku, w zespole liczącym 15 inżynierów.
Zapytaj naszych inżynierów o konfigurację wielowarstwową →Wielowarstwowe nie jest bardziej wymyślne jednowarstwowe — to inne narzędzie w przypadku produktów, których pojedynczy materiał nie może obsłużyć. Kiedy już wiesz, do czego służy każda warstwa, pytanie przestaje brzmieć „ile warstw?” i staje się „Co ten pojemnik właściwie musi przetrwać?” Odpowiedz na to pytanie, a struktura sama się wybierze. Przeglądaj całośćasortyment maszyn do formowania z rozdmuchemkiedy będziesz gotowy dopasować do niego maszynę.