Szybka odpowiedź
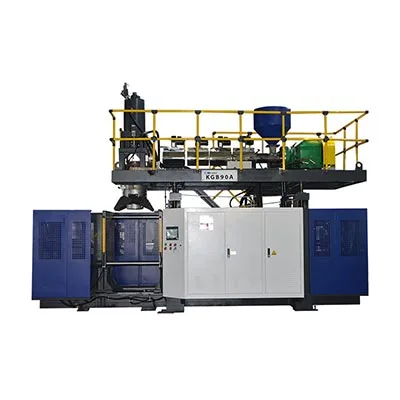
Jakiśakumulatorowa maszyna do formowania z rozdmuchemprzechowuje stopiony plastik w cylindrze za głowicą matrycy i wypycha go jako jedną dużą przedkładkę — zbudowaną do ciężkich części, takich jak beczki, zbiorniki IBC i wszystkiego, co przekracza około 30 litrów. Amaszyna do ciągłego rozdmuchiwaniazapewnia nieprzerwany przepływ pary i pasuje do mniejszych produktów o dużej objętości, takich jak butelki i kanistry, o pojemności do około 15 litrów. Prawdziwym czynnikiem decydującym jest zapadnięcie się kształtki. Na naszym piętrze maszyny wahadłowe o działaniu ciągłym pokrywają około 0,1–15 l; seria akumulatorów (taka jak KGB80A) obsługuje zbiorniki IBC o pojemności od 30 l do 1000 l.

Ludzie ciągle nas o to pytają: „Czy potrzebuję maszyny akumulatorowej, czy też maszyna pracująca w trybie ciągłym wykona to zadanie?” To brzmi jak małe pytanie. To nie jest. Wybierz źle i albo przepłacisz za maszynę, która wykorzystuje większość swojej wydajności na biegu jałowym, albo kupisz coś, co fizycznie nie jest w stanie wykonać części, którą sprzedajesz. Obydwa się zdarzają. Widzieliśmy, jak oboje przechodzili przez nasze drzwi.
Oto uczciwa wersja, w taki sam sposób, w jaki wyjaśnilibyśmy to klientowi stojącemu w hali produkcyjnej. Żadnych bzdur, tylko to, jak faktycznie zachowują się obie maszyny i gdzie każda z nich zarabia na utrzymanie.
Prawdziwa różnica polega na tym, jak powstaje parison
Obie rodziny maszyn wykonują wytłaczanie z rozdmuchem. Obydwa topią plastik, tworzą pustą rurkę zwaną kształtką, zaciskają wokół niej formę i nadmuchują ją powietrzem do ścianek formy. Ta część jest taka sama. Różnica tkwi w jednym miejscu: wumrzeć głowąi jak dostarcza parison.
Ciągłe wytłaczanie, mówiąc prosto
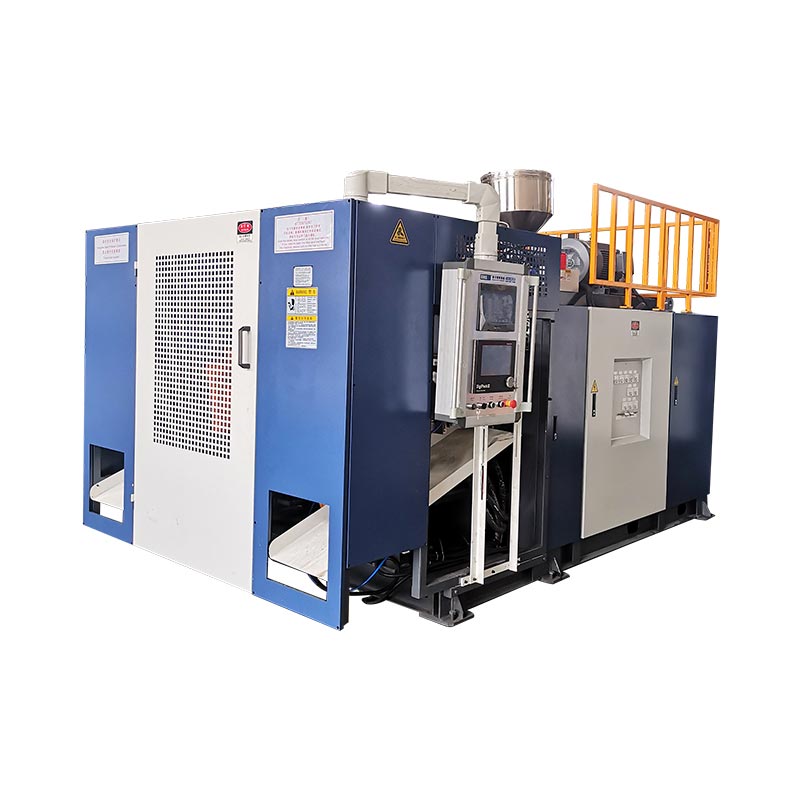
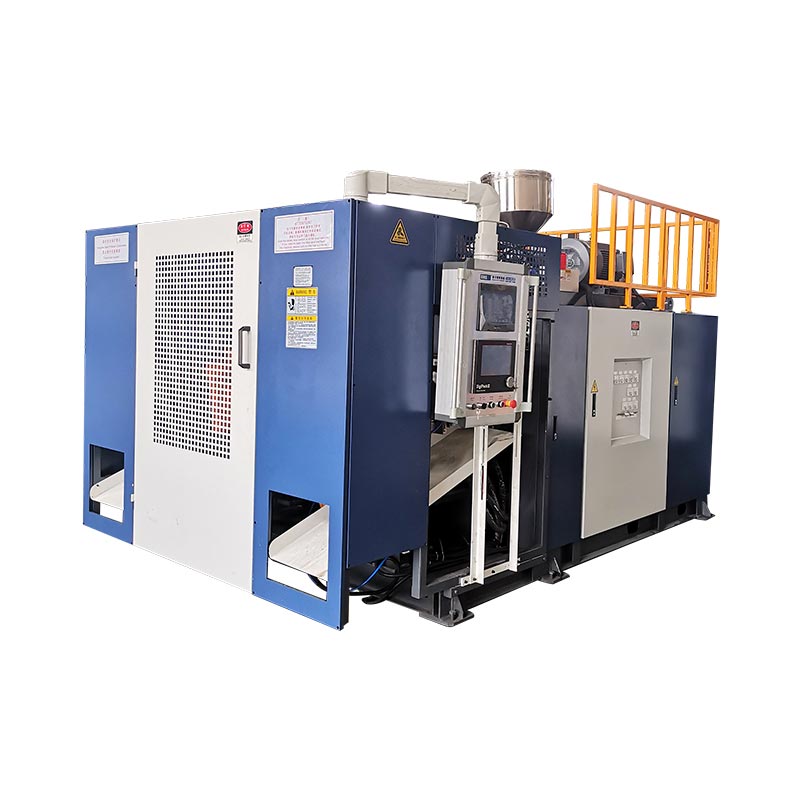
Wytłaczarka pracuje bez przerwy. Plastik przepływa przez głowicę matrycy i wypływa na dno jako ciągła przednia część, zwisając niczym pasta do zębów wyciśnięta z tubki, która nigdy nie puszcza. Ponieważ kształtka wciąż napływa, formy muszą się poruszać — przemieszczają się, zaciskają i wysuwają, podczas gdy następna kształtka już się formuje. Dlatego też zobaczysz je sprzedawane jako maszyny jednostanowiskowe i dwustanowiskowe. Podwójna stacja oznacza po prostu dwie stacje formujące współdzielące jedną głowicę matrycy, więc jedna strona dmucha, a druga wyrzuca. Większa wydajność dzięki tej samej wytłaczarce.
Ta konfiguracja jest szybka i ekonomiczna w przypadku małych części. NaszMaszyna dwustanowiskowa 2Lważy około 4,5 tony; thePodwójna stacja 5Lokoło 5,2 tony. Kompaktowy, szybki i zapewniający radość z biegania przez cały dzień na butelkach.
Głowica akumulatora, mówiąc najprościej
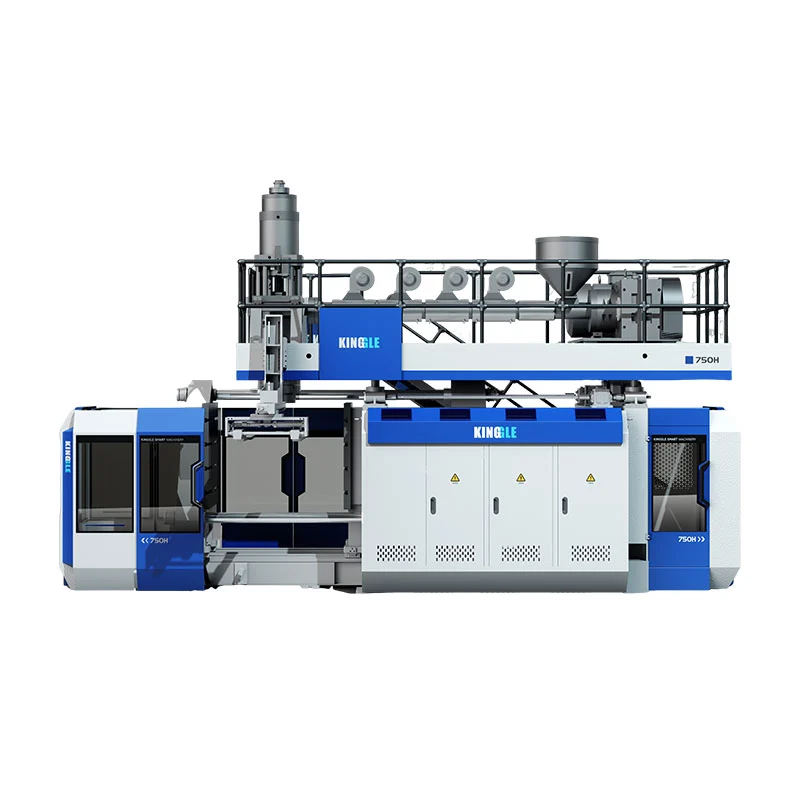
Teraz odwróć logikę. Zamiast umożliwiać ciągłe kapanie tworzywa sztucznego, maszyna akumulatorowa zbiera stopiony materiał w cylindrze magazynującym umieszczonym za matrycą — w literaturze produktów firmy Kinggle nazywa się to „seria głowic matrycowych z cylindrem magazynującym”. Tworzy się stop. Następnie taran wypycha cały ładunek jednym szybkim pchnięciem, tworząc dużą zaporę w ciągu kilku sekund, zanim grawitacja ma szansę ją zniszczyć.
O tę prędkość chodzi i dlatego każdy duży pojemnik na naszej linii — 30 L, 60 L, 120 L, 160 L, 250 L, aż doMaszyna zbiornikowa IBC 1000 L— wykorzystuje głowicę akumulatora. Fizycznie nie możesz wykonać tych części w żaden inny sposób i utrzymać równych ścian.
Dlaczego zwisanie jest czynnikiem, który faktycznie o tym decyduje
Oto fragment, który większość arkuszy specyfikacji pomija. Przednia część to stopiony plastik, który wisi pod własnym ciężarem. W przypadku małej butelki kształtka jest krótka i lekka, więc nie ma to znaczenia – jest w formie, zanim coś pójdzie nie tak. Ale uczyń tę dzielnicę dużą i ciężką, a fizyka przejmie kontrolę. Wierzch, który podtrzymuje wszystko poniżej, rozciąga się i kurczy. Do czasu zamknięcia formy masz część, która jest zbyt cienka na ramieniu i zbyt gruba u podstawy. Słaby tam, gdzie powinien być mocny.
To rozciąganie jest zwisaniem, a bicie go jest jedynym powodem istnienia głowicy akumulatora. Przechowując śrut i szybko go wystrzeliwując, akumulator wprowadza do formy dużą przedformę, zanim zdąży opaść. Ciągła matryca po prostu nie jest w stanie wypchnąć tak dużej ilości plastiku w tak krótkim czasie – kształtka wisiełaby tam zwisając, podczas gdy wytłaczarka powoli nadrabiałaby zaległości.
Zatem pytanie „akumulator czy ciągły?” czy naprawdę pojawia się pytanie „czy moja kształtka jest wystarczająco ciężka, aby zwisać przed zamknięciem formy?” Odpowiedz na to pytanie, a typ maszyny odpowie sam.
Obok siebie: oba typy maszyn w skrócie
| Ciągłe wytłaczanie | Głowica akumulatora | |
|---|---|---|
| Jak powstaje dzielnica | Płynie w sposób ciągły; pleśnie przylatują, żeby je złapać | Przechowywany w cylindrze, a następnie wypychany jednym szybkim strzałem |
| Najlepszy rozmiar pojemnika | ~0,1 l do 15 l | ~30 L do 1000 L i więcej |
| Typowe wyjście | Wysoka częstotliwość strzałów, wiele małych części na godzinę | Mniej strzałów na godzinę, duża część każdego strzału |
| Modele Kinggle’a | Stacja pojedyncza i podwójna 2 L / 5 L / 15 L | KGB80A 30 l, 60 l, 120 l, 160 l, 250 l, 1000 l IBC |
| Najlepiej dopasowane produkty | Butelki, opakowania codziennego użytku po chemikaliach, małe kanistry | Beczki na chemikalia, zbiorniki IBC, zbiorniki na wodę, duże części samochodowe, skrzynki narzędziowe |
| Uważaj na | Nie można formować dużych części, zanim się zwisają | Powolny i energochłonny, jeśli uruchamiasz tylko małe części |
Dopasowanie maszyny do produktu, który faktycznie wytwarzasz
Zapomnij na chwilę o przymiotnikach w broszurze. Liczy się tylko to, co produkujesz i ile ich produkujesz.
Gdzie wygrywa maszyna ciągła
Jeśli Twoim chlebem i masłem są butelki i pojemniki do około 15 litrów – butelki po wodzie, butelki po oleju, opakowania po detergentach i chemii gospodarczej, małe kanistry –maszyna do ciągłego rozdmuchiwaniajest prawie zawsze właściwym wyborem. Cykle są szybkie, zajmują mniej miejsca, a rachunek za energię na butelkę jest niski. Uruchom głowicę z wieloma matrycami (w kilku modelach oferujemy konfiguracje z 2, 3 lub 4 gniazdami), a zwielokrotnisz wydajność bez konieczności zakupu drugiej maszyny. W przypadku małych opakowań o dużej objętości nic, co robi akumulator, nie uzasadnia jego kosztu.
Gdzie głowica akumulatora jest jedyną realną opcją
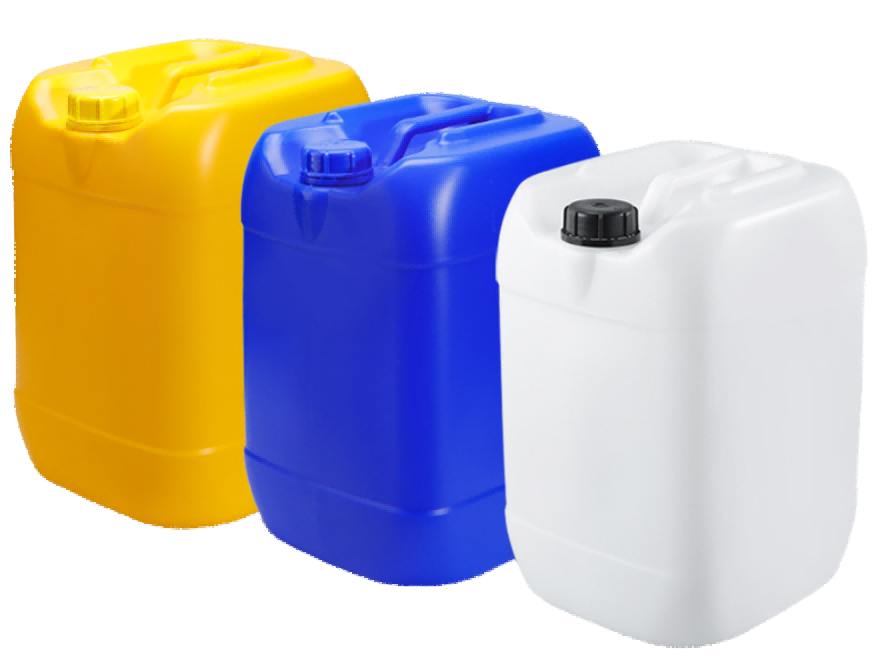
Przejdź do dużych, ciężkich lub konstrukcyjnych części, a rozmowa szybko się zakończy — potrzebujeszgromadzić maszynę do formowania z rozdmuchem. Podejmijcie się prawdziwej pracy, którą wykonujemy na KGB80A: beczka na chemikalia o pojemności 30 l, masa końcowa 1,5–1,7 kg, dmuchana z HDPE ze ścianką o grubości 2,5–3 mm. To ciężka dzielnica. Ciągła matryca spowodowałaby ugięcie się przed zamknięciem formy. Klient potrzebował beczek, które wytrzymają układanie w stosy, transport i przechowywanie bez pękania, a nawet grubość ścianki nie podlega negocjacjom. Maszyna z głowicą magazynującą za każdym razem.
Ta sama historia ma większą skalę: beczki 250 l, zbiorniki na wodę IBC o pojemności 1000 l, duże przewody samochodowe, bariery drogowe, kajaki, duże skrzynki na narzędzia. Cały obszar akumulacyjny. Jeżeli część jest duża lub musi wytrzymać obciążenie, wybierasz spośród maszyn akumulatorowych, a nie decydujesz się na jej użycie.
Jak czytać specyfikację akumulatora (na przykładzie prawdziwego KGB80A)
Tabele specyfikacji wyglądają odstraszająco, ale większość decyzji wynika z czterech lub pięciu liczb. Odszyfrujmy te z naszychMaszyna akumulatorowa 30L, ponieważ liczby rzeczywiste są lepsze od ogólnych.
- Siła zwarcia — 215 kN.Musi być ono większe niż ciśnienie rozdmuchu razy wielkość rzutowanej powierzchni części, w przeciwnym razie forma otworzy się pod ciśnieniem i wystąpią wybłyski wzdłuż szwu. To pierwszy numer, który należy porównać z częścią, którą chcesz wykonać, a nie późniejsza refleksja.
- Pojemność akumulatora — 5 L.Określa to wielkość strzału, który głowica może przechowywać i wystrzelić. To pułap określający, jak dużą kształtkę — a co za tym idzie, jak dużą część — maszyna może uformować za jednym razem.
- Wydajność (cykl suchy) — 650 szt./godz.Odczytaj to jako teoretyczny pułap, a nie obietnicę. „Cykl suchy” oznacza, że maszyna pracuje pusta. Rzeczywista wydajność przy chłodzeniu, obsłudze i przycinaniu jest niższa i jest to normalne — każdy, kto poda dane dotyczące cykli suchych, ponieważ tempo produkcji zaokrągla się na swoją korzyść.
- Śruba 80 mm, L/D 24, topnienie 120–140 kg/h HDPE.Geometria ślimaka określa, ile stopu można przepchnąć. Stosunek długości do średnicy 24:1 to rozsądny i wszechstronny produkt w przypadku HDPE — wystarczające mieszanie i topienie bez nadmiernego gotowania żywicy.
- Średnie zużycie energii — 27–37 kW.Prawdziwy, przydatny numer do kalkulacji kosztów. Większe maszyny akumulatorowe ciągną więcej; mniejsze, ciągłe ciągną mniej. Zawsze myśl w kategoriach energii przypadającej na ukończoną część, a nie na godzinę.
- Kontroler grubości MOOG 100.Jest to programowanie grubości ścianki, a w przypadku dużych części jest to różnica pomiędzy przejściem a odpadem. Zmienia odstęp matrycy w miarę tworzenia się kształtki, umieszczając plastik tam, gdzie część go potrzebuje i przycinając go tam, gdzie nie jest potrzebny – bezpośrednio eliminując wcześniejszy problem ugięcia.
Pięć błędów, jakie popełniają kupujący
Po wystarczającej liczbie tych rozmów wciąż powracają te same błędy. Oszczędź sobie kłopotów:
- Kupowanie ciągłe, żeby zaoszczędzić pieniądze, a potem odkrywanie, że to nie przyniesie skutku.Tańsza maszyna nie jest żadną okazją, jeśli Twój 60-litrowy zbiornik ma ramię cienkie jak papier. Najpierw dopasuj maszynę do części, potem cenę.
- Przewymiarowany akumulator do małych butelek.Duża maszyna magazynująca obsługująca butelki o pojemności 1 l jest powolna i spala energię, której nie potrzebuje. To ciągła praca.
- Ignorowanie siły mocowania w zależności od rzutowanej powierzchni.Jest to najczęstsza przyczyna przebłysku na linii podziału i jest całkowicie przewidywalna przed zakupem.
- Pomijanie kontroli grubości ścianki w przypadku dużych części.W przypadku czegokolwiek ciężkiego kontroler grubości nie jest luksusem. Bez tego, sag wygrywa.
- Odczytywanie wydajności cyklu suchego jako wydajności rzeczywistej.Zaplanuj wydajność przy realistycznych stawkach, a nie maksymalnych przy pustej maszynie, w przeciwnym razie terminy dostaw się przesuną.
Jeśli porównujesz to całkowicie z innymi wyborami procesów, nasz artykuł na tematRóżnica między formowaniem z rozdmuchem a formowaniem wtryskowymjest dobrą lekturą towarzyszącą iwymagania techniczne i przewodnik po tolerancjizagłębia się w znaczenie „równej grubości ścianki” w liczbach.
Często zadawane pytania
Jaka jest główna różnica między akumulatorem a maszyną do ciągłego rozdmuchiwania?
Maszyna ciągła wytłacza kształtkę bez zatrzymywania, a formy przesuwają się, aby ją złapać – to pasuje do małych części o dużej objętości. Maszyna akumulatorowa zbiera stopiony materiał w cylindrze magazynującym za głowicą matrycy, a następnie wypycha cały strzał na raz, a tego właśnie potrzebują duże, ciężkie części. Splitem jest głowica matrycy, a nie wytłaczarka.
Jaki rozmiar pojemnika wymaga głowicy akumulatora?
Nie ma jednej sztywnej linii, ale ogólnie rzecz biorąc, gdy część przekroczy objętość około 20–30 litrów lub stanie się na tyle ciężka, że wisząca kształtka rozciągnie się i stanie cieńsza przed zamknięciem formy, potrzebna jest głowica akumulatora. Nasze maszyny wahadłowe o działaniu ciągłym pokrywają od około 0,1 do 15 litrów; nasza seria akumulatorów obejmuje zbiorniki IBC o pojemności od 30 litrów do 1000 litrów.
Czy jedna maszyna może wyprodukować zarówno duże bębny, jak i małe butelki?
Nie dobrze. Maszyna dostosowana do beczek o pojemności 250 litrów jest powolna i energochłonna w przypadku małych butelek, a mała maszyna o działaniu ciągłym po prostu nie jest w stanie uformować dużej kształtki przed jej zwisaniem. Większość zakładów korzysta z odpowiedniego narzędzia do każdego zadania, zamiast zmuszać jedną maszynę do obsługi obu końców.
Czy maszyna akumulatorowa zużywa więcej energii niż maszyna ciągła?
Na maszynę zwykle tak, ponieważ przenosi więcej plastiku i zaciska większe formy — nasz 30-litrowy KGB80A ma średnio 27–37 kW, a większe modele pobierają więcej. Ale w przeliczeniu na część może to być wydajne, ponieważ jeden strzał daje duży pojemnik. Oceniaj energię na gotową część, a nie na godzinę.
Jak odczytać siłę zwarcia porównując maszyny do formowania z rozdmuchem?
Siła zwarcia musi być większa niż ciśnienie rozdmuchu pomnożone przez powierzchnię rzutowanej części, w przeciwnym razie forma otworzy się lekko pod ciśnieniem i powstanie wypływka wzdłuż linii podziału. KGB80A zapewnia siłę 215 kN dla części o pojemności do 30 litrów. Jeśli zaoferowano Ci maszynę o mniejszej sile mocowania, niż potrzebuje Twoja część, oszczędność ceny nie jest tego warta.
Nie jesteś pewien, która maszyna pasuje do Twojej części?
Wyślij nam kontener – jego objętość, materiał, grubość ścianki i ilość potrzebną na godzinę – a nasi inżynierowie od razu powiedzą Ci, czy jest to praca ciągła czy akumulatorowa i który model pasuje. Budujemy maszyny do formowania z rozdmuchem od 2002 roku, w zespole liczącym 15 inżynierów.
Uzyskaj rekomendację maszyny →Ostatnia rzecz. Te dwa typy maszyn nie są dla siebie konkurencją — są to różne narzędzia do różnych zadań, a wiele zakładów obsługuje oba typy maszyn: ciągłe linie do pracy z butelkami, jeden lub dwa akumulatory do dużych materiałów. Kiedy już podejmiesz decyzję dotyczącą wagi wstępnej i części, którą faktycznie sprzedajesz, reszta będzie już układana. Przeglądaj całośćasortyment maszyn do formowania z rozdmuchemjeśli chcesz zobaczyć gdzie trafi Twój produkt.