W tym raporcie FAT jest napisane „zaliczone”. To prawie niczego nie dowodzi.
Fabryczny test akceptacyjny maszyny do formowania z rozdmuchem staje się przydatny tylko wtedy, gdy wszystkie wnioski wskazują na zidentyfikowaną maszynę, produkt, metodę, limit i wynik.
Maszyna wykonuje cykle. Butelki schodzą z przenośnika. Świadek podpisuje stronę oznaczoną PASS. Każdy czuje się skończony, dopóki raport nie dotrze do kierownika projektu, którego nie było na sali. Który gatunek żywicy działał? Która wersja formy? Ile butelek minęło? Co właściwie testowano w ramach programu „safety OK”? Strona nie może odpowiedzieć.
Na tym polega różnica pomiędzy byciem świadkiem próby maszyny do formowania z rozdmuchem a sporządzeniem protokołu odbioru. Fabryczny test odbiorczy, często skracany do FAT, powinien ujawnić luki w specyfikacji przed wysyłką i zachować wystarczający kontekst, aby później wyjaśnić decyzję. Nie jest to uroczysta odprawa i nie stanowi dowodu na każdy przyszły stan produkcji.
Prąd Kinggle'aproces sprzedażytwierdzi, że kupujący są zapraszani do udziału w testowaniu maszyn i że w razie potrzeby można zorganizować kontrolę strony trzeciej. Ktokolwiek jest świadkiem testu, nadal potrzebuje uzgodnionego protokołu. Obecność nie zastępuje dowodów.
Raport z fabrycznego testu odbiorczego
Butelka 5 l, HDPEopisuje kategorie, a nie butelkę
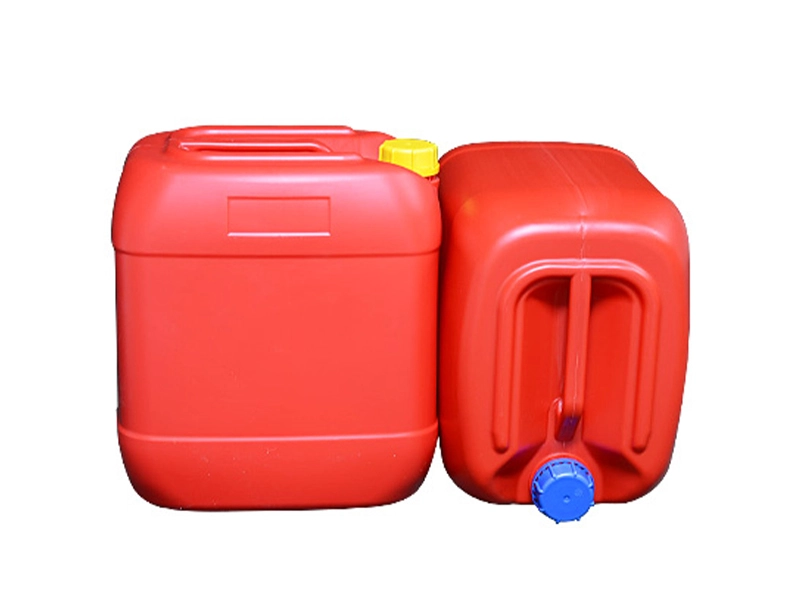
Dwa pojemniki o nominalnej pojemności 5 l mogą mieć różną wagę, uchwyty, wykończenie szyjki, geometrię zacisku, warunki wykończenia i cele ścienne. Różnice te zmieniają zapotrzebowanie na kształtkę, czas chłodzenia i znaczenie przyjętej części. „HDPE” to także rodzina materiałów, a nie kod gatunku.
Artykuł testowy wymaga kontrolowanego rysunku i rewizji części, stanu wykończenia, identyfikatorów formy i matrycy, dostawcy i gatunku żywicy, partii, koloru lub opakowania dodatków oraz uzgodnionych zasad dotyczących zawartości przemiału lub materiału pochodzącego z recyklingu. Do protokołu stanu zaliczają się także media i przygotowanie materiału. Bez nich dobry wynik nie może stać się powtarzalnym punktem wyjścia w zakładzie kupującego.
ThePrzewodnik projektowania form do wytłaczania z rozdmuchemwyjaśnia, dlaczego forma, głowica gwinciarska, metoda przycinania i dane kontrolne powinny zostać zatwierdzone jako jeden system. Tam, gdzie rozmieszczenie ścian ma znaczenie, w pliku powinny pojawić się te same lokalizacje rysunkuprogramowanie wstępne i zapis grubości ścianki.
Do próby produkcyjnej użyto żywicy [dostawca, pełny gatunek i partia] z [kolorem, dodatkiem i stanem przemielenia], formą [identyfikator i wersja], matrycą i sworzniem [ID] oraz rysunkiem części [identyfikator i wersja]. Próbki oceniano w uzgodnionym stanie końcowym po [nazwanych dalszych operacjach].
500 x 2 szt./godznie jest akceptowana produkcja butelek
W przykładzie skopiowano odwołanie do katalogu do kolumny wynikowej. Obecna strona KGB5D firmy Kinggle publikuje kilka wartości związanych z pojemnością, ale nie mierzą one tego samego.
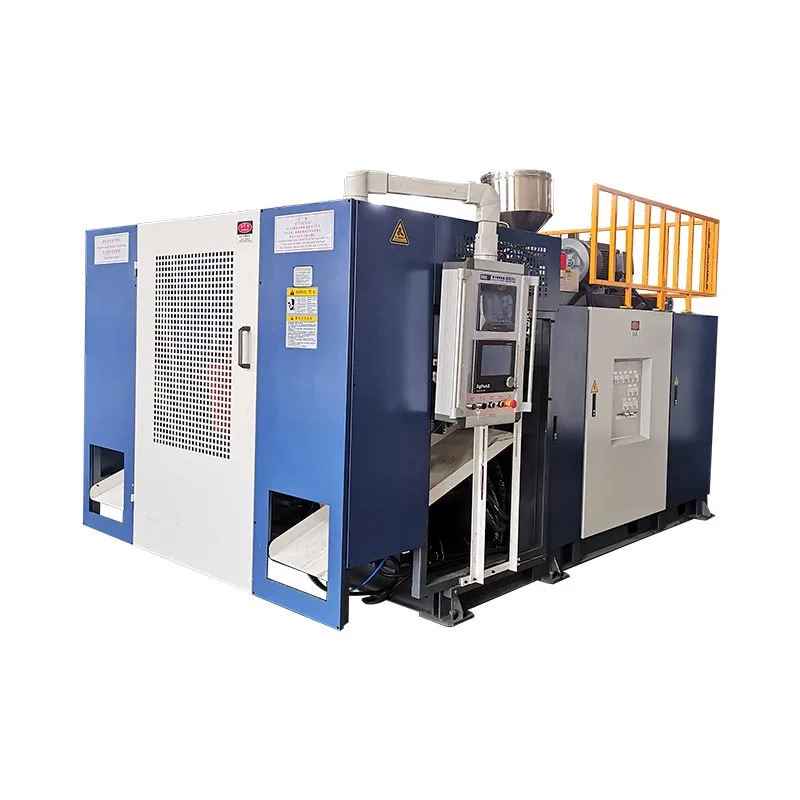
Co faktycznie stwierdza strona KGB5D
Te własne wartości są odniesieniami do katalogu. Nie są one efektem nienazwanej butelki.
Suchy cykl mechaniczny może przetestować ruch i sekwencję bez żywicy. Wydajność stopu dotyczy wydajności polimeru w określonych warunkach. Zaakceptowana produkcja butelek dodaje rzeczywistą formę, żywicę, chłodzenie, przycinanie, kontrolę i odrzuty. Zgłaszanie jednego przypadku stwarza fałszywy poziom pewności.
Przy porównywaniu liczy się ta sama separacjamaszyny jedno- i dwustanowiskowelub oceniamukłady wielogłowicowe i wielogniazdowe. Większy ruch lub więcej punktów sprzedaży nie powoduje automatycznie wytwarzania bardziej zatwierdzonego produktu.
Wynik cyklu suchego: [zdarzenia na godzinę] w [nazwana sekwencja i włączenia]. Wynik próby produkcyjnej: [zaakceptowane butelki] w [określonym obserwowanym czasie produkcji], przy użyciu kontrolowanego artykułu testowego i metod akceptacji zapisanych w tym raporcie.
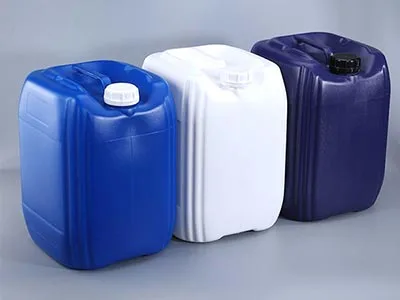
Mieszany pojemnik może wykazać, że istniały akceptowalne butelki. Nie jest w stanie określić, czy awarie spowodowała jedna stacja, głowica czy okres czasu.
Jakość: zaliczonaukrywa zarówno metodę, jak i braki
Wnioski dotyczące jakości wymagają kontrolowanego limitu i możliwych do prześledzenia obserwacji. Do każdej próbki przechowuj stację, głowicę lub wnękę, znacznik czasu i sekwencję podczas ważenia, pomiaru ścian, kontroli wymiarów i testów funkcjonalnych. W przypadku konfiguracji z dwiema stacjami i dwoma wylotami zmieszanie wszystkich butelek w jednym pojemniku może spowodować wymazanie wzorca pozycji, który umożliwiłby zlokalizowanie problemu z narzędziem lub procesem.
Zapisz tożsamość miernika, metodę pomiaru i stan końcowy. Szyjka może wyglądać akceptowalnie przed przycięciem, ale później nie sprawdza się miernika nasadki. Pojemnik może przejść kontrolę wzrokową i nadal przeciekać przy ściskaniu lub wykończeniu. Kontrola powinna uwzględniać zadanie, jakie butelka musi wykonać, a nie ogólną listę skopiowaną z innego produktu.
Gdy pojawi się defekt, przed zmianą kilku ustawień należy sklasyfikować dowody. Theprzewodnik po defektach wytłaczania z rozdmuchemoddziela materiał, kształtkę wstępną, pleśń, chłodzenie i przyczyny mechaniczne, dzięki czemu korekta nie staje się domysłem.
Próbki [zakres ID] zostały pobrane przez [stacja/placówka] o [czasie]. Tabela [odniesienie] rejestruje każdą zmierzoną wartość, metodę, miernik, granicę akceptacji i dyspozycję. Odrzucenia pozostają liczone i zawierają kody przyczyn.
Bezpieczeństwo: zaliczonenie opisuje testu działania
Etykieta lub deklaracja nie pokazują, jak maszyna zareagowała po uruchomieniu urządzenia zabezpieczającego. Zatwierdzony plan bezpieczeństwa projektu powinien identyfikować urządzenie inicjujące, stan maszyny, oczekiwaną reakcję, zaobserwowaną reakcję i zachowanie podczas resetowania. W protokole należy również wykazać, które osłony, blokady, wyłączniki awaryjne i uzgodnione warunki usterek zostały faktycznie przetestowane.
ISO 12100zawiera ogólne zasady oceny ryzyka związanego z maszynami i ograniczania ryzyka.IEC 60204-1:2016+A1:2021dotyczy elektrycznego, elektronicznego i programowalnego wyposażenia elektronicznego maszyn. Te odniesienia pomagają sformułować recenzję, ale w tym artykule nie można określić przepisów, norm ani procedur zgodności wymaganych w miejscu docelowym. Odpowiedzialny specjalista ds. bezpieczeństwa kupującego musi określić ten zakres.
Funkcje bezpieczeństwa przetestowano w oparciu o zatwierdzony plan [identyfikacja i wersja]. Zapis [odniesienie] identyfikuje każde urządzenie, stan maszyny rozruchowej, oczekiwaną reakcję, zaobserwowaną reakcję i wynik resetu. Nieprzetestowane elementy integracji i witryny docelowej są wymienione jako zakres SAT.
Czas trwania: 1 godzinanie ma żadnego znaczenia, dopóki nie zostanie zdefiniowany zegar
Czy godzinę mierzono od zimnego startu, po ustabilizowaniu się, czy tylko podczas kontynuowania automatycznej produkcji? Czy liczyły się uzupełnienia materiału, wstrzymania jakości, interwencje ręczne, zatrzymania przycinania lub przywrócenie alarmu? Czas trwania bez reguł rozpoczęcia i zatrzymania umożliwia dwóm stronom raportowanie różnych wyników tego samego przebiegu.
Przechowuj zdarzenia formowania, części brutto i zaakceptowane części jako osobne liczniki. Rejestruj odrzucenia według przyczyny i rejestruj zatrzymania ze znacznikami czasu. Artykuł NIST na temat kluczowych wskaźników efektywności produkcji traktuje dostępność, efektywność i jakość jako osobne miary i zauważa, że przepustowość linii zależy od sprzętu, buforów i ich interakcji. To rozróżnienie jest tutaj przydatne: maszyna formierska może kontynuować pracę, podczas gdy trymer lub tester szczelności ograniczają akceptowaną wydajność. ZobaczPublikacja NIST.
Zaobserwowana dobra wydajność = zaakceptowane butelki / określony czas produkcji
Podaj, co obejmuje podstawa czasu. Nie usuwaj po cichu zatrzymań, odrzutów lub wstrzymań kontroli z mianownika.
Wymagany czas trwania zależy od projektu. Krótki okres może zweryfikować wąski warunek, ale nie może ustalić rocznej wydajności ani niezawodności w całym okresie eksploatacji. Jeżeli uzupełnienie materiału, zwrot złomu, stabilizacja temperatury lub zmiana zmiany mają znaczenie dla akceptacji, należy to wyraźnie uwzględnić w protokole.
Okno akceptacji trwało od [znacznik czasu] do [znacznik czasu]. Uzgodniona podstawa czasowa uwzględnia [wydarzenia] i nie obejmuje [wydarzeń]. Dziennik zdarzeń rejestruje każde zatrzymanie, interwencję, zmianę ustawień i decyzję o ponownym uruchomieniu.
Odbuduj raport wokół roszczeń, a nie znaczników wyboru
Naprawiona pierwsza strona nie musi być długa. Musi wskazywać na dowody. Każde roszczenie o akceptację powinno określać źródło umowne, metodę testowania, limit zaliczenia, rzeczywisty wynik i dokumentację potwierdzającą. Matryca ta może następnie doprowadzić recenzenta do zdjęć, tabel danych, dzienników alarmów, kopii zapasowych receptur, list próbek i podpisanych odchyleń.
| Reklamacja akceptacji | Wymaganie i metoda | Rzeczywisty wynik | Odniesienie do dowodów | Usposobienie |
|---|---|---|---|---|
| Zamówiona kompilacja jest obecna | Specyfikacja zakupu i zatwierdzona lista kompilacji, obie wersje według wersji | Zarejestrowano tożsamość i wyjątki | Zdjęcia tabliczek znamionowych, opis budowy, wbijanie identyfikatorów | Zdanie, warunkowe lub niepowodzenie |
| Sekwencja sucha jest powtarzalna | Nazwana sekwencja automatyczna, okno obserwacyjne i dozwolone interwencje | Zdarzenia, zatrzymania i zaobserwowane reakcje | Dziennik cykli, eksport alarmów, zapis wideo lub świadka | Wyraźnie określ zakres |
| Kontrolowana butelka spełnia limity | Rysunek części, metoda badania, mierniki, plan próbki i ograniczenia | Zmierzone wartości i odrzuty, nie tylko średnie | Możliwość śledzenia tabeli próbek według pozycji i czasu | Nagrywaj każde spudłowanie |
| Zaakceptowany wynik spełnia cel | Uzgodniona podstawa czasowa i definicja dobrej części | Liczba brutto, liczba zaakceptowanych i dziennik zdarzeń | Rekord licznika, tabela jakości, dziennik zatrzymania | Brak możliwości zastąpienia katalogu |
| Przekazanie jest powtarzalne | Wymagany rysunek, instrukcja, oprogramowanie i lista przepisów | Pliki sprawdzone pod względem wersji i formatu | Indeks dokumentu i zapasowa suma kontrolna lub paragon | Otwarte szczeliny stają się elementami dziurkującymi |
Takie podejście zmienia również sposób pisania zespołu. „Zaobserwowano stabilną pracę” staje się stwierdzeniem powiązanym ze zdefiniowanym oknem i dziennikiem zdarzeń. „Jakość butelki OK” staje się zakresem próbki, metodą, limitem i wynikiem. „Dokumenty ukończone” staje się indeksowaną listą plików. Specyficzny język ułatwia zlokalizowanie sporu i udowodnienie jego zamknięcia.
Podpis powinien rejestrować decyzję, a nie usuwać ażurową pracę
Przy zamknięciu każdy nierozwiązany problem wymaga identyfikatora, wymagania, właściciela, terminu płatności, korekty, metody ponownego testowania i ostatecznej dyspozycji. Ustna obietnica nie jest zamknięciem. Nie jest to również podpis na raporcie, który ukrywa wyjątki w wiadomościach e-mail.
Każde wymagane kryterium ma akceptowalne dowody i żaden otwarty przedmiot nie blokuje wysyłki.
Ograniczone otwarte przesyłki mają właścicieli, daty, dowód zamknięcia i pisemne upoważnienie do wysyłki.
Wymagany wynik przekracza limit, brakuje go lub nie można go powiązać z testowaną konfiguracją.
Organ odpowiedzialny za wysyłkę należy do umowy, a nie do tego artykułu. Zadaniem raportu jest uwidocznienie podstawy. Jeżeli zespół zdecyduje się na warunkowe przejście, w protokole należy wskazać, kto zaakceptował ryzyko szczątkowe i dokładnie w jaki sposób każda pozycja zostanie zamknięta.
FAT zamyka kwestię fabryki, a nie kwestię witryny
Test fabryczny nie może zweryfikować ostatecznego fundamentu kupującego, jakości zasilania, pętli chłodzenia instalacji, systemu sprężonego powietrza, integracji osłon, logistyki materiałów, linii końcowej ani lokalnych procedur operacyjnych. Warunki te należą do testów akceptacyjnych instalacji i lokalizacji, zwykle nazywanych SAT.
Przekaż dalej dowody FAT. Zaakceptowana receptura, poprawki rysunków, identyfikatory próbek, zapis alarmów i status listy stempli stanowią podstawę uruchomienia. Porównaj uzbrojenie terenu z zarejestrowanymi warunkami fabrycznymi; Kinggle’aPrzewodnik po wymaganiach użytkowych maszyny do formowania z rozdmuchemwyjaśnia, dlaczego samo ciśnienie nie opisuje pojemności powietrza, wody ani energii elektrycznej. Theprzewodnik konserwacji zapobiegawczejmoże następnie przekształcić przekazany stan w rutynową kontrolę.
Wyślij dokument dowodowy przed datą świadka
Aby uzyskać przydatny test spływania sprzętu, prześlij firmie Kinggle rysunek i wersję butelki, dostawcę i gatunek żywicy, szczegóły formy i matrycy, testy gotowych części, definicję wyników, wymagane warunki pracy, listę dokumentów i uprawnienia świadka. Zespół projektowy może następnie dostosować próbę maszyny do decyzji dotyczącej produktu, którą faktycznie musisz podjąć.
Omów swój zakres FAT z KinggleWszystkie pola w nawiasach oraz raport otwarcia są szablonami lub skonstruowanymi przykładami nauczania. Nie są to dane klientów, limity umowne ani wyniki wydajności firmy Kinggle.
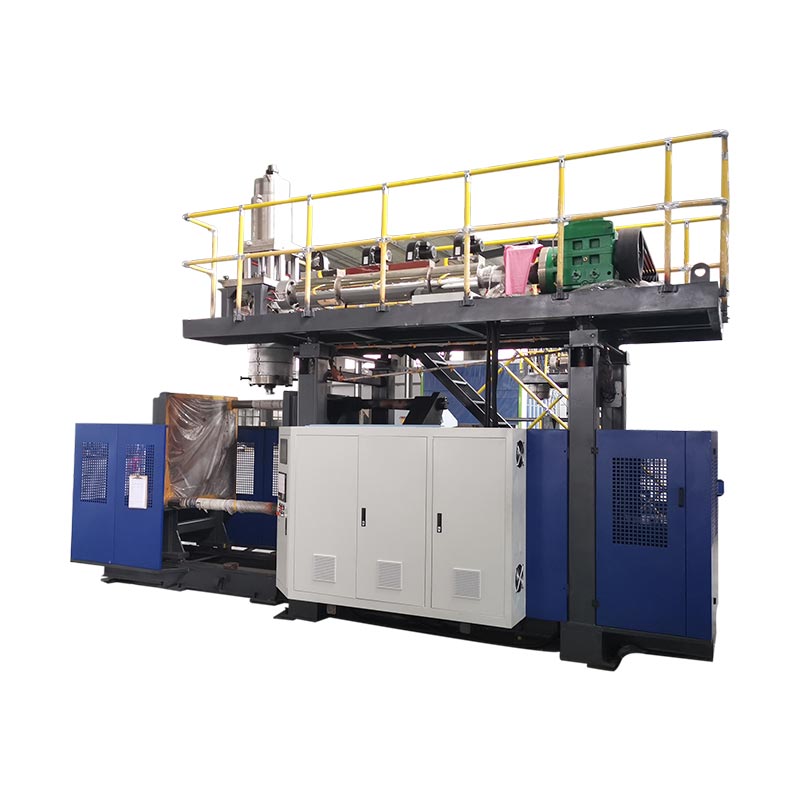
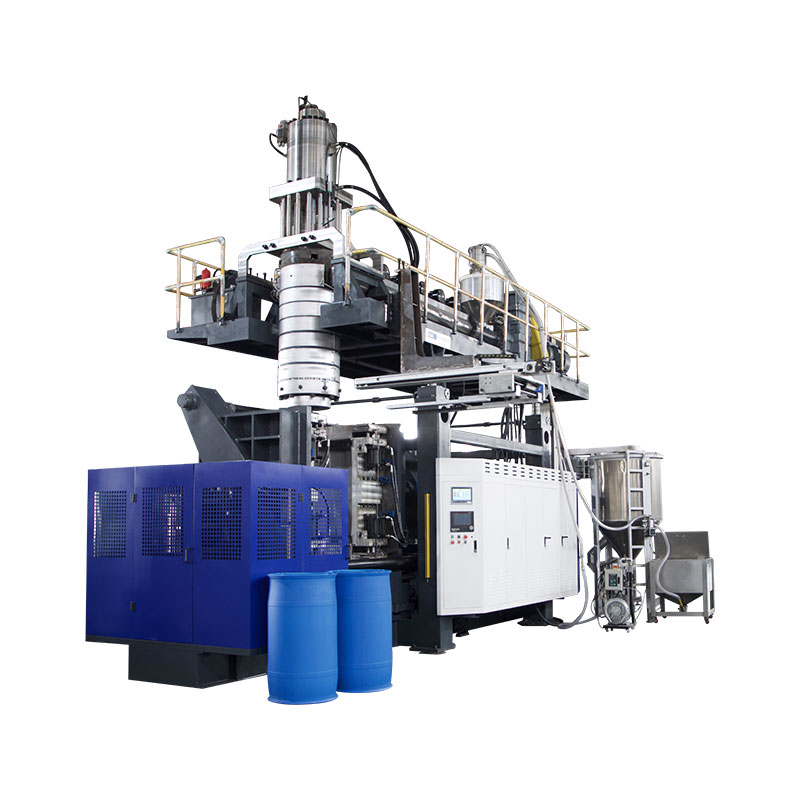
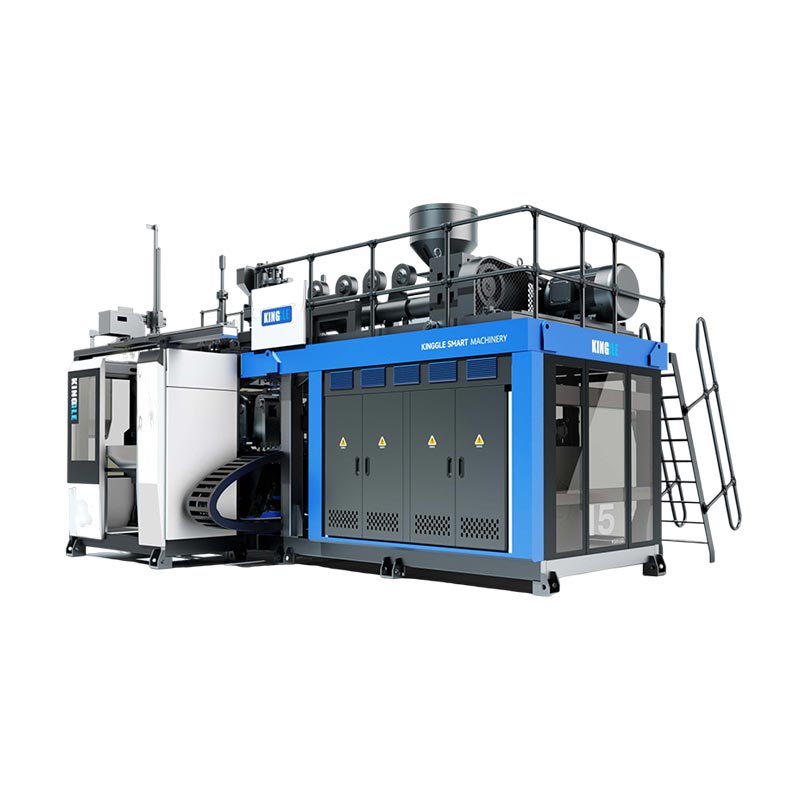
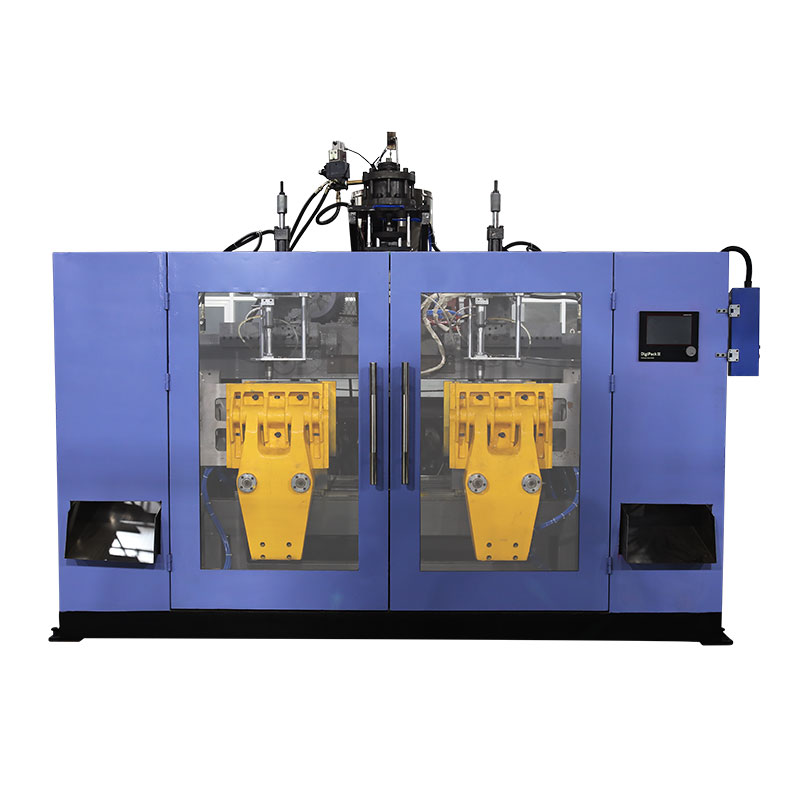
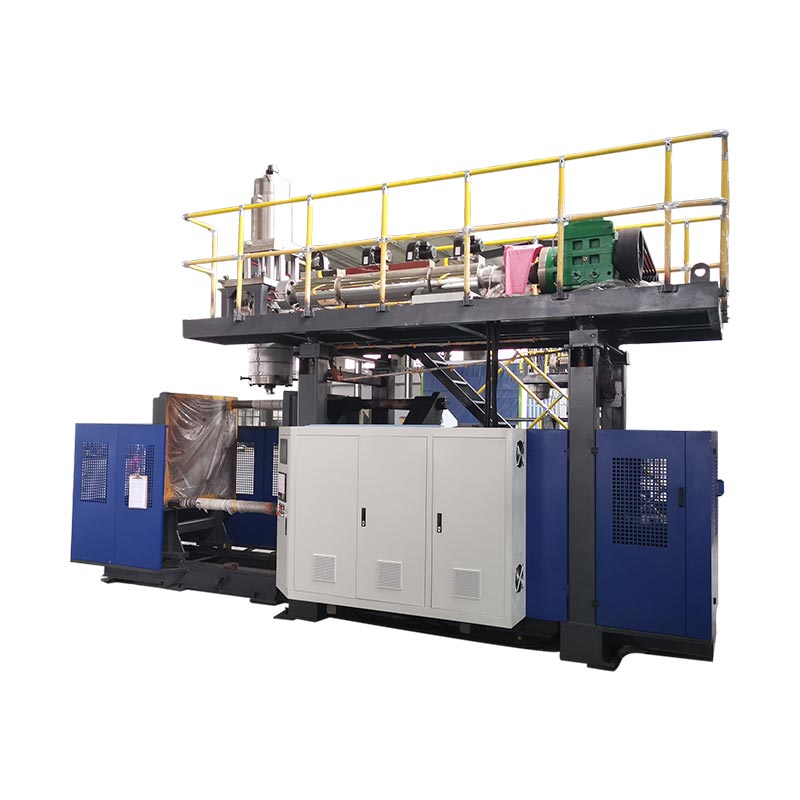
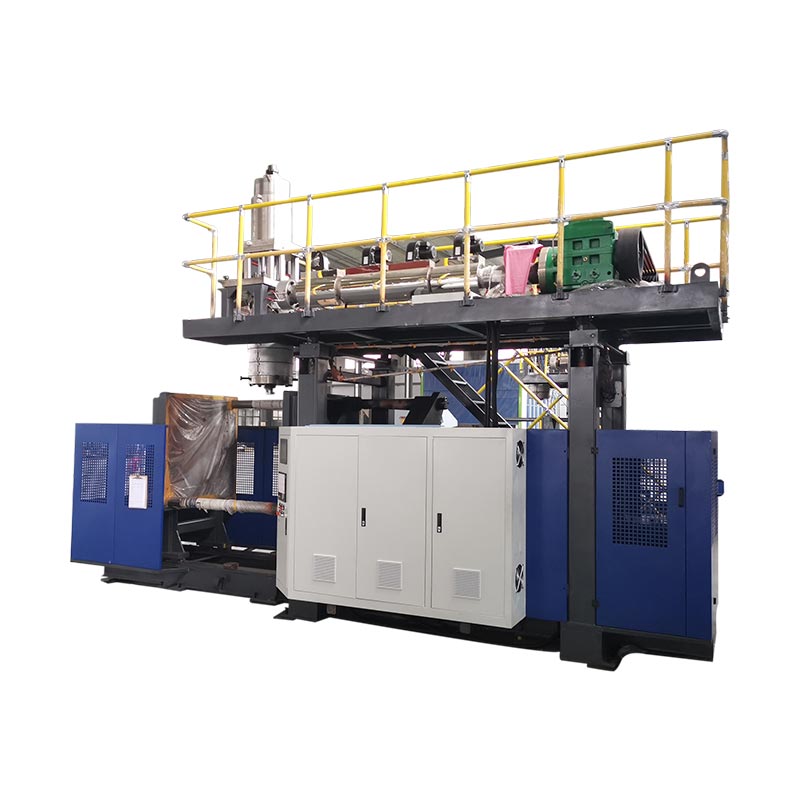
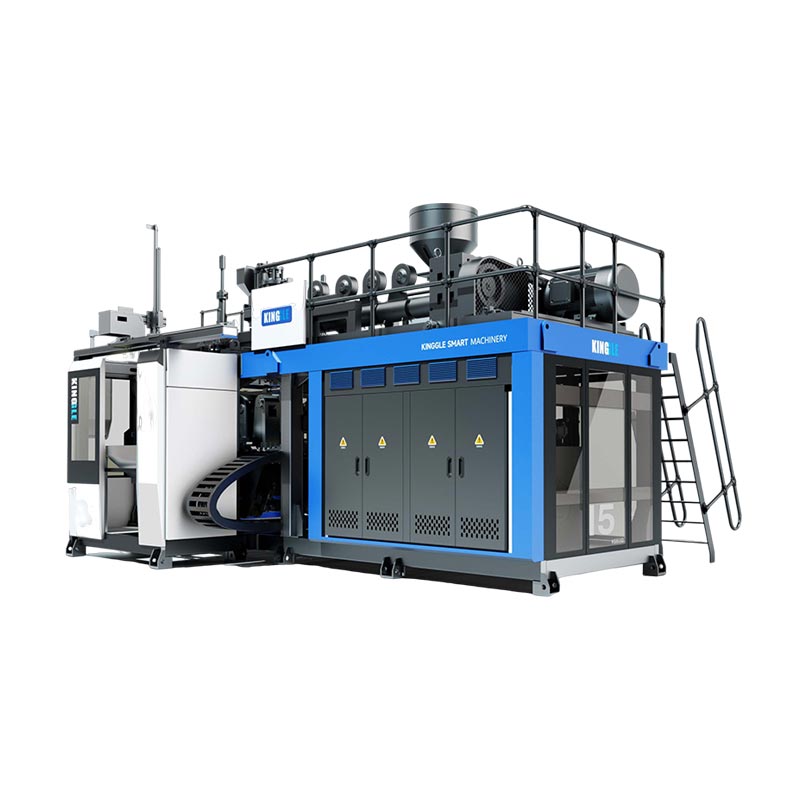
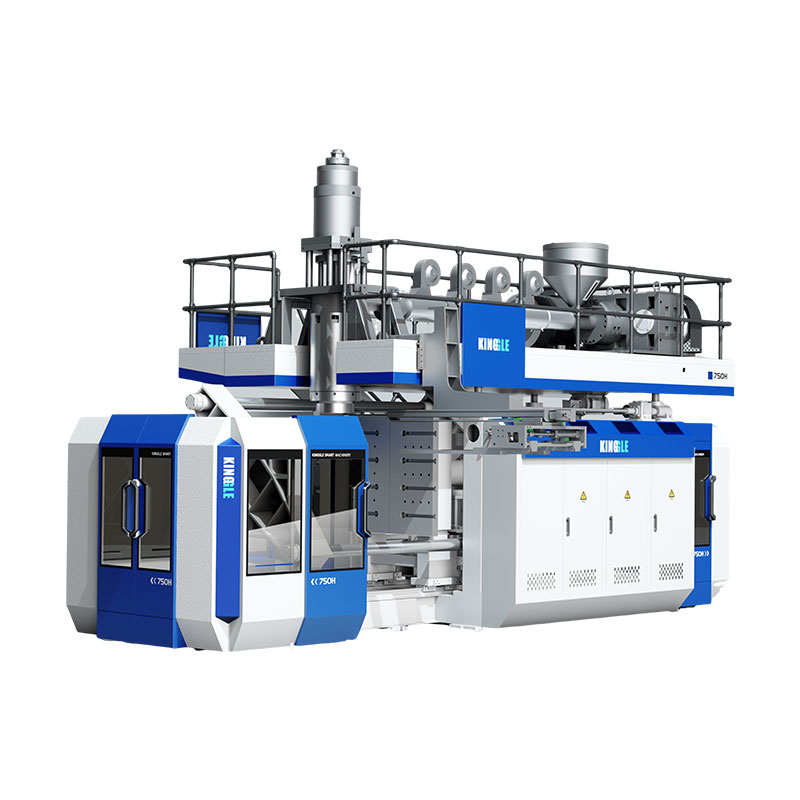
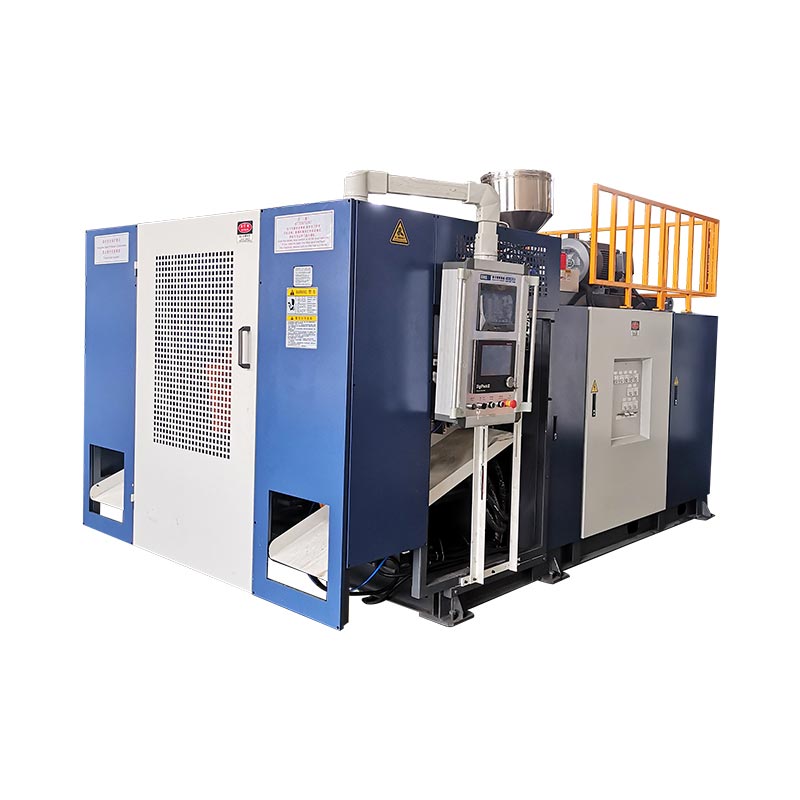
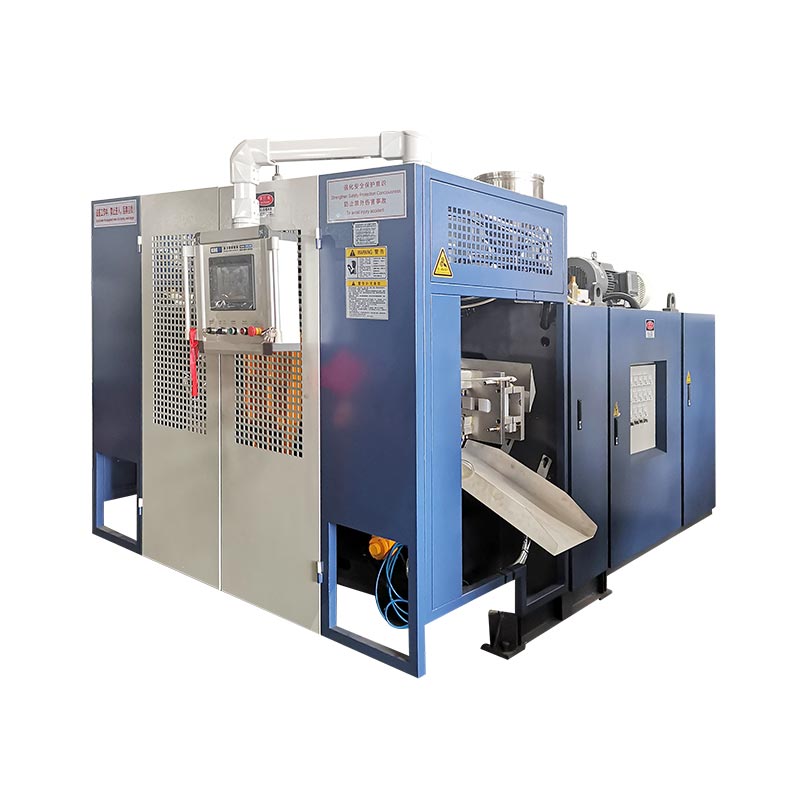
Maszyna: KGB5Dnie jest tożsamością kompilacji
Nazwa modelu umieszcza sprzęt w rodzinie. Nie pokazuje, która wersja seryjna została sprawdzona ani jakie opcje, wersja sterowania, interfejsy narzędziowe i urządzenia końcowe były obecne. Przyszły technik musi umieć dopasować raport do fizycznej maszyny i do zamówionej konfiguracji.
Zacznij od tabliczki znamionowej maszyny i zatwierdzonej listy kompilacji. Zapisz numer seryjny, podstawę elektryczną, konfigurację wytłaczarki i głowicy, jednostkę zamykającą, rozmieszczenie stacji, dołączone urządzenia pomocnicze, wersję oprogramowania lub receptury oraz indeks rysunków. Zdjęcie identyfikujące płyty i zespoły. Jeżeli oferta obejmuje urządzenie do automatycznego wyjmowania lub usuwania fleszy, ale FAT je wyklucza, należy uwidocznić tę granicę.
Tożsamość konfiguracji zweryfikowana w oparciu o specyfikację zakupu [dokument i wersja]. Wyjątki są wymienione w elementach dziurkowanych [ID]. Fotografie [odnośniki plików] przedstawiają testowaną tabliczkę znamionową, główne zespoły i dołączony sprzęt końcowy.
Puste pola są celowe. Szablon raportu nigdy nie powinien tworzyć tożsamości należącej do pliku projektu.